
Guía de tratamiento térmico para aceros para herramientas
Trabajo fríoGrados resistentes al desgaste para troquelado, conformado y corte a temperatura ambiente.
D21.2379 / SKD11
Acero de trabajo en frío de alto carbono y alto cromo. El temple al aire mantiene baja la distorsión mientras ofrece excelente resistencia al desgaste para largas series de producción.
Austenitizar995–1030 °C
Medio de templeAire
Laboral58–60 HRC
D31.2080 / SKD1
Acero de alta resistencia al desgaste para trabajo en frío, ideal para el troquelado y conformado de series largas. El endurecimiento por aceite alcanza una dureza muy elevada, pero requiere precaución para evitar el agrietamiento por temple.
Austenitizar925–980 °C
Medio de templeAceite
Laboral58–64 HRC
D61.2436 / SKD2
Acero para trabajo en frío aleado con tungsteno, con carburos finos y estables que proporcionan un filo muy afilado en herramientas de corte y recorte.
Austenitizar~960°C
Medio de templeAceite
Laboral58–64 HRC
A21.2363 / SKD12
Acero para trabajo en frío endurecible al aire que equilibra la resistencia al desgaste y la tenacidad, con mejor estabilidad dimensional que los grados de temple en aceite.
Austenitizar925–980 °C
Medio de templeAire
Laboral57–62 HRC
O11.2510 / SKS3
Acero para herramientas de uso general, endurecible al aceite, fácil de mecanizar y que tolera errores en el taller; una opción fiable para tiradas cortas o medianas.
Austenitizar790–815 °C
Medio de templeAceite
Laboral57–62 HRC
O21.2842
Acero al manganeso de temple en aceite con baja deformación durante el enfriamiento, muy adecuado para calibres y herramientas de precisión.
Austenitizar790–815 °C
Medio de templeAceite
Laboral57–62 HRC
Resistente a los golpesGrados resistentes para herramientas sometidas a fuertes impactos y cargas de choque.
S11.2550
Acero de tungsteno resistente a los impactos para herramientas de impacto que también requieren una resistencia al desgaste moderada. A menudo se templa inmediatamente después del enfriamiento para evitar el agrietamiento.
Austenitizar900–955 °C
Medio de templeAceite
Laboral50–58 HRC
S71.2355
Acero resistente a los impactos, de secado al aire, con alta tenacidad y gran templabilidad, para matrices que soportan impactos fuertes y repetidos.
Austenitizar925–955 °C
Medio de templeAire
Laboral54–58 HRC
Trabajos en calienteGrados que mantienen su resistencia y soportan la fatiga térmica a temperaturas elevadas.
H101.2365
Acero al cromo-molibdeno para trabajo en caliente, con gran resistencia al ablandamiento térmico, utilizado para punzones en caliente, herramientas de extrusión e insertos.
Austenitizar995–1025 °C
Medio de templeAire
Laboral40–52 HRC
H111.2343 / SKD6
Acero para trabajo en caliente de endurecimiento al aire, con alta templabilidad y elevada tenacidad, para matrices de fundición a presión, extrusión y forja.
Austenitizar995–1025 °C
Medio de templeAire
Laboral42–54 HRC
H131.2344 / SKD61
El material de trabajo en caliente por excelencia, que combina resistencia a la fatiga térmica con tenacidad para matrices de fundición a presión, forja y extrusión.
Austenitizar995–1040 °C
Medio de templeAire
Laboral44–52 HRC
Alta velocidadGrados de dureza roja para herramientas de corte que funcionan a altas temperaturas y velocidades elevadas.
M21.3343 / SKH51
Acero rápido y versátil con un excelente equilibrio entre resistencia al desgaste y tenacidad para brocas, machos de roscar y herramientas de corte.
Austenitizar1190–1230 °C
Medio de templeAceite/Aire/Sal
Laboral60–65 HRC
InoxidableGrados resistentes a la corrosión para moldes, cuchillas y piezas de desgaste en entornos húmedos o higiénicos.
440C1.4125 / SUS440C
Acero inoxidable martensítico con alto contenido de carbono que alcanza una elevada dureza a la vez que resiste la corrosión, utilizado para cojinetes, hojas de cuchillos y piezas de desgaste.
Austenitizar1010-1065°C
Medio de templeAceite/Aire
Laboral58-60 HRC
4201.2083 / SUS420
Acero inoxidable martensítico resistente a la corrosión, con buena capacidad de pulido, ampliamente utilizado para moldes de plástico y cuchillas que funcionan en condiciones húmedas o corrosivas.
Austenitizar980-1035 °C
Medio de templeAceite/Aire
Laboral48-52 HRC
Cojinetes y otrosGrados especializados para cojinetes y herramientas de forja sometidas a cargas de impacto.
521001,3505 / 100Cr6
Acero para cojinetes de cromo con alto contenido de carbono, destinado a componentes que requieren alta dureza y buena resistencia al desgaste, como rodillos y pistas de rodadura.
Austenitizar815–860 °C
Medio de templeAceite
Laboral60–64 HRC
L61.2714 / SKT4
Acero para herramientas de níquel-cromo con alta tenacidad y buena templabilidad para troqueles sometidos a impactos y herramental de forja de gran tamaño.
Austenitizar815–870 °C
Medio de templeAceite
Laboral45–58 HRC
Tratamiento térmico, en cuatro pasos
El tratamiento térmico es un calentamiento y enfriamiento controlados que cambia la microestructura y las propiedades mientras limita el cambio de forma. La cadena consiste en precalentamiento, austenización, temple y temper, y el resultado final lo determina su eslabón más débil, sobre todo la uniformidad del horno, la geometría de la pieza y la severidad del temple.
Los cuatro pasos son parte de una secuencia que comienza mucho antes de que la herramienta esté terminada, y la estructura cambia en cada etapa de la misma.
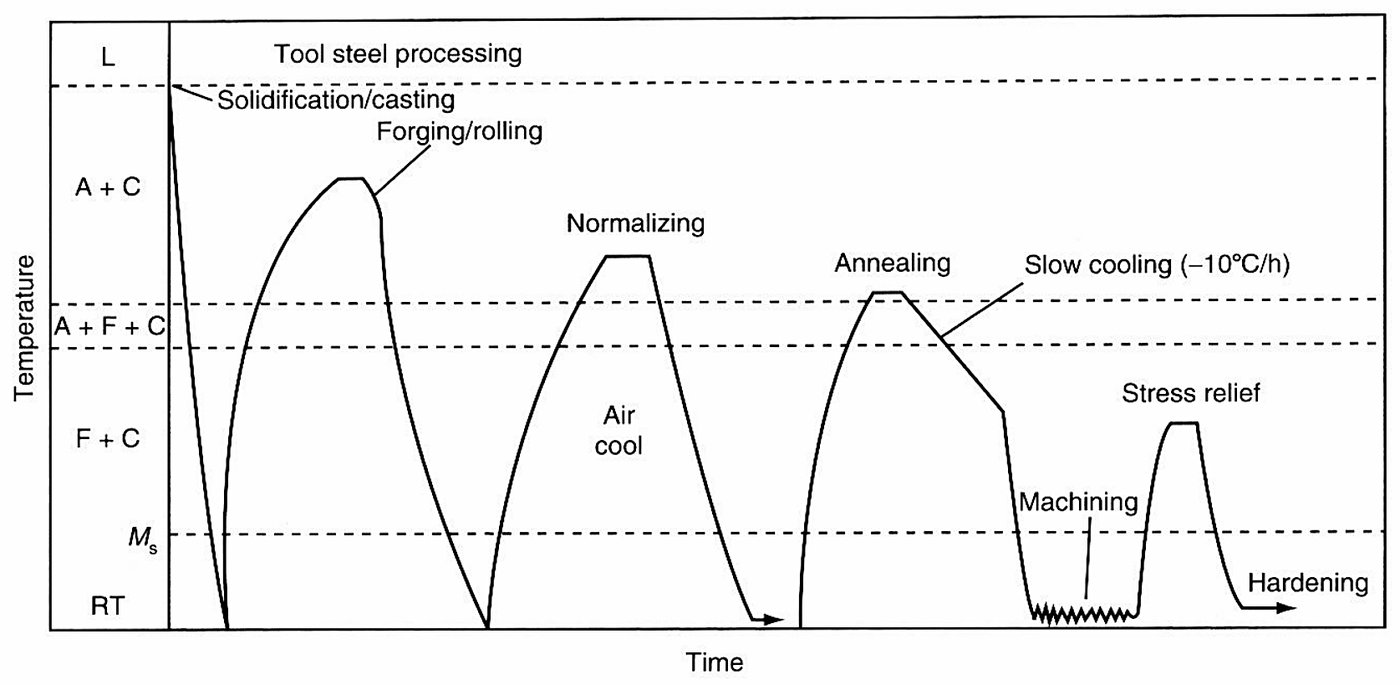
El último de esos procesos, el temple final, son los tres pasos que establecen las propiedades con las que trabajará la herramienta.
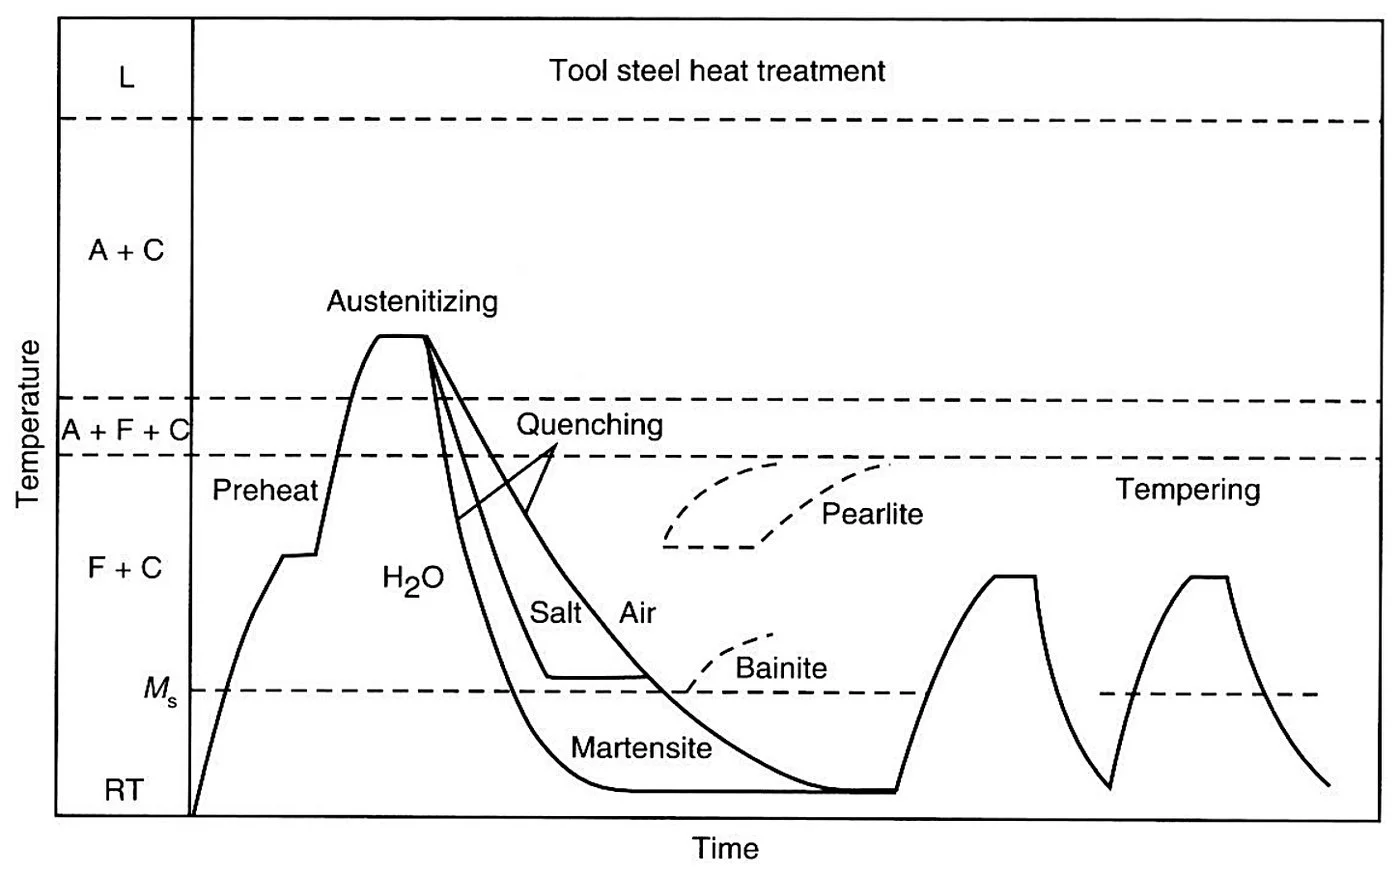
Cadena de procesos
- Precalentamiento Reduce el choque térmico y disminuye el riesgo de agrietamiento.
- Austenitizar Disuelve los carburos para enriquecer la austenita con carbono y elementos de aleación.
- Medio de temple suprime la perlita y bainita para formar martensita.
- Revenido Restaura la tenacidad y controla la austenita retenida.
Factores de riesgo comunes
- Distorsión Proviene de la tensión residual, los gradientes térmicos y el cambio de volumen de la transformación de fase.
- El agrietamiento por temple Presenta bordes afilados, alta tensión de tracción y un temple excesivamente severo.
- austenita retenida Puede requerir múltiples revenidos o tratamiento criogénico en grados de alta aleación.
- descarburización Proviene de atmósferas no neutras; las atmósferas protectoras o hornos de vacío ayudan.
Aobo Steel suministra acero para herramientas en condición recocida, listo para que usted lo maquine y le realice el tratamiento térmico. Los rangos de proceso aquí se derivan de estándares metalúrgicos establecidos, datos internacionales de grados y práctica industrial de largo plazo, y reflejan retroalimentación operativa real de usuarios de forja, fabricación de troqueles y producción. El tratamiento térmico en sí se realiza de su lado, por lo que esta guía se ofrece como referencia para apoyar ese trabajo. Debido a que el desempeño de la herramienta proviene de muchos factores, con el tratamiento térmico solo una etapa cuyo resultado está además determinado por el control del horno, la geometría de la pieza y el temple, estos rangos se leen mejor como un punto de partida y se confirman para sus propias piezas.