

Hogar > catálogo de acero para herramientas Acero para herramientas M42
Aobo Steel | Proveedor global de acero para herramientas en China
Acero para herramientas AISI M42 | 1.3247 | Acero rápido de cobalto súper duro SKH59
✓100% Control de calidad probado mediante ultrasonido
✓SEP 1921-82 Clase D/d garantizada
✓Entrega en estado recocido
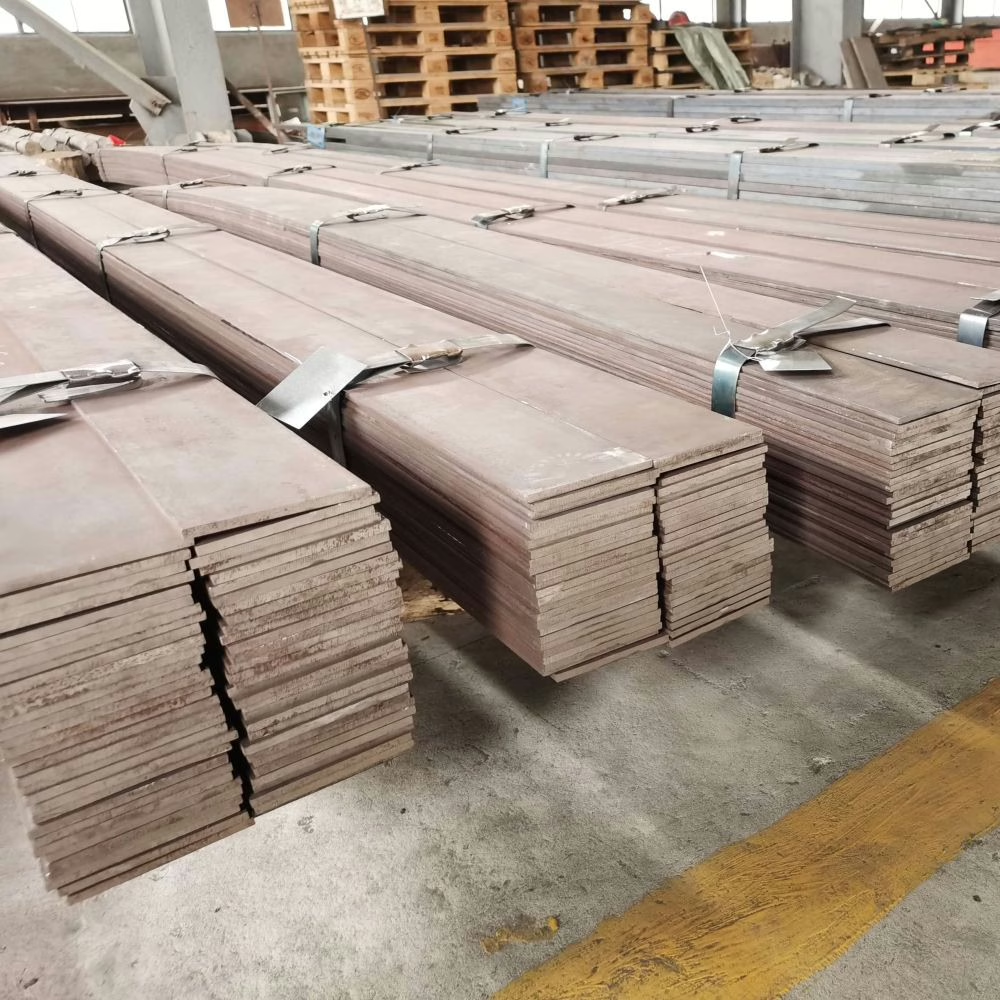
✓Superficie: Escama negra, torneado, acabado fresado o pulido
El acero para herramientas M42 se clasifica como un acero rápido a base de molibdeno dentro de la serie M. Se trata de una aleación compleja a base de hierro, conocida por su alto contenido de carbono y la adición de diversos elementos de aleación. Estos elementos son fundamentales, ya que forman carburos que contribuyen significativamente a las propiedades del acero, como la resistencia al desgaste y la resistencia al ablandamiento a altas temperaturas.
1. Composición química
| C | Cr | Mo | W | Co | V | Mn | Si | P | S | Cu | Ni |
| 1.05 – 1.1 | 3.5 – 4.25 | 9.0 – 10.0 | 1.15 – 1.85 | 7.75 – 8.75 | 0.95 – 1.35 | 0.15 – 0.40 | 0.15 – 0.65 | 0,03 máximo | 0,03 máximo | 0,25 máximo | 0,3 máximo |
2. Propiedades
Una comprensión clara de Propiedades del acero para herramientas M42 Es fundamental para operaciones que requieren herramientas de corte de alto rendimiento. El M42 es un acero rápido para herramientas (HSS) de tipo molibdeno, que generalmente contiene tungsteno y cobalto. Está diseñado para aplicaciones donde el calor y el desgaste son factores primordiales.
Estas son sus características principales según la información proporcionada:
2.1 Atributos de rendimiento principales
- Dureza excepcional: Tras el tratamiento térmico, el M42 alcanza niveles de dureza muy elevados (hasta 68-70 HRC). Su dureza en estado templado suele rondar los 65 HRC, lo que lo sitúa entre los aceros rápidos más duros.
- Excelente dureza en caliente: Este acero mantiene una alta dureza a temperaturas elevadas (hasta 538 °C/1000 °F), lo cual es crucial para operaciones de corte de alta velocidad. Su dureza en caliente supera la de los aceros rápidos convencionales, como M2 o M7.
- Resistencia superior al desgaste: El M42 ofrece una excelente resistencia al desgaste. Esto se debe a su matriz martensítica dura y a la presencia de carburos de aleación duros formados por elementos como vanadio, molibdeno, tungsteno y cromo.
2.2 Tratamiento térmico e integridad estructural
- Endurecimiento secundario: El M42 presenta endurecimiento secundario durante el revenido. El revenido a temperaturas elevadas específicas (por ejemplo, 950 °F/510 °C o 1000 °F/538 °C) puede dar como resultado una dureza revenida igual o superior a su dureza en estado de temple. Generalmente se recomiendan múltiples pasos de revenido para mejorar la tenacidad general mediante la transformación de la dureza retenida. austenita.
- Tenacidad: Si bien el acero M42 ofrece una buena tenacidad, esta es relativamente baja en comparación con otros tipos de acero para herramientas. Esto puede provocar astillamiento en aplicaciones generales, donde un grado como el M2 podría tener un mejor rendimiento.
2.3 Maquinabilidad y procesamiento
El acero para herramientas M42 tiene un índice de maquinabilidad de aproximadamente 65 (donde el acero para herramientas al carbono W1 = 100). También se considera relativamente fácil de rectificar.
¿Busca acero rápido M42? ¡Complete el siguiente formulario para contactarnos ahora!
3. Acero para herramientas M42 Tratamiento térmico
Una herramienta M42 tratada de forma óptima pasa por varias fases distintas: preparación y precalentamiento, austenización (endurecimiento), temple y revenido. Cada etapa es indispensable para desarrollar la microestructura y las propiedades mecánicas deseadas.
3.1 Preparación y precalentamiento
La preparación meticulosa es fundamental antes de someter el acero para herramientas M42 al endurecimiento a alta temperatura. Esto suele incluir procesos iniciales, como el recocido, que ablanda el acero, refina su microestructura y lo prepara para un endurecimiento eficaz. Las herramientas también pueden esferoidizarse para mejorar su maquinabilidad.
El tratamiento térmico del acero para herramientas M42 suele incorporar una fase de precalentamiento por etapas, fundamental para minimizar el choque térmico y el posible agrietamiento, especialmente en herramientas con secciones transversales variables.
- Una temperatura de precalentamiento común para M42 es 815 °C (1500 °F).
- El objetivo es calentar el acero de manera uniforme, reduciendo las tensiones antes de la etapa crítica de austenización.
3.2 Austenización (endurecimiento)
La austenización es la etapa de transformación fundamental. En ella, el acero para herramientas M42 recocido (principalmente ferrita y carburos de aleación) se calienta a una temperatura alta específica. Esto convierte la estructura en austenita y disuelve los carburos de aleación complejos, esenciales para la dureza final y las características de desgaste.
Los parámetros clave para la austenización del acero para herramientas M42 incluyen:
- Temperatura: Normalmente entre 1180 °C y 1190 °C (2155 °F y 2175 °F). Un estudio identificó los 1180 °C (1453 K) como la temperatura óptima de austenización.
- Tiempo de espera: Relativamente corto para aceros de alta velocidad, generalmente De 2 a 6 minutos Una vez que el acero alcanza la temperatura objetivo, se recomienda mantenerlo a 1190 °C (2175 °F) durante 4 minutos. Mantener el M42 a 1180 °C durante 15 a 30 minutos ha demostrado una microestructura y dureza uniformes.
- Precaución: Superar la temperatura o el tiempo de mantenimiento recomendados puede ser perjudicial. Puede provocar una disolución excesiva de carburos y un crecimiento indeseado del grano, lo que afecta negativamente a las propiedades del acero, incluyendo una posible disminución de la dureza debido a fenómenos como la maduración de Ostwald si se mantiene durante demasiado tiempo (por ejemplo, 45 minutos a 1180 °C).
3.3 Enfriamiento
Tras la austenización, el acero para herramientas M42 se enfría rápidamente (templado) para transformar la austenita en martensita. La martensita es la estructura cristalina dura que proporciona propiedades de corte y resistencia al desgaste.
- Medios de extinción: Esto se puede lograr utilizando aire, aceite o un baño de sales. El acero para herramientas M42 tiene una gran templabilidad, alcanzando una buena dureza en toda su sección transversal.
- Velocidad de enfriamiento: Una alta velocidad de enfriamiento es importante. Influye en las temperaturas de inicio (Ms) y finalización (Mf) de la martensita y puede afectar la cantidad de austenita retenida.
- Dureza tras el temple: El acero para herramientas M42 suele alcanzar una dureza tras el temple de entre 65 y 68 HRC.
La martensita sin templar, si bien es muy dura, también está sometida a altas tensiones, es frágil e inestable. Por lo tanto, el templado es esencial.
3.4 Templado
El revenido, un paso fundamental tras el temple, consiste en recalentar el acero para herramientas M42 a una temperatura intermedia inferior a su punto crítico de transformación. Esto mejora significativamente su usabilidad y rendimiento mediante diversos mecanismos:
- Alivio del estrés: Alivia las tensiones internas derivadas del enfriamiento, reduciendo la susceptibilidad al agrietamiento.
- Mejora de la resistencia: Aumenta significativamente la tenacidad, haciendo que el acero sea menos quebradizo.
- Transformación de austenita retenida: Transforma la austenita retenida (que puede reducir la dureza y la estabilidad dimensional) en martensita nueva, que se templa en ciclos posteriores.
- Endurecimiento secundario: M42 exhibe endurecimiento secundario. Los finos y complejos carburos de aleación precipitan durante el revenido, aumentando aún más la dureza. El M42 es conocido por su excelente dureza en caliente, que alcanza hasta 69 HRC después del templado (normalmente alrededor de 538 °C / 1000 °FLos resultados óptimos suelen implicar un revenido en el extremo superior del pico de dureza secundaria.
Múltiples ciclos de templado:
El acero para herramientas M42 requiere múltiples ciclos de revenido (normalmente de dos a cuatro) para asegurar la transformación completa de la austenita retenida y para templar la nueva martensita.
- Temperatura: Las temperaturas de revenido comunes para M42 están entre 510 °C (950 °F) y 538 °C (1000 °F).
- Tiempo de remojo: Cada ciclo de templado normalmente implica remojo durante De 2 a 4 horas a la temperatura elegida.
Temple de alivio de tensiones (posterior al mecanizado):
Tras un proceso significativo de rectificado, soldadura o mecanizado por descarga eléctrica (EDM) en el acero M42 tratado térmicamente, se recomienda encarecidamente un revenido final de alivio de tensiones a una temperatura entre 14 y 28 °C (25 y 50 °F) inferior a la temperatura del último revenido.
Temperaturas de revenido y dureza resultante del acero para herramientas M42
| Temperatura de revenido | Rockwell C |
| Recién templado | 65 |
| 900 °F/480 °C | 67 |
| 950 °F/510 °C | 68 |
| 1000 °F/540 °C | 67 |
| 1050°F/565°C | 66 |
| 1100 °F/595 °C | 62 |
| 1150 °F/620 °C | 56 |
| 1200 °F/650 °C | 50 |
3.5 Resumen de los parámetros del tratamiento térmico del acero para herramientas M42
Para ofrecer una visión general rápida, a continuación se resumen los parámetros típicos para el tratamiento térmico del acero para herramientas M42:
| Escenario | Objetivo | Temperatura típica para M42 | Tiempo de retención típico para M42 | Consideraciones clave para M42 |
| Precalentamiento | Minimizar el choque térmico, prepararse para la austenización. | 815 °C (1500 °F) | Varía según el tamaño/horno. | Un calentamiento gradual y uniforme es fundamental. |
| Austenización (endurecimiento) | Disuelve los carburos y forma austenita para el endurecimiento. | 1180°C – 1190°C (2155°F – 2175°F) | De 2 a 6 minutos a temperatura ambiente (por ejemplo, 4 minutos de remojo). | Evite temperaturas y tiempos excesivos para prevenir el crecimiento de grano y asegurar una disolución óptima del carburo. |
| Temple | Enfriar rápidamente para transformar la austenita en martensita dura. | Enfriar a temperatura de manipulación | Rápido | Aire, aceite o baño de sales. El M42 presenta una gran capacidad de endurecimiento. Templado: ~65-68 HRC. |
| Templado (Múltiple) | Aliviar el estrés, aumentar la tenacidad, transformar la austenita retenida, endurecer secundariamente. | 510 °C – 538 °C (950 °F – 1000 °F) | De 2 a 4 horas por temple (se recomiendan de 2 a 4 temples). | Fundamental para lograr las propiedades finales (hasta 69 HRC), la dureza en caliente y la estabilidad de la herramienta. |
| Temperamento para aliviar el estrés (Si es necesario, después del mecanizado) | Alivia las tensiones producidas por el esmerilado, la soldadura o la electroerosión. | 14-28 °C (25-50 °F) por debajo de la última temperatura de templado. | ~1-2 horas | Garantiza la integridad de la herramienta tras importantes operaciones posteriores al tratamiento térmico. |
4. Aplicaciones
4.1 Aplicaciones principales del acero para herramientas M42
Las propiedades intrínsecas del acero para herramientas M42 lo convierten en un material preferido para diversas herramientas de corte diseñadas para la precisión y la durabilidad. Las fábricas y los talleres mecánicos suelen especificar el M42 para:
- Ejercicios: Para crear agujeros precisos, especialmente en materiales más duros donde otros aceros podrían fallar prematuramente.
- Fresas de extremo: Ideal para operaciones de fresado que requieren filos de corte afilados y duraderos, capaces de soportar altas fuerzas de corte.
- Escariadores: Se utiliza para agrandar agujeros existentes a diámetros precisos, aprovechando la capacidad del M42 para mantener tolerancias ajustadas.
- Grifos: Para el mecanizado de roscas internas, donde la resistencia al desgaste es crucial para una calidad de rosca uniforme.
- Fresas: Incluye diversos tipos de fresas utilizadas en máquinas fresadoras para dar forma y eliminar material.
4.2 Materiales aptos para el mecanizado con acero para herramientas M42
El acero para herramientas M42 demuestra un rendimiento excelente al mecanizar una amplia gama de materiales, en particular aquellos que presentan dificultades para los aceros para herramientas estándar. Su alto contenido de cobalto contribuye significativamente a su eficacia en estos casos:
| Categoría de material | Ejemplos y características específicas | ¿Por qué M42 destaca? |
| Materiales de alta dureza | Materiales con niveles de dureza superiores a 35-50 HRC. | Mantiene el filo y la dureza bajo alta tensión. |
| Aleaciones difíciles de mecanizar | Aleaciones aeroespaciales (por ejemplo, superaleaciones), aceros de alta resistencia tratados térmicamente. | Su dureza superior en caliente y su resistencia al desgaste combaten los materiales abrasivos y resistentes. |
| Aceros inoxidables | Diversos grados de acero inoxidable. | Resiste el desgaste y mantiene el filo al cortar grados gomosos o que se endurecen con el trabajo. |
| Metales no ferrosos | Aluminio, latón. | Proporciona cortes limpios y una mayor vida útil de la herramienta gracias a su alta resistencia al desgaste. |
5. Calificaciones equivalentes
- DIN 17350: 1.3247 / HS 2-9-1-8
- JIS G4403: SKH59
- GB/T 1299: W2Mo9Cr4VCo8