
Guía de tratamiento térmico del acero para herramientas O1
acero para herramientas O1 generalmente se somete a tratamiento térmico mediante precalentamiento a aproximadamente 1200°F / 650°C, austenización a 1450-1500°F / 788-816°C, temple en aceite tibio con agitación, y revenido según la dureza final requerida.
Después de un temple y revenido adecuados, el O1 alcanza comúnmente alrededor de 57-63 HRC. La dureza después del temple suele ser de aproximadamente 64-65 HRC, pero esta condición es demasiado frágil para el servicio y debe revenirse con prontitud.
Debido a que el O1 es un temple en aceite para trabajo en frío. Por lo tanto, los principales riesgos del tratamiento térmico son el agrietamiento por temple, la distorsión, la descarburación, los puntos blandos y el revenido tardío. Estos problemas suelen deberse a un control deficiente de la temperatura, una geometría de herramienta inadecuada, una agitación insuficiente del aceite, un tiempo de permanencia excesivo o a dejar la pieza sin revenir después del temple.
Esta guía proporciona una tabla práctica de tratamiento térmico del O1 que cubre el alivio de tensiones, el recocido, el precalentamiento, la austenización, el temple en aceite, las temperaturas de revenido, la dureza esperada, el cambio dimensional y los casos más comunes de fallas de tratamiento térmico.
Tabla de temperaturas de tratamiento térmico del acero para herramientas O1
| Proceso de tratamiento térmico | Temperatura °F | Temperatura °C | Instrucción práctica |
|---|---|---|---|
| Alivio de tensiones | 1200-1250°F | 649-677°C | Remojar 1-2 horas por pulgada de espesor. Enfriar lentamente. Se usa después de un mecanizado intenso y antes del temple. |
| Recocido | 1350-1450°F | 730-788°C | Remojar completamente. Enfriar lentamente en horno hasta aproximadamente 900-1000 °F / 482-540 °C, luego enfriar al aire. |
| Precalentamiento | Aproximadamente 1200 °F | Aproximadamente 650 °C | Mantener 10-15 minutos o hasta que esté uniformemente calentado. No remojar en exceso. |
| Austenización/temple | 1450-1500°F | 788-816°C | Calentar desde el precalentamiento hasta la temperatura de temple. Evitar el sobrecalentamiento y el tiempo de remojo excesivo. |
| enfriamiento con aceite | Retirar a 125-200 °F | 52-93°C | Templar en aceite tibio con agitación. Revenir inmediatamente después del temple. |
| Revenido | 300-600 °F normalmente | 149-316 °C normalmente | Mantener aproximadamente 2 horas por pulgada de espesor de sección. Seleccionar la temperatura según la dureza final. |
Ficha de tratamiento térmico del acero para herramientas O1, PDF imprimible
Dos páginas A4 con los parámetros del proceso, la tabla de revenido, la dureza por condición, los controles de distorsión y nuestros datos de contacto. El PDF está en inglés.
Para la mayoría de las herramientas de trabajo en frío, el O1 comúnmente se reviene entre 300 °F y 500 °F (149-260 °C). Este rango mantiene una alta dureza mientras reduce la fragilidad causada por el temple.
Cómo tratar térmicamente el acero para herramientas O1
El tratamiento térmico del O1 normalmente incluye precalentamiento, austenización, temple en aceite y revenido. Añada alivio de tensiones cuando la pieza haya sido mecanizada intensamente. El recocido ablanda el O1 endurecido para su reprocesamiento.
1. Alivio de tensiones antes del temple
Se recomienda el alivio de tensiones después de un mecanizado intenso, un desbaste grueso o un rectificado desigual. Estos procesos pueden dejar tensiones internas en la herramienta. Si se templa la pieza sin alivio de tensiones, las tensiones residuales pueden combinarse con las tensiones de temple y causar deformación o agrietamiento.
Calentar el O1 sin templar lentamente a 1200-1250 °F (649-677 °C), remojar 1-2 horas por pulgada de espesor, luego enfriar lentamente. Este paso no templa el acero. Su propósito es reducir la tensión interna antes del ciclo final de temple.
2. Recocido del acero para herramientas O1
El recocido ablanda el O1 endurecido para mecanizado o corrección. Caliente el acero a 1350-1450°F / 730-788°C, mantenga hasta uniformizar la temperatura y luego enfríe lentamente en horno hasta aproximadamente 900-1000°F / 482-540°C antes del enfriamiento al aire.
La protección de la superficie es importante durante recocido y el temple. Si el O1 se calienta en una atmósfera oxidante, la superficie puede perder carbono. Una superficie descarburada no endurecerá correctamente y puede desgastarse rápidamente en servicio.
3. Precalentamiento del acero para herramientas O1
El precalentamiento reduce el choque térmico antes de que el acero alcance el rango de austenización. Es especialmente útil para piezas con espesor de sección desigual, esquinas afiladas o tensiones de mecanizado.
Precalentar el O1 a aproximadamente 1200 °F / 650 °C y mantener 10-15 minutos, o hasta que la pieza de trabajo esté uniformemente calentada. Este debe ser un paso corto de igualación, no un remojo prolongado.
4. Austenización y temple del acero para herramientas O1
La austenización es la etapa principal de temple. El O1 generalmente se calienta a 1450-1500 °F / 788-816 °C antes del temple en aceite.
El extremo inferior de este rango es generalmente más seguro cuando la tenacidad y el control dimensional son importantes. El extremo superior puede aumentar la dureza y la resistencia al desgaste, pero el sobrecalentamiento o un tiempo de permanencia excesivo pueden aumentar la austenita retenida, reducir la estabilidad dimensional y disminuir la dureza posterior al temple.
Mantenga la pieza solo el tiempo suficiente para que la sección alcance una temperatura uniforme. El calentamiento insuficiente puede causar un temple incompleto. El sobrecalentamiento puede causar dureza inestable, distorsión o fragilidad.
5. Temple en aceite del acero para herramientas O1
Temple el O1 en aceite para alcanzar la dureza completa. El aceite debe estar tibio y debidamente agitado. El aceite en reposo puede crear una capa de vapor alrededor de la pieza caliente, frenando el enfriamiento local y causando puntos blandos.
Un rango práctico de temperatura del aceite de temple es de aproximadamente 75-140 °F (25-60 °C), dependiendo del aceite y la práctica del taller. Después del temple, retirar la pieza de trabajo del aceite cuando alcance aproximadamente 125-200 °F (52-93 °C).
Revierta la pieza mientras aún esté tibia. El revenido tardío es una de las causas más comunes de agrietamiento en el O1 endurecido.
6. Revenido del acero para herramientas O1
El revenido reduce la tensión y la fragilidad de la martensita recién templada. También establece la dureza de trabajo final.
Para la mayoría de las herramientas de trabajo en frío de O1, revenga entre 300°F y 500°F (149-260°C). Una temperatura de referencia común es 350°F (177°C), que normalmente produce alrededor de 62-63 HRC después de un temple adecuado.
Una regla común de permanencia es de 2 horas por pulgada de espesor de sección. El revenido simple es común para el O1, pero el revenido doble puede proporcionar mejor estabilidad o alivio de tensiones. Si se utiliza revenido doble, la herramienta debe enfriarse a temperatura ambiente entre ciclos.
Tabla de revenido del acero para herramientas O1
La dureza del O1 disminuye a medida que Temperatura de revenido aumenta. Los siguientes valores son niveles de dureza típicos esperados después de una austenización y temple en aceite adecuados.
| Temperatura de revenido °F | Temperatura de revenido °C | Dureza esperada HRC |
|---|---|---|
| Recién templado | Recién templado | 64-65 HRC |
| 300°F | 149°C | Aproximadamente 63 HRC |
| 350°F | 177°C | Aproximadamente 62-63 HRC |
| 400°F | 204°C | Aproximadamente 62 HRC |
| 500°F | 260°C | Aproximadamente 60 HRC |
| 600°F | 316°C | Aproximadamente 57 HRC |
| 700°F | 371°C | Aproximadamente 53 HRC |
| 800°F | 427°C | Aproximadamente 50 HRC |
| 900°F | 482°C | Aproximadamente 47 HRC |
Dureza del acero para herramientas O1 después del tratamiento térmico
El O1 normalmente alcanza aproximadamente 64-65 HRC inmediatamente después del temple en aceite. Esta condición de temple es demasiado frágil para el servicio y debe ser revenida.
Después del revenido, la típica Dureza de trabajo es de aproximadamente 57-63 HRC. El valor final depende principalmente de la temperatura de revenido, el tamaño de la sección, el control de la austenización y la efectividad del temple.
| Condición del tratamiento térmico | Dureza típica |
|---|---|
| Templado, antes del revenido | 64-65 HRC |
| Revenido a 300 °F / 149 °C | Aproximadamente 63 HRC |
| Revenido a 350 °F / 177 °C | Aproximadamente 62-63 HRC |
| Revenido a 500 °F / 260 °C | Aproximadamente 60 HRC |
| Revenido a 600 °F / 316 °C | Aproximadamente 57 HRC |
El O1 endurece bien en secciones pequeñas y moderadas. Las secciones muy grandes pueden no enfriarse lo suficientemente rápido en el núcleo, por lo que la dureza central puede ser menor que la dureza superficial.
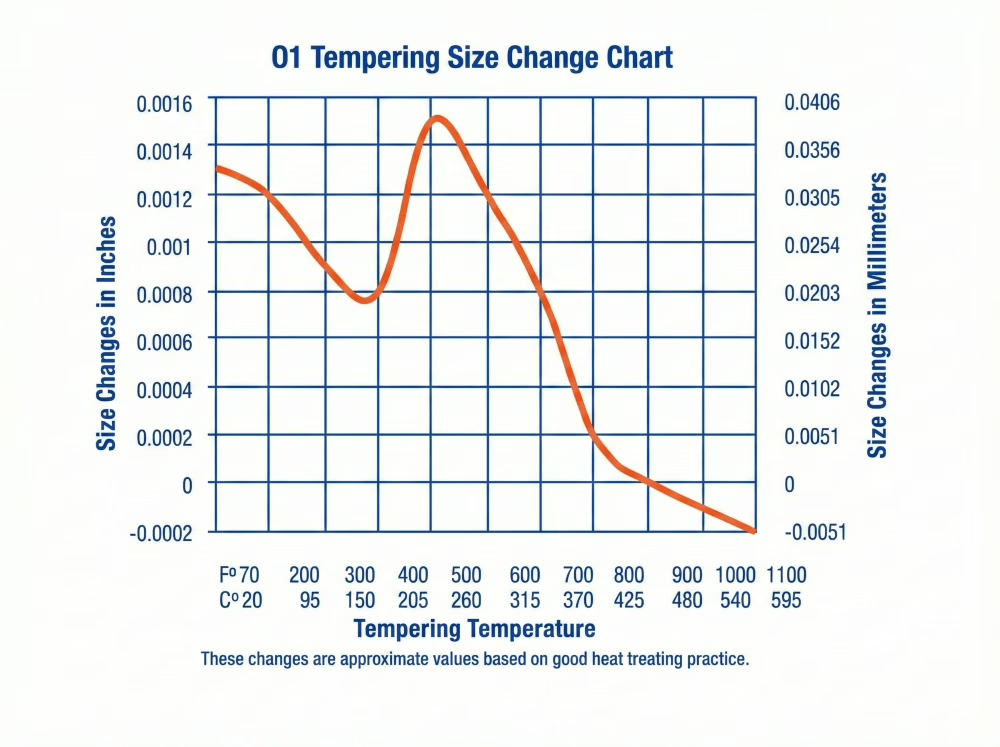
Cambio dimensional y control de distorsión en el tratamiento térmico del O1
acero para herramientas O1 cambia de tamaño durante el tratamiento térmico porque su microestructura se transforma de la condición recocida a martensita durante el temple en aceite. Un valor práctico de expansión esperado es de aproximadamente 0,0015 in/in, o aproximadamente 0,15 mm sobre 100 mm.
Este valor solo debe usarse como referencia. El cambio dimensional real depende de la temperatura de austenización, el control de la permanencia, la velocidad de temple, la agitación del aceite, el tamaño de la sección y la temperatura de revenido. Si el acero se sobrecalienta o se mantiene demasiado tiempo a la temperatura de endurecimiento, el cambio dimensional después del temple y el revenido puede volverse menos predecible.
La distorsión durante el tratamiento térmico del O1 se debe principalmente a un calentamiento desigual, un enfriamiento desigual y una transformación martensítica no uniforme durante el temple en aceite. Debido a que el O1 requiere un temple en líquido, es más sensible a la tensión de temple que los grados de temple al aire como el A2.
| Factor de tratamiento térmico | Resultado posible | Método de control |
|---|---|---|
| Calentamiento desigual antes de la austenización | Diferencia de temperatura entre la superficie y el núcleo | Use un precalentamiento adecuado antes del endurecimiento |
| Temperatura de austenización excesiva | Cambio dimensional menos predecible | Manténgase dentro del rango de endurecimiento recomendado |
| Tiempo de permanencia excesivo | Mayor inestabilidad dimensional | Mantenga solo el tiempo suficiente para un calentamiento uniforme |
| Enfriamiento desigual en aceite | Alabeo, doblado o variación local de dureza | Use aceite de temple tibio y debidamente agitado |
| Temperatura de revenido inadecuada | Dureza y cambio de tamaño fuera del rango objetivo | Seleccione la temperatura de revenido según la dureza requerida |
El objetivo no es eliminar por completo el cambio dimensional, sino hacerlo predecible. Para herramientas de O1 de precisión, planifique el margen de mecanizado o rectificado final antes del tratamiento térmico.
Problemas comunes de tratamiento térmico del acero para herramientas O1
La mayoría de los problemas de tratamiento térmico del O1 provienen del control inadecuado de la temperatura, un temple en aceite deficiente, un revenido retrasado, la descarburación o una geometría de pieza inadecuada.
| Problema | Causa | Resultado | Prevención |
|---|---|---|---|
| El agrietamiento por temple | Esquinas afiladas, alta tensión, revenido retrasado | Grietas durante o después del temple | Mejore el diseño, alivie tensiones, revenga inmediatamente |
| descarburización | Calentamiento en atmósfera oxidante | Superficie blanda después del endurecimiento | Use vacío, atmósfera protectora, baño de sales o protección superficial |
| Dureza baja | Calentamiento insuficiente, temple débil, sobrecalentamiento, austenita retenida | La herramienta no alcanza la dureza objetivo | Controle la temperatura de austenización y las condiciones de temple |
| Puntos blandos | Mala agitación del aceite, manto de vapor, cascarilla superficial | Dureza local no uniforme | Limpie la pieza y use aceite agitado |
| Distorsión excesiva | Tensión de mecanizado, secciones desiguales, control deficiente del temple | Alabeo o doblado | Alivie tensiones, precaliente, mejore la geometría de la herramienta |
| Sobre-revenido | Revenido demasiado caliente o quemadura por rectificado | Pérdida de dureza | Controlar la temperatura de revenido y rectificado |
| Revenido insuficiente | Temperatura demasiado baja o tiempo de permanencia insuficiente | Fragilidad y agrietamiento prematuro | Revenir inmediatamente y mantener el tiempo de permanencia suficiente |
El agrietamiento por temple a menudo se atribuye al material, pero en muchos casos la causa real es la geometría de la herramienta, la tensión de mecanizado, la severidad del temple o el revenido tardío. Manipule el O1 con cuidado cuando la pieza tenga esquinas afiladas, paredes delgadas, agujeros ciegos o grandes diferencias de sección.
La descarburación también es importante porque una superficie empobrecida en carbono no puede endurecerse adecuadamente. Una capa superficial blanda reduce la resistencia al desgaste y puede crear una transformación desigual entre la superficie y el núcleo.
Tratamiento térmico del acero para herramientas O1 para aplicaciones de herramientas de trabajo en frío
El O1 se utiliza en herramental para trabajo en frío cuando la herramienta necesita alta dureza, buena maquinabilidad antes del temple y un control dimensional razonable después del temple en aceite. Las aplicaciones típicas incluyen punzones, matrices de corte, matrices de conformado, matrices de recorte, calibres, bujes, mandriles, brochas, machos, escariadores, terrajas y cuchillas de corte longitudinal.
Para estas herramientas, el tratamiento térmico generalmente se centra en tres puntos: alcanzar la dureza completa durante el temple en aceite, revenir para mantener la resistencia al desgaste y controlar la distorsión para que la herramienta siga siendo utilizable después del endurecimiento.
| Requisitos de herramientas | Enfoque del tratamiento térmico |
|---|---|
| retención de vanguardia | Usar menor temperatura de revenido para mantener alta dureza |
| Punzonado y troquelado | Equilibrar dureza con tenacidad para reducir el desportillado |
| Calibradores y herramientas de precisión | Controlar el cambio dimensional y la distorsión |
| Herramientas con mecanizado intenso | Aliviar tensiones antes del endurecimiento |
| Geometría compleja de la herramienta | Reducir la concentración de tensiones y el riesgo de agrietamiento por temple |
El O1 no es ideal para toda herramienta de trabajo en frío. Para producciones muy largas o desgaste abrasivo severo, D2 puede ofrecer mejor resistencia al desgaste. Para herramientas complejas que requieren mayor estabilidad dimensional durante el endurecimiento, A2 puede ser más seguro. Para herramientas expuestas a temperaturas de servicio elevadas, el O1 puede perder dureza porque resiste menos el ablandamiento que otros grados.
Aobo Steel no proporciona servicio de tratamiento térmico final. Esta guía se proporciona como referencia técnica para los clientes que compran acero para herramientas O1 y necesitan comprender el temple, el temple en aceite, el revenido, el control de dureza y los cambios dimensionales. Describimos los rangos de tamaño, tolerancias, cantidades mínimas de pedido y plazos de entrega en nuestra página de capacidad de suministro de acero para herramientas.