
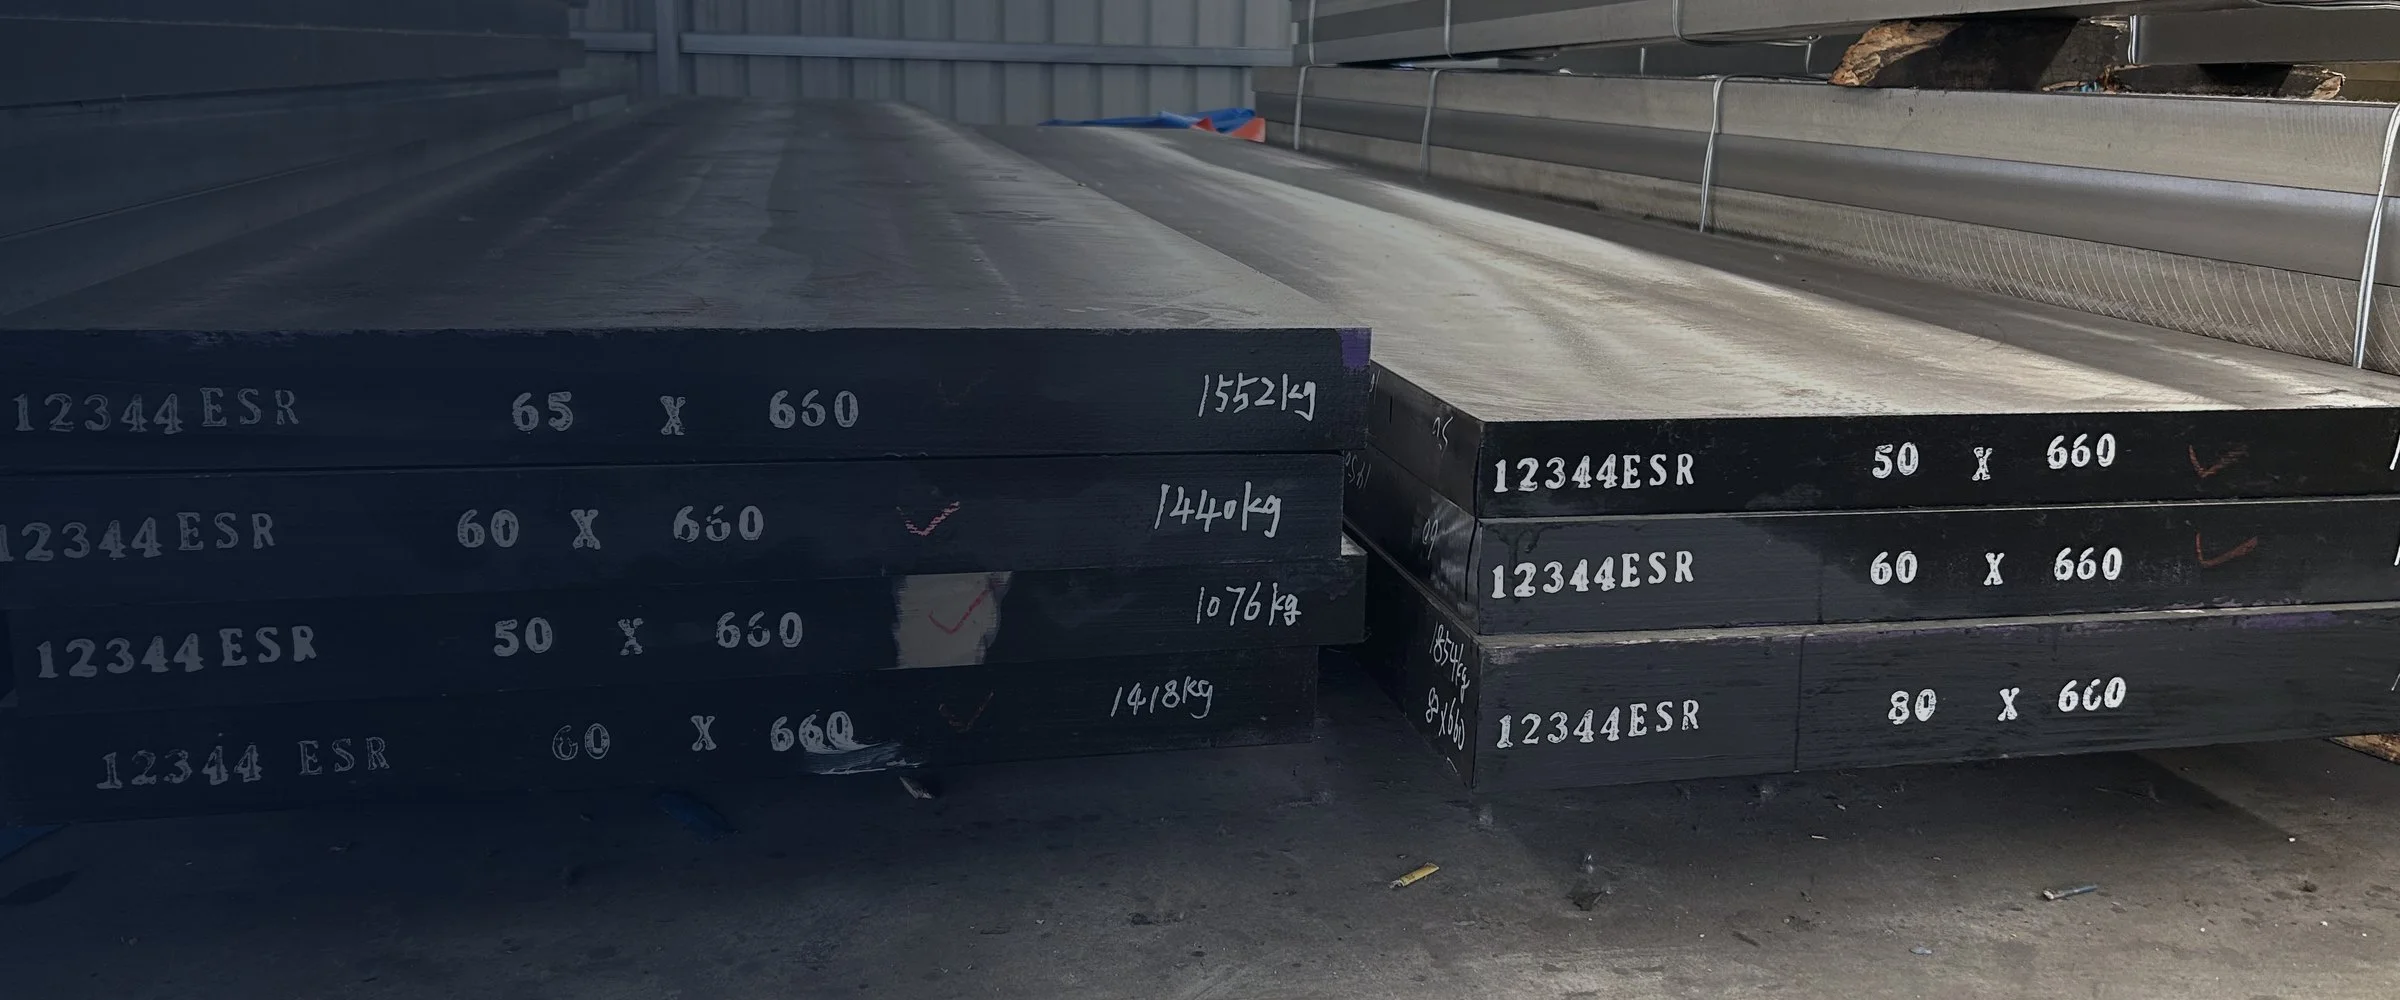
Hogar > catálogo de acero para herramientas > Acero para herramientas ESR
Acero para herramientas ESR con mayor vida útil y acabado espejo
Aobo Steel suministra D2 y H13 refundidos por electroescoria para compradores que necesitan mayor pureza, mejor isotropía y pulido espejo confiable. Suministramos a granel, con materiales verificados antes del envío, y una cantidad mínima de pedido de 5 toneladas.
Consultar stock y precio de ESR
Envíe el grado, tamaño, cantidad y puerto de destino. Respondemos con precio, prima ESR y plazo de entrega.
Los grados ESR cuestan alrededor de 250-300 USD por tonelada más que el material convencional de horno eléctrico. La prima cubre el paso de refinación secundaria, no la marca. A continuación, exponemos exactamente cuándo vale la pena pagar por ese paso y cuándo el grado estándar hace el mismo trabajo.
Qué le aporta realmente el paso de refusión
El acero para herramientas convencional contiene inclusiones no metálicas como óxidos y sulfuros, junto con segregación central en secciones grandes. Estos son los orígenes del desportillado, el agrietamiento por fatiga y los defectos de pulido. La refusión por electroescoria hace pasar el acero a través de un baño de escoria reactiva por segunda vez, lo que elimina el azufre, disuelve las inclusiones y reconstruye el lingote con una estructura solidificada direccionalmente y uniforme.
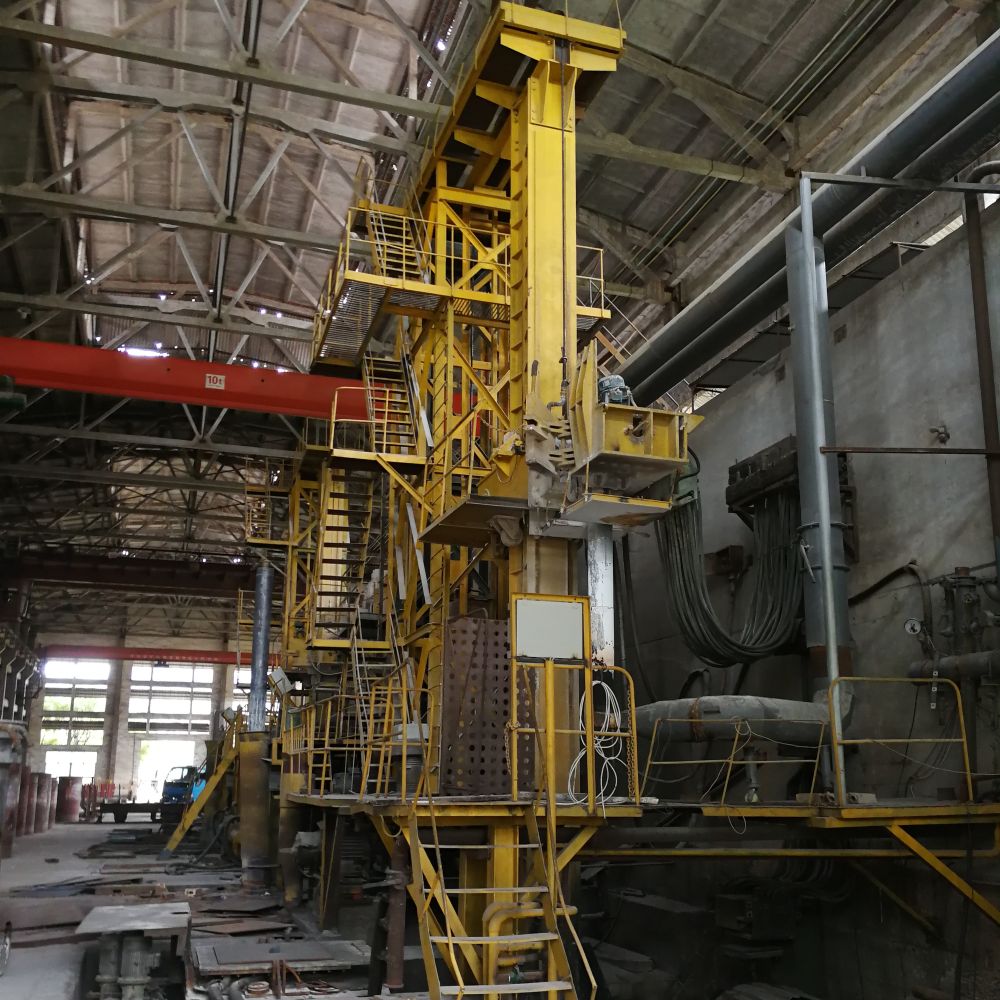
El resultado es un material más limpio, más denso y más isotrópico que mantiene un acabado espejo y resiste la falla prematura de la herramienta. Si desea la metalurgia completa, incluida la comparación de ESR con la refusión por arco al vacío, consulte cómo funciona ESR y cómo se compara con VAR.
D2 ESR y H13 ESR
Estos son los dos grados que suministramos más comúnmente en calidad refundida por electroescoria. Ambos se entregan en condición recocida. No suministramos el tratamiento térmico final, por lo que la dureza de trabajo que se muestra a continuación es la que logra su tratador térmico, no la dureza de entrega.
1.2379 y SKD11
D2 ESR
Óptimo donde las herramientas de trabajo en frío de alto impacto fallan por desportillado o agrietamiento por fatiga, como troqueles de troquelado, troqueles de estampado y herramientas de conformado en frío. La estructura ESR más limpia elimina los sitios de inclusión que inician esas grietas.
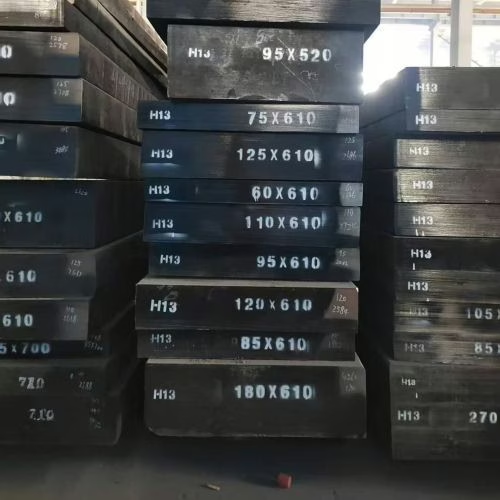
1.2344 y SKD61
H13 ESR
Óptimo donde las herramientas experimentan ciclos térmicos severos, como troqueles de fundición a presión, troqueles de forja en caliente y herramientas de extrusión. La estructura ESR no segregada mejora la tenacidad transversal y la resistencia al choque térmico, extendiendo así la vida del troquel. Para extrusión específicamente, el programa de suministro de 1.2344 refundido por ESR se expone en el Guía de suministro de extrusión 1.2344 ESR H13.
¿Cuánto cuesta el acero para herramientas ESR frente al acero convencional?
La prima para el acero para herramientas refundido por electroescoria es de aproximadamente 250-300 USD por tonelada sobre el material convencional de horno eléctrico. La cifra exacta varía con el grado, el tamaño de sección y el volumen del pedido, así que trátela como un rango de planificación y no como un precio fijo. Lo que usted paga es el paso de refinación secundaria que elimina el azufre y las inclusiones no metálicas. Ese único paso proporciona la mayor pureza, isotropía y pulibilidad, por lo que el valor de la prima depende enteramente de si su aplicación necesita esas propiedades.
Cuándo vale la pena el ESR y cuándo es suficiente el convencional
Elija ESR cuando
- La herramienta necesita una superficie espejo o de alto brillo, como piezas ópticas y moldes de plástico transparente.
- El modo de falla es desportillado o agrietamiento por fatiga bajo alto impacto.
- Está mecanizando secciones transversales grandes donde la segregación central es un riesgo real.
- Las propiedades transversales importan porque la herramienta soporta tensión multidireccional.
El convencional es suficiente cuando
- La aplicación no tiene requisito de pulido o acabado superficial.
- Las secciones son pequeñas y la segregación no es una preocupación.
- La producción es sensible al costo y la pureza estándar ya rinde bien en servicio.
- Está haciendo prototipos o produciendo volúmenes cortos donde la prima es difícil de justificar.