
Guía de tratamiento térmico del acero para herramientas S7
Acero para herramientas S7 generalmente se somete a tratamiento térmico mediante precalentamiento a 1200–1250°F (649–677°C), austenización a aproximadamente 1725°F (940°C), temple al aire de secciones de hasta aproximadamente 2.5 in. (63.5 mm) y doble revenido inmediato. Para la mayoría de los utillajes de trabajo en frío, el S7 se reviene habitualmente a 400–500°F (204–260°C), lo que produce una dureza de trabajo típica de aproximadamente 56–58 HRC.
Guía rápida de tratamiento térmico del acero para herramientas S7
| Fase del proceso | Temperatura | Tiempo de permanencia | Método de enfriamiento |
|---|---|---|---|
| Recocido | 815–870 °C | 1–1.5 hr/in | Enfriar en horno a 482 °C, luego enfriar al aire |
| Alivio de tensiones | 649–677 °C | 1–2 hr/in | Se prefiere el enfriamiento en horno |
| Precalentamiento | 649–704 °C | Hasta uniformidad | — |
| Austenización | 940–982 °C | Controlado por el tamaño de la sección | Aire o aceite según el tamaño de la sección |
| Temple | — | — | Aire ≤63.5 mm; aceite o temple interrumpido en aceite >63.5 mm |
| Revenido | 204–538 °C | 2 hr/in, dos veces | Enfriar al aire entre ciclos |
Ficha de trabajo del tratamiento térmico del acero para herramientas S7, PDF imprimible
Dos páginas A4 que cubren las fases del proceso, tiempos de permanencia, tabla de revenido, opciones de temple, solución de problemas y nuestros datos de contacto.
El tamaño de la sección afecta fuertemente el método de temple y la dureza final. Las secciones delgadas y medianas generalmente pueden alcanzar la dureza completa mediante enfriamiento al aire, mientras que las secciones más gruesas pueden necesitar un enfriamiento más rápido para evitar un núcleo blando.
Proceso paso a paso del tratamiento térmico del acero para herramientas S7
1. Precalentamiento
Proteja el acero para herramientas S7 de la descarburación durante el calentamiento. Utilice un horno de atmósfera controlada, un horno de vacío, un baño de sales neutras o papel de aluminio inoxidable sellado.
Caliente uniformemente a 1200–1250 °F (649–677 °C) y mantenga hasta que toda la sección transversal alcance la temperatura. Para secciones pequeñas, una permanencia de 10–15 minutos después de la igualación de temperatura suele ser suficiente.
El precalentamiento reduce el choque térmico, mejora la uniformidad de temperatura y disminuye el riesgo de agrietamiento durante el ascenso final a la temperatura de austenización.
2. Austenización
Eleve la temperatura a aproximadamente 1725 °F (940 °C). Comience a contar el tiempo solo después de que la pieza haya alcanzado la temperatura.
El tiempo de permanencia debe controlarse cuidadosamente. Una temperatura o un tiempo de permanencia excesivos pueden causar engrosamiento del grano, austenita retenida, reducción de la tenacidad e inestabilidad dimensional.
| Espesor de la sección | Tiempo de permanencia recomendado |
|---|---|
| 1/8 in. / 3.2 mm | 30 min |
| 1/4 in. / 6.4 mm | 40 min |
| 1/2 in. / 12.7 mm | 45–50 min |
| 3/4 in. / 19 mm | 50–55 min |
| ≥1 in. / 25 mm | Aproximadamente 1 hr/in |
3. Temple
Para secciones de hasta 2.5 in. (aproximadamente 63.5 mm), utilice enfriamiento al aire en reposo. Enfríe la pieza a aproximadamente 150 °F (65 °C) antes del revenido.
Para secciones superiores a 2.5 in., utilice un método de enfriamiento más rápido. Comúnmente se utiliza un temple interrumpido en aceite: sumerja y agite hasta que el calor rojo visible desaparezca, luego retire la pieza y enfríe al aire a aproximadamente 150 °F.
El temple al aire proporciona un mejor control dimensional, mientras que el enfriamiento en aceite ayuda a que las secciones más grandes alcancen suficiente dureza en toda la sección transversal.
4. Revenido
Comience el revenido inmediatamente cuando la pieza se enfríe a aproximadamente 150 °F (65 °C).
El S7 requiere doble revenido. Mantenga cada ciclo de revenido durante 2 horas por pulgada de espesor de sección, luego enfríe al aire hasta temperatura ambiente antes del segundo ciclo.
Para la mayoría de herramental para trabajo en frío, realice el revenido a 400–500 °F (204–260 °C). Esto normalmente produce una dureza de trabajo de aproximadamente 56–58 HRC.
Para aplicaciones de trabajo en caliente o a temperatura elevada, revenga a 900–1000 °F (482–538 °C) para mejorar la estabilidad térmica.
El revenido a baja temperatura por debajo de 400 °F puede aumentar la dureza pero también incrementa el riesgo de fragilidad, por lo que no lo recomendamos para aplicaciones industriales estándar a menos que la máxima dureza sea la prioridad principal y cualquier pérdida de tenacidad sea aceptable.
Recocido y alivio de tensiones del acero para herramientas S7
1. Recocido
Suministramos acero para herramientas S7 en condición recocida. Normalmente solo se requiere un nuevo recocido cuando se restaura la maquinabilidad después del endurecimiento o cuando se reprocesan herramientas.
Realice el recocido en un horno de vacío con atmósfera controlada o en un entorno de sales neutras para evitar la descarburización.
Práctica de recocido recomendada:
| Artículo | Recomendación |
|---|---|
| Temperatura | 815–870 °C, típicamente alrededor de 843 °C |
| Tiempo de permanencia | Aproximadamente 1.5 hr/in |
| Enfriamiento | Enfriar en horno a ≤14 °C/hr hasta 482 °C, luego enfriar al aire |
| Dureza final | Normalmente no superior a aproximadamente 230 HB |
El recocido adecuado mejora la maquinabilidad y prepara el acero para el temple posterior.
2. Alivio de tensiones
Se recomienda el alivio de tensiones después de un mecanizado en desbaste pesado, EDM, soldadura, o cuando se trabaja con geometrías complejas y secciones desiguales.
No es obligatorio para cada pieza, pero se vuelve importante cuando las tensiones residuales pueden causar distorsión o agrietamiento durante el temple.
Práctica recomendada de alivio de tensiones:
| Artículo | Recomendación |
|---|---|
| Temperatura | 649–677 °C |
| Tiempo de permanencia | 1–2 hr/in |
| Enfriamiento | Se prefiere el enfriamiento en horno |
El enfriamiento uniforme es importante. Un enfriamiento desigual puede introducir nuevas tensiones térmicas y reducir el beneficio del alivio de tensiones.
Dureza del acero para herramientas S7 después del tratamiento térmico
La dureza final del acero para herramientas S7 depende principalmente de la temperatura de austenización, el método de temple, el tamaño de la sección y la temperatura de revenido. Debido a que el S7 se selecciona por su resistencia al impacto, el tratamiento térmico no debe centrarse solo en la dureza máxima. El objetivo práctico es un equilibrio estable entre dureza Rockwell, tenacidad y resistencia al agrietamiento.
Después de un temple adecuado, el S7 puede alcanzar aproximadamente 58–64 HRC en estado templado. Sin embargo, el S7 recién templado es demasiado frágil para el uso normal en herramental y debe revenirse inmediatamente después del temple. Para la mayoría del herramental para trabajo en frío, la dureza de trabajo típica después del revenido es de aproximadamente 56–58 HRC.
| Temperatura de revenido | Dureza aproximada | Significado práctico |
|---|---|---|
| Recién templado, antes del revenido | 58–64 HRC | Dureza máxima, pero demasiado frágil para el servicio. Revenir inmediatamente después del temple. |
| 400–500 °F / 204–260 °C | 56–58 HRC | Rango común de trabajo en frío para punzones, matrices, cuchillas de corte y herramientas sometidas a impacto. |
| Alrededor de 450 °F / 230 °C | Aproximadamente 58 HRC | Rango práctico de uso general cuando se requieren tanto resistencia al desgaste como tenacidad al impacto. |
| 500–900 °F / 260–482 °C | Aproximadamente 54–56 HRC | Rango de dureza estable con mejor tenacidad que los aceros revenidos a menor temperatura. |
| 900–1000 °F / 482–538 °C | Aproximadamente 48–52 HRC | Se utiliza para aplicaciones de trabajo en caliente o de temperatura elevada donde la estabilidad térmica es más importante que la dureza máxima. |
| 1050–1150 °F / 565–620 °C | Aproximadamente 45 HRC | Rango de revenido alto con ablandamiento significativo. Se utiliza solo cuando se acepta una dureza menor. |
Para aplicaciones de trabajo en frío, el S7 comúnmente se reviene a 400–500 °F para alcanzar aproximadamente 56–58 HRC. Este rango es adecuado para herramientas que deben resistir simultáneamente impacto, desportillamiento y desgaste moderado.
Para servicio de trabajo en caliente o temperatura elevada, el S7 generalmente se reviene a 900–1000 °F. La dureza es menor, pero el acero es más adecuado para aplicaciones donde la estabilidad térmica y la resistencia al ablandamiento son más importantes que la dureza Rockwell máxima.
Generalmente no se recomienda el revenido por debajo de 400 °F para herramientas industriales estándar. Puede mantener una mayor dureza, pero también aumenta el riesgo de fragilidad y agrietamiento. Las herramientas de S7 también deben revenirse dos veces, con enfriamiento completo a temperatura ambiente entre ciclos de revenido, para reducir las tensiones internas y mejorar la confiabilidad de la dureza final.
Seleccione siempre la dureza correcta en función del modo de falla de la herramienta. Si el desgaste es el problema principal, puede ser adecuado el rango de revenido más bajo. Si el agrietamiento, el desportillado o la falla por impacto son el problema principal, una dureza ligeramente menor con mejor tenacidad suele ser más segura que buscar la máxima dureza.
Tratamiento térmico del acero para herramientas S7 según la aplicación
Ajuste el tratamiento térmico del S7 a las condiciones de trabajo de la herramienta. La variable principal suele ser la Temperatura de revenido.
| Aplicación | rango de revenido | Dureza típica | Prioridad principal |
|---|---|---|---|
| Herramientas de trabajo en frío, matrices, punzones, cuchillas de corte | 400–500 °F / 204–260 °C | 56–58 HRC | Equilibrio entre desgaste y tenacidad |
| Herramientas de trabajo en frío con enfoque en dureza máxima | 345–400 °F / 175–204 °C | Mayor dureza | Máxima resistencia al desgaste, menor tenacidad |
| Herramientas de trabajo en caliente o moldeo de plástico | 900–1000 °F / 482–538 °C | 48–52 HRC | Estabilidad térmica |
| Herramientas con predominio de impacto | 700–750 °F / 370–400 °C | Dureza moderada | Resistencia a la fractura |
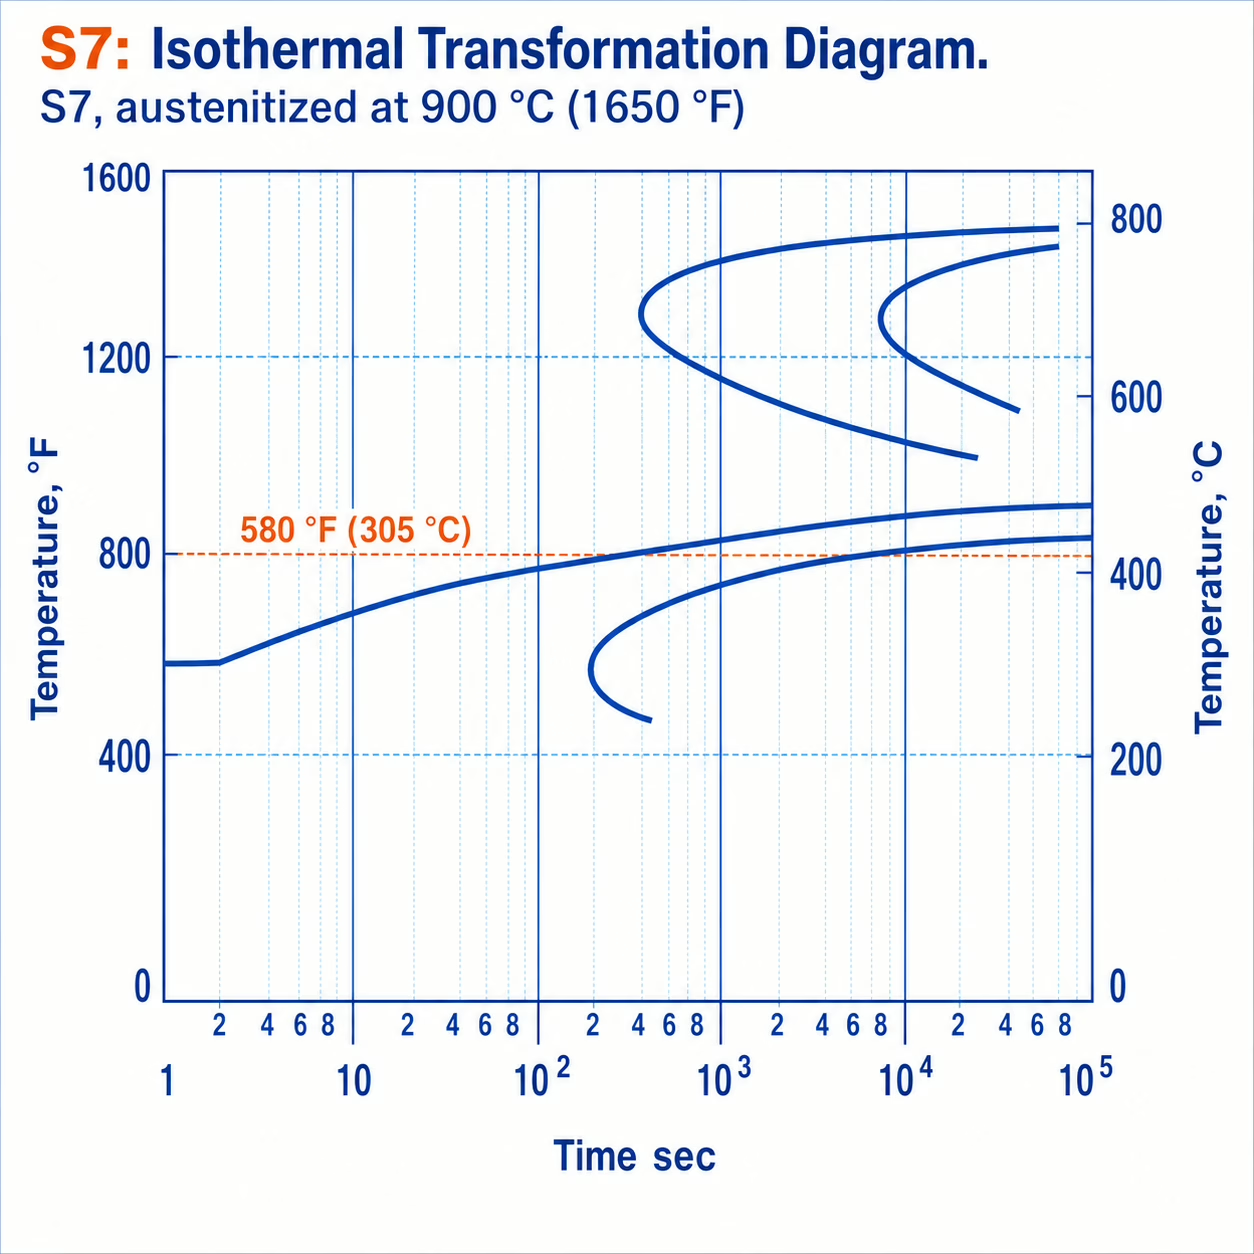
| Equilibrio entre fuerza y resistencia | Alrededor de 575 °F / 300 °C | Dureza controlada | Equilibrio entre límite elástico e impacto |
Para aplicaciones estándar de trabajo en frío, comúnmente se utiliza 450 °F (aproximadamente 230 °C) para lograr una dureza estable y buena resistencia al impacto.
Para servicio a temperatura elevada, revenga al menos 25–50 °F por encima de la temperatura de servicio esperada. Esto ayuda a prevenir el ablandamiento durante el uso.
Para utillajes con predominio de impacto, a menudo son mejores las temperaturas de revenido más altas, porque la tenacidad y la resistencia a la fractura importan más que la máxima dureza.
Selección del método de temple del acero para herramientas S7
El método de temple correcto depende principalmente del tamaño de la sección, la geometría y la sensibilidad a la distorsión.
| Condición | Método | Proceso clave | Nota crítica |
|---|---|---|---|
| Secciones ≤63.5 mm | Temple al aire | Enfriar al aire tranquilo después de la austenización | Óptima estabilidad dimensional |
| Secciones >63.5 mm | Enfriamiento en aceite | Usar enfriamiento más rápido para mejorar la dureza del núcleo | El enfriamiento al aire puede ser insuficiente |
| Secciones pesadas que requieren control de tensiones | Temple rápido en aceite | Templar en aceite hasta que desaparezca el calor rojo, luego enfriar al aire | No utilice lámina de acero inoxidable |
| Piezas complejas o sensibles a la distorsión | Martemplado | Baño de sal a 595–650 °C, igualar, luego enfriar al aire | Reduce los gradientes térmicos |
Para muchas herramientas S7, se prefiere el temple al aire porque reduce el riesgo de distorsión. Sin embargo, para secciones grandes, el enfriamiento al aire por sí solo puede no proporcionar una velocidad de enfriamiento suficiente para alcanzar la dureza completa.
Problemas comunes de tratamiento térmico del acero para herramientas S7
La mayoría de las fallas de tratamiento térmico del S7 tratamiento térmico están vinculados al control de la atmósfera, el tamaño de la sección, la tensión residual, la temperatura excesiva o el revenido retrasado.
| Problema | Causa raíz | Acción correctiva |
|---|---|---|
| descarburización | Pérdida de carbono superficial en una atmósfera oxidante | Use vacío, atmósfera controlada, sal neutra o lámina sellada |
| Distorsión o agrietamiento térmico | Gradientes térmicos, geometría con esquinas agudas o tensión de mecanizado | Precaliente adecuadamente, alivie tensiones antes del temple, evite esquinas agudas |
| Baja dureza en secciones grandes | Velocidad de enfriamiento demasiado lenta a través de la sección | Use enfriamiento a base de aceite o temple rápido en aceite para secciones más pesadas |
| Sobrecalentamiento o austenita retenida | Temperatura de austenización o tiempo de permanencia excesivos | Controle estrictamente la temperatura y el tiempo de permanencia |
| Agrietamiento después del temple | Revenido retrasado o tensión interna excesiva | Revenir inmediatamente y aplicar doble revenido |
La descarburación crea una capa superficial blanda que no puede endurecerse completamente, lo que reduce la resistencia al desgaste. El sobrecalentamiento aumenta el riesgo de austenita retenida, engrosamiento del grano, inestabilidad dimensional y menor tenacidad. El revenido retrasado es especialmente peligroso porque la estructura recién templada contiene alta tensión interna.
Nota: No proporcionamos servicios de tratamiento térmico para S7. Aobo Steel suministra acero para herramientas S7 en condición recocida, y esta guía se proporciona como referencia técnica para apoyar las decisiones de procesamiento y aplicación de nuestros clientes.