

Acero para herramientas de trabajo en caliente 4Cr5MoSiV1
AOBO STEEL – Proveedor mundial de confianza de aceros para herramientas
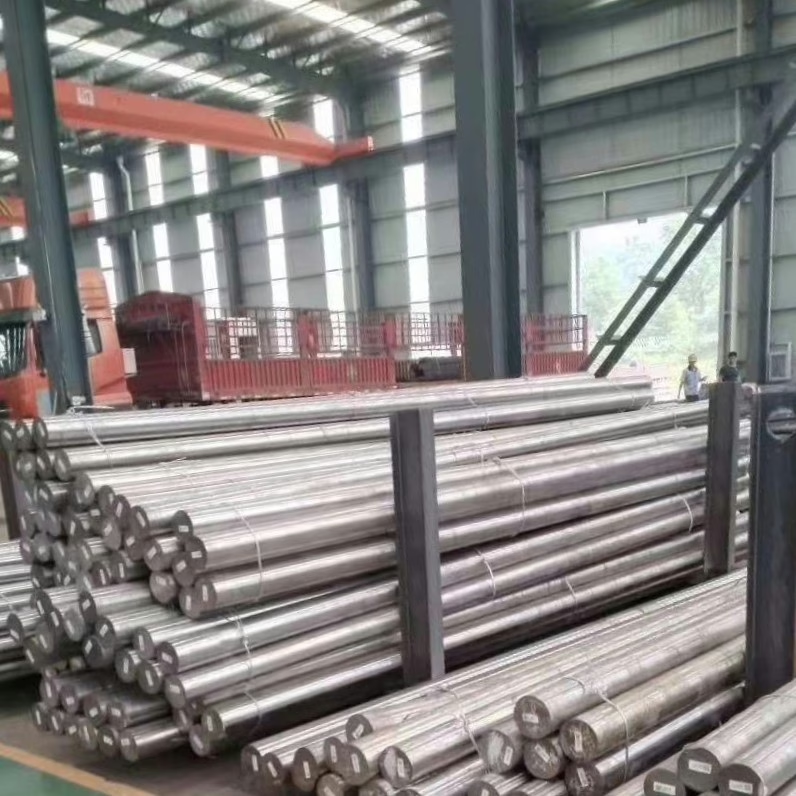
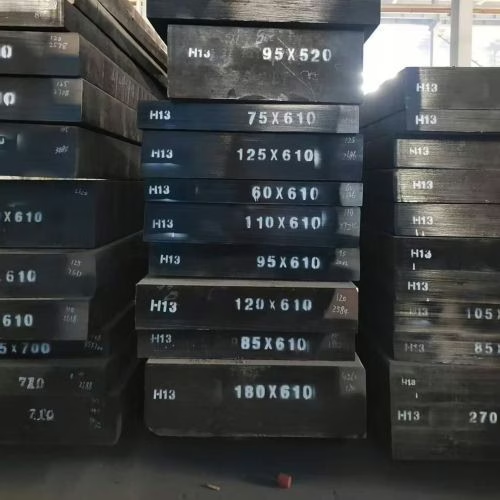
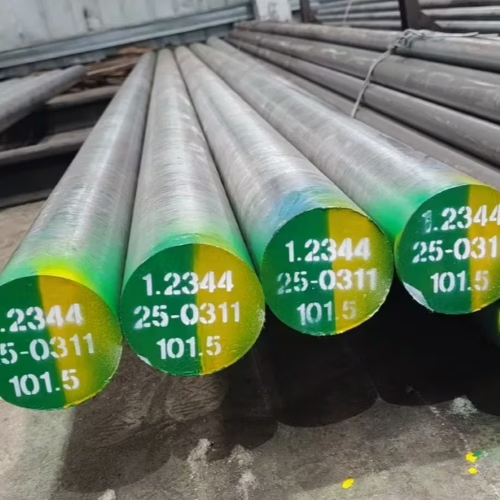
4Cr5MoSiV1 es un grado de acero para herramientas de trabajo en caliente según la norma china GB/T 1299. Es un acero para herramientas de trabajo en caliente al cromo-molibdeno-vanadio (Cr-Mo-V) ampliamente utilizado, conocido internacionalmente por designaciones como H13 (AISI/ASTM), SKD61 (JIS), 1.2344 (DIN) y X40CrMoV5-1 (ISO/EN/DIN). Este grado de acero tiene excelente resistencia y tenacidad, buena trabajabilidad en caliente y resistencia a la fatiga térmica.
1. Composición química (GB/T 1299—2000)
| C | Si | Mn | Cr | Mo | V | P | S |
| 0.32-0.45 | 0.80-1.20 | 0.20-0.50 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 | ≤0,030 | ≤0,030 |
2. Propiedades físicas del 4Cr5MoSiV1
2.1 Temperaturas del punto crítico
| Punto crítico | C.A1 | C.A3 | Arkansas1 | Arkansas3 | Ms | Mf |
| Temperatura /°C | 860 | 915 | 775 | 875 | 340 | 215 |
2.2 Coeficiente de expansión lineal
| Temperatura/°C | 20 ~ 100 | 20 ~ 200 | 20 ~ 300 | 20 ~ 400 | 20 ~ 500 | 20 ~ 600 | 20 ~ 700 |
| Coeficiente de expansión lineal α/×10⁻⁶℃⁻¹ | 9.1 | 10.3 | 11.5 | 12.2 | 12.8 | 13.2 | 13.5 |
2.3 Conductividad térmica
| Temperatura/°C | 250 | 650 |
| Conductividad térmica λ/[W/(m·K)] | 32.2 | 28.8 |
2.4 Densidad y módulo de elasticidad
| Densidad/(g/cm³) | Módulo de elasticidad E/MPa |
| 7.8 | 210 000 |
3. Especificación del proceso de forja en caliente del 4Cr5MoSiV1
| Artículo | Temperatura de calentamiento/°C | Temperatura inicial de forjado/°C | Temperatura final de forjado/°C | Método de enfriamiento |
| Lingote de acero | 1140 ~ 1180 | 1100 ~ 1150 | 850 ~ 900 | Enfriamiento lento (enfriamiento en arena o en foso) |
| Palancón de acero | 1120 ~ 1150 | 1050 ~ 1100 | 850 ~ 900 | Enfriamiento lento (enfriamiento en arena o en foso) |
4. Tratamiento térmico del 4Cr5MoSiV1
4.1 Precalentamiento
Especificación del proceso de pretratamiento térmico para el acero 4Cr5MoSiV1
| Plan de pretratamiento térmico | Parámetros del proceso |
| Proceso de recocido posterior a la forja | Temperatura de calentamiento: 860 ~ 890 °C, mantener durante 3 ~ 4 h, enfriar por debajo de 500 °C y luego enfriar al aire. Dureza después del recocido ≤229HBW, la microestructura es perlita globular + pequeña cantidad de carburos. |
| Recocido para aliviar el estrés | Temperatura de calentamiento: 730 ~ 760 °C, mantener durante 3 ~ 4 h, enfriar en horno. |
Dureza y microestructura del acero 4Cr5MoSiV1 antes y después del recocido
| Antes del recocido | Después del recocido | Microestructura (antes del recocido) | Microestructura (después del recocido) | |
| Diámetro de indentación/mm | ≈2.75 | ≥3.9 | Sorbita o martensita | Perlita globular + pequeña cantidad de carburos |
| HBW | ≈500 | ≤241 |
4.2 Enfriamiento
Especificación del proceso de temple para el acero 4Cr5MoSiV1
| Temperatura de enfriamiento/°C | Enfriamiento | Dureza HRC |
| 1020 ~ 1080 | Refrigerante de temple | Temperatura del refrigerante de temple/°C |
| Aceite o aire | 20 ~ 60 |
Relación entre la temperatura de temple, la dureza y el tamaño de grano para el acero 4Cr5MoSiV1
| Temperatura de enfriamiento/°C | 930 | 950 | 980 | 1000 | 1020 | 1040 | 1060 | 1080 | 1100 |
| Dureza HRC | 50.3 | 52 | 53.5 | 54.8 | 56.3 | 57.8 | 58.2 | 59.1 | 59.1 |
| Tamaño de grano/Grado | — | 11.2 | 11.1 | 11.1 | 11.1 | 11 | 10 | 8 | 7 |
3. Revenido
Especificación del proceso de revenido para el acero 4Cr5MoSiV1
| Objetivo | Temperatura de templado/°C | Equipo | Enfriamiento | Dureza después del revenido HRC |
| Alivia el estrés, reduce la dureza. | 560 ~ 580¹ | Baño de sales fundidas u horno de aire | Enfriar al aire | 47 ~ 49 |
Nota: Generalmente se realiza un doble revenido. La temperatura del segundo revenido es 20 °C inferior a la del primero.
Relación entre la temperatura de revenido y la dureza para el acero 4Cr5MoSiV1
| Temperatura de revenido/°C | Dureza HRC | Temperatura de revenido/°C | Dureza HRC |
| 100 | 59.0 | 500 | 57.5 |
| 200 | 57.0 | 550 | 53.5 |
| 300 | 54.5 | 600 | 49.5 |
| 400 | 54.5 | 650 | 40.0 |
| 450 | 57.5 | 700 | 30.0 |
4. Especificaciones del proceso de endurecimiento superficial para el acero 4Cr5MoSiV1
| Proceso | Temperatura/°C | Tiempo/h | Medio | Capa de difusión | |
|---|---|---|---|---|---|
| Profundidad/mm | Microdureza HV | ||||
| Nitruración | 560 | 2 | 50 % KNO₃ + 50 % NaNO₃ (fracción másica) | 0.04 – 0.07 | 640 – 690 |
| Nitruración | 580 | 8 | Gas natural + amoníaco | 0.25 | 835 – 860 |
| Nitruración | 530 – 550 | 12 – 20 | La tasa de descomposición del amoníaco α es del 30 % – 60 % | 0.12 – 0.20 | 550 – 760 |
5. Propiedades mecánicas
El acero 4Cr5MoSiV1 (H13) es un acero para herramientas de trabajo en caliente templable al aire. Tiene buena tenacidad y alta resistencia. Debido a que puede templarse al aire, la deformación por temple y las tensiones residuales son pequeñas, y la tendencia a la oxidación superficial también es reducida. Puede producir un fenómeno de endurecimiento secundario, tiene buena estabilidad térmica y puede resistir la erosión de la aleación de aluminio fundido. A una temperatura de trabajo inferior a 650 °C, presenta alta ductilidad, tenacidad al impacto, resistencia a la oxidación, resistencia a la fatiga térmica, así como alta resistencia a la fluencia y resistencia a la tracción.
5.1 Propiedades mecánicas longitudinales a temperatura ambiente
| Temperatura de templado/°C | Después del enfriamiento | 200 | 400 | 500 | 520 | 550 | 580 | 600 | 650 | 700 |
|---|---|---|---|---|---|---|---|---|---|---|
| Dureza HRC | 56 | 54 | 54 | 55.5 | 54 | 52.5 | 49 | 45.5 | 33 | 28 |
| Resistencia a la tracción Rm/MPa | — | — | 2040 | 2100 | 2080 | 1980 | 1780 | 1650 | 1180 | — |
| Reducción de área Z (%) | — | — | 40 | 34 | 40 | 48 | 53 | 54 | 55 | — |
| Alargamiento A (%) | — | — | 11 | 11 | 11.5 | 12 | 12.5 | 14 | 18 | — |
| Tenacidad al impacto ak/(J/cm²) | — | — | 40 | 32 | 35 | 50 | 60 | 70 | 100 | — |
Nota: Temple en aceite a 1020 °C, revenido 2 veces.
5.2 Comportamiento a la fatiga del acero 4Cr5MoSiV1
| Temperatura de prueba/°C | Temperatura ambiente | 540 |
| σ₋₁/MPa | 730 | 510 |
| σ₋₁ₖ/MPa | 670 | 370 |
5.3 Tenacidad al impacto longitudinal de la barra de acero 4Cr5MoSiV11
| Temperatura de templado/°C | Dureza2 HRC | Energía de absorción al impacto con muesca en V Charpy/J a las siguientes temperaturas de ensayo | ||||
| -73°C | 21°C | 260°C | 540°C | 595°C | ||
| 524 | 54 | 7 | 14 | 27 | 31 | — |
| 565 | 52 | 7 | 14 | 30 | 34 | 343 |
| 607 | 47 | 8 | 24 | 41 | 45 | 43 |
| 615 | 43 | 9.5 | 24 | 52 | 60 | 57 |
- Enfriado al aire desde 1010 °C y revenido secundario, revenido dos veces a cada temperatura especificada.
- Temperatura ambiente.
- 565°C.
5.4 Propiedades de tracción longitudinales de la barra de acero 4Cr5MoSiV11
| Dureza a temperatura ambiente HRC | Temperatura de prueba/°C | Resistencia a la tracción Rm/MPa | Límite elástico inferior Rm/MPa | Alargamiento después de la fractura A (%) | Reducción de área Z (%) |
| 522 | 425 | 1620 | 1240 | 13.7 | 50.6 |
| 540 | 1305 | 1000 | 13.9 | 54 | |
| 595 | 1020 | 825 | 17.5 | 65.4 | |
| 650 | 450 | 340 | 28.9 | 88.9 | |
| 483 | 425 | 1400 | 1150 | 15 | 59.9 |
| 540 | 1160 | 960 | 17.1 | 62.4 | |
| 595 | 940 | 750 | 18 | 68.5 | |
| 650 | 455 | 350 | 33.6 | 89 | |
| 444 | 425 | 1200 | 1005 | 17 | 64.1 |
| 540 | 995 | 820 | 20.6 | 70 | |
| 595 | 827 | 690 | 22.6 | 74 | |
| 650 | 450 | 350 | 28.4 | 87 |
- Templado a 1010 °C (1850 °F) en aceite, luego revenido a la dureza especificada.
- Revenido a 527 °C durante 2 × 2 horas.
- Revenido a 575 °C durante 2 × 2 horas.
- Revenido a 605 °C durante 2 × 2 horas.
6. Aplicaciones
El acero 4Cr5MoSiV1 se utiliza ampliamente en la fabricación de matrices de extrusión en caliente y mandriles, matrices de forja por martillo, matrices de prensa de forja, matrices de forja de precisión y moldes de fundición a presión para aluminio, cobre, magnesio y sus aleaciones. La consistencia y pureza del 4Cr5MoSiV1 impactan directamente en la vida útil y el rendimiento de la herramienta. Factores como el control químico preciso, los bajos niveles de fósforo y azufre, y las inclusiones mínimas son críticos. Refusión por electroescoria (ESR) se puede utilizar para producir acero más limpio y homogéneo para aplicaciones exigentes que requieren una pulibilidad superior o resistencia a la fatiga.