
Guía de tratamiento térmico del acero para herramientas H13
Acero para herramientas H13 generalmente se somete a tratamiento térmico mediante recocido a 845–900 °C / 1550–1650 °F, precalentamiento a 790–815 °C / 1450–1500 °F, austenización a 995–1025 °C / 1825–1875 °F, temple en aire en reposo o gas a alta presión, y doble revenido a 510–620 °C / 950–1150 °F.
Tras un tratamiento térmico adecuado, el acero H13 suele alcanzar una dureza de entre 51 y 54 HRC en estado templado y, según la aplicación, se suele templar hasta obtener una dureza de trabajo de entre 40 y 50 HRC.
Descripción general del tratamiento térmico del acero para herramientas H13
El H13 normalmente se suministra recocido para mecanizado y luego se endurece y se reviene hasta la dureza de trabajo final.
| Escenario | Propósito principal | Resultado típico |
|---|---|---|
| Recocido | Ablandar el acero para el mecanizado y aliviar las tensiones. | Estructura esferoidizada y menor dureza. |
| Precalentamiento | Reducir el choque térmico e igualar la temperatura | Menor riesgo de agrietamiento y deformación |
| Austenización | Construir la base de endurecimiento | Alta templabilidad y dureza potencial. |
| Temple | Formar la estructura endurecida | Alta dureza tras el temple |
| Revenido | Ajustar la dureza, la tenacidad y la estabilidad térmica. | Propiedades de trabajo finales |
Ficha de tratamiento térmico del H13, PDF para imprimir
Dos páginas A4 con los parámetros del proceso, la dureza por estado y por aplicación, los fallos más comunes y nuestros datos de contacto. El PDF está en inglés.
Paso a paso: Cómo realizar el tratamiento térmico del acero para herramientas H13
1. Recocido del acero para herramientas H13 antes del mecanizado.
El H13 normalmente se suministra en condición recocida porque este es el estado más práctico para el mecanizado y el desbaste. Un recocido adecuado produce una estructura de carburos esferoidizados, ablanda el acero y reduce la tensión interna del procesamiento previo.
El rango típico de recocido es de 845 a 900 °C (1550 a 1650 °F). Algunas prácticas también mencionan 871 °C (1600 °F), con un tiempo de mantenimiento que depende del espesor de la sección. Después del tratamiento térmico, el H13 debe enfriarse muy lentamente en el horno, generalmente a una velocidad de entre 14 y 15 °C por hora, hasta alcanzar aproximadamente 480 a 500 °C, y luego enfriarse al aire hasta alcanzar la temperatura ambiente.
Para mayor consistencia, reporte la dureza recocida del H13 como aproximadamente 192–229 HB.
2. Precalentamiento del acero para herramientas H13
El precalentamiento reduce el choque térmico y mejora la uniformidad de temperatura a través de la sección. Esto se vuelve más importante a medida que la herramienta es más grande o más compleja.
Un rango típico de precalentamiento es de 790 a 815°C (1450 a 1500°F). Para piezas delicadas o secciones más complejas, puede usar un precalentamiento inicial de alrededor de 704 a 760°C (1300 a 1400°F). La pieza debe permanecer en precalentamiento hasta que la temperatura se iguale en toda la sección.
3. Austenización y endurecimiento del acero para herramientas H13
Después del precalentamiento, eleve el H13 al rango de endurecimiento de 995 a 1025°C (1825 a 1875°F). En muchos ciclos industriales estándar, se usa 1010°C (1850°F) como temperatura de referencia de endurecimiento para propiedades equilibradas.
La austenitización disuelve suficientes carburos de aleación para lograr la respuesta de endurecimiento requerida sin inducir crecimiento de grano innecesario. El tiempo de permanencia debe controlarse. Una regla común es de 20 a 30 minutos más tiempo adicional según el espesor de la sección, o aproximadamente 30 minutos por pulgada para secciones de más de 1 pulgada de espesor.
Si la temperatura de endurecimiento es demasiado baja o el tiempo de remojo es demasiado corto, es posible que el H13 no alcance su dureza máxima. Si la temperatura es demasiado alta, la tenacidad puede disminuir.
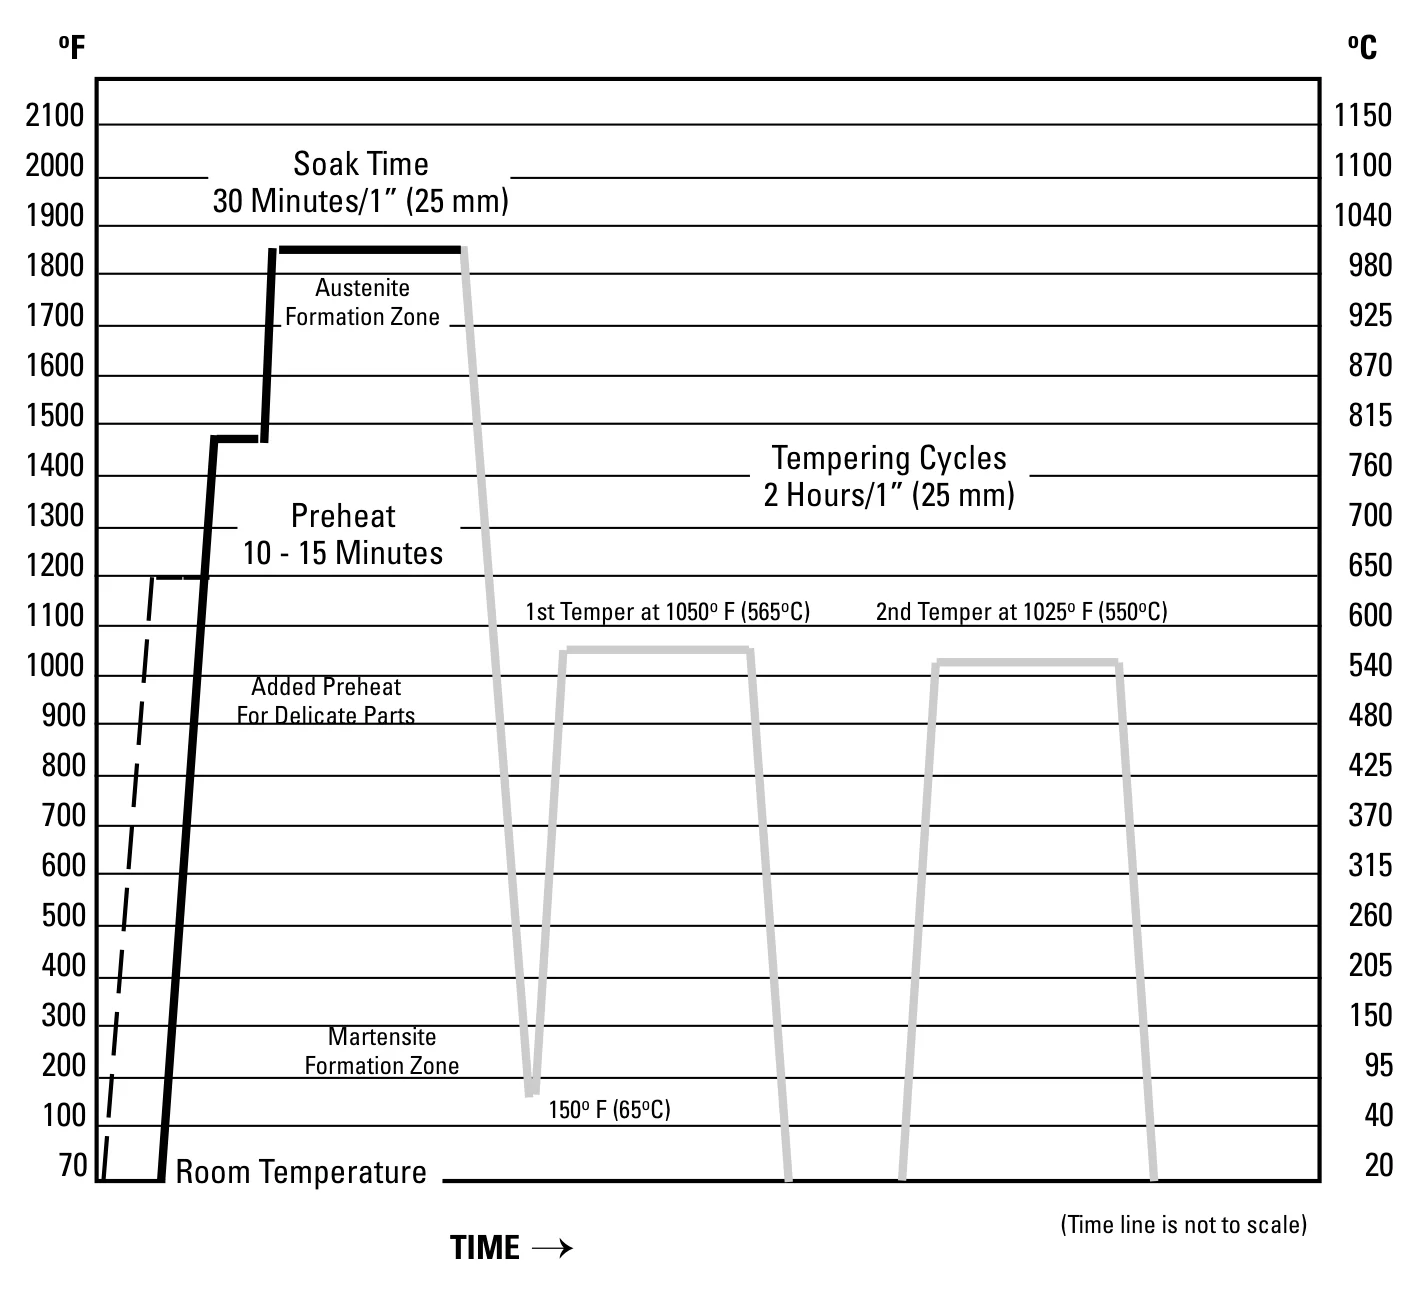
Fuente: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 65, Fig. 8.1.
4. Temple del acero para herramientas H13
El H13 es un acero de alta templabilidad, por lo que muchas rutas industriales de tratamiento térmico utilizan temple en aire quieto o en gas a alta presión. El temple en gas en horno de vacío se usa ampliamente porque proporciona superficies más limpias y un control más estricto. Para secciones muy grandes, se puede usar un temple en aceite interrumpido, aunque conlleva un mayor riesgo de distorsión. El H13 no debe templarse en agua.
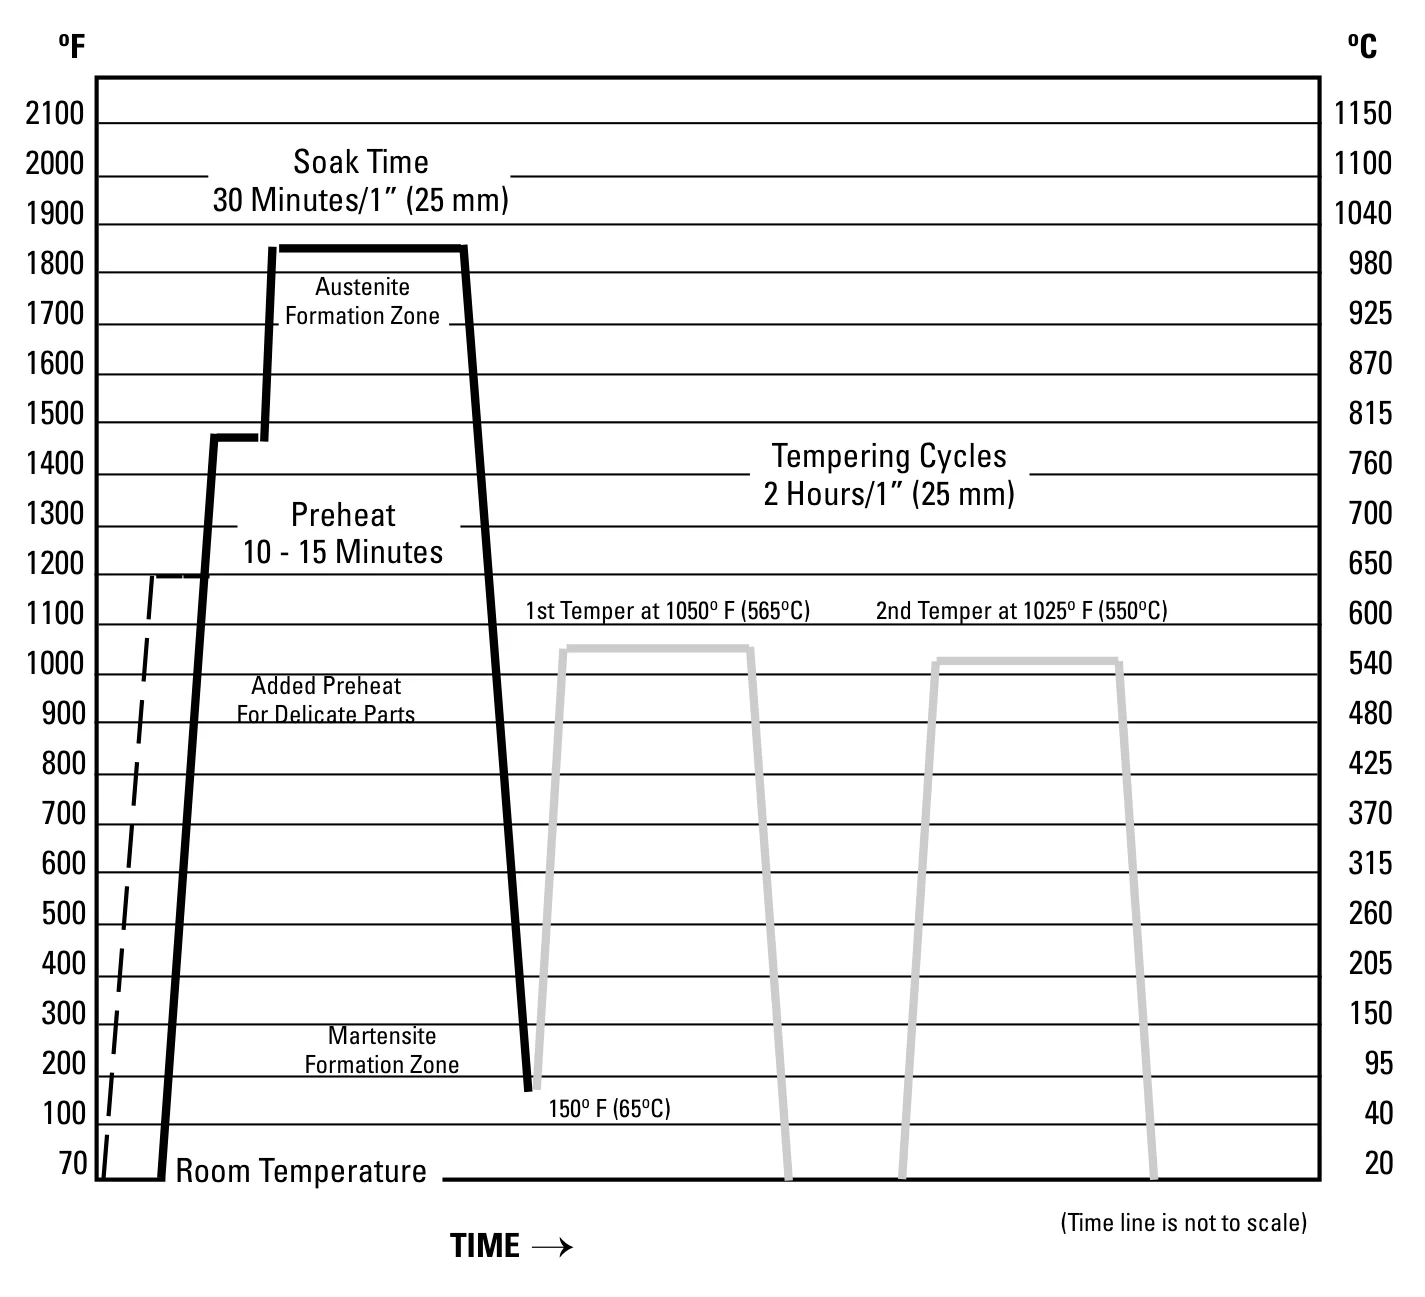
Fuente: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 66, Fig. 8.2.
El acero H13 no debe templarse y dejarse enfriar completamente a temperatura ambiente antes del revenido. El temple se interrumpe generalmente cuando el acero alcanza entre 50 y 66 °C (125 y 150 °F), y la pieza se transfiere inmediatamente al revenido. Este es uno de los controles más importantes para reducir el agrietamiento por temple retardado.
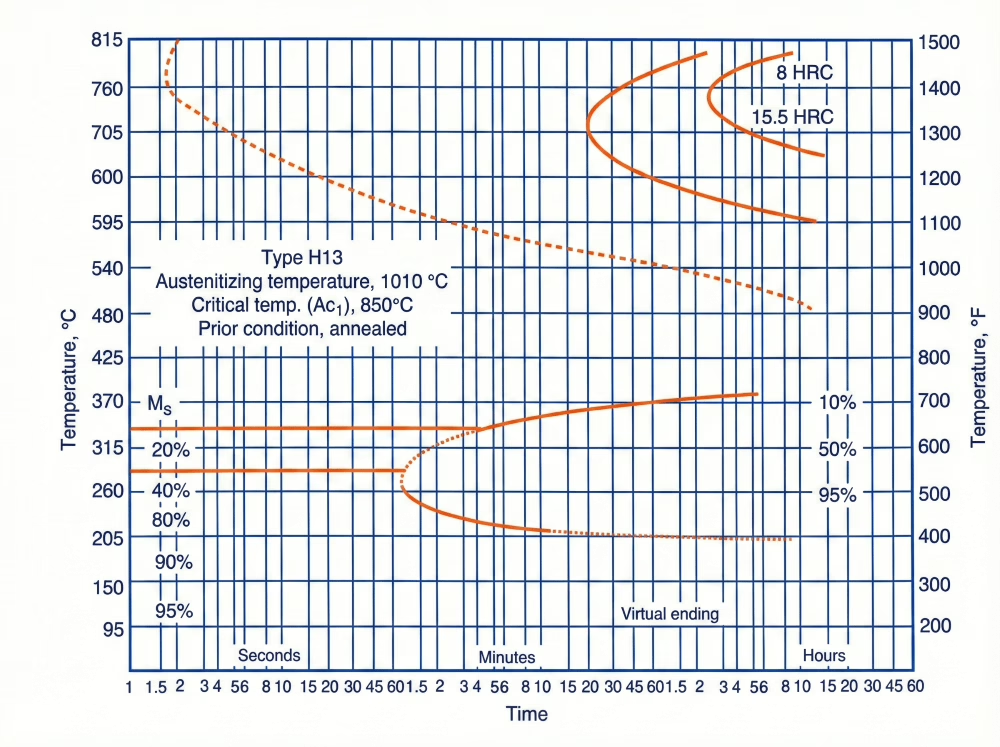
5. Templado del acero para herramientas H13
El revenido convierte el H13 frágil recién templado en un acero para herramientas de trabajo en caliente. El doble revenido es la práctica estándar, y algunos casos pueden usar un tercer revenido. Una pauta práctica es 2 horas por pulgada de la sección transversal más delgada, con un mínimo de 2 horas por ciclo. La pieza debe enfriarse de nuevo a temperatura ambiente entre revenidos.
El rango de revenido es 510-620°C (950-1150°F). Elija la temperatura de revenido según la aplicación, la dureza requerida y la temperatura de servicio de la herramienta. Para el H13, la mayor dureza posible rara vez es la mejor condición final.
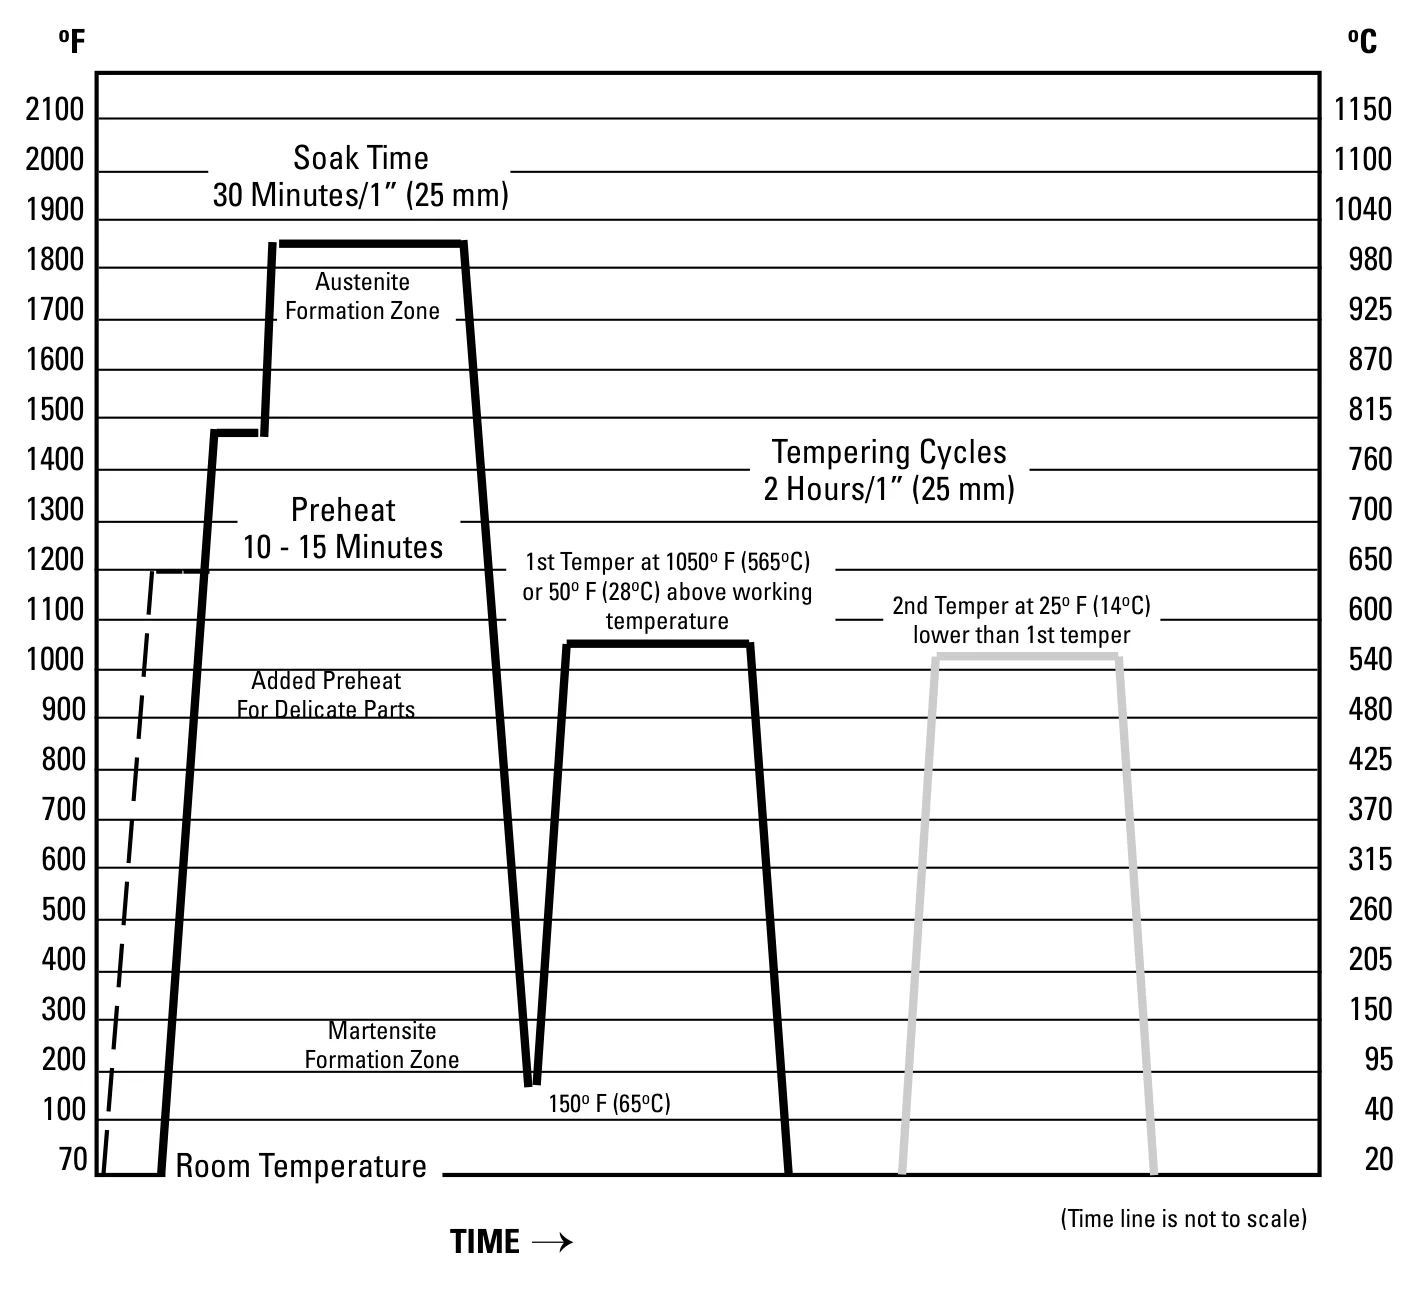
Fuente: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 68, Fig. 8.3.
¿Qué dureza puede alcanzar el H13 después del tratamiento térmico?
El dureza del H13 cambia claramente a través del ciclo de tratamiento térmico, por lo que la forma más clara de presentarlo es por condición.
| Condición | Dureza típica |
|---|---|
| estado recocido | Aproximadamente de 192 a 229 HB |
| Estado de temple | Normalmente entre 51 y 54 HRC |
| Condiciones de funcionamiento templadas | Generalmente entre 40 y 50 HRC |
| Superficie nitrurada | Generalmente por encima de 1000 HV, a menudo entre 1100 y 1300 HV. |
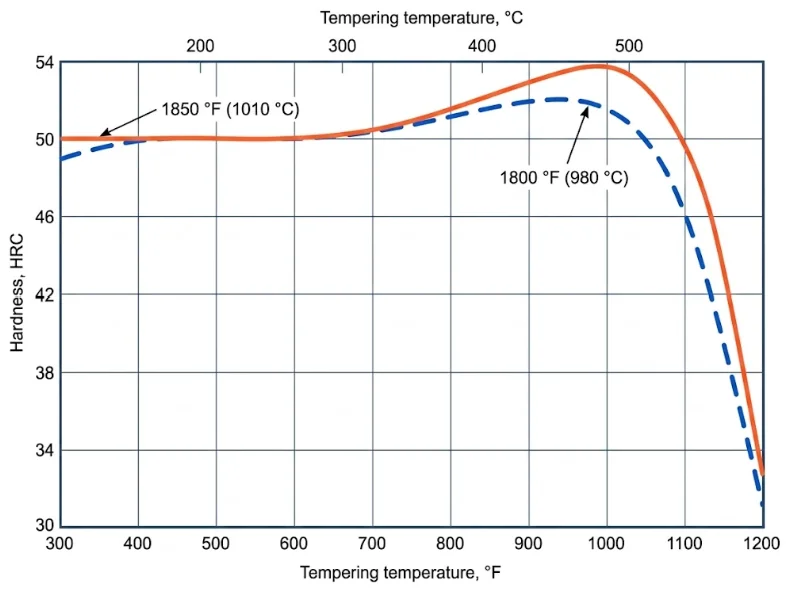
Fuente: Redibujado de Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 602, hoja de datos del H13 (fuente original Universal-Cyclops).
Tratamiento térmico H13 recomendado y dureza según la aplicación.
Seleccione el tratamiento térmico final para el H13 según la aplicación, ya que los moldes de fundición a presión, los moldes de forja, los utillajes de extrusión y los moldes de plástico fallan de maneras diferentes. Algunas aplicaciones están limitadas principalmente por el desgaste, mientras que otras están limitadas por el choque de impacto o fatiga térmica.
| Aplicación | Dureza de trabajo típica | Prioridad del tratamiento térmico |
|---|---|---|
| moldes de fundición a presión | 44 a 48 HRC | Resistencia a la fatiga térmica y resistencia al calor |
| Herramientas de forja de alto impacto | 40 a 44 HRC | Tenacidad y resistencia al agrietamiento |
| Troqueles generales para forja en caliente | Aproximadamente de 38 a 45 HRC | Equilibrio entre resistencia al desgaste y resistencia a los golpes. |
| Herramientas de extrusión | Dureza de trabajo en caliente de media a alta | Resistencia al ablandamiento y al desgaste |
| Herramientas H13 nitruradas | Núcleo resistente con superficie muy dura. | Resistencia al desgaste superficial con núcleo estable |
Para las herramientas de fundición a presión estándar, una dureza de 44 a 48 HRC es un rango de trabajo general robusto. Para aplicaciones de alto impacto, especialmente en forja por martillo o herramientas sometidas a impactos severos, un rango inferior, como de 40 a 44 HRC, suele ser más seguro, ya que el agrietamiento se convierte en el principal riesgo. Los troqueles de forja en caliente de uso general se utilizan comúnmente con una dureza de 38 a 45 HRC, según el tamaño de la sección, la severidad y las condiciones de servicio.
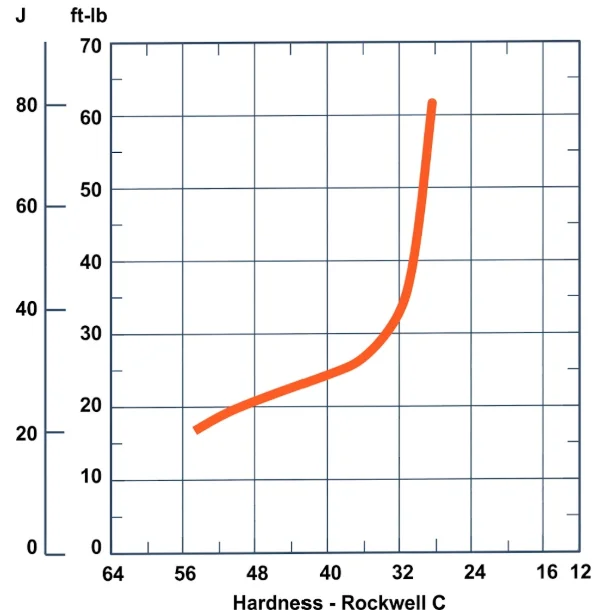
Fuente: Redibujado de Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 603, hoja de datos del H13 (fuente original Carpenter Technology Corporation).
Si necesita aumentar aún más la resistencia al desgaste sin sacrificar la tenacidad del núcleo, puede nitrurar el H13 después de un revenido adecuado. La profundidad y la dureza que produce el ciclo se detallan en la guía de nitruración de acero para herramientas. En ese caso, la clave no reside simplemente en el elevado número de superficie. La clave está en que el acero puede mantener un núcleo resistente y estable a la vez que adquiere una capa superficial mucho más dura.
Problemas y causas comunes del tratamiento térmico H13
Esta sección resulta más útil si se organiza por modo de fallo en lugar de mediante largas explicaciones teóricas.
| Problema | Causa típica | Resultado práctico |
|---|---|---|
| El agrietamiento por temple | Templado retardado, enfriamiento brusco, sobrecalentamiento, geometría deficiente de la pieza. | Grietas después del temple o poco después del enfriamiento. |
| Distorsión | Gradientes térmicos, tensiones residuales de mecanizado, soporte deficiente | Deformación, flexión, cambio de tamaño |
| descarburación superficial | Calentamiento en un ambiente no protegido | Superficie blanda y poca resistencia al desgaste. |
| Puntos blandos o de baja dureza | Calentamiento insuficiente, remojo corto, enfriamiento insuficiente en secciones pesadas | Respuesta de dureza débil |
| Baja tenacidad o fragilidad | Templado inadecuado o respuesta deficiente al enfriamiento de secciones gruesas | Fallo frágil prematuro |
| Grietas de molienda | Calor excesivo de molienda después del tratamiento térmico | Red de grietas superficiales y fallos de servicio rápidos |
agrietamiento por temple
El agrietamiento por temple es una de las fallas más graves en el tratamiento térmico del H13. Las causas prácticas más comunes son el revenido tardío, la temperatura de endurecimiento excesiva, el temple demasiado severo y la geometría deficiente de la pieza con esquinas afiladas o cambios bruscos de sección. La regla práctica más estricta sigue siendo simple: después del temple interrumpido, revenga el H13 inmediatamente.
Distorsión e inestabilidad dimensional
La distorsión generalmente proviene de un calentamiento desigual, un enfriamiento desigual o tensiones residuales de mecanizado. Las piezas grandes o mal soportadas son especialmente vulnerables. Por eso el alivio de tensiones antes del endurecimiento y el soporte adecuado durante el calentamiento son parte del control del proceso, no detalles opcionales.
Descarburación superficial
Si calienta el H13 en una atmósfera oxidante, la superficie puede perder carbono y no alcanzar la dureza completa. El resultado es una superficie blanda con menor resistencia al desgaste y peor comportamiento a la fatiga. Por eso una buena práctica de tratamiento térmico del H13 debe incluir vacío, atmósfera controlada o protección superficial equivalente.
Baja dureza y zonas blandas
Si H13 no alcanza la dureza esperada, las causas habituales son calentamiento insuficiente, tiempo de permanencia insuficiente o temple débil en secciones muy grandes. En secciones gruesas, el núcleo puede enfriarse demasiado lentamente, transformándose parcialmente en bainita en lugar de martensita, lo que reduce la respuesta de dureza.
Baja tenacidad y fragilidad
El H13 se valora por combinar resistencia al calor con buena tenacidad, pero ese equilibrio aún depende de un revenido adecuado y una respuesta de temple adecuada. La conclusión clave es simple: seleccione una práctica de revenido final que respalde tanto la dureza como la tenacidad, especialmente en servicio en caliente, donde la estabilidad importa tanto como la resistencia.
Grietas de rectificado después del tratamiento térmico
Algunos fallos atribuidos al tratamiento térmico se producen, en realidad, durante el rectificado final. Los cortes intensos, el uso de una muela inadecuada o una mala gestión de la refrigeración pueden provocar un sobrecalentamiento localizado de la superficie, creando una capa quebradiza que se agrieta durante su uso.
Consideraciones sobre el tratamiento térmico para grandes bloques y matrices H13
Las secciones grandes de H13 no deben tratarse como piezas pequeñas a escala ampliada. Una vez que la sección se vuelve muy pesada, transferencia de calor a través del núcleo se convierte en el factor limitante. Las secciones superiores a aproximadamente 305 mm (12 pulgadas) pueden ya no responder adecuadamente al enfriamiento estándar al aire, y ese punto debe permanecer porque refleja una limitación industrial real.
Para bloques grandes de H13, los problemas principales son el enfriamiento más lento del núcleo, la menor dureza del núcleo, el mayor riesgo de distorsión y la mayor sensibilidad a la estrategia de temple. El enfriamiento lento del núcleo puede producir bainita en lugar de martensita y promover la precipitación de carburos en los límites de grano, lo que reduce la tenacidad. Por eso el H13 de sección grande puede requerir temple en aceite interrumpido, métodos de sales calientes o temple en gas a alta presión en lugar de un simple tratamiento en aire quieto.
Los bloques H13 de gran tamaño requieren un control más preciso de la secuencia de calentamiento, enfriamiento y mecanizado. En muchos casos, el mecanizado basto antes del endurecimiento es más realista que el acabado de todos los detalles y la espera de una distorsión mínima posterior.
Tabla de tratamiento térmico del acero para herramientas H13
| Fase de tratamiento térmico | Rango de temperatura (°C) | Rango de temperatura (°F) | Tiempo de remojo/mantenimiento | Refrigeración / Notas |
|---|---|---|---|---|
| Recocido | 845–900 | 1550–1650 | Aproximadamente 1 hora por pulgada de espesor | Enfriar el horno lentamente hasta aproximadamente 480–500 °C, luego enfriar al aire. |
| Precalentamiento | 790–815 | 1450–1500 | Mantener hasta que se iguale a través de la sección | Para piezas delicadas, se puede utilizar primero un precalentamiento más bajo, de alrededor de 704–760 °C. |
| Austenización | 995–1025 | 1825–1875 | Aproximadamente 20-30 minutos más el tiempo de retención según el grosor. | 1010 °C es una temperatura de referencia común para el endurecimiento. |
| Temple | – | – | – | El enfriamiento estándar se realiza con aire estático o gas a alta presión; para secciones muy grandes se puede utilizar un enfriamiento con aceite intermitente; no utilice enfriamiento con agua. |
| Revenido | 510–620 | 950–1150 | Mínimo 2 horas por pulgada por ciclo | El doble templado es estándar; comience el templado inmediatamente después del enfriamiento interrumpido. |
Aobo Steel no presta servicios de tratamiento térmico. Suministramos acero para herramientas H13 en condición recocida, incluida barra redonda y barra plana, listas para mecanizado y posterior tratamiento térmico por parte del cliente. El rango de tamaños, las tolerancias, el pedido mínimo y los plazos de entrega se detallan en nuestra página de capacidad de suministro de acero para herramientas. Esta guía respalda sus decisiones de tratamiento térmico y ayuda a garantizar un rendimiento estable de la herramienta en aplicaciones reales.