
H13 공구강 열처리 가이드
H13 공구강 일반적으로 열처리됩니다 845–900°C / 1550–1650°F에서 풀림, 790–815°C / 1450–1500°F에서 예열, 995–1025°C / 1825–1875°F에서 오스테나이트화, 정지 공기 또는 고압 가스에서 담금질, 그리고 510–620°C / 950–1150°F에서 이중 뜨임으로 열처리됩니다.
적절한 열처리를 거치면 H13은 일반적으로 담금질 직후 약 51~54 HRC의 경도를 나타내며, 용도에 따라 40~50 HRC의 작업 경도로 템퍼링되는 것이 일반적입니다.
H13 공구강 열처리 개요
H13은 일반적으로 가공을 위해 어닐링 상태로 공급되며, 이후 경화 및 템퍼링을 거쳐 최종 사용 경도로 조정됩니다.
| 단계 | 주요 목적 | 일반적인 결과 |
|---|---|---|
| 어닐링 | 가공성을 높이기 위해 강철을 부드럽게 하고 응력을 완화합니다. | 구형화된 구조와 낮은 경도 |
| 예열 | 열 충격을 줄이고 온도를 균일하게 유지합니다. | 균열 및 변형 위험 감소 |
| 오스테나이트화 | 강화 기반을 구축하세요 | 높은 경화성 및 잠재적 경도 |
| 담금질 | 경화된 구조를 형성합니다 | 높은 담금질 경도 |
| 뜨임 | 경도, 인성 및 열 안정성을 조정합니다. | 최종 작업 속성 |
단계별 안내: H13 공구강 열처리 방법
1. H13 공구강의 가공 전 열처리
H13은 가공 및 대략적인 형상 가공에 가장 실용적인 상태이므로 일반적으로 어닐링 상태로 공급됩니다. 적절한 어닐링은 구상화 탄화물 조직을 형성하고 강을 연화시키며 이전 공정에서 발생한 내부 응력을 감소시킵니다.
일반적인 어닐링 온도 범위는 845~900°C(1550~1650°F)입니다. 일부에서는 871°C(1600°F)를 사용하기도 하며, 유지 시간은 시편 두께에 따라 달라집니다. 일정 온도 유지 후, H13은 용광로 내에서 시간당 약 14~15°C씩 매우 천천히 냉각하여 약 480~500°C까지 낮춘 다음, 공랭하여 실온으로 식힙니다.
일관성을 위해 H13의 어닐링 경도는 약 192–229 HB로 보고합니다.
2. H13 공구강 예열
예열은 열충격을 감소시키고 단면 전체의 온도 균일성을 향상시킵니다. 금형이 클수록 또는 복잡할수록 이는 더욱 중요해집니다.
일반적인 예열 범위는 790~815°C(1450~1500°F)입니다. 정밀 부품이나 더 복잡한 단면의 경우 약 704~760°C(1300~1400°F)의 초기 예열을 사용할 수 있습니다. 부품은 단면 전체의 온도가 균일해질 때까지 예열 온도에 유지되어야 합니다.
3. H13 공구강의 오스테나이트화 및 경화 처리
예열 후 H13을 995~1025°C(1825~1875°F)의 경화 범위로 승온합니다. 많은 표준 산업 사이클에서 1010°C(1850°F)가 균형 잡힌 특성을 위한 기준 경화 온도로 사용됩니다.
오스테나이트화는 필요한 경화 반응을 얻을 만큼 충분한 합금 탄화물을 용해시킵니다. 이때 다음은 피해야 합니다: 불필요한 결정립 성장. 유지 시간은 반드시 제어되어야 합니다. 일반적인 규칙은 20~30분에 단면 두께에 따른 추가 시간을 더하는 것이며, 두께가 1인치를 초과하는 단면의 경우 약 30분/인치입니다.
경화 온도가 너무 낮거나 유지 시간이 너무 짧으면 H13이 최대 경도에 도달하지 못할 수 있습니다. 반대로 온도가 너무 높으면 인성이 저하될 수 있습니다.
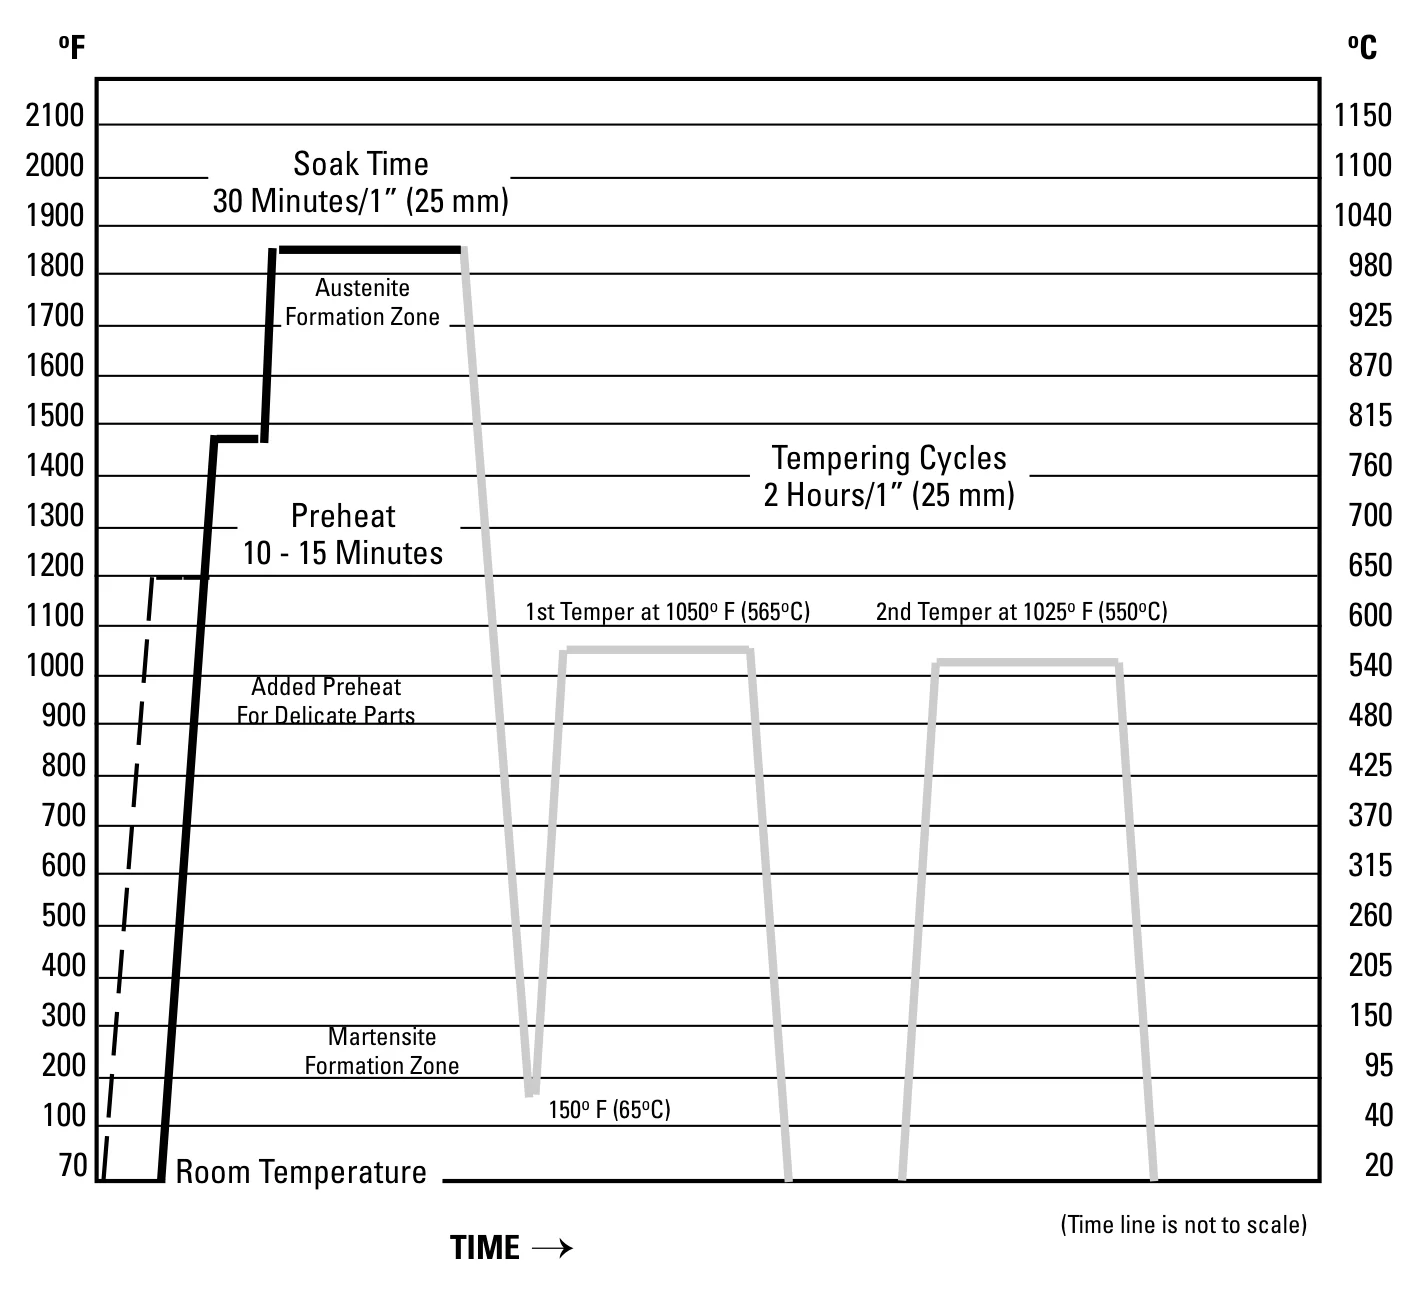
출처: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 65, Fig. 8.1.
4. H13 공구강 담금질
H13은 심경화성 강이므로 많은 산업 열처리 공정에서 정지 공기 또는 고압 가스 담금질을 사용합니다. 진공로 가스 담금질은 더 깨끗한 표면과 더 엄격한 제어를 제공하므로 널리 사용됩니다. 매우 큰 단면의 경우 단속 유냉 담금질을 사용할 수 있으나 변형 위험이 더 높습니다. H13은 수냉 담금질해서는 안 됩니다.
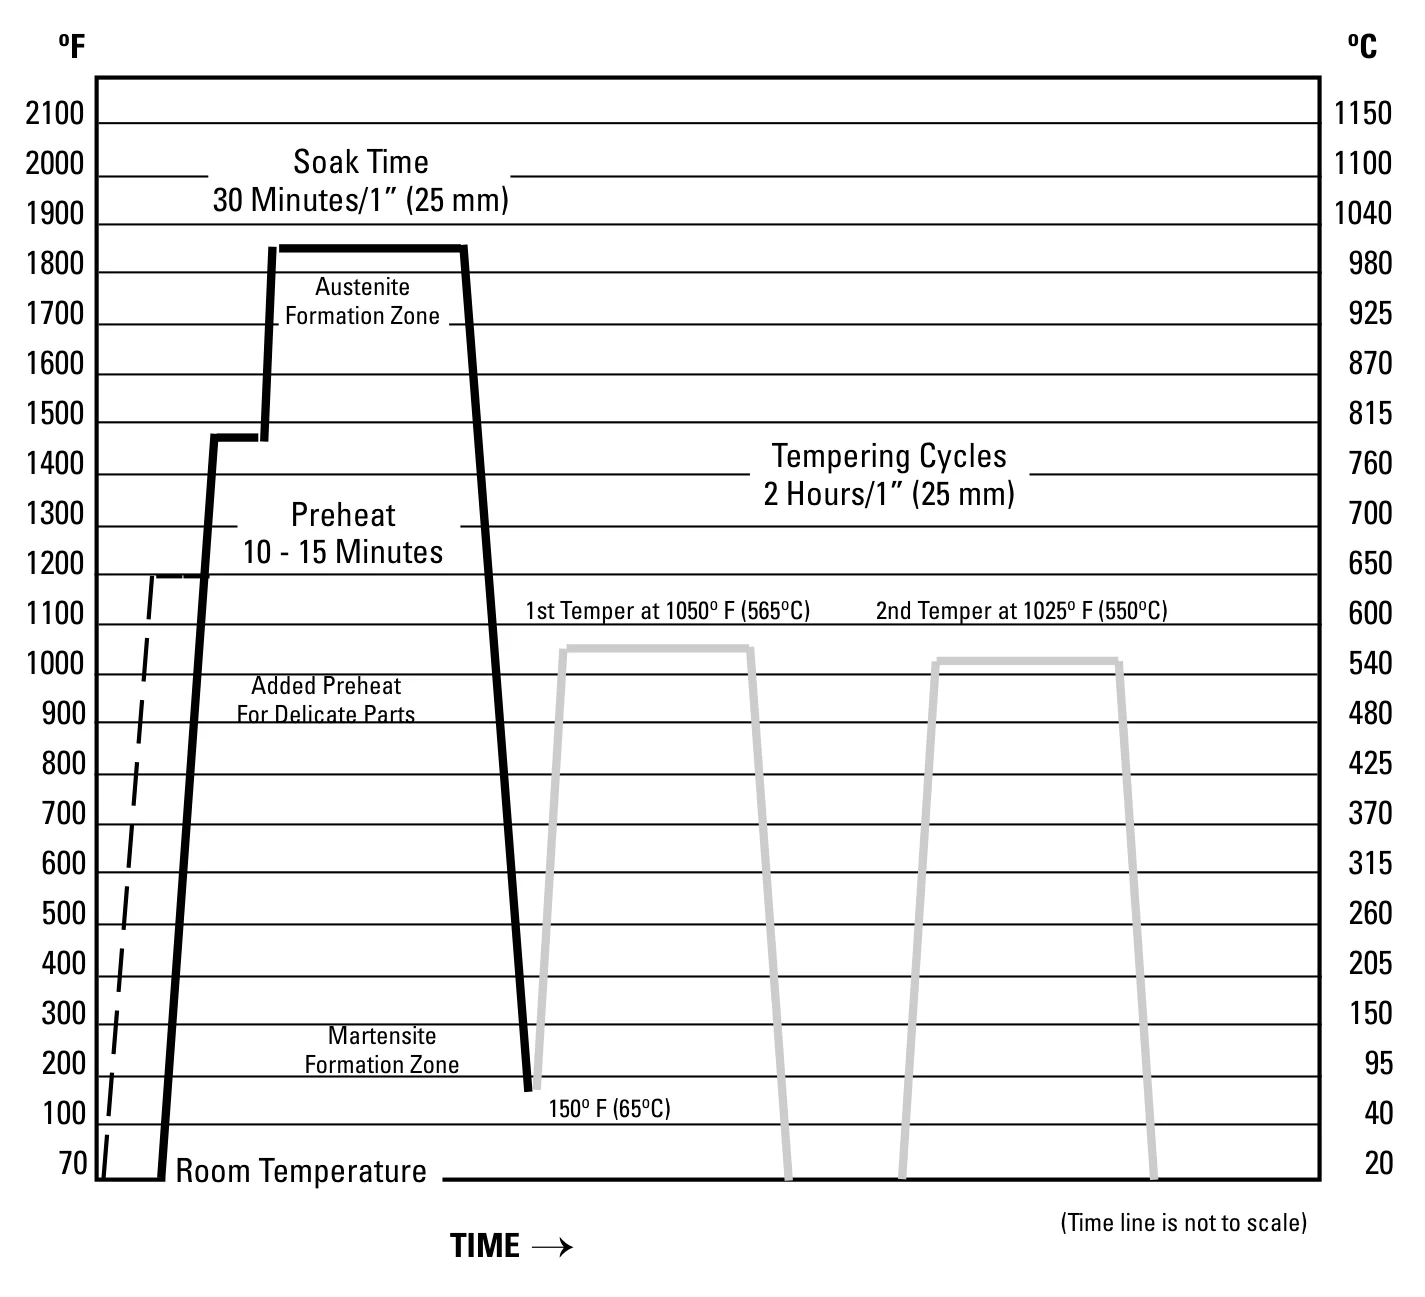
출처: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 66, Fig. 8.2.
H13강은 담금질 후 상온까지 완전히 식힌 다음 템퍼링하는 방식으로 처리해서는 안 됩니다. 담금질은 일반적으로 강재의 온도가 약 50~66°C(125~150°F)에 도달했을 때 중단하고, 즉시 템퍼링 공정으로 옮겨야 합니다. 이는 지연 담금질 균열을 줄이는 데 있어 가장 중요한 관리 방법 중 하나입니다.
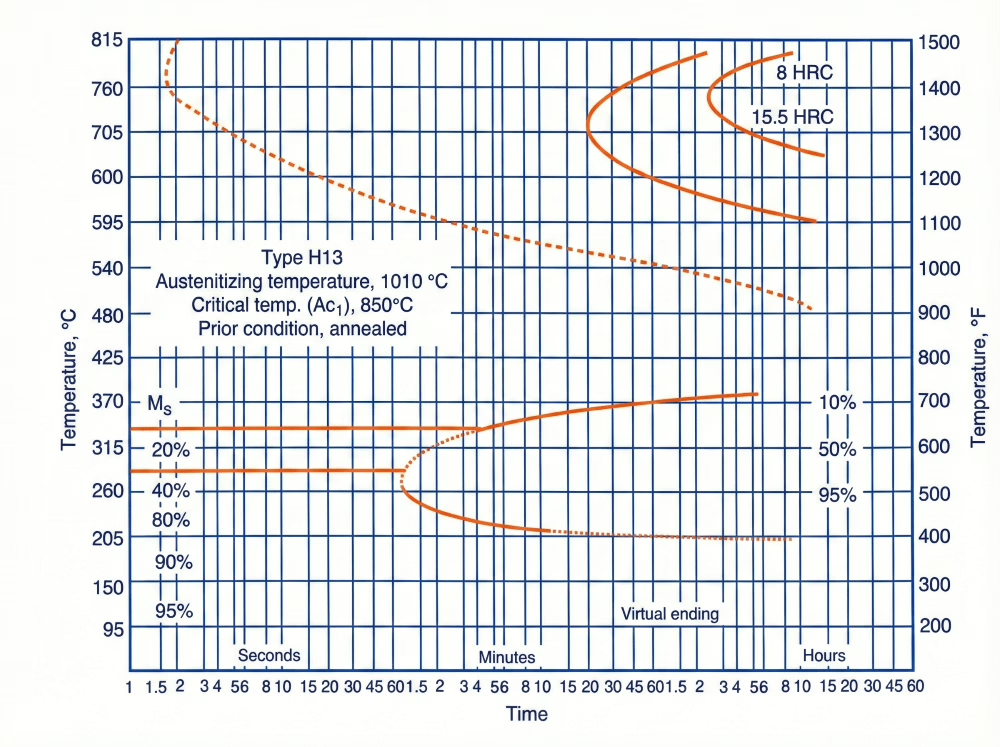
5. H13 공구강의 열처리
뜨임은 취성이 있는 담금질 직후의 H13을 사용 가능한 고온 작업용 공구강으로 만듭니다. 이중 템퍼링이 표준 공정이며, 일부 경우 세 번째 템퍼링을 사용할 수 있습니다. 실용적인 지침은 최소 단면 1인치당 2시간, 사이클당 최소 2시간입니다. 부품은 템퍼링 사이에 실온으로 냉각되어야 합니다.
일반적인 템퍼링 범위 는 510-620°C(950-1150°F)입니다. 적용 분야, 요구 경도 및 금형의 사용 온도에 따라 템퍼링 온도를 선택하십시오. H13의 경우 가능한 최고 경도가 최상의 최종 상태인 경우는 드뭅니다.
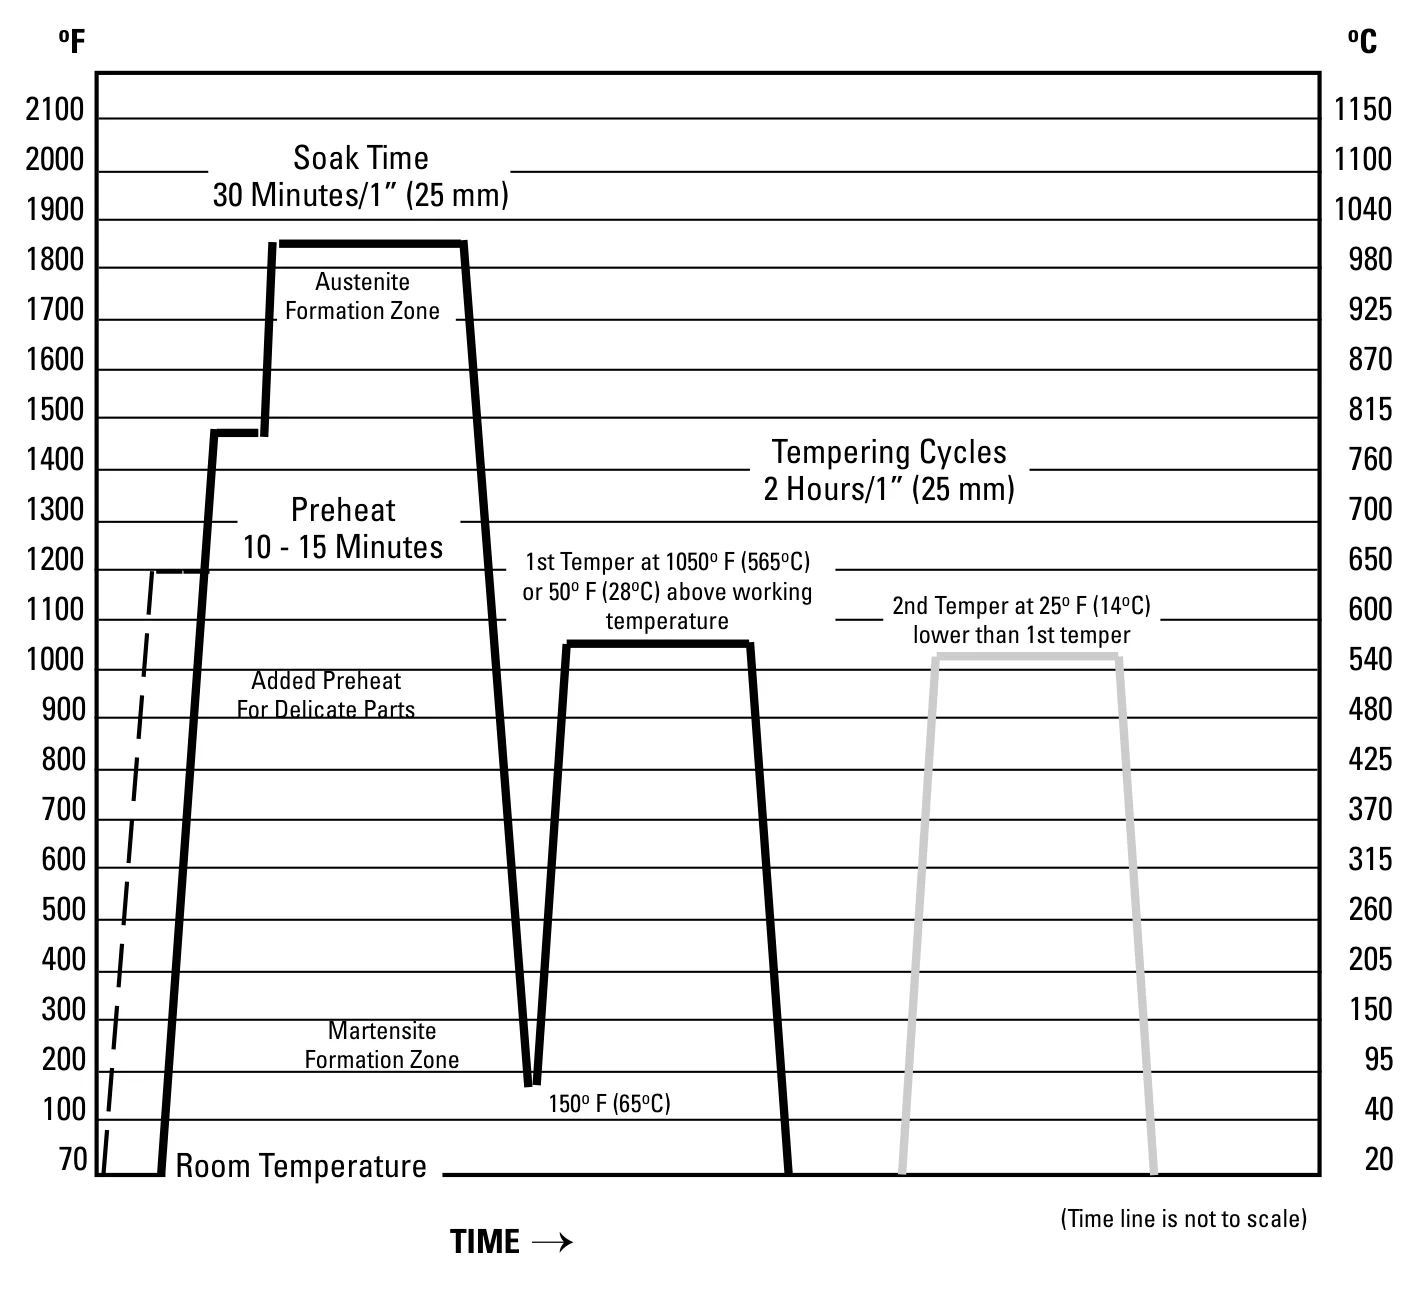
출처: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 68, Fig. 8.3.
H13은 열처리 후 어느 정도의 경도에 도달할 수 있습니까?
그만큼 H13의 경도 열처리 사이클 전반에 걸쳐 명확하게 변화하므로, 이를 제시하는 가장 명확한 방법은 상태별로 제시하는 것입니다.
| 상태 | 일반적인 경도 |
|---|---|
| 어닐링 조건 | 약 192~229 HB |
| 담금질 상태 | 일반적으로 경도 51~54 HRC 정도입니다. |
| 적절한 작업 조건 | 일반적으로 경도 40~50 HRC 정도입니다. |
| 질화 처리된 표면 | 일반적으로 1000 HV 이상이며, 대개 1100~1300 HV 정도입니다. |
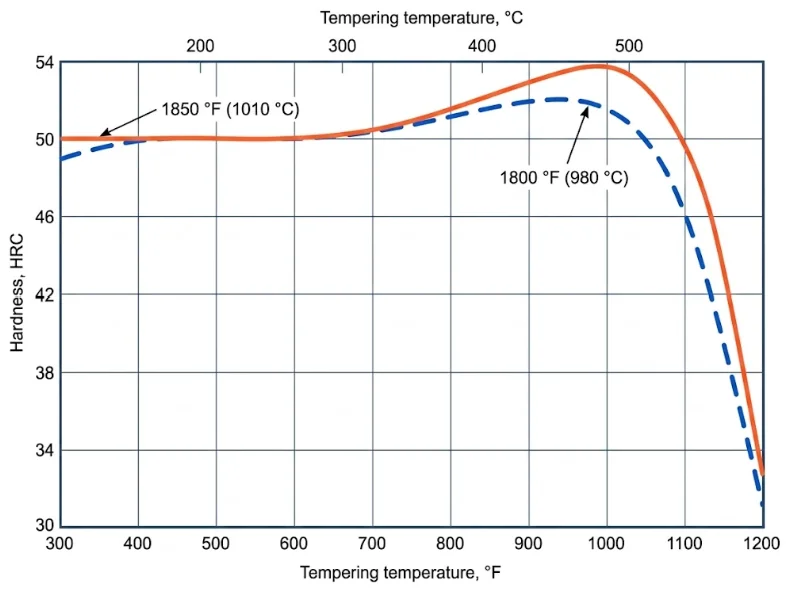
출처: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 602, H13 데이터 시트(원출처 Universal-Cyclops)에서 다시 그린 것.
용도별 권장 H13 열처리 및 경도
다이캐스팅 금형, 단조 금형, 압출 공구 및 플라스틱 금형은 서로 다른 방식으로 파손되므로 적용 분야에 따라 H13의 최종 열처리를 선택하십시오. 일부 적용 분야는 주로 마모에 의해 제한되는 반면, 다른 분야는 충격 또는 열피로.
| 적용 분야 | 일반적인 사용 경도 | 열처리 우선순위 |
|---|---|---|
| 다이캐스팅 금형 | 44~48 HRC | 열피로 저항성 및 고온 강도 |
| 고충격 단조 공구 | 40~44 HRC | 인성 및 균열 저항성 |
| 일반 열간 단조 금형 | 약 38~45 HRC | 내마모성과 내충격성의 균형 |
| 압출 공구 | 중상급 고온 작업 경도 | 연화 및 마모에 대한 저항성 |
| 질화 처리된 H13 공구 | 단단한 코어와 매우 단단한 표면 | 안정적인 코어를 갖춘 표면 마모 저항성 |
일반적인 다이캐스팅 금형의 경우, 44~48 HRC가 적절한 경도 범위입니다. 그러나 고충격 환경, 특히 해머 단조나 심한 충격을 받는 공구의 경우 균열 발생 위험이 커지므로 40~44 HRC와 같은 낮은 경도가 더 안전한 경우가 많습니다. 일반적인 열간 단조 금형은 단면 크기, 강도 및 사용 조건에 따라 38~45 HRC의 경도를 사용하는 것이 일반적입니다.
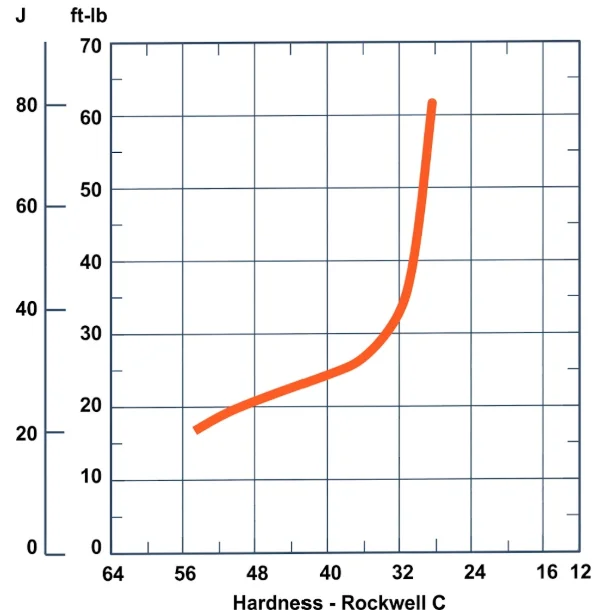
출처: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 603, H13 데이터 시트(원출처 Carpenter Technology Corporation)에서 다시 그린 것.
H13 열처리 참고 자료, 인쇄용 PDF
공정 파라미터, 상태별·용도별 경도, 주요 불량 유형, 연락처를 담은 A4 2페이지입니다. PDF는 영어로 제공됩니다.
심부 인성을 희생하지 않고 내마모성을 더욱 향상시켜야 하는 경우, 적절한 템퍼링 후 H13을 질화할 수 있습니다. 해당 사이클이 생성하는 깊이와 경도는 공구강 질화 가이드에 설명되어 있습니다. 이 경우 핵심은 단순히 높은 표면 수치가 아닙니다. 핵심은 강재가 인성이 있고 안정적인 코어를 유지하면서 훨씬 더 단단한 표면층을 얻을 수 있다는 것입니다.
H13 열처리 시 흔히 발생하는 문제점 및 원인
이 부분은 장황한 이론적 설명보다는 고장 유형별로 정리하는 것이 더 유용합니다.
| 문제 | 일반적인 원인 | 실질적인 결과 |
|---|---|---|
| 담금질 균열 | 지연된 템퍼링, 심한 담금질, 과열, 불량한 부품 형상 | 급랭 후 또는 냉각 직후에 균열 발생 |
| 왜곡 | 열 구배, 잔류 가공 응력, 부실한 지지 | 휘어짐, 굽힘, 크기 변화 |
| 표면 탈탄 | 보호되지 않은 환경에서의 가열 | 표면이 부드럽고 내마모성이 떨어집니다. |
| 경도가 낮거나 무른 부분 | 과열, 짧은 유지 시간, 무거운 부분에서의 불충분한 냉각 | 약한 경도 반응 |
| 낮은 인성 또는 취성 | 부적절한 템퍼링 또는 두꺼운 단면의 담금질 반응 불량 | 조기 취성 파괴 |
| 균열을 갈아내다 | 열처리 후 과도한 연삭열 | 얕은 균열 네트워크 및 빠른 서비스 장애 |
담금질 균열
담금질 균열 는 H13 열처리에서 가장 심각한 파손 중 하나입니다. 가장 흔한 실용적 원인은 지연된 템퍼링, 과도한 경화 온도, 지나치게 심한 담금질, 그리고 날카로운 모서리나 급격한 단면 변화가 있는 불량한 부품 형상입니다. 가장 엄격한 실용 규칙은 여전히 간단합니다: 단속 담금질 후 H13을 즉시 템퍼링하십시오.
왜곡 및 차원 불안정성
변형은 일반적으로 불균일한 가열, 불균일한 냉각 또는 잔류 가공 응력에서 발생합니다. 크거나 지지가 불량한 부품은 특히 취약합니다. 이것이 경화 전 응력 제거와 가열 중 적절한 지지가 선택적 세부 사항이 아니라 공정 제어의 일부인 이유입니다.
표면 탈탄
산화 분위기에서 H13을 가열하면 표면이 탈탄되어 완전한 경도에 도달하지 못할 수 있습니다. 그 결과 내마모성이 약하고 피로 성능이 떨어지는 연질 표면이 됩니다. 이것이 우수한 H13 열처리 실무에 진공, 제어 분위기 또는 이에 상응하는 표면 보호가 포함되어야 하는 이유입니다.
낮은 경도 및 무른 부분
H13의 경우 예상 경도에 도달하지 못하는 경우, 일반적인 원인은 과소 가열, 불충분한 균열 또는 매우 큰 단면에서의 불충분한 담금질입니다. 두꺼운 단면에서는 코어가 너무 느리게 냉각되어 마르텐사이트 대신 부분적으로 베이나이트로 변태하여 경도 반응을 감소시킬 수 있습니다.
낮은 인성과 취성
H13은 내열성과 우수한 인성을 결합한 것으로 평가되지만, 그 균형은 여전히 적절한 템퍼링과 적절한 담금질 반응에 달려 있습니다. 핵심 요점은 간단합니다: 특히 안정성이 강도만큼 중요한 열간 가공 용도에서 경도와 인성을 모두 지원하는 최종 템퍼링 공정을 선택하십시오.
열처리 후 연삭 균열
열처리 문제로 여겨지는 일부 고장은 실제로 마무리 연삭 과정에서 발생합니다. 과도한 절삭, 부적절한 연삭 휠 사용 또는 잘못된 냉각수 사용은 표면을 국부적으로 과열시켜 사용 중에 균열이 발생하는 취성층을 생성할 수 있습니다.
대형 H13 블록 및 다이의 열처리 고려 사항
대형 H13 단면은 확대된 소형 부품으로 취급해서는 안 됩니다. 단면이 매우 두꺼워지면, 열 전달 이 코어를 통과하는 것이 제한 요소가 됩니다. 약 305 mm(12인치)를 초과하는 단면은 표준 공기 냉각에 더 이상 적절히 반응하지 않을 수 있으며, 이는 실제 산업적 한계를 반영하므로 이 점은 유지되어야 합니다.
대형 H13 블록의 경우 주요 문제는 느린 심부 냉각, 낮은 심부 경도, 높은 변형 위험 및 담금질 전략에 대한 더 큰 민감도입니다. 느린 심부 냉각은 마르텐사이트 대신 베이나이트를 생성하고 입계 탄화물 석출을 촉진하여 인성을 저하시킬 수 있습니다. 이것이 대형 단면 H13이 단순한 정지 공기 처리 대신 단속 유냉 담금질, 열염 방법 또는 고압 가스 담금질을 필요로 할 수 있는 이유입니다.
대형 H13 블록은 가열, 담금질 및 가공 순서에 대한 더욱 엄격한 제어가 필요합니다. 많은 경우, 경화 전에 거친 가공을 하는 것이 모든 세부 사항을 먼저 가공한 후 최소한의 변형을 기대하는 것보다 더 현실적입니다.
H13 공구강 열처리 차트
| 열처리 단계 | 온도 범위 (°C) | 온도 범위 (°F) | 담그기/유지 시간 | 냉각/참고 사항 |
|---|---|---|---|---|
| 어닐링 | 845–900 | 1550–1650 | 두께 1인치당 약 1시간 정도 소요됩니다. | 용광로를 약 480~500°C까지 천천히 식힌 후 공랭시키십시오. |
| 예열 | 790–815 | 1450–1500 | 해당 구간 전체가 균등해질 때까지 기다리세요 | 섬세한 부품의 경우 704~760°C 정도의 낮은 예열을 먼저 사용할 수 있습니다. |
| 오스테나이트화 | 995–1025 | 1825–1875 | 두께에 따라 20~30분 정도 더 누르고 있어야 합니다. | 1010°C는 일반적인 기준 경화 온도입니다. |
| 담금질 | – | – | – | 정지된 공기 또는 고압 가스 담금질이 표준이며, 매우 큰 단면의 경우 오일 담금질을 간헐적으로 사용할 수 있습니다. 수냉식은 절대 금지입니다. |
| 뜨임 | 510–620 | 950–1150 | 사이클당 인치당 최소 2시간 | 이중 템퍼링이 표준이며, 단속 담금질 직후 바로 템퍼링을 시작해야 합니다. |
H13 열처리 참고 자료, 인쇄용 PDF
공정 파라미터, 상태 및 적용 분야별 경도, 일반적인 파손 모드 및 당사 연락처 정보가 포함된 A4 2페이지.
Aobo Steel은 열처리 서비스를 제공하지 않습니다. 당사는 가공 및 고객의 후속 열처리에 적합한 어닐링 상태의 H13 공구강을 환봉 및 평강으로 공급합니다. 사이즈 범위, 공차, 최소 주문 수량 및 리드 타임은 당사 공구강 공급 능력 페이지에서 확인할 수 있습니다. 이 가이드는 열처리 결정을 지원하고 실제 적용에서 안정적인 금형 성능을 보장하는 데 도움을 드립니다.