
D2 공구강 열처리 가이드
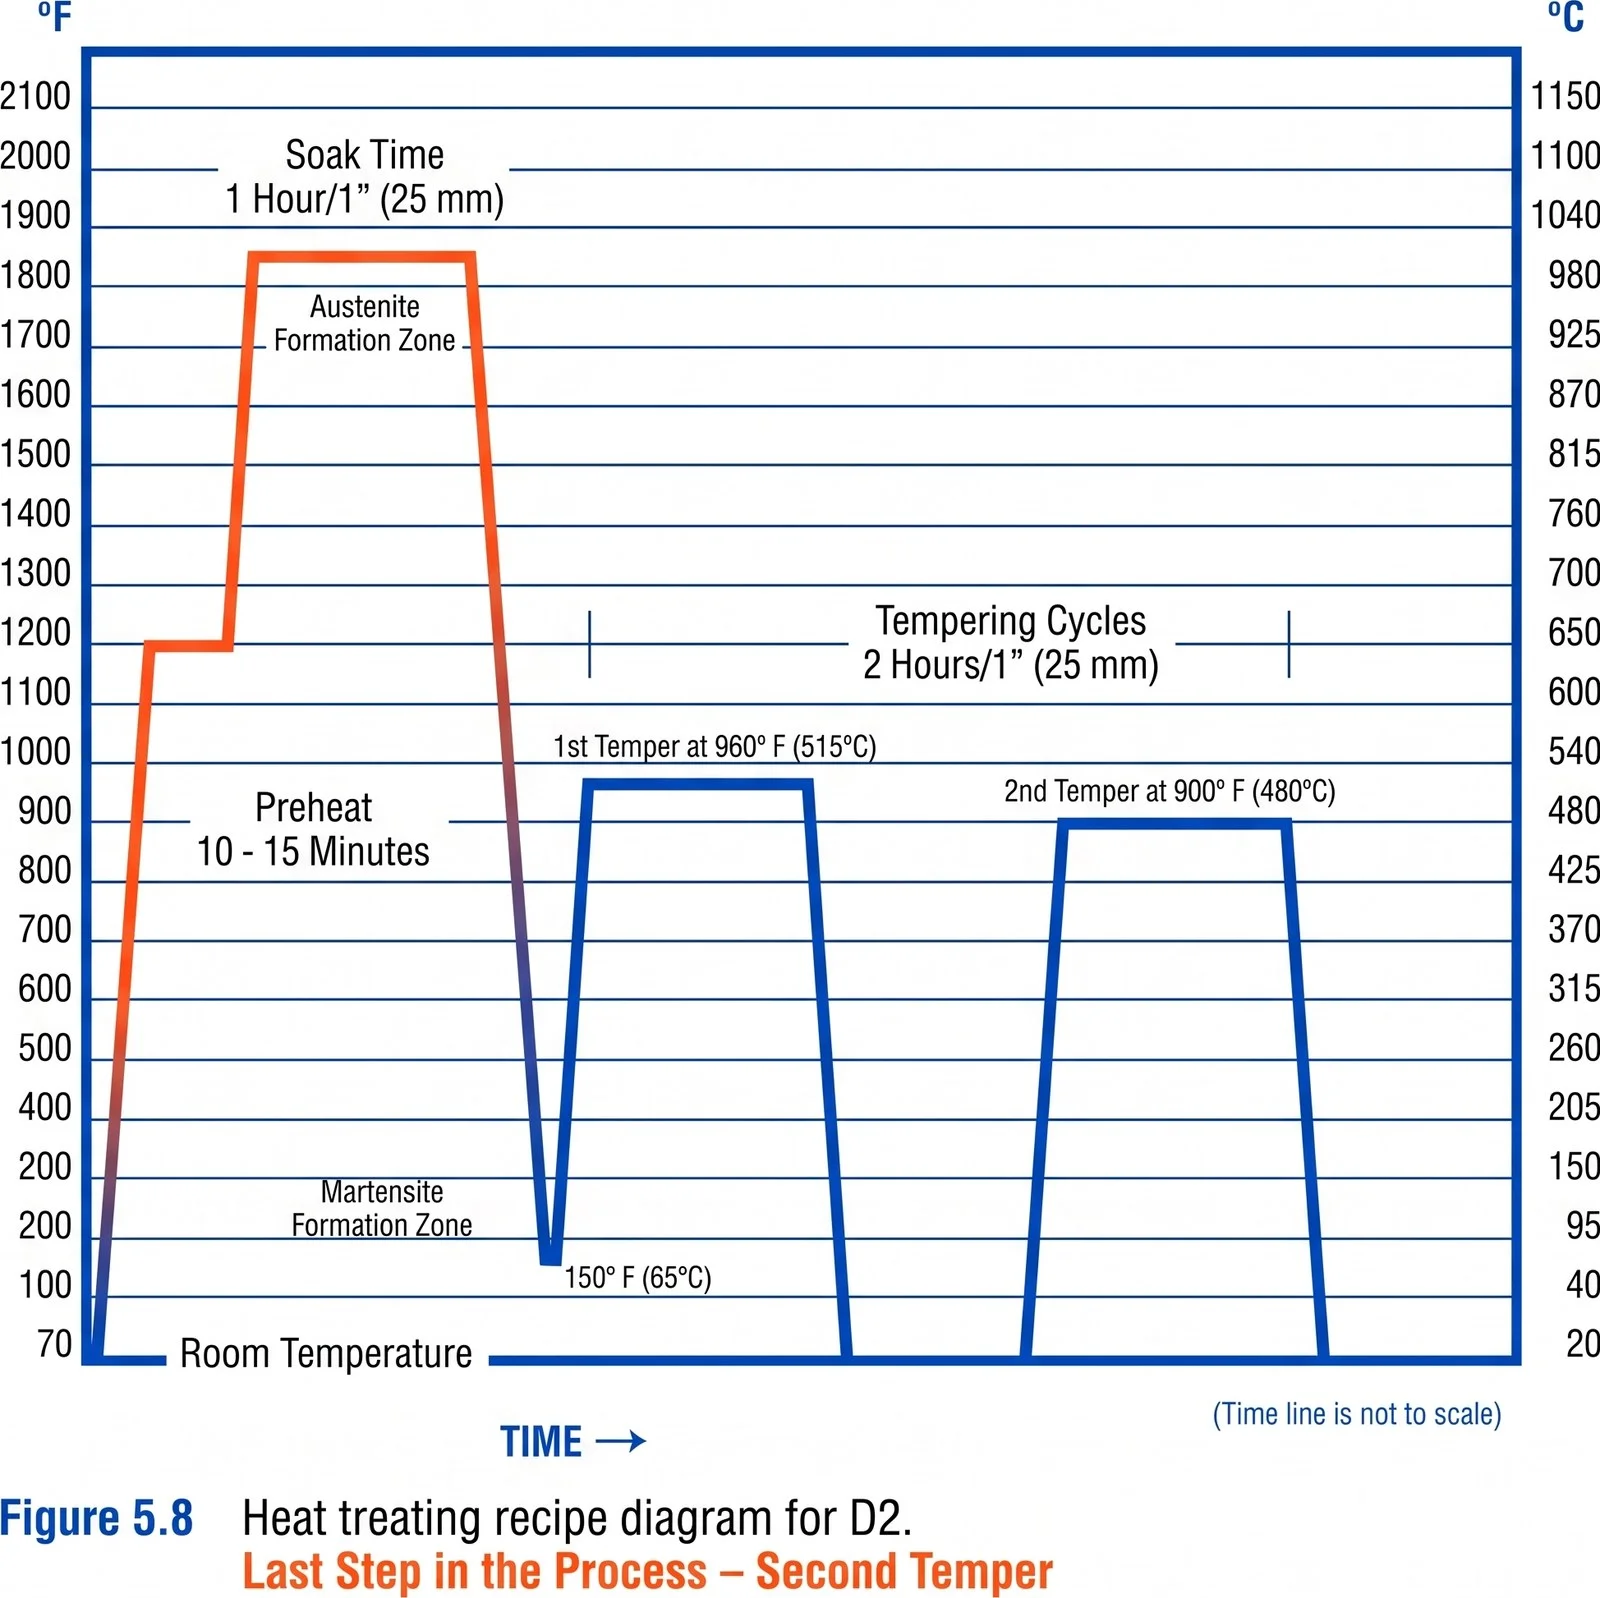
D2 공구강 은 일반적으로 1200–1250°F / 649–677°C로 예열하고, 1795–1875°F / 980–1025°C에서 오스테나이트화하고, 단면 크기에 따라 공기, 가스, 오일 또는 염욕에서 담금질하고, 900–960°F / 480–515°C에서 2회 템퍼링하여 열처리합니다. 대부분의 냉간 가공 공구 applications, this process produces about 58–60 HRC while improving dimensional stability and reducing the risk of retained austenite, cracking, and distortion.
D2는 고탄소, 고크롬 공기경화 공구강이기 때문에, 열처리 는 온도, 유지 시간, 단면 크기, 담금질 방법 및 템퍼링 전략을 제어해야 합니다. 소형 펀치, 대형 다이 블록 및 정밀 게이지가 모두 동일한 공정으로 처리되지 않을 수 있습니다. 본 가이드는 예열, 오스테나이트화, 담금질, 선택적 심냉 처리, 템퍼링, 경도 선택, 단면 크기 위험 및 일반적인 열처리 실패를 포함한 실용적인 D2 열처리 순서를 설명합니다.
D2 열처리 간편 매개변수표
| 단계 | 권장 범위 | 목적 |
|---|---|---|
| 예열 | 1200–1250°F / 649–677°C | 열충격 및 균열 위험 감소 |
| 오스테나이트화 | 1795–1875°F / 980–1025°C | 오스테나이트를 형성하고 합금 탄화물을 용해시킵니다. |
| 담금질 | 단면 크기에 따라 공기, 가스, 오일 또는 염욕을 사용합니다. | 제어된 변형을 통해 강철을 경화시키십시오. |
| 선택 사항: 극저온 처리 | 최저 -196°C까지 | 잔류 오스테나이트를 감소시키고 치수 안정성을 향상시킵니다. |
| 뜨임 | 900–960°F / 480–515°C, 이중 템퍼링 | 안정성을 개선하여 약 58~60 HRC에 도달합니다. |
D2 공구강 열처리 참고 자료, 인쇄용 PDF
공정 파라미터, 템퍼링 경도 차트, 용도별 작업 경도, 연락처를 담은 A4 2페이지입니다. PDF는 영어로 제공됩니다.
D2 소재의 열처리 방법 - 단계별 안내
D2 heat treatment includes five main stages: preheating, austenitizing, quenching, optional cryogenic treatment, and tempering. Each stage affects final hardness, dimensional change, retained austenite, and the risk of cracking.
아래 파라미터는 실용적인 참고 범위입니다. 용광로 용량, 단면 두께, 부품 형상 및 요구되는 작업 경도에 따라 최종 열처리 설정을 조정하십시오.
출처: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 44, Fig. 5.8.
1단계: D2 공구강 예열
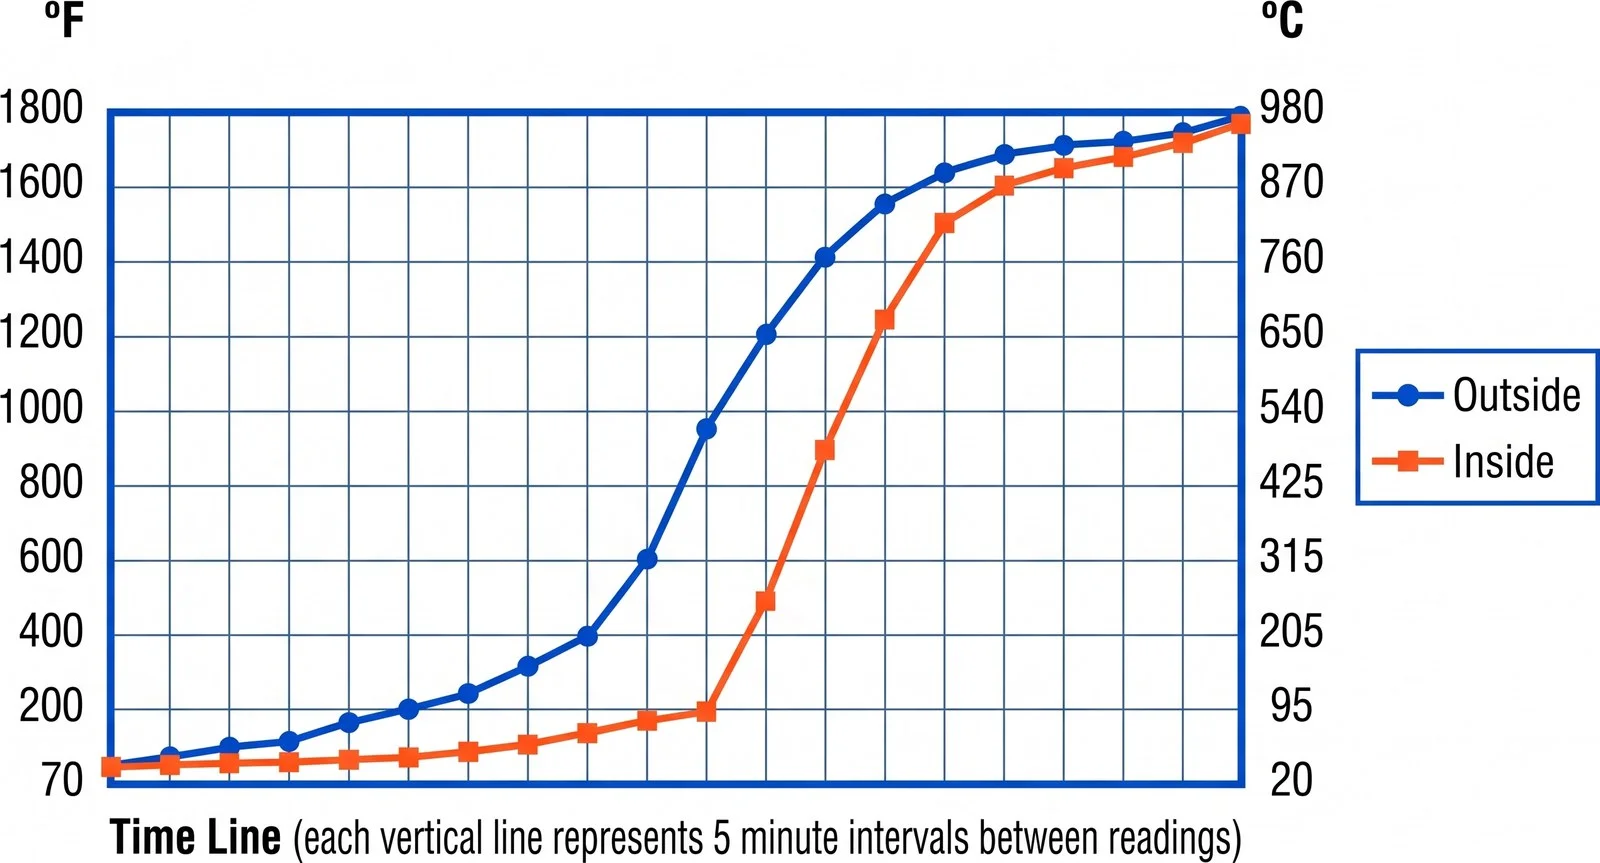
예열은 D2를 경화 온도로 가열할 때 열충격을 줄입니다. D2는 열전도율이 상대적으로 낮기 때문에 이는 중요합니다. 표면이 심부보다 훨씬 빠르게 가열되면 내부 응력으로 인해 변형이나 균열이 발생할 수 있습니다.
출처: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 33, Fig. 5.2.
일반적인 예열 온도는 1200–1250°F (649–677 °C)입니다. 단면이 균일하게 가열될 때까지 부품을 유지하십시오. 두꺼운 단면은 얇은 부품보다 균일화에 더 많은 시간이 필요합니다.
D2는 진공로, 분위기 제어로, 중성 염욕 또는 스테인리스강 포일 아래에서 가열하십시오. 표면 보호 없이 산화 및 탈탄이 발생하면 경화 후 표면 경도와 내마모성이 저하될 수 있습니다.
2단계: D2강의 오스테나이트화 및 경화
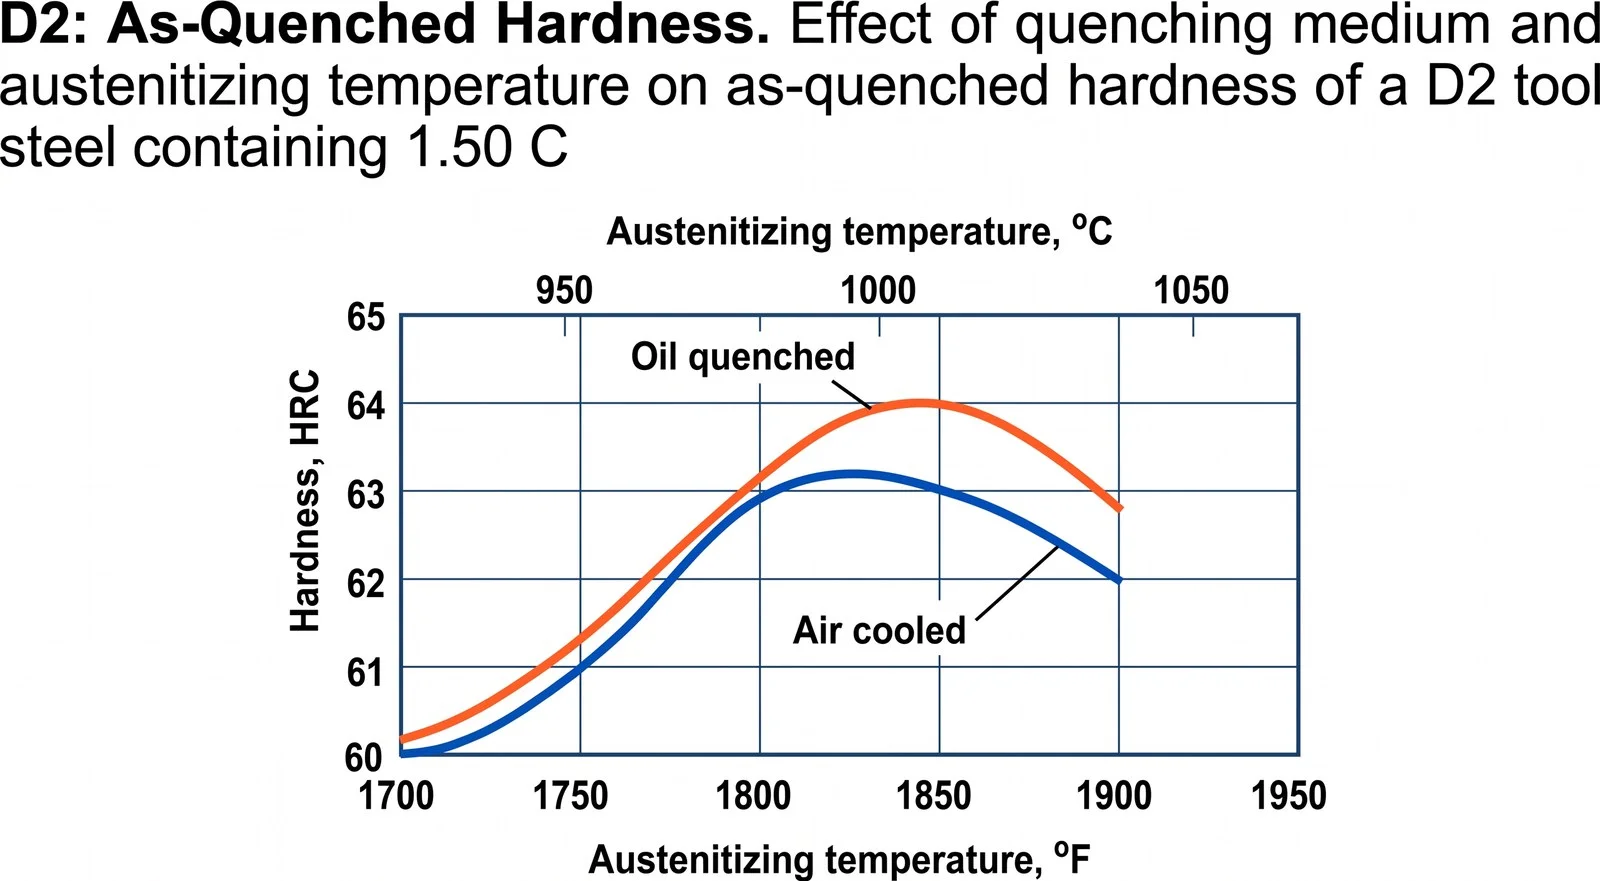
예열 후 D2를 오스테나이트화 온도로 승온하십시오. 일반적인 범위는 1795–1875°F / 980–1025°C이며, 1850°F / 1010°C가 실용적인 기준으로 자주 사용됩니다.
전체 단면이 목표 온도에 도달한 후에만 유지 시간을 시작하십시오. 일반적인 기준은 두께 1인치당 45–60분이며, 로 장입량, 단면 및 공구 형상에 따라 조정합니다.
온도가 너무 낮거나 유지 시간이 너무 짧으면 탄화물이 충분히 용해되지 않아 경도와 내마모성이 저하될 수 있습니다. 온도가 너무 높거나 유지 시간이 너무 길면 다음 항목이 증가할 수 있습니다: 잔류 오스테나이트, 결정립 조대화, 취성 및 균열 위험.
980°C, 1010°C 및 1025°C가 탄화물 용해, 잔류 오스테나이트 및 경도에 미치는 영향을 포함한 상세한 온도 선택은 다음을 참조하십시오. D2 오스테나이트화 온도 가이드.
출처: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 562.
3단계: D2 공구강 담금질
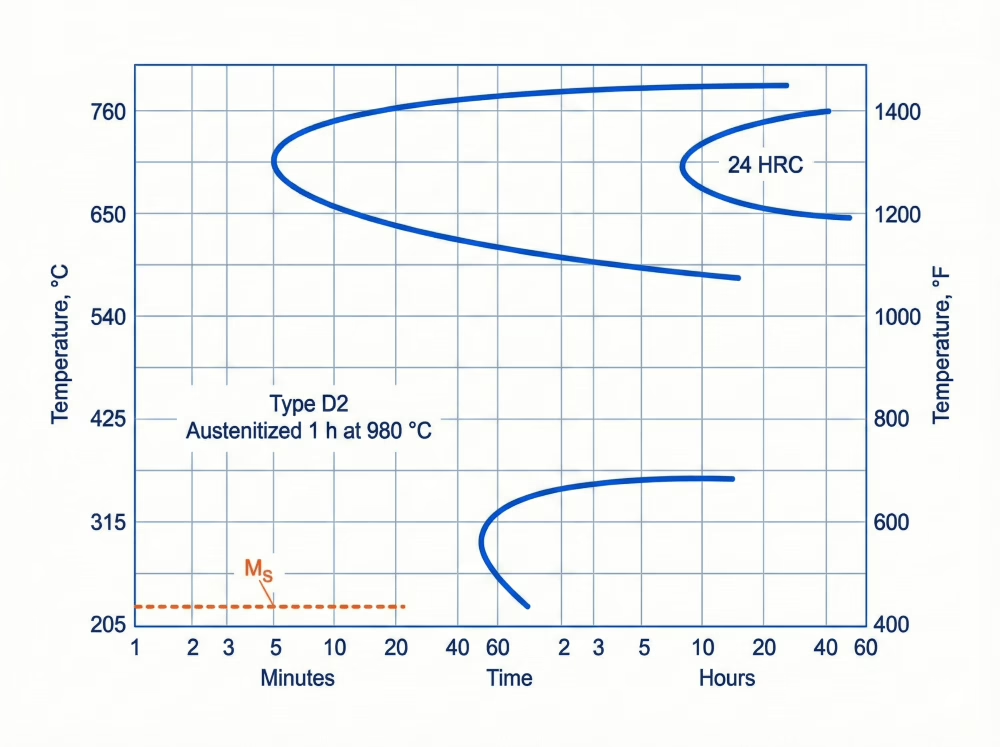
D2는 공기 경화 공구강. 제어된 공랭 또는 가스 담금질은 급격한 액체 담금질에 비해 변형을 줄여주기 때문에 종종 선호됩니다.
대형 단면이나 특수 형상의 경우 염욕 또는 오일 담금질을 사용할 수 있습니다. 이러한 방법은 냉각 속도를 높일 수 있지만 열응력과 균열 위험도 증가합니다. 담금질 방법은 관행이 아니라 단면 크기와 요구 경도에 따라 선택하십시오.
담금질 후, 공구는 일반적으로 템퍼링 전에 약 50~66°C(120~150°F)까지 냉각되어야 합니다. 이 단계에서 강철은 단단하지만 높은 응력 상태에 있습니다. 따라서 템퍼링은 즉시 시작해야 합니다.
출처: Tool Steels, George Adam Roberts, George Krauss, Richard Kennedy, 206쪽, 그림 12-3.
4단계: D2 공구강에 대한 선택적 극저온 처리
심냉 처리는 선택 사항입니다. 치수 안정성, 잔류 오스테나이트 제어 및 마모 일관성이 중요한 경우 사용하십시오. 이는 범용 부품보다 정밀 다이, 펀치, 게이지, 슬리팅 공구 및 고마모 공구에 더 적합합니다.
심층 심냉 처리는 D2를 약 -196°C까지 냉각할 수 있습니다. 급격하고 제어되지 않은 냉각으로 D2를 충격 경화하지 마십시오. 급격한 온도 변화는 균열 위험을 증가시킬 수 있습니다.
심냉 처리는 열처리 방식에 따라 담금질 후 템퍼링 전에 또는 템퍼링 사이클 사이에 수행할 수 있습니다. 담금질 후 수행하는 경우 부품이 실온으로 돌아온 후 템퍼링을 해야 합니다. 새로 변태된 마르텐사이트는 응력이 높으므로 템퍼링해야 합니다.
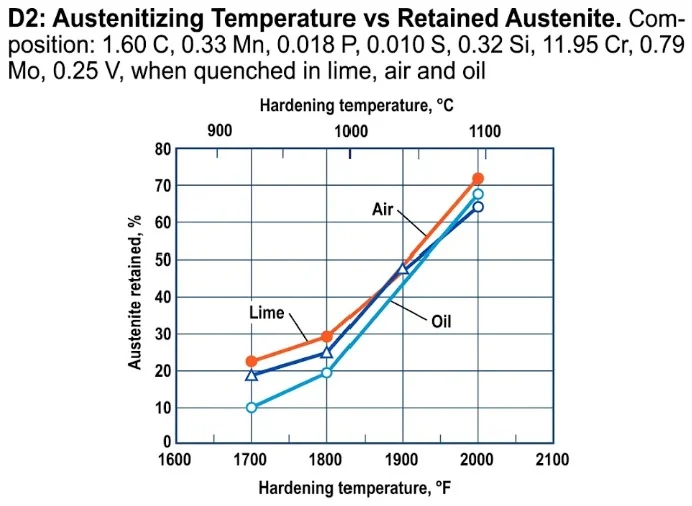
출처: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 561.
5단계: D2 공구강 열처리
D2 경화 후에는 템퍼링이 필요합니다. 담금질된 D2는 단단하지만 취성이 있습니다. 템퍼링은 내부 응력을 감소시키고, 인성을 향상시키며, 미세 구조를 안정화하고, 잔류 오스테나이트를 제어하는 데 도움이 됩니다.
D2강에는 일반적으로 이중 템퍼링이 권장됩니다. 삼중 템퍼링은 중요 공구 또는 잔류 오스테나이트 제어가 특히 중요한 경우에 사용할 수 있습니다. 템퍼링 주기 사이에는 부품을 실온으로 냉각시켜야 합니다.
| 템퍼링 전략 | 일반적인 온도 | 예상 결과 | 다음과 같은 경우에 가장 적합합니다: |
|---|---|---|---|
| 저온 템퍼링 | 약 400°F / 205°C | 약 60~62 HRC | 최대 경도가 치수 안정성보다 더 중요합니다. |
| 고온 이중 템퍼링 | 900–960°F / 480–515°C | 약 58~60 HRC | 치수 안정성, 응력 완화 및 잔류 오스테나이트 제어는 중요합니다. |
대부분의 산업용 D2 공구의 경우 900~960°F / 480~515°C의 고온 이중 템퍼링을 통해 경도, 내마모성, 안정성 및 균열 저항성 간의 더 안전한 균형을 얻을 수 있습니다.
D2 템퍼링 온도 및 경도표
최종 경도는 오스테나이트화 온도와 담금질 방법에 따라 달라집니다., 템퍼링 온도, 템퍼링 사이클 횟수, 단면 크기, 그리고 극저온 처리 사용 여부 등이 있습니다.
| 템퍼링 온도 | 일반적인 조건 | 예상 경도 |
|---|---|---|
| 담금질 직후 | 표준 경화 | 약 64 HRC |
| 300°F / 150°C | 저온 템퍼링 | 약 62 HRC |
| 400°F / 205°C | 저온 템퍼링 | 약 61명의 HRC |
| 500°F / 260°C | 템퍼드 | 약 60 HRC |
| 600°F / 315°C | 템퍼드 | 약 59 HRC |
| 700°F / 370°C | 템퍼드 | 약 58 HRC |
| 800°F / 425°C | 템퍼드 | 약 58 HRC |
| 900°F / 480°C | 고온 템퍼링 | 약 58 HRC |
| 화씨 960도 / 섭씨 515도 | 고온 템퍼링 | 진료 방식에 따라 약 58~60 HRC 정도입니다. |
| 1000°F / 540°C | 고온 템퍼링 | 약 55 HRC |
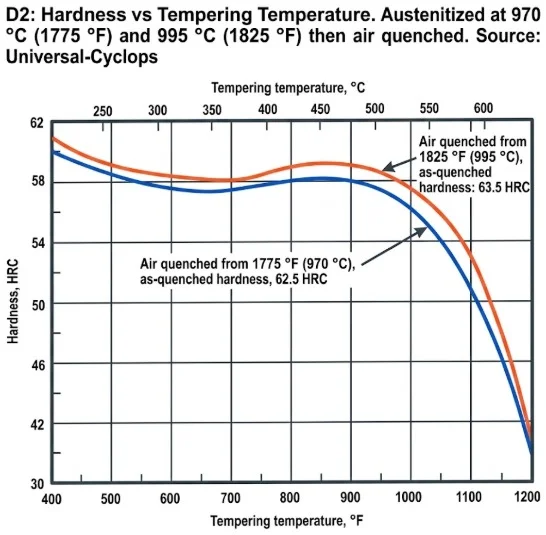
출처: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 561.
이 차트는 참고용이며 보장된 결과가 아닙니다. 실제 경도는 용광로 제어, 냉각 속도, 단면 두께 및 재료의 원래 상태에 따라 달라집니다.
D2 공구강의 주요 템퍼링 전략
Select the tempering temperature based on the tool’s failure risk. If the main risk is abrasive wear and the tool has limited impact loading, you can use low-temperature tempering to maintain higher hardness. If the main risks are cracking, 크기 변화, 잔류 오스테나이트 또는 일관성 없는 생산 성능과 같은 문제가 발생할 경우 고온 이중 템퍼링이 일반적으로 더 안전합니다.
약 400°F (205°C)에서의 저온 템퍼링은 약 60–62 HRC를 생성할 수 있습니다. 이는 최대 경도와 내마모성이 필요할 때 유용합니다. 한계는 잔류 오스테나이트 제어와 치수 안정성이 고온 2회 템퍼링보다 약할 수 있다는 점입니다.
900–960°F (480–515°C)에서의 고온 2회 템퍼링은 일반적으로 58–60 HRC를 제공합니다. 경도는 낮을 수 있지만 공구는 종종 더 나은 응력 완화, 안정성 및 사용 신뢰성을 얻습니다. 많은 다이, 펀치, 커터 및 정밀 냉간 가공 공구의 경우 이 작업 경도 범위가 가능한 최고 HRC를 추구하는 것보다 더 실용적입니다.
D2 공구에 이후 질화 처리를 하거나, PVD 코팅, or another high-temperature surface treatment, choose a tempering temperature that accounts for the coating temperature. Normally, temper the core steel above the later coating temperature to avoid unexpected hardness loss.
다양한 D2 툴링 적용 분야에 대한 목표 경도
실제 적용에서 작업 경도는 D2 공구강의 경우 일반적으로 56~62 HRC 사이에서 선택됩니다. 경도가 높을수록 내마모성은 향상되지만 치핑 및 균열 위험이 증가합니다.
| 적용 분야 | 일반적인 표적 경도 | 선택 논리 |
|---|---|---|
| 장기 생산 블랭킹 다이 | 58–62 HRC | 균형 모서리 마모 및 균열 위험 |
| 블랭킹 펀치 | 58–62 HRC | 내마모성을 유지하면서 파손 위험을 줄이세요. |
| 성형 및 벤딩 다이 | 58–60 HRC | 내구성을 향상시키고 파손을 줄입니다. |
| 슬리팅 커터 및 전단 블레이드 | 58–61 HRC | 연마 절삭 시에도 날 유지력을 유지합니다. |
| 냉간 압출 툴링 | 58–62 HRC | 압축 강도, 인성 및 마모의 균형을 유지하십시오. |
| 게이지 및 측정 도구 | 58–60 HRC | 치수 안정성과 내마모성을 우선시하십시오. |
| 나사산 압연 다이 | 58–60 HRC | 표면 마모 저항성과 압축 강도를 유지하십시오. |
| 소형 연마성 플라스틱 금형 인서트 | 58–60 HRC | 내마모성이 요구되는 경우에 사용하십시오. |
충격에 민감한 공구의 경우 최대 경도가 항상 최선의 선택은 아닙니다. 약간 낮은 경도와 더 나은 인성 및 안정성은 균열 위험이 있는 높은 경도보다 더 긴 사용 수명을 제공할 수 있습니다.
D2 공구강 열처리 참고 자료, 인쇄용 PDF
공정 파라미터, 템퍼링 경도 차트, 용도별 작업 경도, 연락처를 담은 A4 2페이지입니다. PDF는 영어로 제공됩니다.
단면 크기 및 열처리 위험
Section size strongly affects D2 heat treatment. Thick sections heat and cool more slowly than thin sections. Sharp corners, blind holes, and sudden thickness changes increase distortion and cracking risk.
대형 D2 공구는 천천히 균일하게 가열하십시오. 표면이 경화 온도에 도달하는 동안 심부가 훨씬 차갑게 유지되면 내부 응력이 심해질 수 있습니다. 이것이 대형 블록과 복잡한 공구에 예열이 특히 중요한 이유입니다.
담금질 중에 얇은 단면은 두꺼운 단면보다 빠르게 냉각되고 변태됩니다. 이러한 불균일한 변태는 날카로운 모서리와 급격한 단면 변화 근처에서 내부 응력을 생성할 수 있습니다. 좋은 공구 설계는 날카로운 내부 모서리를 최소화하고 불필요한 두께 변화를 피해야 합니다.
매우 큰 단면의 경우, 공랭으로는 필요한 경도에 도달할 만큼 중심부를 충분히 빠르게 냉각시키지 못할 수 있습니다. 보다 강력한 냉각이 필요할 수 있지만, 강한 담금질은 균열 발생 위험도 증가시킵니다. 따라서 대형 D2 공구에는 단일 고정 열처리 스케줄보다는 공정 조정이 필요합니다.
열처리 시간은 단면 크기에 따라 달라집니다. 일반적으로 두께 1인치(25mm)당 최소 2시간을 기준으로 하며, 열처리 주기 사이에는 실온으로 냉각해야 합니다.
D2 열처리 시 흔히 발생하는 문제점
1. 과열
Overheating happens when you austenitize D2 above the recommended range or soak it too long. It can cause grain coarsening, excessive retained austenite, brittleness, low hardness, and an increased risk of cracking.
해결책은 단면 크기에 따라 오스테나이트화 온도와 유지 시간을 제어하는 것입니다.
2. 과열
과소 가열은 오스테나이트화 온도가 너무 낮거나 유지 시간이 너무 짧을 때 발생합니다. 이 경우 합금 탄화물이 완전히 용해되지 않아 담금질 후 예상되는 경도를 얻지 못할 수 있습니다.
이는 일반적으로 낮은 경도, 열악한 내마모성 및 저하된 사용 성능을 초래합니다.
3. 표면 탈탄
D2가 보호 장치 없이 가열됨, 표면은 오스테나이트화 과정에서 탄소를 잃을 수 있습니다. 탈탄된 표면은 경화 후에도 연질 상태를 유지하여 내마모성을 저하시키고 변형 위험을 증가시킬 수 있습니다.
진공 열처리, 제어 분위기 열처리, 중성 염욕 또는 스테인리스 호일 포장을 통해 이러한 문제를 줄일 수 있습니다.
4. 지연 담금질
D2는 담금질 후 약 120–150°F (50–66°C)로 냉각되었을 때 즉시 템퍼링해야 합니다. 갓 담금질한 D2는 응력이 높은 마르텐사이트를 함유하고 있어 템퍼링을 지연하면 균열이 발생할 수 있습니다.
경화된 D2강을 열처리 없이 하룻밤 동안 방치하는 것은 위험하며, 특히 복잡한 공구나 무거운 부품의 경우 더욱 그렇습니다.
5. 부적절한 담금질 온도
높은 경도를 위해 저온에서 D2를 템퍼링하거나 더 나은 안정성을 위해 더 높은 온도에서 템퍼링할 수 있습니다. 템퍼링 온도는 적용 분야와 일치해야 합니다.
많은 산업용 공구의 경우, 900~960°F(480~515°C)에서 두 번 열처리하는 것이 한 번 저온 열처리하는 것보다 더 안정적입니다.
6. 설계 유발 담금질 균열
일부 D2 공구는 강재 품질이 아닌 형상 때문에 균열이 발생합니다. 날카로운 내부 모서리, 깊은 자국, 막힌 구멍, 두꺼운 단면 옆의 얇은 벽 및 급격한 단면 변화는 모두 균열 위험을 증가시킵니다.
가능한 경우 날카로운 모서리를 둥글게 하고, 단면 변화를 줄이며, 열처리를 고려하여 복잡한 공구를 설계하십시오.
7. 열처리 후 연삭 손상
D2는 내마모성이 뛰어나므로 공격적인 연삭 국부적인 열이 발생할 수 있습니다. 이로 인해 표면이 연화되거나, 연삭 화상이 발생하거나, 얕은 표면 균열이 생길 수 있습니다.
경화 후 D2는 가벼운 패스, 적절한 냉각수 및 제어된 연삭 여유로 연삭하십시오. 중요한 공구의 경우 중연삭 후 저온 응력 완화 템퍼링을 고려하십시오.
아오보 스틸은 D2 / 1.2379 / SKD11 공구강을 어닐링 처리된 상태로 공급하며, 경화, 담금질, 극저온 처리 또는 템퍼링과 같은 최종 열처리 서비스는 제공하지 않습니다. 규격 범위, 공차, 최소 주문량 및 납기는 당사의 공구강 공급 능력 페이지에서 확인할 수 있습니다. 본 가이드는 열처리 파라미터, 경도 데이터 및 공정 권장 사항을 고객을 위한 일반적인 기술 지원 참고 자료로 제공합니다. 실제 열처리 결과는 용광로 용량, 단면 크기, 공구 형상, 재료 상태, 담금질 방식 및 공정 제어에 따라 달라질 수 있습니다. 고객의 열처리 설비에서 특정 공구 적용 및 생산 요구 사항에 따라 최종 열처리 절차 및 검증을 수행해야 합니다.