
Nitruración de aceros para herramientas
La nitruración añade una capa dura y resistente al desgaste a una herramienta terminada sin temple, por lo que la pieza conserva su tamaño y la tenacidad del núcleo. Esta página recopila lo que el tratamiento produce en los aceros para herramientas, la profundidad y dureza a las que normalmente se mantiene, la estructura de capas detrás de la superficie y los puntos en el trabajo de matrices y moldes donde justifica su costo.
Qué produce la nitruración en un acero para herramientas
Los valores siguientes son el rango de trabajo para los aceros para herramientas de la serie H y comparables. Una capa más profunda no es mejor en matricería, porque el mismo nitrógeno que eleva la dureza también eleva la fragilidad de la capa.
| Artículo | Valor | Qué significa en la práctica |
|---|---|---|
| Valores típicos para aceros para herramientas | ||
| Profundidad de nitruración | 0,1–0,2 mm | La capa endurecida que soporta el desgaste. Profundidades de 0,5–1,0 mm indican cementación y son un error común al copiar objetivos de ese proceso. |
| dureza superficial | 1000–1200 HV0.5 | Típicamente alcanzada en aceros para herramientas de la serie H en nitruración gaseosa. Superar los 1000 HV es fácil para estos grados, y la dureza depende de cuánto cromo y aluminio contenga el acero. |
| Temperatura del proceso | 525–545 °C | Por debajo del rango de revenido de la mayoría de los aceros para herramientas, por lo que la pieza se nitrura después del temple y revenido finales, no antes. |
| Tiempo de proceso | 4–10 h | El rango habitual en la práctica. Los tratamientos más largos profundizan la capa y engrosan la capa compuesta en lugar de elevar la dureza superficial. |
| dureza del núcleo | Sin cambios | El interior conserva la dureza y la tenacidad de la pieza revenida, por lo que el tratamiento es adecuado para utillaje terminado. |
| Mecanismo de endurecimiento | Nitruros de aleación | El nitrógeno difunde y precipita nitruros de aleación finos, siendo el cromo el principal formador en los aceros para herramientas, y el aluminio el más fuerte donde un grado se diseña con él. |
Fuente: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Sección 4.2.3 y las curvas de respuesta medidas en la Figura 4.11.
La capa superficial y la zona endurecida
La concentración de nitrógeno en la superficie decide qué capa se forma. El mismo equipo ejecuta los tres rangos cambiando la atmósfera, por lo que la capa es una elección del proceso y no una propiedad del acero.
| Capa formada | Atmósfera | Estructura | Dónde se utiliza |
|---|---|---|---|
| Solo capa de difusión | 1–5 % N2 | Ninguna. La zona endurecida es un gradiente de nitruros precipitados en el acero. | Matricería sensible a fisuras, como los moldes de fundición a presión, donde una piel frágil no es aceptable. |
| Capa compuesta, tipo γ′ | 15–30 % N2 | Fe4N sobre la capa de difusión | Superficies de desgaste que pueden soportar una piel dura. La capa es más dura que la matriz pero menos frágil que la de tipo ε. |
| Capa compuesta, tipo ε | 60–70 % N2 con 1–3 % de metano | Fe2-3N sobre la capa de difusión | Máxima dureza superficial, con la mayor fragilidad. Normalmente se evita en piezas que sufren agrietamiento o impacto. |
Fuente: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figura 4.12, adaptada allí del ASM Handbook sobre tratamiento térmico. La capa compuesta se llama capa blanca en el taller porque permanece brillante bajo el microscopio y resiste el ataque habitual.
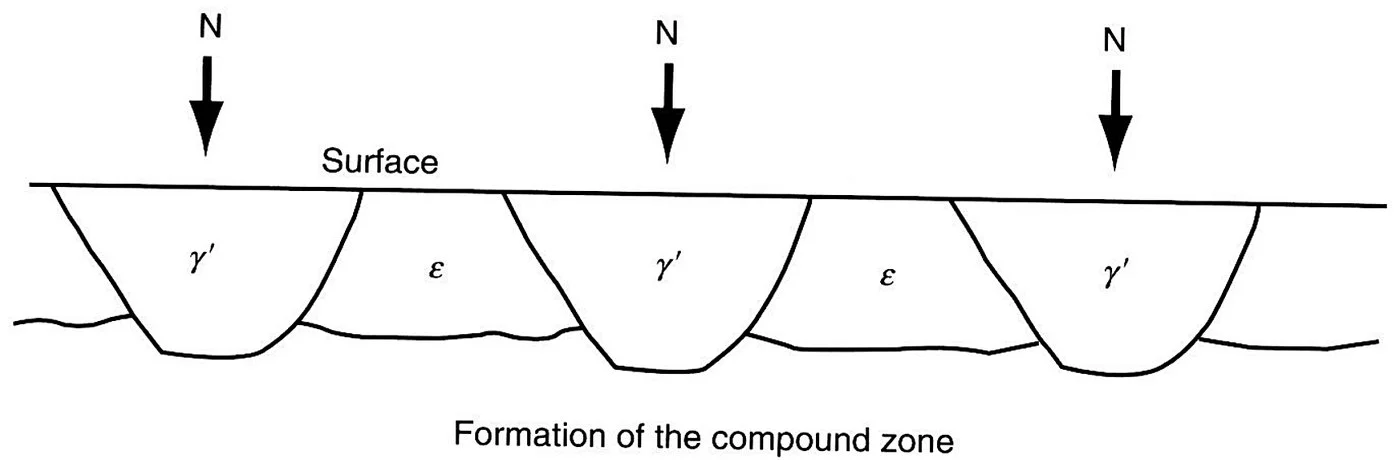
Las dos capas no aparecen a la vez, y el orden en que se forman determina con cuál debe lidiar la operación de acabado.
Por qué la capa blanca tiene mala fama
La capa compuesta es una piel cerámica sobre una pieza de acero, y es muy dura y muy frágil. Bien utilizada, es la mayor dureza que el tratamiento puede producir. Mal utilizada, puede causar fisuras que terminan la vida de una matriz. La fuente muestra ambos resultados en H13, primero solo una capa de difusión, luego un caso donde una capa blanca gruesa y precipitados de carbonitruro a lo largo de los límites de grano se convirtieron en trayectorias de fisura, con las fisuras viajando a través de la línea compuesta en lugar de alrededor de ella.
De ello se derivan dos reglas de taller. En piezas sometidas a impacto o ciclos térmicos, mantenga la capa delgada o suprímala; para un acero nitrurado matriz de forja, la fuente fija el límite práctico en 0,25 mm de capa, por debajo del cual las fisuras siguen siendo raras. En piezas que solo deslizan, una capa compuesta controlada aporta la mayor resistencia al desgaste con la menor profundidad de capa.
Cómo se ve la capa medida
En las curvas de respuesta publicadas con los datos, la nitruración gaseosa a 530 °C durante 36 horas lleva un acero H11 modificado a unos 1200 HV0.5 en la superficie, mantiene cerca de ese valor durante los primeros 0,1 mm y luego desciende a los 600 a 650 HV0.5 del núcleo revenido hacia los 0,3 mm. Un ciclo más corto de 525 °C seguido de 545 °C durante 10 horas alcanza un nivel superficial similar de unos 1100 a 1200 HV0.5 en H13, H11 y un H10 modificado, volviendo igualmente a la dureza del núcleo dentro de unos 0,3 mm.
Fuente: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figura 4.11, curvas de respuesta a la nitruración gaseosa para H11 modificado (X38CrMoV5-1), H13 (X40CrMoV5-1) y un H10 modificado (X50CrMoV5-3). Los valores se leen de las curvas publicadas en la superficie y en profundidad.
Lectura de las curvas
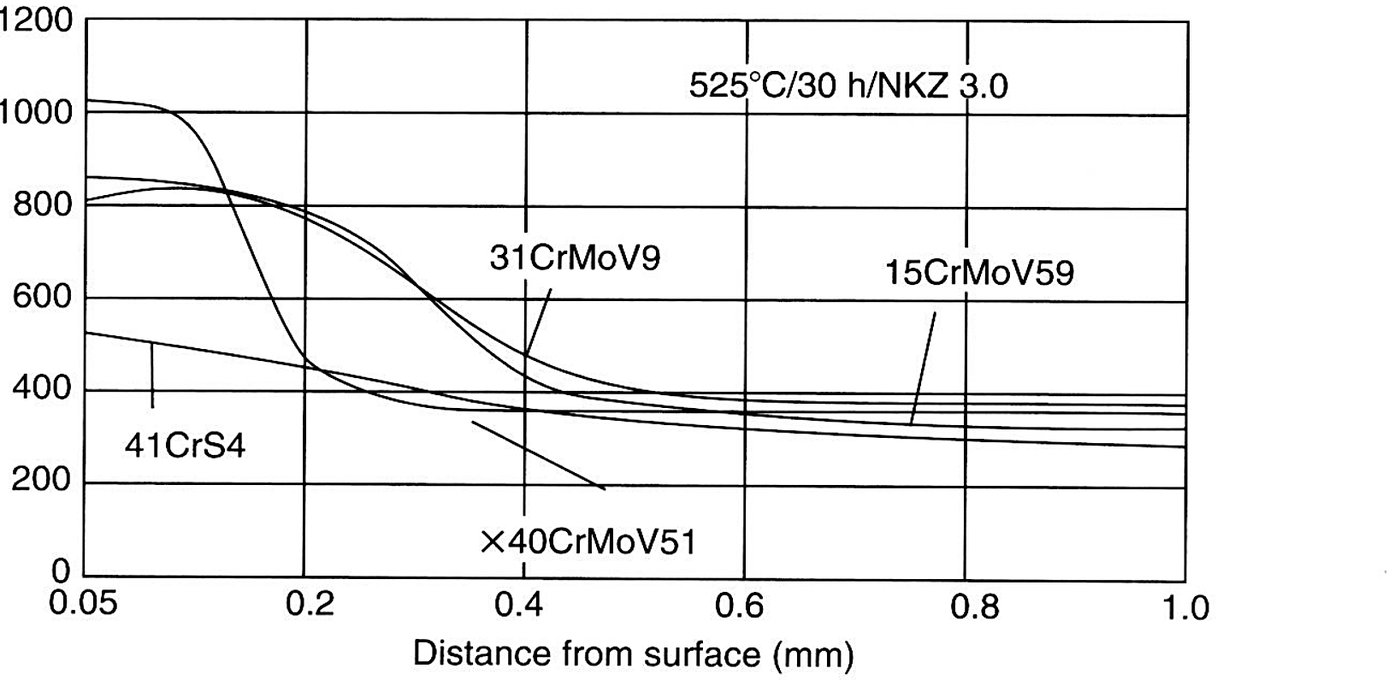
La profundidad de capa en el perfil de dureza y la profundidad de nitruración nominal citada en la literatura se miden de forma diferente. El perfil anterior describe un ciclo largo de 36 horas, y su profundidad endurecida útil va más allá de los 0,1 a 0,2 mm que la fuente cita como objetivo típico para aceros para herramientas. Cualquiera sea el número que cite, mida la capa en la pieza o en una probeta que haya visto el mismo ciclo, porque la carga del horno, el flujo de gas y el estado de la superficie modifican el resultado.
Los perfiles de dureza publicados para cuatro aceros de nitruración muestran la forma que produce el ciclo anterior.
Gas, plasma y sal
La nitruración gaseosa aporta nitrógeno desde una atmósfera de amoníaco disociado y es el proceso del que provienen mayoritariamente los datos publicados para aceros para herramientas. La nitruración por plasma genera nitrógeno en un gas ionizado, lo que da un control más fino de la capa y permite al taller proteger zonas que deben permanecer blandas. La nitruración en baño de sales líquidas está desapareciendo por razones ambientales. La estructura de capas detrás de las tres es la misma, por lo que la elección se reduce a equipo, control y costo, y no a un resultado diferente.
Nitruración después del temple y revenido, nunca antes
El tratamiento se realiza a una temperatura inferior a la del revenido, por lo que no puede endurecer el acero por sí mismo. Se aplica a una pieza que ya está en su dureza final, que es también la razón por la que la pieza conserva su tamaño durante el proceso. Una pieza que llega al horno de nitruración con un núcleo blando vuelve con una piel dura sobre un núcleo blando, y el primer contacto bajo carga lo descubre.
La nitruración no es cementación
La cementación se realiza cerca de 900 a 1000 °C, difunde carbono para una capa rápida y profunda, y depende de un temple posterior para endurecer la superficie por martensita. Su límite es la dureza de la martensita, alrededor de 900 HV, y la capa puede ablandarse de nuevo durante revenidos posteriores. La nitruración se realiza cerca de 540 °C sobre la pieza terminada, endurece por precipitación de nitruros en lugar de por temple, y supera los 1000 HV sin un segundo tratamiento térmico. Los objetivos de profundidad de capa no son transferibles entre ambos procesos.
El aluminio en el grado responde al horno de nitruración
La dureza de una capa nitrurada proviene de los elementos de aleación que forman los nitruros, y el aluminio forma los más fuertes. Los grados que contienen aluminio como adición deliberada, como algunos aceros para moldes de extrusión y de endurecimiento por precipitación, alcanzan una capa mucho más dura que un acero para trabajo en caliente simple con 5 % Cr bajo el mismo ciclo. Cuando un plano especifica una dureza nitrurada superior al rango habitual para H13 o H11, el grado en sí suele ser la palanca, no el horno.
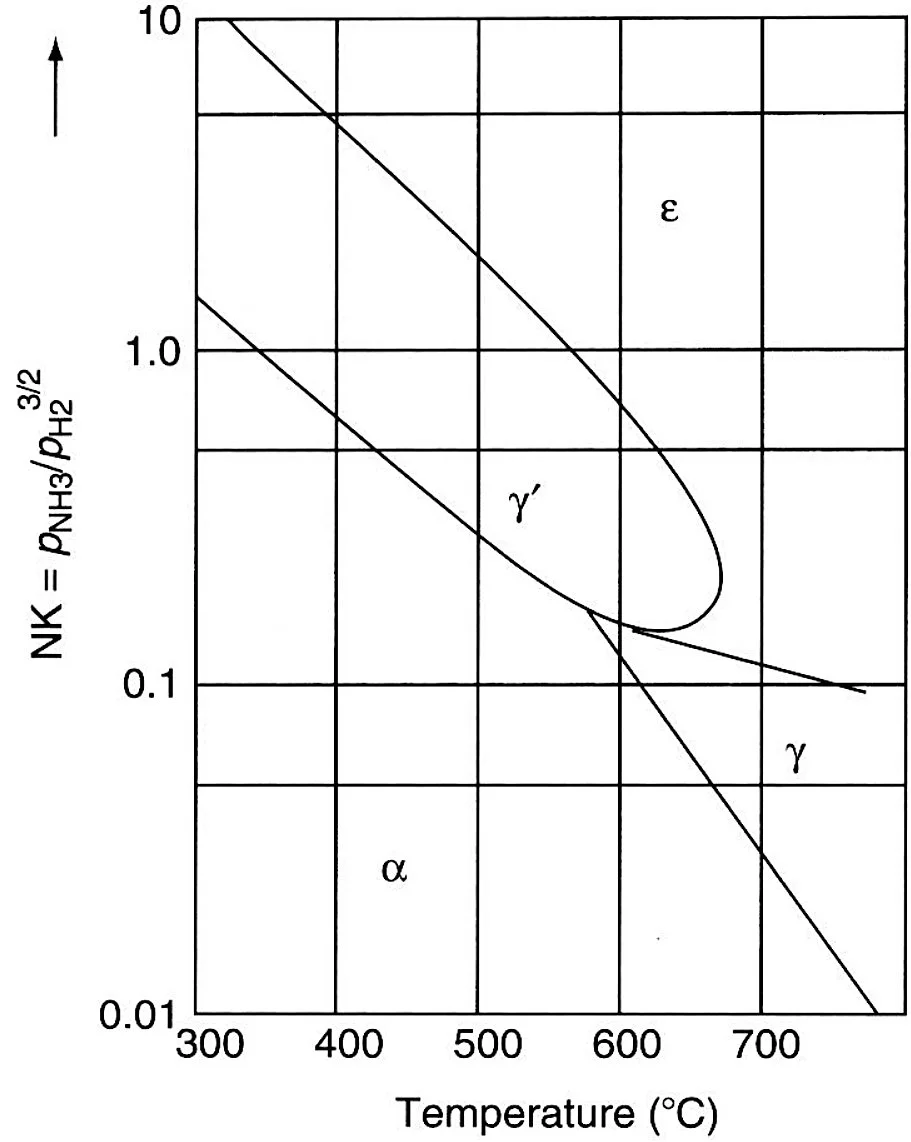
El potencial de nitruración y la temperatura determinan qué nitruro se forma en la capa compuesta, y el diagrama de Lehrer lo representa.
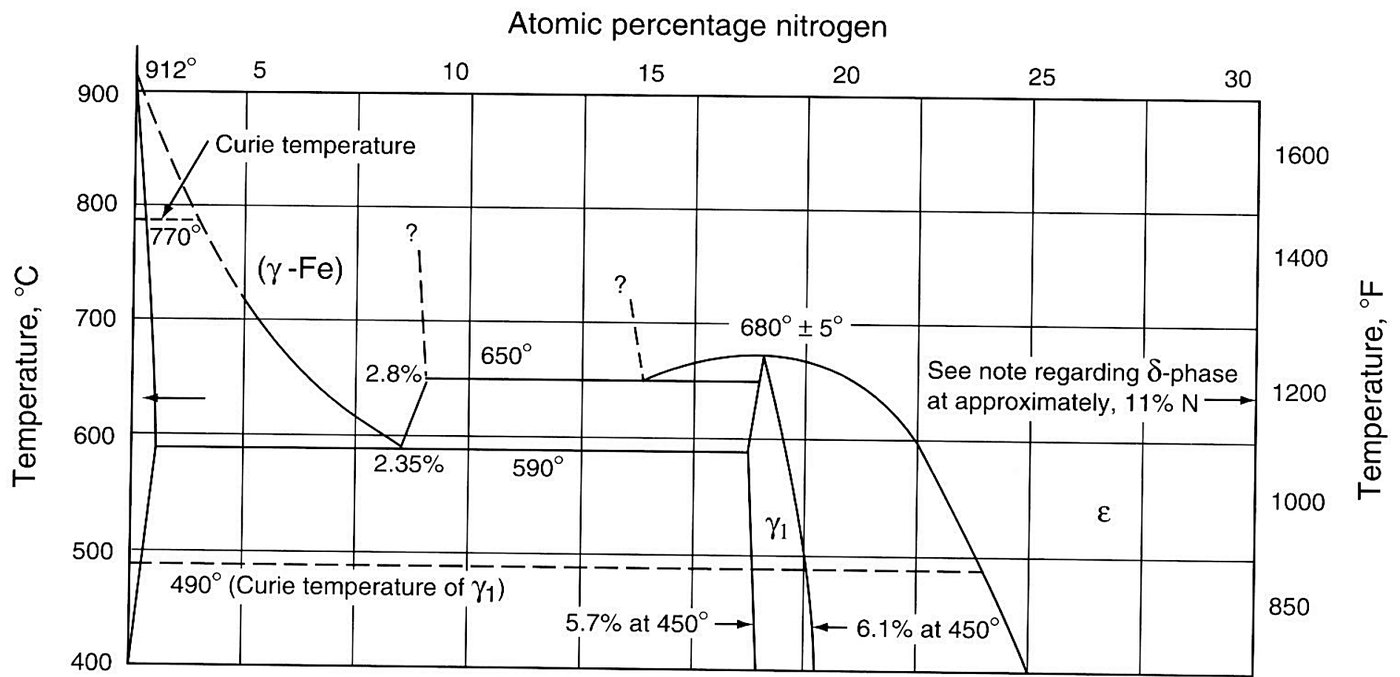
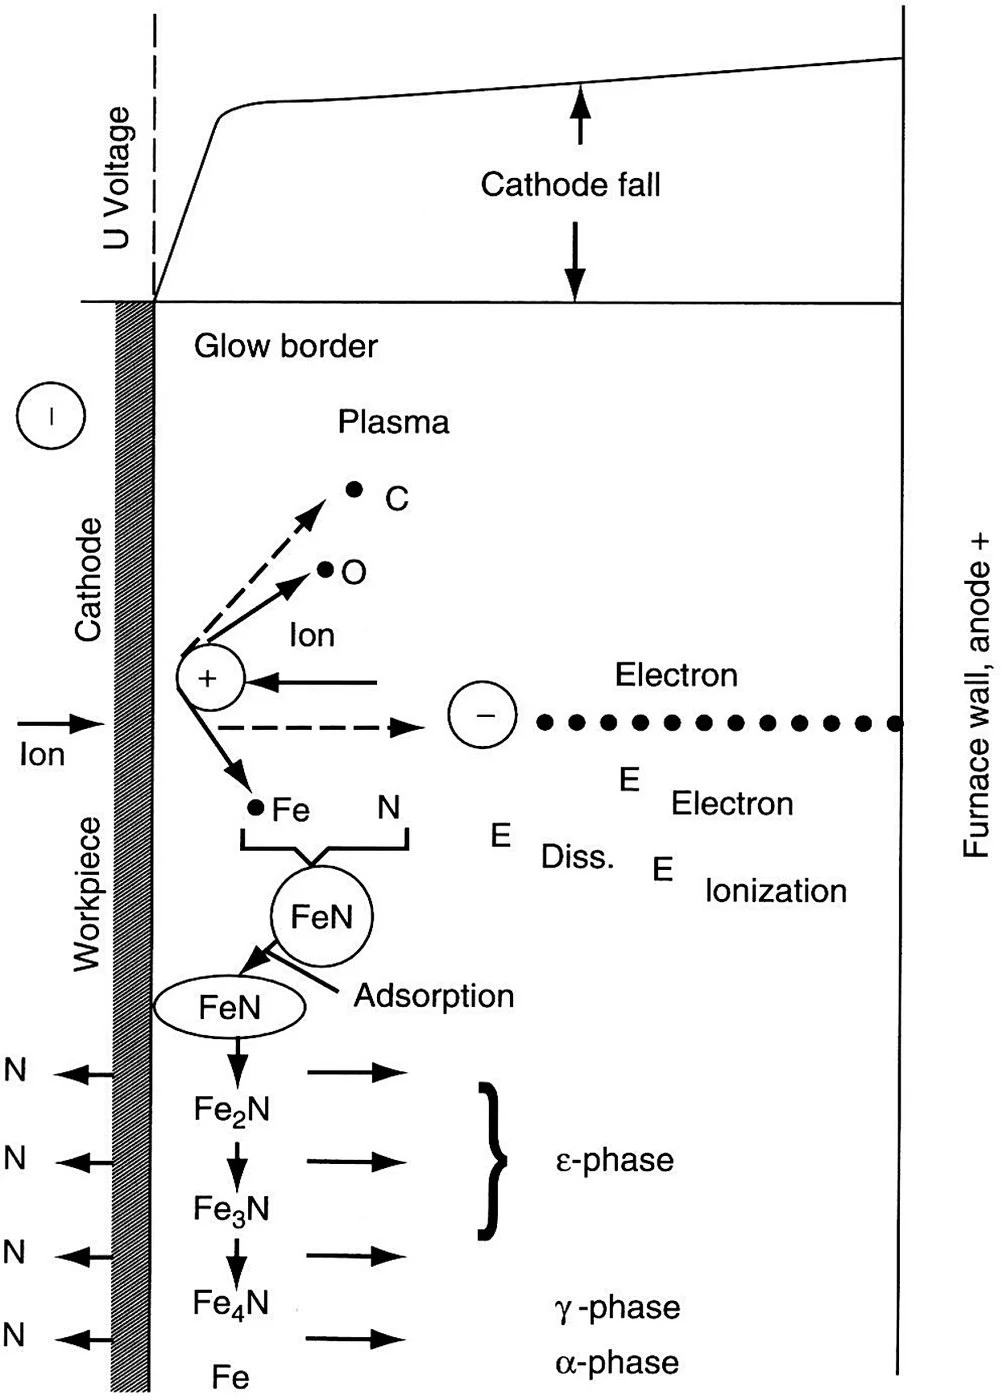
El sistema hierro-nitrógeno detrás de esas capas es estrecho, y por eso la nitruración se realiza a esa temperatura.
La nitruración por plasma realiza la misma función mediante una descarga luminiscente en lugar de amoníaco solo.
Dónde se amortiza por sí solo
La forja en caliente es donde más se aplica la nitruración, porque la superficie de la matriz soporta carga y abrasión por encima de 500 °C y la dureza superficial es el factor decisivo. La extrusión en caliente le sigue, y los grados tratados con aluminio mencionados arriba se desarrollaron para ello, junto con el ESR H13 utilizado en extrusión trabajo. La fundición a presión es el caso delicado, porque el ciclado térmico agrieta rápidamente una capa frágil, por lo que la capa compuesta se mantiene delgada. En moldes de plástico el tratamiento es la forma habitual de proteger una cavidad endurecida Molde de plástico de acero contra el desgaste y de mantener el acabado pulido, y es una de las razones por las que un H13 refinado por ESR por encima de 50 HRC es popular para lentes y otros trabajos que dejan el molde brillante. El lado del pulido y texturizado de ese trabajo, incluidos los defectos que cambia una superficie nitrurada, se trata en la guía de pulido y texturizado de acero para moldes.
La secuencia de tratamiento térmico en torno al horno está en el Tabla de endurecimiento y revenido, y cómo se comporta una capa nitrurada a temperatura junto con la dureza base del grado está en el gráfico de dureza en caliente. Los otros tratamientos superficiales que compiten con él, incluidos el recubrimiento PVD y el cromo duro, se comparan en la guía de tratamientos superficiales.
Confirmar antes de cotizar
La profundidad de capa, la dureza y la estructura de capas son solo para referencia general. Los resultados reales varían según el grado, el horno, la mezcla de gases y la geometría de la pieza. Confirme el proceso con su tratador térmico y los datos del grado con la acería antes de la producción. Aobo Steel suministra acero para herramientas en condición recocida o preendurecida, y la nitruración sigue siendo un servicio realizado sobre la herramienta terminada.
Páginas de referencia relacionadas
guía de tratamiento térmico del acero para herramientas · Características de procesamiento del acero para herramientas · Selección de acero para herramientas para matrices de extrusión en caliente · Selección de acero para herramientas para núcleos e insertos de fundición a presión · Aceros para trabajo en caliente · Por qué se usa H13 en fundición a presión · Implantación iónica para matrices de acero para herramientas
Fuentes: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press, 2017), Sección 4.2.3 con Figuras 4.11 a 4.13, Sección 4.3.2 y Sección 6.4.3. Datos de referencia solo para comparación. Confirme el ciclo y la especificación de la capa con su tratador térmico antes de la producción.