
공구강의 질화
질화 처리는 담금질 없이 완성된 공구에 경도가 높고 내마모성이 우수한 경화층을 형성하므로, 부품은 치수와 심부 인성을 유지합니다. 이 페이지에서는 공구강에 이 처리가 만들어내는 결과, 일반적으로 유지되는 깊이와 경도, 표면 아래의 층 구조, 그리고 금형 및 몰드 작업에서 비용 대비 효과를 발휘하는 분야를 정리합니다.
공구강에 질화가 생성하는 것
아래 값은 H계열 및 이에 준하는 공구강의 작업 범위입니다. 공구에서는 경화층이 깊을수록 좋은 것이 아닙니다. 경도를 높이는 동일한 질소가 층의 취성도 높이기 때문입니다.
| 항목 | 값 | 실무에서의 의미 |
|---|---|---|
| 공구강의 일반적인 값 | ||
| 질화 깊이 | 0.1–0.2 mm | 내마모를 담당하는 경화층입니다. 0.5–1.0 mm의 깊이는 침탄을 의미하며, 해당 공정의 목표값을 그대로 옮길 때 흔히 발생하는 오류입니다. |
| 표면 경도 | 1000–1200 HV0.5 | 가스 질화에서 H계열 공구강에 일반적으로 도달하는 값입니다. 이 등급에서는 1000 HV 이상이 쉽게 달성되며, 경도는 강이 함유한 크롬과 알루미늄의 양에 따라 달라집니다. |
| 공정 온도 | 525–545°C | 대부분의 공구강 뜨임 범위보다 낮으므로, 부품은 최종 경화 및 뜨임 전이 아니라 후에 질화됩니다. |
| 공정 시간 | 4–10 h | 실무에서의 일반적인 범위입니다. 더 긴 처리는 표면 경도를 높이기보다 케이스를 깊게 하고 화합물층을 두껍게 합니다. |
| 코어 경도 | 변화 없음 | 내부는 뜨임된 부품의 경도와 인성을 유지하므로, 이 처리는 완성된 공구에 적합합니다. |
| 경화 기구 | 합금 질화물 | 질소가 확산되어 미세한 합금 질화물을 석출시키며, 공구강에서는 크롬이 주요 생성 원소이고, 해당 등급에 알루미늄이 포함된 경우 알루미늄이 가장 강력한 생성 원소입니다. |
출처: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), 섹션 4.2.3 및 그림 4.11의 측정된 반응 곡선.
표면층과 경화 영역
표면의 질소 농도가 어떤 층이 형성되는지를 결정합니다. 동일한 장비가 분위기를 변경하여 세 가지 범위를 모두 운용하므로, 층은 강의 특성이 아니라 공정 선택입니다.
| 형성된 층 | 분위기 | 구조 | 사용 분야 |
|---|---|---|---|
| 확산층만 | 1–5% N2 | 없음. 경화 영역은 강 내 석출된 질화물의 구배입니다. | 다이캐스팅 금형처럼 취성 피막이 허용되지 않는 균열 민감성 공구. |
| 화합물층, γ′ 형 | 15–30% N2 | 확산층 위의 Fe4N | 경질 피막을 견딜 수 있는 마모 표면. 이 층은 모재보다 경도가 높지만 ε 형보다 취성이 낮습니다. |
| 화합물층, ε 형 | 60–70% N2 + 1–3% 메탄 | 확산층 위의 Fe2-3N | 최대 표면 경도, 최고 취성. 균열이나 충격을 받는 부품에서는 일반적으로 회피됩니다. |
출처: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figure 4.12, ASM Handbook 열처리 편에서 각색. 화합물층은 현장에서 백층(white layer)이라고 부르는데, 현미경 아래에서 밝게 유지되고 일반적인 에칭에 저항하기 때문입니다.
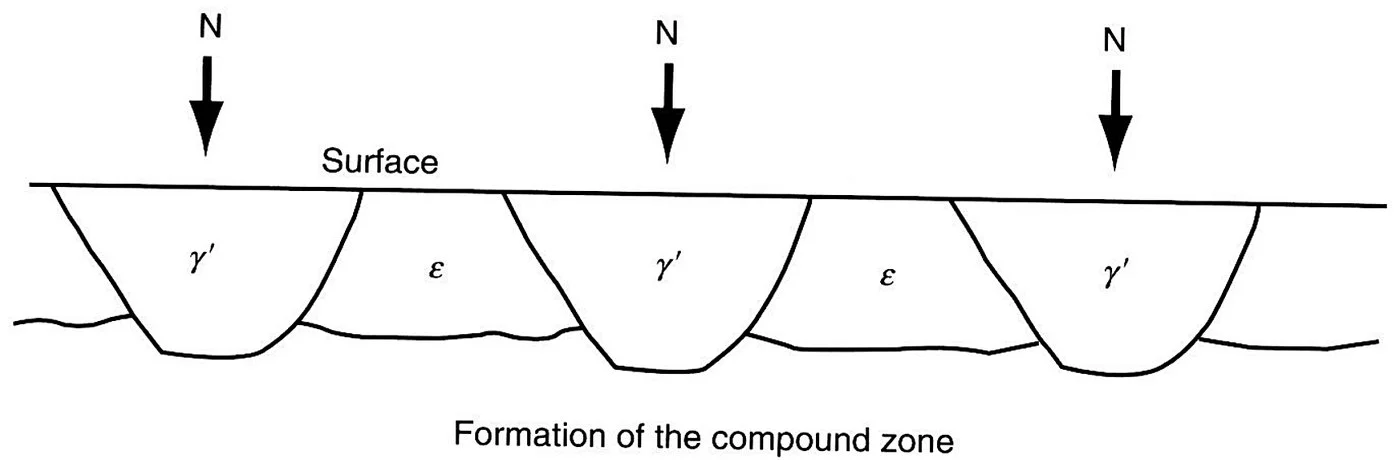
두 층은 동시에 나타나지 않으며, 형성 순서에 따라 마무리 공정에서 어느 층을 다루어야 하는지가 결정됩니다.
백층이 나쁜 평판을 받는 이유
화합물층은 강 부품 위의 세라믹 피막으로, 매우 단단하고 매우 취성입니다. 적절히 사용하면 이 처리가 만들어낼 수 있는 최고 경도입니다. 부적절하게 사용하면 금형 수명을 끝내는 균열을 유발할 수 있습니다. 출처에서는 H13에서 두 가지 결과를 모두 보여줍니다. 먼저 확산층만 있는 경우, 다음으로 두꺼운 백층과 결정립계를 따라 석출된 탄질화물이 균열 경로가 되어, 균열이 화합물선을 우회하지 않고 관통하여 진행한 경우입니다.
현장 규칙 두 가지가 따릅니다. 충격이나 열 사이클을 받는 부품에서는 층을 얇게 유지하거나 억제해야 합니다. 질화 처리된 단조 금형의 경우, 출처에서는 실용 한계를 0.25 mm 층으로 설정하며, 이 이하에서는 균열이 드물게 발생합니다. 미끄럼만 받는 부품에서는 제어된 화합물층이 가장 얕은 경화층으로 최대의 내마모성을 부여합니다.
측정된 케이스의 모습
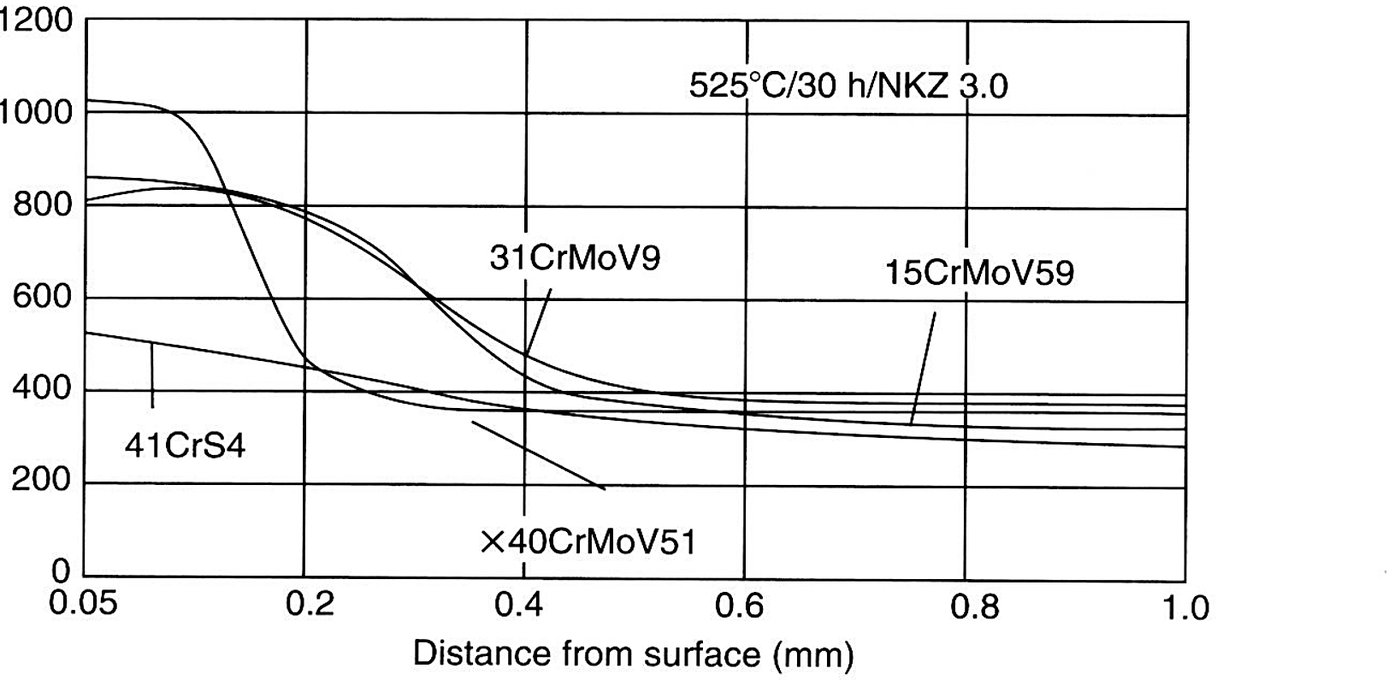
데이터와 함께 공개된 반응 곡선에서, 530°C에서 36시간 가스 질화는 H11 개량강을 표면에서 약 1200 HV0.5로 만들고, 처음 0.1 mm까지 그 값에 가깝게 유지하다가 약 0.3 mm에서 템퍼링된 심부의 600~650 HV0.5로 되돌아갑니다. 525°C 후 545°C에서 10시간의 더 짧은 사이클은 H13, H11 및 개량 H10에서 약 1100~1200 HV0.5의 유사한 표면 수준에 도달하며, 역시 약 0.3 mm 이내에서 심부 경도로 돌아갑니다.
출처: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press), Figure 4.11, H11 개량(X38CrMoV5-1), H13(X40CrMoV5-1) 및 개량 H10(X50CrMoV5-3)의 가스 질화 반응 곡선. 값은 공개된 곡선에서 표면 및 깊이별로 읽었습니다.
곡선 읽기
경도 프로파일의 경화층 깊이와 문헌에 인용된 공칭 질화 깊이는 측정 방식이 다릅니다. 위 프로파일은 36시간의 긴 사이클을 나타내며, 유효 경화 깊이는 출처에서 일반적인 공구강 목표로 인용한 0.1~0.2 mm를 넘습니다. 어떤 수치를 인용하든, 동일한 사이클을 거친 부품이나 시편에서 경화층을 측정하십시오. 로 장입량, 가스 유량 및 표면 상태가 모두 결과를 변화시키기 때문입니다.
네 가지 질화강에 대해 발표된 경도 프로파일은 위 사이클이 만들어내는 형상을 보여줍니다.
가스, 플라즈마 및 염욕
가스 질화는 해리된 암모니아 분위기에서 질소를 공급하며, 공구강에 대한 공개 데이터가 대부분 이 공정에서 나옵니다. 플라즈마 질화는 이온화된 가스에서 질소를 발생시켜 층을 더 세밀하게 제어하고 연하게 유지해야 하는 부위를 차폐할 수 있습니다. 액체 염욕 질화는 환경적 이유로 쇠퇴하고 있습니다. 세 가지의 이면에 있는 층 구조는 동일하므로, 선택은 다른 결과가 아니라 설비, 제어 및 비용에 달려 있습니다.
경화 및 뜨임 후에 질화하고, 절대 전에 하지 마십시오
이 처리는 템퍼링 단계보다 낮은 온도에서 진행되므로 강 자체를 경화시킬 수 없습니다. 이미 최종 경도에 도달한 부품에 적용되며, 이것이 공정 중 부품이 치수를 유지하는 이유이기도 합니다. 연한 심부를 가진 채 질화로에 들어간 부품은 연한 심부 위에 경질 피막을 가진 채 나오며, 첫 하중 접촉에서 그것이 드러납니다.
질화는 침탄이 아닙니다
침탄은 약 900~1000°C에서 진행되며, 탄소를 확산시켜 빠르고 깊은 경화층을 만들고, 이후 담금질로 마르텐사이트에 의해 표면을 경화시키는 데 의존합니다. 그 한계는 마르텐사이트 경도인 약 900 HV이며, 이후 템퍼링 중에 경화층이 다시 연화될 수 있습니다. 질화는 완성된 부품에서 약 540°C로 진행되며, 담금질이 아닌 질화물 석출로 경화되고, 2차 열처리 없이 1000 HV를 넘습니다. 경화층 깊이 목표는 두 공정 간에 전용되지 않습니다.
강종 내 알루미늄이 질화로에 대응합니다
질화 경화층의 경도는 어떤 합금 원소가 질화물을 형성하는지에 따라 결정되며, 알루미늄이 가장 강한 질화물을 형성합니다. 일부 압출 및 석출 경화 몰드강처럼 알루미늄을 의도적으로 첨가한 강종은 동일한 사이클에서 일반 5% Cr 열간 공구강보다 훨씬 단단한 경화층에 도달합니다. 도면에 일반 범위를 초과하는 질화 경도가 지정된 경우 H13 또는 H11, 강종 자체가 보통 수단이며, 로가 아닙니다.
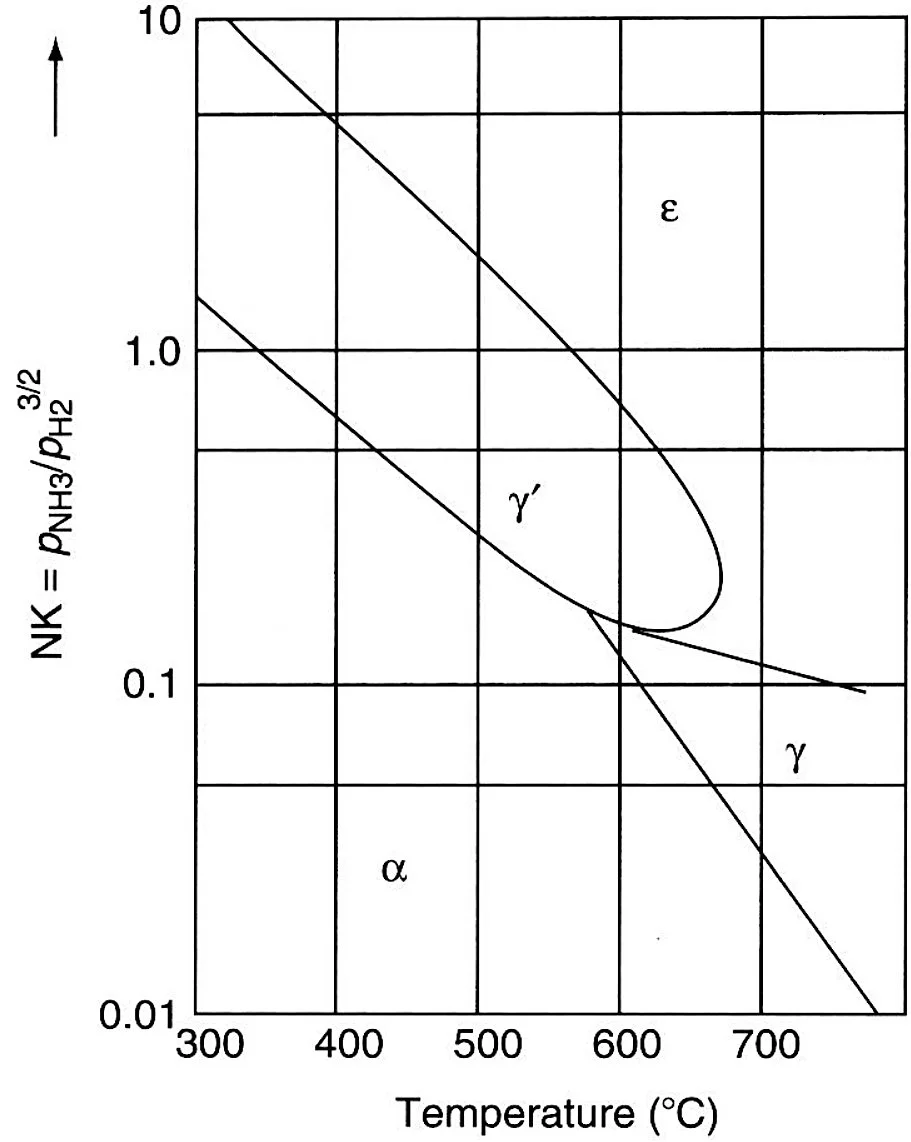
질화 포텐셜과 온도가 화합물층에서 어떤 질화물이 형성되는지를 결정하며, Lehrer 선도가 이를 도시합니다.
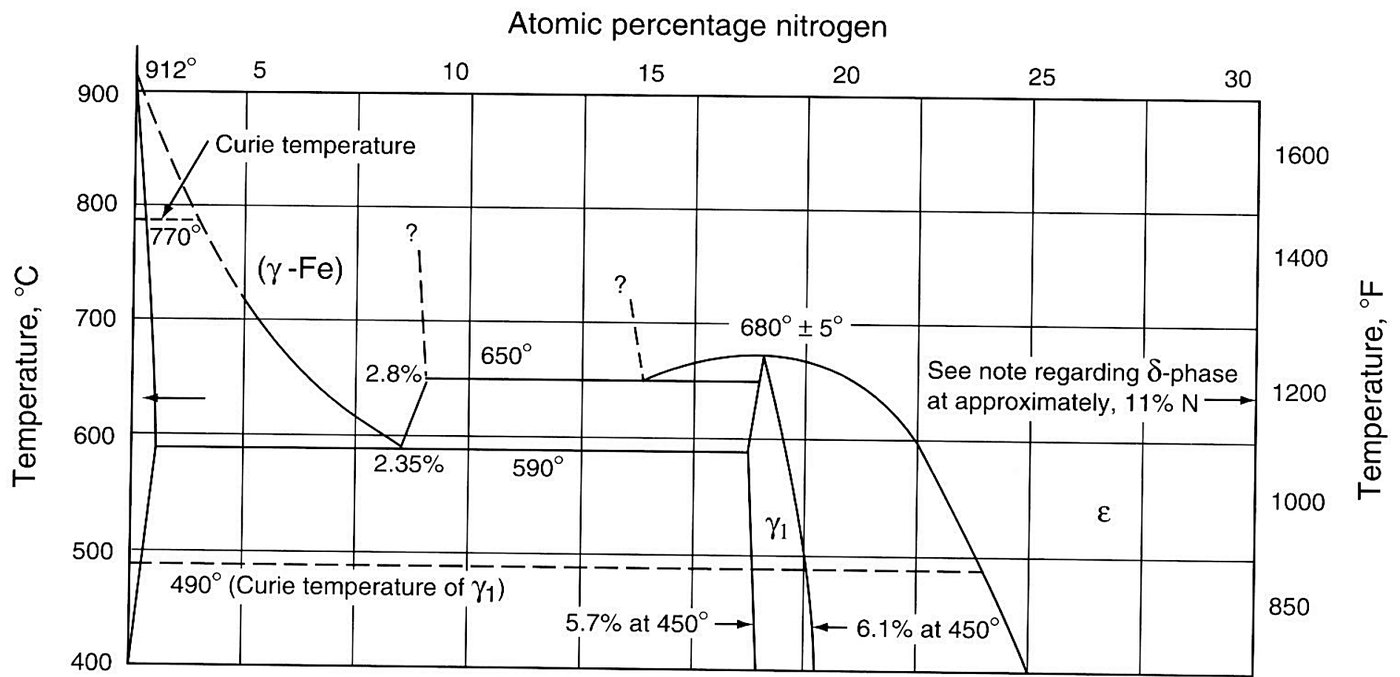
이들 층 이면의 철-질소 계는 좁으며, 이것이 질화가 해당 온도에서 실행되는 이유입니다.
플라즈마 질화는 암모니아만이 아닌 글로우 방전을 통해 동일한 작업을 수행합니다.
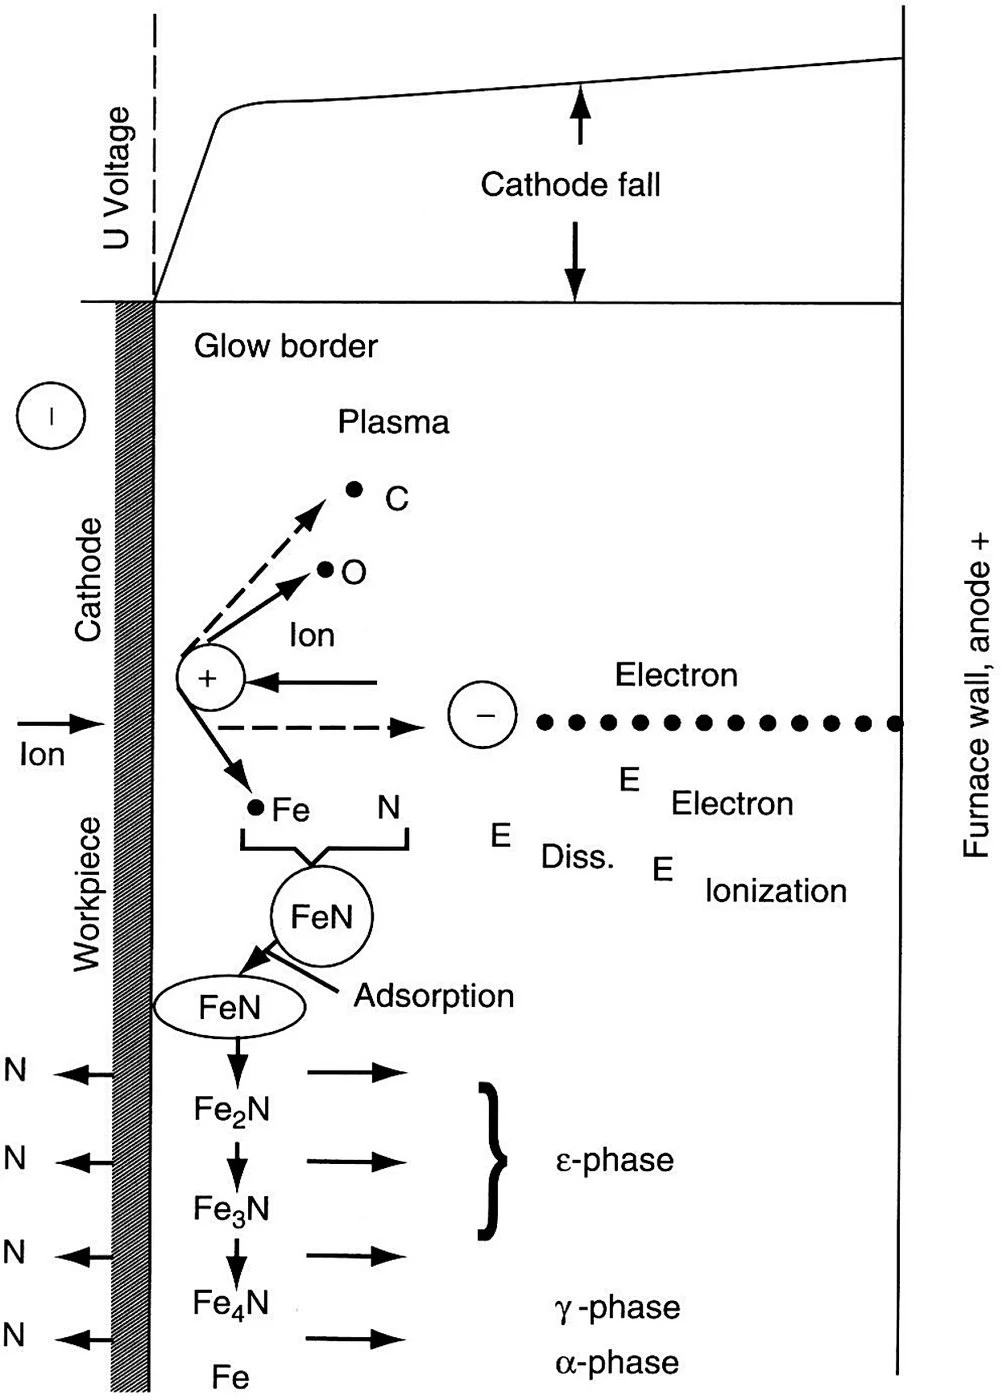
비용 효율이 있는 적용 분야
열간 단조는 질화가 가장 많이 적용되는 분야인데, 금형 표면이 500°C 이상에서 하중과 마모를 받고 표면 경도가 결정적 요인이기 때문입니다. 열간 압출이 그 뒤를 따르며, 위에서 언급한 알루미늄 처리 강종은 압출에 사용되는 압출에 사용되는 ESR H13 작업과 함께 이를 위해 개발되었습니다. 다이캐스팅은 주의가 필요한 경우인데, 열 사이클이 취성 층을 빠르게 균열시키므로 화합물 층을 얇게 유지합니다. 플라스틱 금형에서 이 처리는 경화된 플라스틱 금형강 캐비티를 마모로부터 보호하고 연마 마감을 유지하는 일반적인 방법이며, 50 HRC 이상의 ESR 정련 H13이 렌즈 및 금형을 밝게 유지하는 기타 작업에 인기 있는 이유 중 하나입니다. 질화 표면이 변화시키는 결함을 포함한 해당 작업의 연마 및 텍스처링 측면은 금형강 연마 및 텍스처링 가이드.
로 주변의 열처리 순서는 경화 및 템퍼링 차트에 있으며, 질화 케이스가 온도에서 강종의 기본 경도와 함께 어떻게 거동하는지는 고온 경도표에 있습니다. PVD 코팅 및 하드 크롬을 포함하여 이와 경쟁하는 다른 표면 처리는 표면 처리 가이드.
견적 전 확인 사항
케이스 깊이, 경도 및 층 구조는 일반 참고용입니다. 실제 결과는 강종, 로, 가스 혼합물 및 부품 형상에 따라 달라집니다. 생산 전에 열처리 업체와 공정을 확인하고 제강소와 강종 데이터를 확인하십시오. Aobo Steel은 풀림 또는 예비 경화 상태의 공구강을 공급하며, 질화는 완성된 공구에 수행되는 서비스입니다.
관련 참조 페이지
공구강 열처리 가이드 · 공구강 가공 특성 · 열간 압출 다이용 공구강 선정 · 다이캐스팅 코어 및 인서트용 공구강 선정 · 열간 공구강 · H13이 다이캐스팅에 사용되는 이유 · 공구강 금형용 이온 주입
출처: Tool Steels, Properties and Performance (R. A. Mesquita, CRC Press, 2017), 섹션 4.2.3 및 그림 4.11~4.13, 섹션 4.3.2 및 섹션 6.4.3. 비교용 참조 데이터입니다. 생산 전에 열처리 업체와 사이클 및 케이스 사양을 확인하십시오.