

Aobo Steel | Proveedor global de acero para herramientas en China
Acero para herramientas AISI M2 | 1.3343 | SKH51 Acero rápido de tungsteno-molibdeno
- Calidad garantizada con prueba UT al 100% | SEP 1921-82 Clase D/d garantizada
- Máxima resistencia al desgaste y dureza en caliente | Ideal para herramientas de corte de alta velocidad
- Entrega en estado recocido
- Superficie: cascarilla negra, torneada, laminada en caliente o pulida
El acero para herramientas M2 es un acero para herramientas de alta velocidad de uso general muy versátil que ofrece un buen equilibrio entre tenacidad, resistencia al desgaste, dureza en caliente y tratabilidad térmica, lo que lo hace adecuado para un amplio espectro de aplicaciones de corte, conformado y estructurales. La selección de grado para fresas madre, brochas y otras herramientas de corte se establece en la Guía de selección de herramientas de corte de acero rápido.
1. Aplicaciones
- Herramientas de corte de uso general
- Herramientas de corte de un solo filo: Pueden mecanizar una amplia gama de materiales, incluidos acero forjado, acero fundido, hierro fundido, latón, bronce, cobre y aluminio.
- Ejercicios: El material M2 es la elección universal para brocas de uso general.
- Fresas: Más del 70% de las fresas de mecanizado libre están fabricadas con material M2.
- Sierras: El acero para herramientas rápido M2 es el material de sierra de uso general.
- Otras aplicaciones: El M2 HSS se utiliza como material de núcleo y de pasador expulsor en herramientas de moldeo por inyección de plástico. También se utiliza en aplicaciones estructurales, como elementos de máquinas, levas, ejes, husillos, engranajes y piñones.
2. Composición del acero M2
| Elemento | Carbon (C) | Cromo (Cr) | Molibdeno (Mo) | Tungsteno (W) | Vanadio (V) | Silicio (Si) | Manganeso (Mn) | Fósforo (P) | Azufre (S) |
| Composición (%) | 0.78–0.88 | 3.75–4.50 | 4.50–5.50 | 5.50–6.75 | 1.75–2.20 | 0.20–0.45 | 0.15–0.40 | ≤0.03 | ≤0.03 |
3. Propiedades del acero para herramientas M2
El acero para herramientas M2 es una piedra angular de la familia de aceros rápidos (HSS) y, por muchas buenas razones, es una opción popular para una amplia gama de aplicaciones exigentes. Este HSS base molibdeno, parte de la serie "M", ofrece una combinación fiable de dureza, resistencia al desgaste y tenacidad, lo que lo convierte en un caballo de batalla versátil.
3.1 Dureza
El Dureza del acero para herramientas M2 es muy alta y, mediante temple y revenido, su dureza de trabajo oscila entre 60 y 65 HRC. La gama completa, incluidos los valores de dureza recocida y dureza en caliente, se muestra en el Dureza del acero para herramientas M2 página.
3.2 Resistencia al desgaste
Resistencia al desgaste extremadamente alta.
3.3 Dureza en caliente (resistencia al revenido)
Buena dureza térmica, lo que significa que puede mantener su dureza y resistencia incluso en condiciones de trabajo a alta temperatura. Aunque algunos grados especializados de HSS podrían ofrecer mayor dureza en caliente, el material M2 rinde de forma fiable en escenarios típicos de herramientas a alta temperatura.
3.4 Tenacidad
El acero M2 tiene una dureza y resistencia al desgaste tan altas mientras mantiene una buena tenacidad. El acero para herramientas M2 producido mediante procesos de metalurgia de polvos (P/M) tiene mayor tenacidad.
3.5 Propiedades físicas
| Propiedad | Valor |
| Densidad | 0.294 lb/in³ (8138 kg/m³) |
| Peso específico | 8.14 |
| Módulo de elasticidad | 30 x 10⁶ psi (207 GPa) |
| Maquinabilidad | 50–60% de un acero al 1% de carbono |
3.6 Propiedades mecánicas
| Propiedad | Valor |
| Dureza (Rockwell C) | 60–65 |
| Resistencia a la tracción máxima | 760–2,150 MPa (110,000–310,000 psi) |
| Límite elástico | 3,250 MPa (471,000 psi) |
| Límite elástico a la compresión (revenido a 300°F) | 3,250 MPa (471,000 psi) |
| Módulo de elasticidad (módulo de Young) | 200–207 GPa (29–30 x 10⁶ psi) |
| Módulo de cizallamiento | 77 GPa (11 x 10⁶ psi) |
| Coeficiente de Poisson | 0.29 |
| resistencia al impacto | 67 J/cm² |
| Pérdida por abrasión (endurecido; ASTM G65) | 25.8 mm³ |
¿Le interesa el acero para herramientas M2? ¡Complete el formulario a continuación para contactarnos de inmediato!
4. Tratamiento térmico
El acero M2 solo puede alcanzar el rendimiento requerido mediante un tratamiento térmico adecuado. El objetivo principal de tratamiento térmico del acero para herramientas M2 es transformar el acero M2 de un estado reblandecido y recocido (compuesto principalmente por ferrita y carburos aleados) en una estructura martensítica endurecida y revenida, en la que los carburos se distribuyen en una posición óptima para cumplir los requisitos necesarios de rendimiento de corte.
La secuencia típica de tratamiento térmico para el acero para herramientas M2 comprende las siguientes etapas:
4.1 Precalentamiento
El precalentamiento de los materiales debe realizarse por etapas para minimizar el riesgo de choque térmico, especialmente cuando existen diferencias significativas en la sección transversal de las piezas. Si el horno se calienta primero a 650°C (1200°F), podemos colocar las piezas de M2 en la parte superior del horno para eliminar cualquier enfriamiento y luego colocarlas en el horno. Esto ayuda a reducir el choque térmico y disminuir el riesgo de agrietamiento. Luego se coloca en el horno y se mantiene allí durante aproximadamente 10-12 minutos.
4.2 Temple (austenización)
La temperatura de endurecimiento para el acero para herramientas M2 normalmente oscila entre 1190°C a 1220°C (2175°F a 2225°F). Algunas referencias citan hasta 1230°C (2250°F). El tiempo de permanencia a la temperatura final de temple para el acero de alta velocidad M2 es relativamente corto, de solo unos minutos, dependiendo del tamaño de la pieza y de la eficiencia del horno.
4.3 Temple
El temple el medio puede ser aire, aceite o sal. El temple en aceite funciona bien para piezas de acero M2 con una sección transversal de hasta aproximadamente 1 a 1.5 pulgadas (25-38 mm). La transformación martensítica comienza a aproximadamente 316°C (600°F) y se completa a aproximadamente 93°C (200°F). Recomendamos enfriar las piezas de M2 a aproximadamente 65°C (150°F) después del temple, y luego proceder al siguiente paso de revenido.
4.4 Templado
El revenido se realiza en el acero de alta velocidad M2 después del temple para aliviar las tensiones internas, mejorar la tenacidad y promover la dureza secundaria. Esto implica recalentar el acero a una temperatura intermedia por debajo de su temperatura crítica de transformación.
El acero para herramientas de alta velocidad M2 requiere de 2 a 4 ciclos de revenido a una temperatura de al menos 540°C (1000°F), normalmente 3 ciclos.
Por ejemplo, después de austenizar a 1230°C (2250°F), el primer ciclo de revenido se realiza a 565°C (1050°F), seguido del segundo a 550°C (1025°F) y el tercero a 540°C (1000°F).
Para cada ciclo de revenido, el tiempo de permanencia es de 2 horas por pulgada (25 mm) de la sección transversal más gruesa. Después del primer revenido, el componente de acero M2 debe enfriarse completamente a temperatura ambiente antes de poder realizar el siguiente revenido.
El revenido del material M2 transforma la austenita retenida en martensita fresca, precipita carburos complejos y contribuye significativamente a la dureza secundaria del acero. Múltiples ciclos de revenido refinan la microestructura, mejoran la resistencia al desgaste y alivian aún más las tensiones.
Es importante tener en cuenta que el acero M2 no debe someterse a un revenido insuficiente.
Además, recomendamos realizar un revenido para alivio de tensiones después de procesos posteriores como rectificado, soldadura o mecanizado por descarga eléctrica (EDM), con la temperatura de revenido ajustada 14–28°C (25–50°F) por debajo de la temperatura final de revenido.
Tabla de relación dureza-temperatura de revenido para acero M2
| Temperatura de revenido | Rockwell C |
| Recién templado | 65 |
| 900 °F/480 °C | 64 |
| 950 °F/510 °C | 65 |
| 1000 °F/540 °C | 65 |
| 1050°F/565°C | 64 |
| 1100 °F/595 °C | 62 |
| 1150 °F/620 °C | 58 |
| 1200 °F/650 °C | 52 |
5. Calificaciones equivalentes
- EE. UU. (AISI/ASTM): M2 (Esta es la designación principal)
- Alemania (DIN/W-Nr): 1.3343, HS6-5-2
- Japón (JIS): SKH51
- Reino Unido (BS): BM2
- China (GB): W6Mo5Cr4V2
- ISO: HS 6-5-2
- Francia (AFNOR): Z85WDCV06-05-04-02
- Suecia (SS): 2722
- Rusia (GOST): R6M5
6. D2 Vs. acero M2
En la producción industrial, a menudo comparamos el acero para herramientas D2 y el acero para herramientas M2. Los datos de comparación de estos dos aceros se proporcionan en la tabla a continuación como referencia.
| Propiedad | D2 Steel | Acero M2 |
| Tipo | Acero para herramientas de trabajo en frío | acero de alta velocidad |
| Composición | C: 1.40-1.60%, Cr: 10.00-13.00%, Mo: 0.70-1.20%, V: 0.90%, Mn: 0.60%, Si: 0.60%, Fe: Balance | C: 0.80-1.00%, W: 5.50-6.50%, Mo: 4.50-5.50%, Cr: 3.75-4.50%, V: 1.75-2.25%, Mn: 0.15-0.40%, Si: 0.20-0.45%, Fe: Balance |
| Dureza (HRC) | 55-62 | 62-65 |
| Resistencia al desgaste | Excelente (temperatura ambiente) | Excelente (altas temperaturas) |
| Tenacidad | Bueno, mejor para trabajo en frío | Bueno, adecuado para corte a alta velocidad |
| Resistencia a la corrosión | Regular, semi-inoxidable | Pobre |
| Resistencia al calor | Pobre | Excelente |
| Maquinabilidad | Regular | Pobre |
| Costo | Moderado | Más alto |
| Usos típicos | Matrices, punzones, cuchillas de corte | Brocas, fresas de extremo, machos de roscar |
7. Formularios y dimensiones de suministro
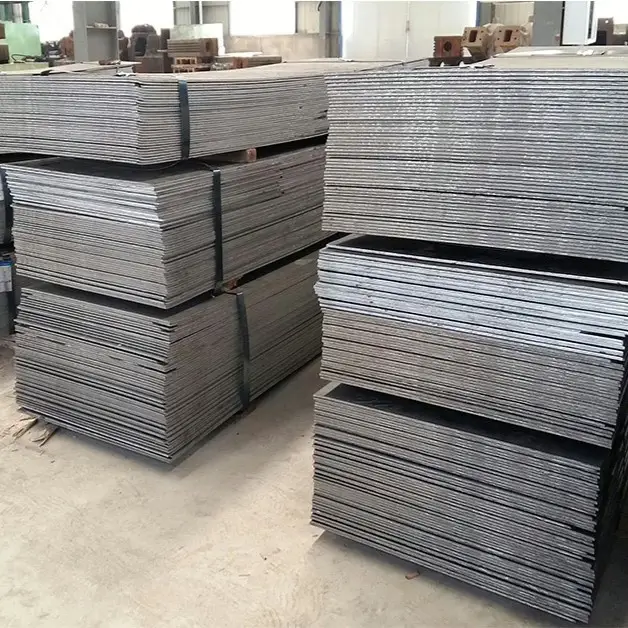
El acero para herramientas M2 que suministramos está disponible en varias formas, incluidas barras redondas, placas laminadas, desbastes, barras planas, barras cuadradas y bloques. Las dimensiones de la barra plana varían desde: ancho 20–600 mm × espesor 20–400 mm × longitud 1,000–5,500 mm. Las dimensiones de la barra redonda varían desde un diámetro de 20–400 mm × una longitud de 1,000–5,500 mm. Las dimensiones del bloque se obtienen cortando la barra plana.
Para tamaños más pequeños, como barras redondas con un diámetro inferior a 70 mm, utilizamos el proceso de laminado en caliente. Para tamaños superiores a 70 mm, ofrecemos productos forjados.
Pruebas UT: septiembre de 1921-84 D/d, E/e.
Tratamiento de superficie: acabados superficiales en negro original, pelado, mecanizado/torneado, pulido, lijado o fresado.
Estado de inventario: No mantenemos existencias de acero M2. Organizamos la producción según los pedidos de los clientes.
Plazo de entrega: Los materiales para hornos de arco eléctrico (EAF) tienen un plazo de entrega de 30 a 45 días.