Hogar > catálogo de acero para herramientas Acero para herramientas D6
Aobo Steel | Proveedor global de acero para herramientas en China
Acero para herramientas AISI D6 | 1.2436 | Acero para trabajo en frío aleado con tungsteno SKD2
✓100% Control de calidad probado mediante ultrasonido
✓SEP 1921-82 Clase D/d garantizada
✓Entrega en estado recocido
✓Superficie: Escama negra, torneado, acabado fresado o pulido
El acero para herramientas D6 se clasifica dentro de la Sistema AISI como un alto contenido de carbono y cromo acero para herramientas de trabajo en frío. Los aceros de esta categoría suelen tener un contenido nominal de cromo de alrededor de 12%, lo cual es fundamental para su rendimiento. Las propiedades específicas se ajustan mediante la variación de elementos de aleación, como carbono, molibdeno, vanadio y manganeso.
1. Aplicaciones
- troqueles de troquelado para series de producción largas
- Punzones de conformado en frío y muere
- Componentes de herramientas sometidos a abrasión severa
- Aplicaciones en las que mantener un filo afilado durante un uso prolongado es fundamental.
2. Composición del acero D6
| Carbono (C) | Cromo (Cr) | Tungsteno (W) | Manganeso (Mn) | Silicio (Si) |
| 2.00 – 2.20% | 11.50 – 12.50% | 0.60 – 0.90% | 0.20 – 0.40% | 0.10 – 0.40% |
Composición de los grados equivalentes de acero para herramientas D6
| Carbono (C) | Silicio (Si) | Manganeso (Mn) | Cromo (Cr) | Tungsteno (W) | Fósforo (P) | Azufre (S) | |
| Alemania/N.º W 1.2436 (X210CrW12) | 2.00 – 2.30% | 0,10 – 0,40% | 0,30 – 0,60% | 11.0 – 13.0% | 0,60 – 0,80% | ≤ 0,030% | ≤ 0,030% |
| Japón/JIS SKD2 | 2.00 – 2.30% | 0,10 – 0,60% | 0,30 – 0,60% | 11.0 – 13.0% | 0,60 – 0,80% | ≤ 0,030% | ≤ 0,030% |
| China/GB Cr12W | 2.00 – 2.30% | ≤ 0,40% | ≤ 0,40% | 11.0 – 13.0% | 0,60 – 0,90% | ≤ 0,030% | ≤ 0,030% |
3. Propiedades del acero D6
3.1 Propiedades físicas
| Densidad | Coeficiente de expansión térmica | Conductividad térmica | Capacidad calorífica específica |
| 7,67 g/cm³ | 10,8 µm/m°C (21-400°C) | 20,5 W/mK (20°C) | 0,460 J/g-°C (20°C) |
3.2 Dureza y resistencia al desgaste
Una de las principales ventajas del acero para herramientas D6 es su altísima resistencia al desgaste. Esto se debe directamente a su alto contenido de carbono y cromo, que favorece la formación de carburos duros ricos en cromo en la microestructura del acero tras el tratamiento térmico. Con un endurecimiento y revenido adecuados, el D6 suele alcanzar una dureza de 54-61 HRC. Su resistencia al desgaste generalmente supera la de los aceros más comunes. Acero para herramientas D2l, lo que lo hace adecuado para aplicaciones que exigen una larga vida útil en condiciones abrasivas.
3.3 Resistencia
El acero D6 presenta una alta resistencia al desgaste, pero menor tenacidad. En comparación con aceros resistentes a los impactos (como la serie S) u otros aceros para trabajo en frío con menor contenido de carbono (como la serie A o el D2), el acero para herramientas D6 es más frágil. Los mismos carburos duros que resisten el desgaste pueden hacer que el acero sea más propenso a astillarse o agrietarse bajo impacto. Por lo tanto, el acero para herramientas D6 no se recomienda para aplicaciones que impliquen cargas de impacto o choque significativas.
3.4 Templabilidad y tratamiento térmico
El acero D6 es un acero de endurecimiento profundo; puede alcanzar una dureza relativamente uniforme en toda su sección transversal, incluso en tamaños grandes. Generalmente se endurece en aceite, aunque puede endurecerse al aire a costa de una menor dureza. Templado Tras el endurecimiento, es fundamental aliviar las tensiones y lograr el equilibrio deseado entre dureza y tenacidad.
3.5 Estabilidad dimensional
Como acero de endurecimiento en aceite, el D6 puede presentar mayores variaciones dimensionales durante el tratamiento térmico en comparación con los aceros de endurecimiento al aire, como el acero para herramientas D2. Es necesario un control preciso del proceso de tratamiento térmico si se requieren tolerancias dimensionales estrictas.
3.6 Maquinabilidad y rectificabilidad
Debido a su alta dureza y contenido significativo de carburo, el acero D6 se considera más difícil de mecanizar y rectificar en comparación con aceros de menor aleación o incluso D2. Esto debe tenerse en cuenta en los procesos y costes de fabricación.
4. Tratamiento térmico del acero para herramientas D6
4.1 Precalentamiento
El precalentamiento reduce el choque térmico, disminuyendo así el riesgo de agrietamiento o deformación posterior. Generalmente, el precalentamiento se realiza a temperaturas entre 650 °C y 760 °C (1200 °F y 1400 °F). Asegúrese de que toda la herramienta haya alcanzado la temperatura de precalentamiento de manera uniforme antes de calcular el tiempo de mantenimiento. Según nuestra experiencia, el tiempo de mantenimiento es de 10 a 15 minutos.
4.2 Austenización (endurecimiento)
El objetivo de este paso es transformar la microestructura del acero en austenita, preparándolo para el posterior temple. El rango de temperatura es de 950 °C a 1050 °C (1740 °F a 1920 °F). El tiempo de mantenimiento es de 1 hora por cada 25 mm (1 pulgada) de espesor. Es importante tener en cuenta que un tiempo de mantenimiento insuficiente puede provocar un temple incompleto, mientras que un tiempo excesivo puede causar crecimiento de grano y una menor tenacidad.
4.3 Enfriamiento
Este paso consiste en transformar la austenita en martensita dura. El acero para herramientas D6 es un acero de temple en aceite. El temple en aceite proporciona una velocidad de enfriamiento suficientemente rápida para el endurecimiento, a la vez que resulta menos agresivo que el temple en agua, lo que reduce significativamente el riesgo de agrietamiento y deformación.
El proceso específico consiste en enfriar la pieza en aceite hasta que alcance la temperatura ambiente o los 65 °C (150 °F).
En ocasiones, también se opta por el temple al aire, pero la dureza resultante es relativamente menor. Si se requieren mayores niveles de deformación, se puede considerar el temple al aire del acero D6.
4.4 Templado
El objetivo del revenido es reducir la fragilidad y aumentar la tenacidad. Se recomienda un proceso de revenido en dos etapas para garantizar el máximo alivio de tensiones y la estabilidad dimensional.
La temperatura de templado oscila entre 150 °C y 550 °C (300 °F y 1020 °F). El tiempo de remojo es de 2 horas por cada 25 mm (1 pulgada) de espesor en cada ciclo de templado.
La temperatura de revenido determina la dureza final del material. Temperaturas de revenido más altas reducen la dureza del acero D6, pero aumentan su tenacidad. La temperatura específica debe determinarse en función de los requisitos de la aplicación.
Tabla de dureza y temperatura de revenido para el acero D6
| Temperatura de revenido | Rockwell C |
| Recién templado | 67 |
| 300 °F / 150 °C | 65 |
| 400 °F / 205 °C | 64 |
| 500 °F / 260 °C | 63 |
| 600 °F / 315 °C | 62 |
| 700 °F / 370 °C | 61 |
| 800 °F / 425 °C | 61 |
| 900 °F / 480 °C | 58 |
| 1000 °F / 540 °C | 55 |
4.5 Lograr mejores resultados y evitar problemas
Un control adecuado del proceso es fundamental para lograr un tratamiento térmico exitoso.
4.5.1 Estabilidad dimensional
Para reducir el riesgo de deformación del acero D6 durante el temple, se deben tomar las siguientes precauciones.
- Se pueden realizar dos ciclos de precalentamiento.
- Garantizar un calentamiento uniforme durante el proceso de austenización.
- Remover durante el enfriamiento en aceite.
- Realizar un tratamiento de alivio de tensiones después del mecanizado en bruto y antes del tratamiento térmico final.
4.5.2 Alivio del estrés (posterior al endurecimiento)
El tratamiento de alivio de tensiones debe realizarse después de un rectificado intenso, soldadura o mecanizado por descarga eléctrica. La temperatura de alivio de tensiones debe ser De 15 °C a 30 °C (de 25 °F a 50 °F) inferior a la temperatura de revenido final. El tiempo de mantenimiento debe ser de 1 a 2 horas por cada 25 mm (1 pulgada) de espesor.
4.5.3 Problemas comunes del tratamiento térmico
- Agrietamiento: A menudo, la causa es un choque térmico (precalentamiento insuficiente o enfriamiento excesivamente brusco).
- Distorsión: Causado por un calentamiento/enfriamiento no uniforme o por tensiones internas.
- Dureza inadecuada: Resultados derivados de una temperatura/tiempo de austenización incorrectos o de un temple insuficiente.
4.6 Forjado de acero para herramientas D6
Precaliente lentamente a 900 °C (1650 °F). El forjado debe comenzar dentro del rango de temperatura de 980 °C (1800 °F) a 1095 °C (2000 °F). NO forje por debajo de 900 °C (1650 °F). Para secciones transversales más grandes, piezas más pesadas o adelgazamiento rápido, utilice el extremo superior del rango de temperatura; para secciones transversales más pequeñas o adelgazamiento más ligero, utilice el extremo inferior.
5. Comparación con otros aceros para herramientas
5.1 D6 contra D2
Los aceros para herramientas D2 y D6 son aceros de alto contenido de carbono y cromo, aptos para el trabajo en frío y conocidos por su resistencia al desgaste. El D6 presenta una resistencia al desgaste ligeramente superior, aunque a costa de una menor tenacidad y un tratamiento térmico más complejo (templado en aceite, mayor riesgo de deformación). El D2 es más utilizado debido a su mejor equilibrio de propiedades, especialmente su capacidad de endurecimiento al aire y su mínima deformación.
5.2 D6 contra. D3
- Ambos son aceros con alto contenido de carbono y cromo, endurecibles al aceite, reconocidos por su excepcional resistencia al desgaste.
- Pueden existir pequeñas diferencias en la composición (a veces W o V en el acero para herramientas D6).
- El tratamiento térmico D3 es más complejo que el D6.
5.3 D6 contra D7
- El acero D7 contiene vanadio añadido, lo que potencialmente ofrece una resistencia a la abrasión incluso mayor que la del acero para herramientas D6.
- El D7 suele tener menor tenacidad que el D6 y requiere temperaturas de endurecimiento más elevadas.
6. Consideraciones al elegir acero para herramientas D6
El acero D6 es una excelente opción para aplicaciones que exigen máxima resistencia al desgaste en herramientas para trabajo en frío. Sin embargo, tenga en cuenta lo siguiente:
- Menor dureza: No apto para aplicaciones de alto impacto.
- Tratamiento: Más difícil de mecanizar y rectificar.
- Tratamiento térmico: El temple en aceite requiere un control de proceso minucioso para garantizar la estabilidad dimensional.
- Disponibilidad: Puede que no esté tan disponible como el acero para herramientas D2.
7. Calificaciones Equivalentes
- DIN EN (Europa): 1.2436 (X210CrW12)
- JIS (Japón): SKD2
- BS (Reino Unido): BD6
- ISO: X210CrW12
- GB (China): Cr12W
8. Formularios y dimensiones de suministro
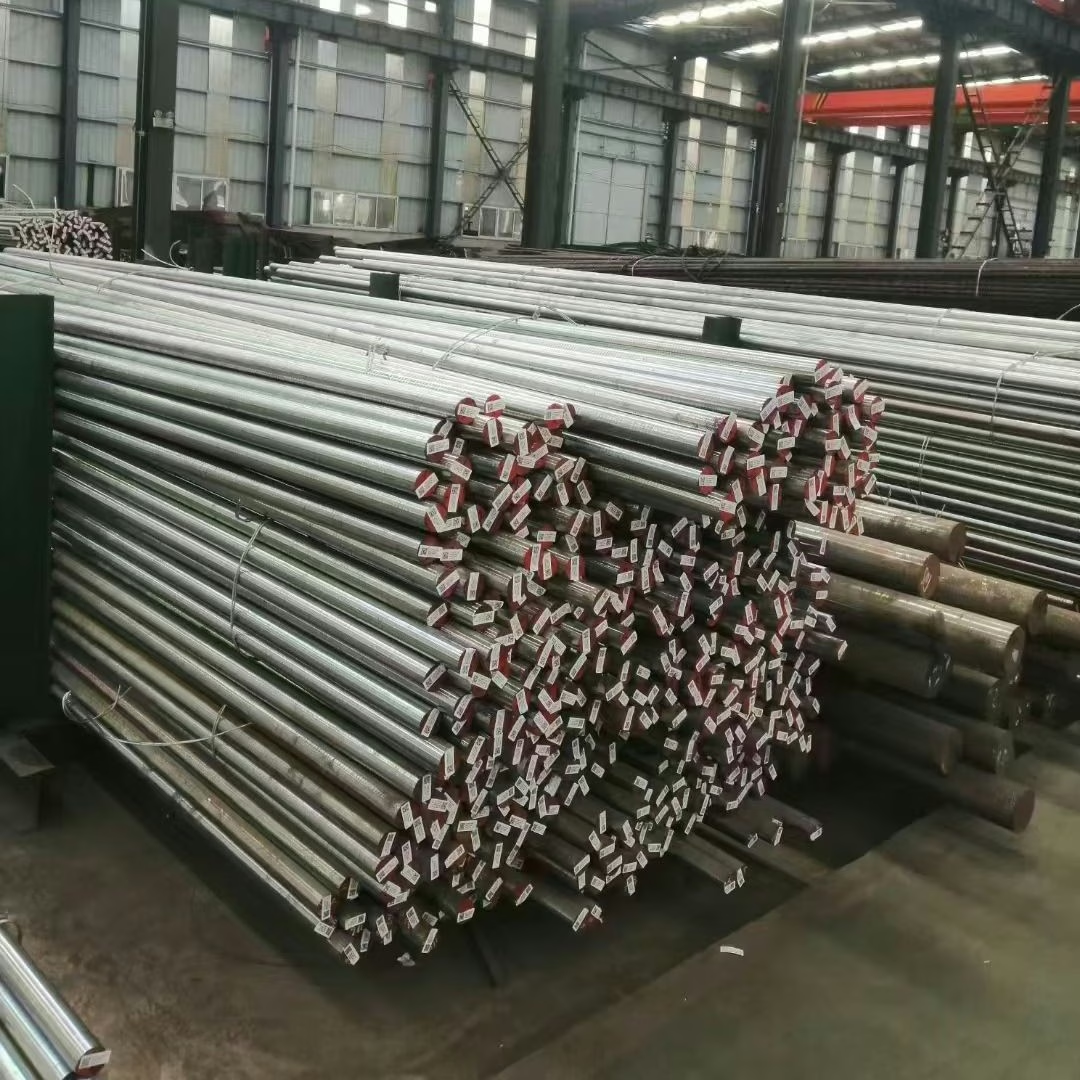
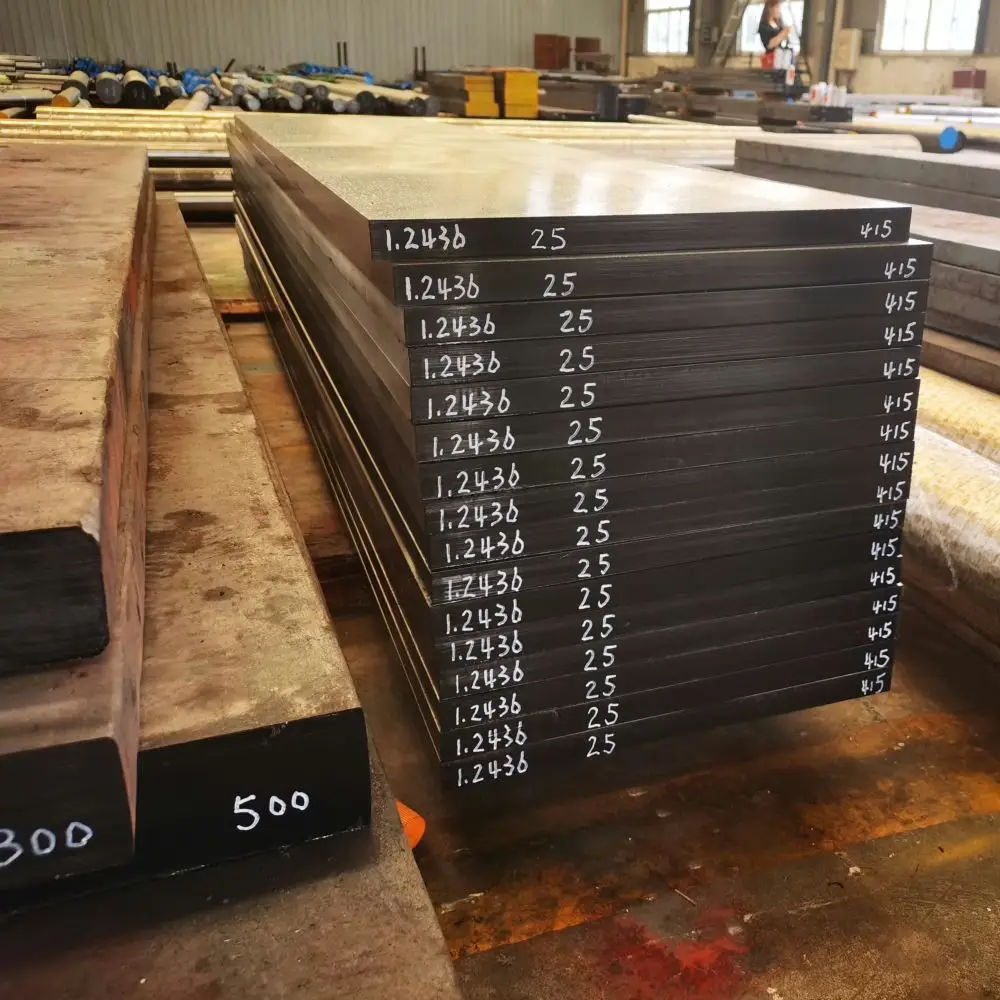
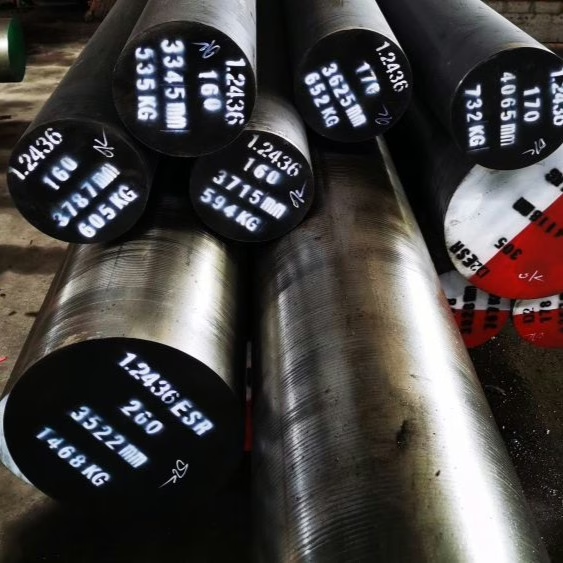
El acero para herramientas D6 que suministramos se presenta en diversas formas, incluyendo barras redondas, chapas, planchas, barras planas, barras cuadradas y bloques. Las dimensiones de la barra plana varían entre: ancho de 20 a 600 mm × espesor de 20 a 400 mm × longitud de 1000 a 5500 mm. Las dimensiones de la barra redonda varían entre un diámetro de 20 a 400 mm × una longitud de 1000 a 5500 mm. Las dimensiones de los bloques se obtienen cortando la barra plana.
Para tamaños más pequeños, como barras redondas con un diámetro inferior a 70 mm, utilizamos el proceso de laminado en caliente. Para tamaños superiores a 70 mm, ofrecemos productos forjados.
Pruebas UT: septiembre de 1921-84 D/d, E/e.
Tratamiento de superficie: acabados superficiales en negro original, pelado, mecanizado/torneado, pulido, lijado o fresado.
Estado del inventario: No mantenemos existencias de acero D6. Organizamos la producción en función de los pedidos de los clientes.
Plazo de entrega: Los materiales para horno de arco eléctrico (EAF) tardan entre 30 y 45 días. Los materiales para horno electroquímico (ESR) tardan aproximadamente 60 días.