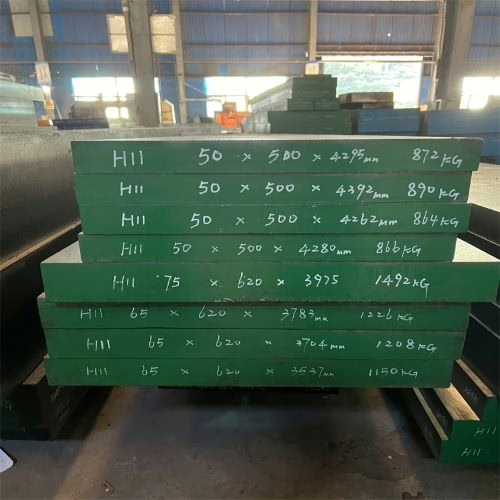
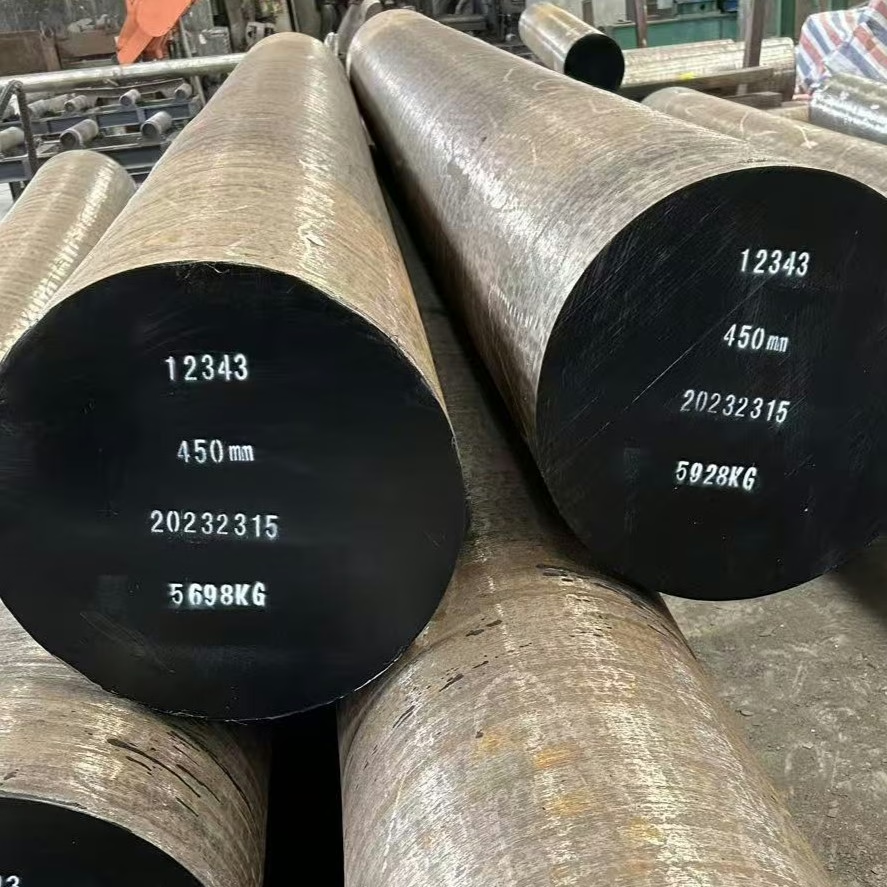
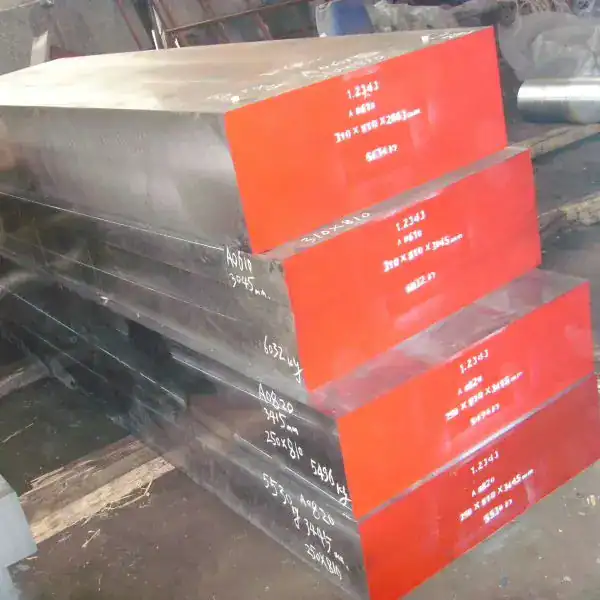
Aobo Steel | Proveedor global de acero para herramientas en China
Acero para herramientas AISI H11 | 1.2343 | SKD6 Acero para trabajo en caliente al cromo
- Calidad garantizada con prueba UT al 100%
- SEP 1921-82 Clase D/d Garantizado
- Entrega en estado recocido
- Superficie: cascarilla negra, torneada, laminada en caliente o pulida
H11 tool steel is an air-hardening hot work steel known for its excellent toughness, thermal strength, and resistance to thermal fatigue. It offers good wear resistance at medium temperatures, low heat-treatment distortion, and strong resistance to corrosion by molten aluminum. H11 is widely used in die casting, forging, extrusion, and plastic mold applications. It is designated as H11 (ASTM A681), with equivalent grades including 1.2343 (DIN) and SKD6 (JIS).
Descripción general del suministro de acero para herramientas H11
| Grado | AISI H11 / DIN 1.2343 / JIS SKD6 |
| Condiciones de entrega | Totalmente recocido (estado blando para el mecanizado) |
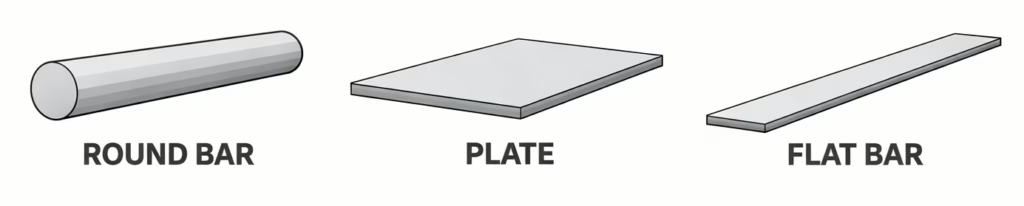
| Formas disponibles | Barra redonda / Barra plana / Placa / Bloque forjado |
| Capacidad de producción mensual | Aprox. 1.200 toneladas métricas |
| Cantidad de exportación recomendada | Contenedor completo de 20GP (~26 toneladas) |
| MOQ | 5 toneladas |
| Plazo de entrega (con existencias de lingotes) | Aproximadamente 20 días |
| Plazo de entrega (fundición reciente) | 30–45 días |
| Plazo de entrega (Grado ESR) | Aproximadamente 60 días |
| Inspección | Equipo interno de pruebas ultrasónicas + Inspección por terceros disponible |
| Documentación | MTC (EN 10204 3.1) + Informe UT |
Por qué los distribuidores globales compran H11 a Aobo Steel
- Suministro mensual continuo de alrededor de 1.200 toneladas
- Cantidad mínima de pedido (MOQ) a partir de 5 toneladas para pedidos al por mayor.
- Longitudes de barras y placas optimizadas para contenedores
- Se admiten tamaños mixtos para la carga de exportación.
- Entrega recocida para mecanizado posterior
- Abastecimiento estable a través de socios de cadena de suministro integrados
- Inspección UT disponible para SEP 1921-82 D/d o E/e
- Trazabilidad del MTC y del lote con cada envío
- Seguimiento del número de lote para el control de pedidos
- Opciones de superficie negra, torneada y pulida
- Embalaje a granel para exportación marítima
- Ruta de conversión clara a la página dedicada al suministro a granel.
Producción estable para un suministro a granel a largo plazo
- Producción mensual continua de alrededor de 1.200 toneladas
- Ciclos de producción continuos para la reposición de inventario.
- El proceso ESR (refundición por electroescoria) está disponible bajo petición.
- Suministro estable de aleaciones para reducir el riesgo de interrupción del suministro.
- Trazabilidad completa del lote vinculada al número de colada original.
Formas disponibles de acero para herramientas H11
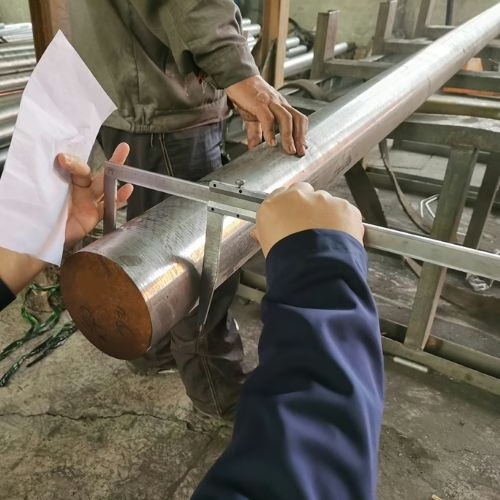
Control de calidad para pedidos al por mayor
Cada lote de acero para herramientas suministrado por Aobo Steel se verifica antes del envío para garantizar la precisión del grado, la integridad interna y la trazabilidad de los pedidos a granel.
- Composición química verificada mediante un espectrómetro.
- Pruebas ultrasónicas disponibles (SEP 1921-82)
- Entregado en estado recocido esferoidizado
- Certificado de prueba de fábrica (EN 10204 3.1) con número de colada
- Inspección dimensional y superficial antes del envío.
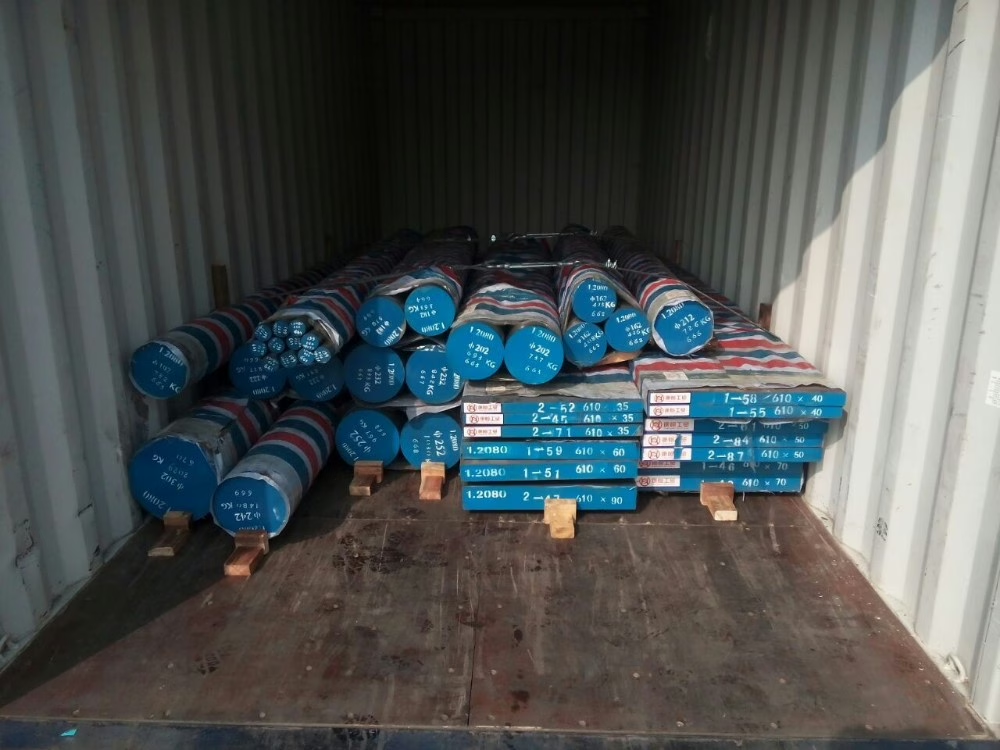
Embalaje para exportación y carga de contenedores
- Embalaje profesional apto para exportación marítima
- Carga de 20GP optimizada hasta ~26 toneladas
- Se admiten grados y tamaños mixtos.
- Protección anticorrosión para largos tránsitos marítimos
Para envíos internacionales, se recomienda encarecidamente la carga de contenedores completos para garantizar la rentabilidad y una tramitación aduanera más ágil.
Composición química
| C | Mn | Si | Cr | Mo | V |
| 0.33 – 0.43% | 0.20 – 0.60% | 0.80 – 1.25% | 4.75 – 5.50% | 1.10 – 1.60% | 0.30 – 0.60% |
Grados equivalentes del acero para herramientas H11 y las composiciones
| Grados | C | Si | Mn | P | S | Cr | Mo | V |
| DIN 1.2343 | 0.33 – 0.43% | 0.80 – 1.25% | 0.20 – 0.60% | ≤ 0.030% | ≤ 0.030% | 4,75 – 5,50% | 1.10 – 1.60% | 0,30 – 0,60% |
| JIS SKD6 | 0.32 – 0.42% | 0.80 – 1.20% | 0.20 – 0.50% | ≤ 0.030% | ≤ 0.030% | 4.50 – 5.50% | 1.00 – 1.50% | 0,30 – 0,60% |
| GB 4Cr5MoSiV | 0.33 – 0.43% | 0.80 – 1.20% | 0.20 – 0.50% | ≤ 0.030% | ≤ 0.030% | 4,75 – 5,50% | 1.10 – 1.60% | 0,30 – 0,60% |
Propiedades
El acero para herramientas H11 posee una combinación excepcional de dureza alcanzable, dureza en caliente (dureza al rojo), tenacidad y resistencia al desgaste. Cada propiedad, y el modo de falla que controla, se examina en la guía de propiedades y rendimiento del H11.
- Resistencia: puede tratarse térmicamente para alcanzar límites elásticos del 0,2% muy superiores a 1380 MPa (200 ksi) y resistencias a la tracción últimas superiores a 2070 MPa (300 ksi).
- Dureza: Las durezas de trabajo normales suelen oscilar entre 40 y 55 HRC. Para aplicaciones como la fundición a presión de aluminio, se indica una dureza preferida de 47 HRC. En fundición a presión, los moldes de H11 pueden endurecerse a 42–52 HRC; las inserciones y los machos a 46–52 HRC; los émbolos a 46–50 HRC; las correderas a 46–52 HRC; camisas de inyección a 44–48 HRC; y las boquillas a 32–42 HRC. Para punzones y matrices de forja en caliente, la dureza suele oscilar entre 44–48 HRC. Los cilindros de laminación en caliente (para series cortas y bajas temperaturas) se fabrican de H11 a 40–48 HRC. Las matrices de estampado en caliente suelen ser de 48–52 HRC.
- Dureza en caliente/Dureza al rojo: buena resistencia al revenido, manteniendo alta dureza y resistencia a temperaturas elevadas. Resiste el ablandamiento durante la exposición continua a temperaturas de hasta 540 °C (1000 °F). Aunque su dureza en caliente es inferior a la de otros aceros para trabajo en caliente, como el H19 o el H21, conserva mejor la dureza que otros aceros de aleación media a temperaturas más altas. La dureza en caliente/dureza al rojo es una propiedad muy importante para los aceros para herramientas de trabajo en caliente.
- Tenacidad y ductilidad: buena ductilidad y resistencia al impacto. Tiene mejor resistencia a la fractura frágil que los aceros con mayor contenido de aleación, como el H14, H19 y H21. Los procesos de refusión por escoria electroconductora (ESR) o de refusión por arco al vacío (VAR) pueden mejorar significativamente la ductilidad y la tenacidad.
- Resistencia a la fatiga: Este material ofrece alta resistencia a la fatiga y estabilidad térmica en un rango de temperatura de 75 a 540 °C (167 a 1000 °F). En comparación con el acero 4340 que ha recibido el mismo tratamiento térmico de alta intensidad, el H11 tiene mejor resistencia a la fatiga.
- Resistencia al desgaste: Su resistencia al desgaste es menor que la del H13.
- Soldabilidad: es fácilmente soldable, incluso en secciones gruesas.
- Maquinabilidad: buena maquinabilidad, calificada en torno al 70% de un acero al carbono estándar del 1%.
- Propiedades térmicas: Tiene un coeficiente de expansión térmica relativamente bajo y una conductividad térmica de 26 W/m·K.
- Resistencia a la corrosión: Resistencia superior al promedio a la oxidación y la corrosión.
- Resistencia al agrietamiento térmico: Buena resistencia a la fatiga térmica (agrietamiento térmico).
Tratamiento térmico del acero para herramientas H11
Preciso el tratamiento térmico del acero para herramientas H11 es crucial para lograr un rendimiento óptimo como acero para matrices de trabajo en caliente con 5% de cromo y como acero de ultraalta resistencia, similar al H11 Modified y al H13. Este proceso ajusta la microestructura para utillajes industriales exigentes.
Forjado
Este acero se forja con facilidad, con un rango de temperatura de forja adecuado de 1120 a 1150°C (2050 a 2100°F). Recomendamos precalentar el palanquilla a 790-815°C (1450-1500°F) y luego calentarlo de forma uniforme hasta la temperatura de forja. La temperatura de forja NO debe ser inferior a 925°C (1700°F). Si la temperatura desciende cerca de este nivel, debe recalentarse antes de continuar el proceso de forja.
Austenización
La austenización, el paso principal de endurecimiento, implica calentar para transformar su estructura en austenita. Esto permite la conversión uniforme y la disolución de los elementos de aleación y los carburos.
- Precalentamiento: precaliente el H11 a 760-815 °C (1400-1500 °F) antes de la austenización para minimizar el choque térmico y el agrietamiento, especialmente en este material de alta aleación.
- Temperaturas de austenización y tiempos de permanencia: la temperatura de austenización es de 995-1025 °C (1825-1875 °F). El tiempo de permanencia es de 20 minutos + 5 minutos por cada 25 mm (1 pulgada) de espesor.
El mantenimiento a la temperatura de austenización asegura una transformación y disolución uniformes.
Temple
Después de la austenización, el acero H11 se templa rápidamente para formar martensita dura. El H11 es un acero de temple al aire que proporciona un endurecimiento uniforme en secciones grandes con tensiones residuales y cambios dimensionales mínimos. El enfriamiento al aire es el método estándar y preferido para el acero para herramientas H11. Aunque el enfriamiento al aire es el estándar, el temple en aceite desde 995 °C (1825 °F) es una alternativa posible. El H11 y otros aceros para herramientas de trabajo en caliente nunca deben templarse en agua, ya que esto puede provocar agrietamiento.
Revenido
Después del endurecimiento, el revenido del acero para herramientas H11 mediante recalentamiento a una temperatura inferior es crucial para mejorar la tenacidad, aliviar tensiones y estabilizar las propiedades. El acero H11 es un acero de endurecimiento secundario. Alcanza su mejor rendimiento cuando se reviene a temperaturas superiores a 510°C (950°F). Recomendamos realizar múltiples tratamientos de revenido para lograr una tenacidad óptima y prolongar la vida útil de la herramienta. Deje que las piezas se enfríen a temperatura ambiente entre ciclos de revenido para minimizar la austenita retenida.
Tabla de dureza y temperatura de revenido para el acero H11
| Temperatura de revenido | Rockwell C |
| Recién templado | 56 |
| 700°F/370°C | 54 |
| 800°F/425°C | 55 |
| 900 °F/480 °C | 57 |
| 1000 °F/540 °C | 56 |
| 1100 °F/595 °C | 46 |
| 1200 °F/650 °C | 36 |
Recocido
La temperatura de recocido varía de 845 a 900°C (1550-1650°F). La velocidad de enfriamiento es de 22-40°C/h (40-75°F/h). La dureza después del recocido es de 192-229 HB.
Otras consideraciones importantes sobre el tratamiento térmico del H11
- Normalizado: este proceso generalmente no se recomienda para los aceros para herramientas H11 o H13 debido al alto riesgo de agrietamiento, particularmente cuando se produce descarburización superficial.
- Alivio de tensiones: después de procesar el H11, por ejemplo mediante rectificado, soldadura o EDM (mecanizado por descarga eléctrica), recomendamos encarecidamente un tratamiento de alivio de tensiones a 650°C. Este tratamiento debe realizarse a una temperatura 14–28°C (25–50°F) inferior a la temperatura de revenido anterior. Después del alivio de tensiones, enfríe lentamente a una velocidad máxima de 300°C/h para evitar la formación de nuevas tensiones.
- Tratamiento criogénico: el tratamiento subcero (p. ej., -73°C / -100°F) puede reducir la austenita retenida; sin embargo, las altas temperaturas de revenido del H11 generalmente lo hacen innecesario para lograr el máximo endurecimiento secundario.
- Protección superficial: es vital proteger sus superficies de la oxidación y la descarburización durante los tratamientos a alta temperatura, como la austenización y el recocido. Esto se logra a menudo mediante atmósferas controladas, hornos de vacío o baños de sales.
Aplicaciones
- moldes de fundición a presión
- Matrices de forja
- Herramientas de extrusión
- Cuchillas de corte en caliente:
- Componentes aeroespaciales