
Acero para herramientas O1 vs O2: ¿Qué acero para trabajo en frío debería elegir?
Elija acero para herramientas O1 cuando la herramienta requiera mayor tenacidad, estabilidad del filo y fiabilidad general en trabajos en frío. Elija acero para herramientas O2 cuando la eficiencia del mecanizado, la precisión dimensional y la baja distorsión tras el endurecimiento sean más importantes.
Ambos son aceros para herramientas de trabajo en frío que se templan en aceite con una dureza de trabajo similar después del tratamiento térmico. El O1 ofrece un margen de seguridad más amplio para aplicaciones generales, mientras que el O2 destaca en maquinabilidad y control para formas intrincadas o de precisión.
Acero para herramientas O1 y O2 disponible en Aobo Steel.
Aobo Steel suministra aceros para herramientas de trabajo en frío templados en aceite O1 y O2 para calibradores, punzones, matrices de troquelado, herramientas intrincadas y utillaje de series cortas a medias.
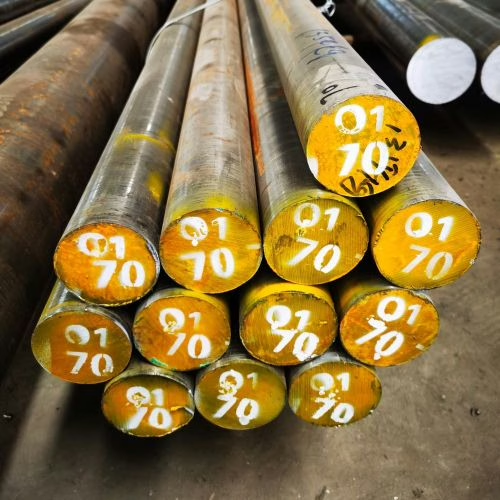
O1 | 1.2510 | SKS3
Acero para herramientas de trabajo en frío, endurecible al aceite, con mayor tenacidad, estabilidad del filo y fiabilidad general de las herramientas.
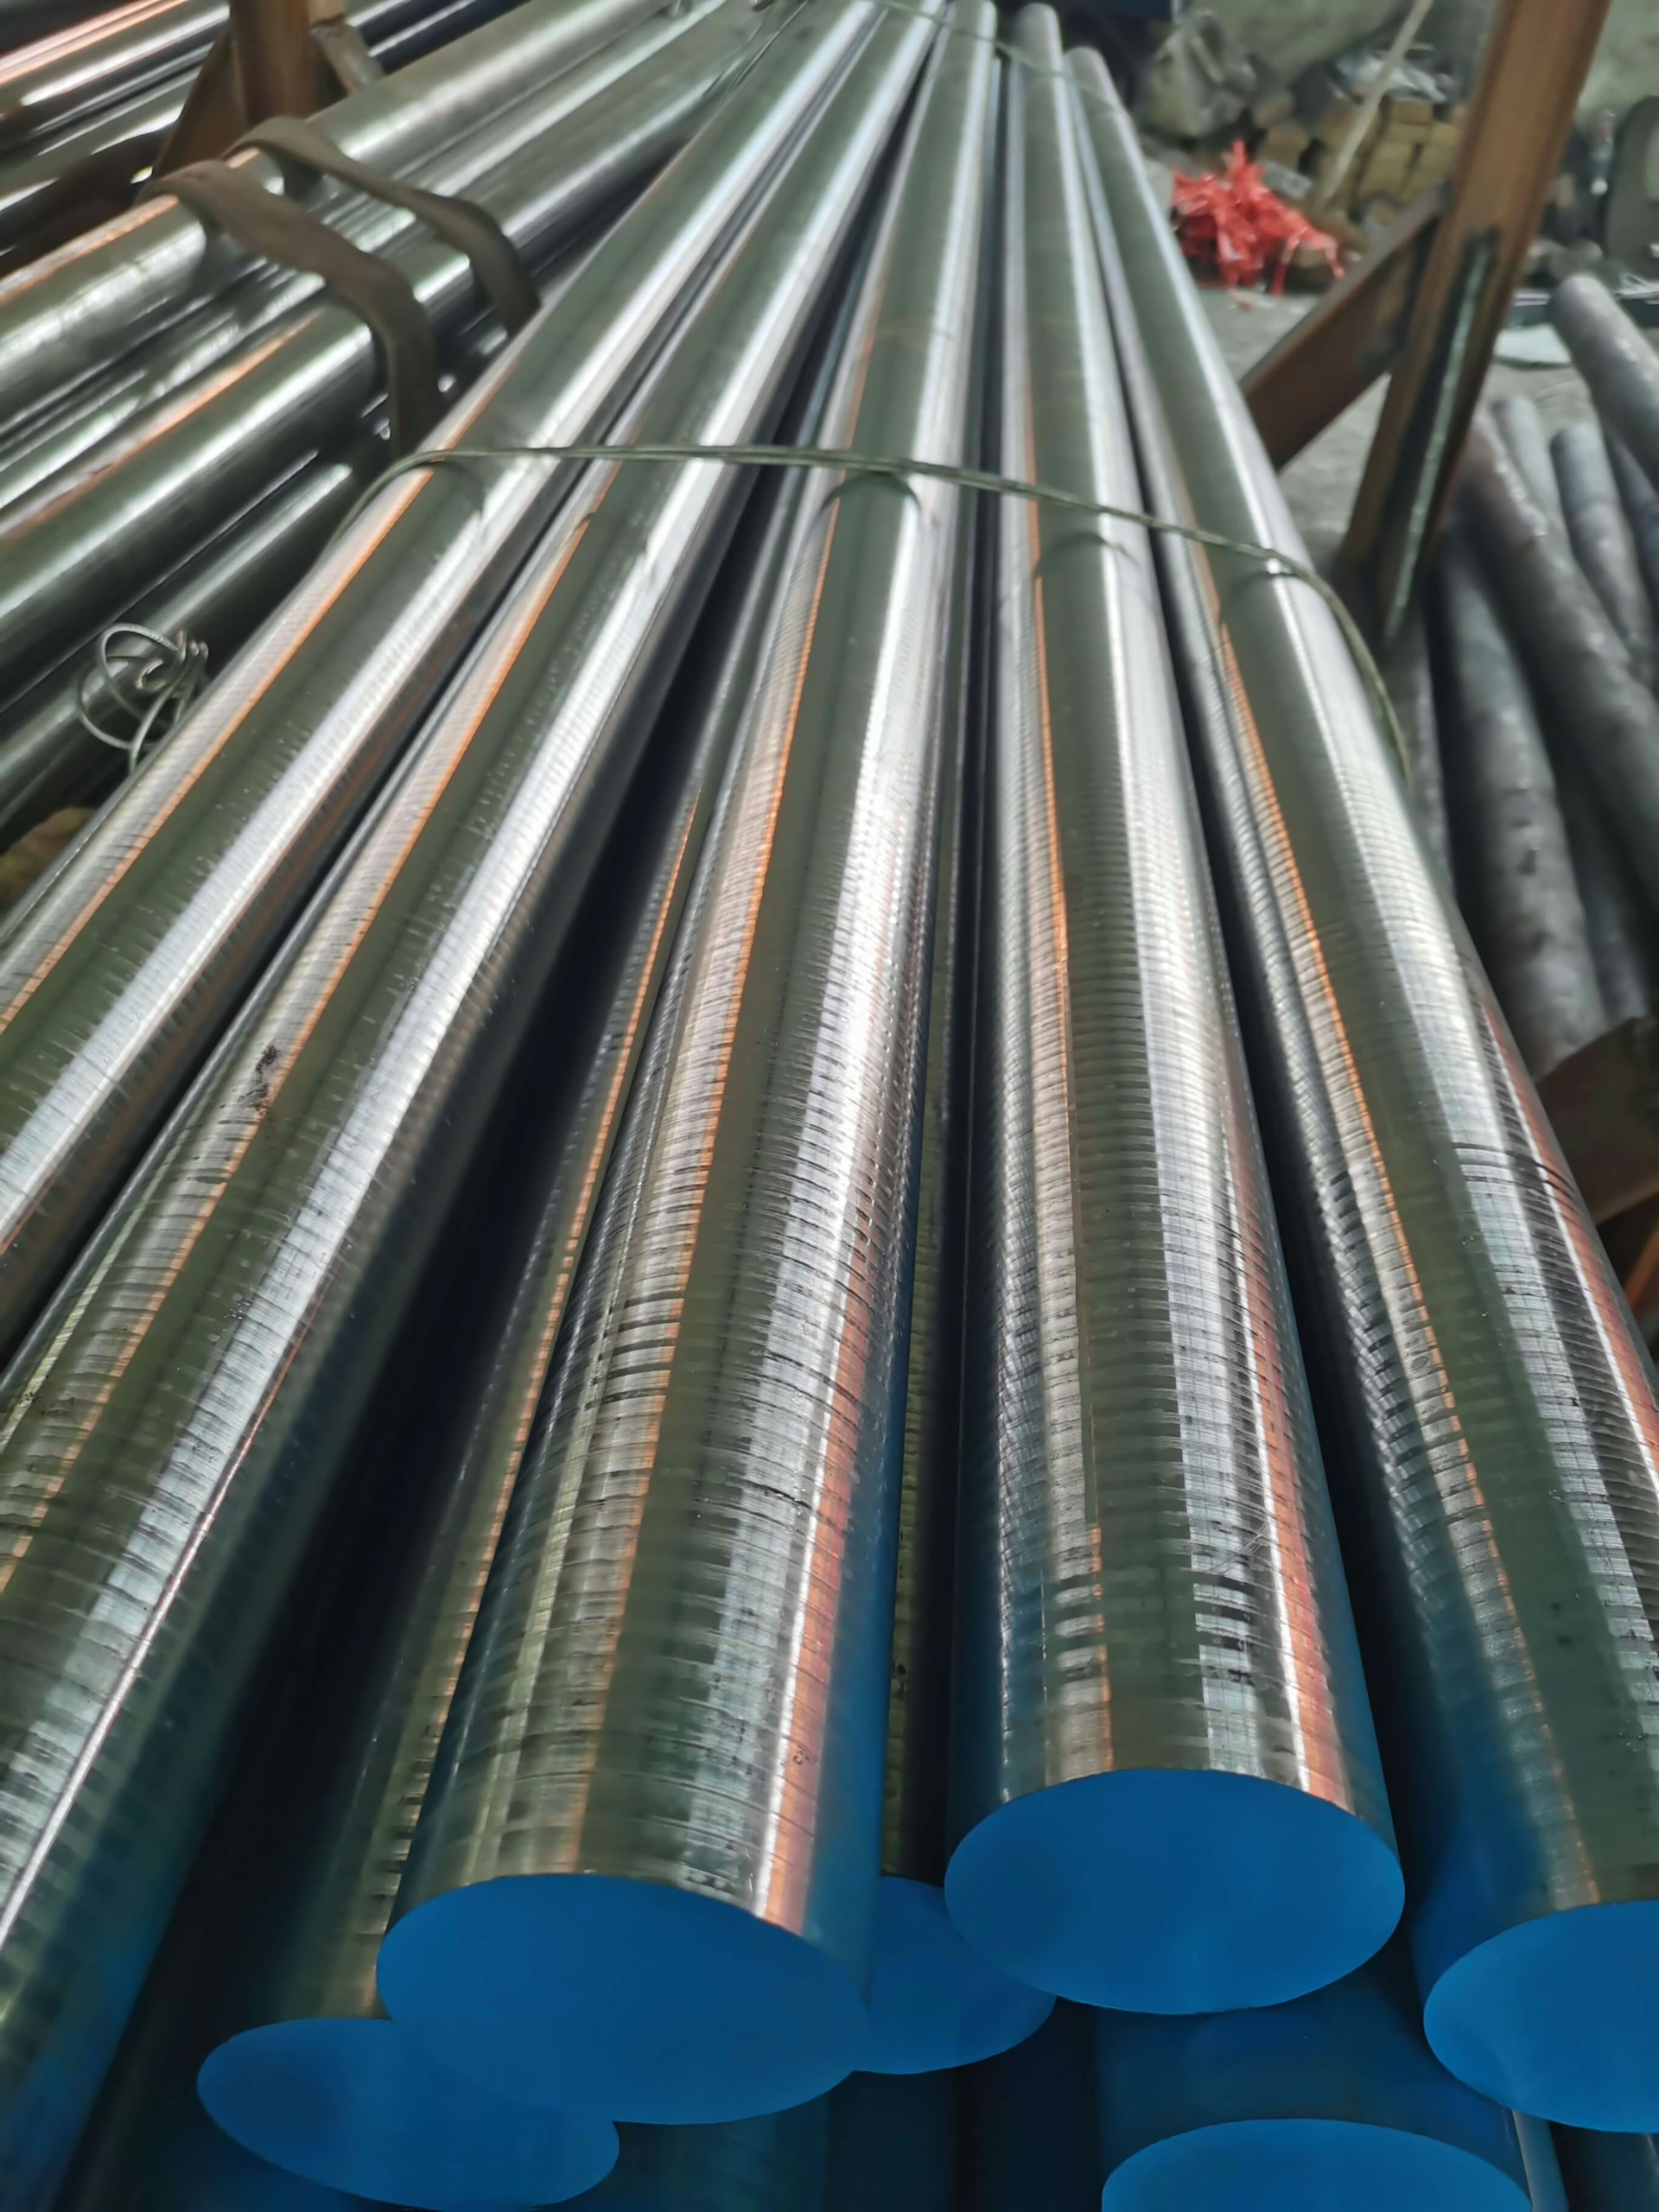
O2 | 1.2842
Acero para herramientas de trabajo en frío con endurecimiento por aceite para facilitar el mecanizado, obtener un mejor control dimensional y lograr formas complejas.
Tabla de selección rápida: Acero para herramientas O1 vs O2
| Requisito | Mejor opción | Razón práctica |
|---|---|---|
| Mayor resistencia | O1 | Más fiable ante impactos moderados y cargas en los bordes. |
| Mayor estabilidad en los bordes | O1 | Más seguro para herramientas de corte, punzones y cuchillas de tijera. |
| Respuesta de endurecimiento más profunda | O1 | Mayor profundidad de endurecimiento para herramientas pequeñas y medianas. |
| Herramientas generales para trabajo en frío | O1 | Más adecuado para cortar, dar forma, troquelar y punzonar. |
| Menor distorsión después del endurecimiento | O2 | Mejor conservación de la forma después del enfriamiento en aceite. |
| Mecanizado más sencillo | O2 | Menor resistencia al corte antes del tratamiento térmico. |
| Calibradores de precisión | O2 | Mejor control dimensional. |
| Troqueles intrincados y formas complejas | O2 | Menos correcciones y rectificados después del endurecimiento. |
| Partes largas o delgadas | O2 | Menor riesgo de deformación en comparación con O1. |
Grados equivalentes de O1 frente a O2
Los grados O1 y O2 se comercializan con nombres estándar diferentes en distintos mercados. Al realizar compras internacionales, los compradores deben verificar tanto el nombre del grado como el estándar del material antes de confirmar un pedido.
| Grado AISI | Designación UNS | DIN / N.º W. | Denominación Común Europea | Norma británica |
|---|---|---|---|---|
| Acero para herramientas O1 | T31501 | 1.2510 | 100MnCrW4 | BO1 |
| Acero para herramientas O2 | T31502 | 1.2842 | 90MnCrV8 | BO2 |
El O1 se corresponde comúnmente con 1.2510 / 100MnCrW4. El O2 se corresponde comúnmente con 1.2842 / 90MnCrV8.
Las calidades equivalentes son útiles para la selección de materiales, pero el resultado final sigue dependiendo del control de la composición química, el tratamiento térmico, el tamaño de la herramienta y las condiciones de trabajo.
Composición química de O1 frente a O2
En comparación con el O2, el O1 tiene un diseño de aleación más equilibrado porque cromo y tungsteno se añaden junto con el manganeso. El O2 depende más del manganeso, lo que favorece la templabilidad a temperaturas de temple relativamente bajas.
| Elemento | Acero para herramientas O1 | Acero para herramientas O2 |
|---|---|---|
| Carbono | 0.85-1.00% | 0.85-0.95% |
| Manganeso | 1.00-1.40% | 1.40-1.80% |
| Silicio | <=0,50% | <=0,50% |
| Cromo | 0.40-0.60% | <=0,50% |
| Tungsteno | 0.40-0.60% | No se suele añadir |
| Molibdeno | <=0,30% | <=0,30% |
| Vanadio | <=0,30% | <=0,30% |
La adición de cromo y tungsteno reduce la dependencia del O1 respecto al manganeso. Esto le confiere al O1 una respuesta de endurecimiento más equilibrada y una mayor estabilidad del filo tras el tratamiento térmico.
El mayor contenido de manganeso de la aleación O2 contribuye a un endurecimiento eficaz a bajas temperaturas y favorece una mayor estabilidad dimensional durante el proceso. Su diseño de aleación más sencillo también facilita su maquinabilidad antes del tratamiento térmico.
Tratamiento térmico con O1 frente a O2
Tanto el O1 como el O2 son más fáciles de controlar que los aceros que se templan en agua, pero el temple en aceite sigue generando tensiones térmicas. Las esquinas agudas, las secciones delgadas, las longitudes largas y las geometrías complejas requieren un tratamiento térmico cuidadoso.
| Factor de tratamiento térmico | Acero para herramientas O1 | Acero para herramientas O2 |
|---|---|---|
| Tipo de acero | Acero para herramientas de trabajo en frío endurecible al aceite | Acero para herramientas de trabajo en frío endurecible al aceite |
| Característica principal de aleación | Mn, Cr, W, V pequeño | Alto contenido de Mn, menor contenido de Cr y Mo. |
| Temperatura de austenización | Aproximadamente 788-816 C | Aproximadamente 760-802 °C |
| Precalentamiento | Recomendado | Se recomienda calefacción controlada. |
| Práctica de remojo | Generalmente se basa en el tamaño de la sección. | A menudo se utiliza un remojo corto o limitado. |
| Temple | enfriamiento con aceite | enfriamiento con aceite |
| Estabilidad dimensional | Bien | Mejor |
| Riesgo de agrietamiento | Gestionable con el control adecuado | Menor debido a la menor temperatura de endurecimiento. |
| Rango de templado | Aproximadamente 163-260 °C | Aproximadamente 163-316 C |
| Templabilidad | Mayor profundidad de endurecimiento | Menos profundo que O1 |
| Principal ventaja del tratamiento térmico | Mayor fiabilidad en el rendimiento | Mejor control de la distorsión |
Las principales diferencias en el tratamiento térmico son el riesgo de distorsión y la profundidad de temple. El O1 es mejor cuando la herramienta necesita una profundidad de temple más uniforme en toda su sección. El O2 es mejor cuando la principal preocupación es mantener la forma de la pieza después del temple.
Para obtener información detallada sobre el tratamiento térmico, consulte nuestra Guía de tratamiento térmico del acero para herramientas O1 y Guía de tratamiento térmico del acero para herramientas O2.
Comparación de aplicaciones de O1 y O2
Los procesos O1 y O2 se solapan en muchas aplicaciones de trabajo en frío, pero las razones para elegir uno u otro difieren. Se selecciona O1 cuando la herramienta debe soportar presión de corte, carga en el borde o impactos leves. Se selecciona O2 cuando la pieza es difícil de mecanizar, sensible a la deformación o costosa de corregir después del endurecimiento.
| Solicitud | Mejor opción | Razón |
|---|---|---|
| golpes generales | O1 | Mayor estabilidad del filo bajo presión de corte. |
| Punzones de precisión largos | O2 | Menor distorsión después del endurecimiento. |
| troqueles de troquelado | O1 | Mejor rendimiento general de corte. |
| troqueles de troquelado de precisión | O2 | Mayor control dimensional cuando la precisión de la forma es importante. |
| troqueles de acuñación | O1 | Mejor rendimiento bajo cargas de compresión y en los bordes moderadas. |
| Troqueles intrincados | O2 | Mecanizado más sencillo y menos correcciones después del endurecimiento. |
| cuchillas de corte | O1 | Mayor resistencia a la carga en los bordes. |
| Calibradores de precisión | O2 | Mejor retención de forma y estabilidad dimensional. |
| troqueles de dibujo | Depende | O1 para resistencia a la carga; O2 para menor distorsión. |
| Insertos de moldes de plástico para uso de baja demanda | O2 | Mecanizado más sencillo y mayor estabilidad. |
| Vástagos de herramientas y piezas de soporte | O2 | Buena maquinabilidad y dureza aceptable después del tratamiento. |
Dureza, resistencia al desgaste y maquinabilidad O1 frente a O2
Tanto O1 como O2 pueden alcanzar aproximadamente 57-62 HRC después de un tratamiento térmico adecuado.
| Factor de rendimiento | Acero para herramientas O1 | Acero para herramientas O2 |
|---|---|---|
| dureza de trabajo típica | 57-62 HRC | 57-62 HRC |
| Resistencia al desgaste | Medio | Medio |
| resistencia al impacto | Ligeramente más alto | Ligeramente más bajo |
| Estabilidad de los bordes | Mejor bajo carga moderada | Bueno, pero menos robusto que O1. |
| Estabilidad dimensional | Bien | Mejor |
| maquinabilidad | Clasificación relativa 65-75% | Clasificación relativa 90-100% |
| dureza caliente | Bajo | Bajo |
| Escala de producción adecuada | Carreras cortas a medianas | Carreras cortas a medianas |
Su resistencia al desgaste proviene principalmente de la matriz templada, no de un alto volumen de carburos de aleación duros. Para abrasión severa o series de producción muy largas, el D2, el D3 u otros aceros de trabajo en frío con mayor resistencia al desgaste suelen ser más adecuados.
Diferencia de costos entre O1 y O2
La diferencia de precio de las materias primas entre O1 y O2 no suele ser el principal factor de coste.
El O2 puede reducir los costos de mecanizado al facilitar el corte antes del tratamiento térmico. También puede reducir los costos de acabado gracias a su mayor estabilidad dimensional tras el endurecimiento.
El O1 puede reducir los costos de falla cuando la herramienta está sometida a corte, carga en el filo o experimenta moderate impact. En esas condiciones, una mejor tenacidad y estabilidad del filo pueden importar más que una maquinabilidad más fácil.
| Factor de costo | Acero para herramientas O1 | Acero para herramientas O2 |
|---|---|---|
| Costo de la materia prima | Ligeramente más alto | Ligeramente más bajo |
| Costo de mecanizado | Más alto | Más bajo |
| Desgaste de la herramienta de corte durante el mecanizado | Más alto | Más bajo |
| Corrección posterior al endurecimiento | Moderado | Más bajo |
| Riesgo bajo impacto moderado | Más bajo | Más alto |
| Ventaja de mejor costo | Menor riesgo de fallos en el servicio | Menores costos de fabricación y acabado. |
Cuándo no utilizar acero para herramientas O1 u O2
El O1 y el O2 son aceros para herramientas económicos templados en aceite para aplicaciones controladas de trabajo en frío. No son la mejor opción cuando el problema principal es abrasión severa, impacto fuerte, high working temperature, o temple total en secciones grandes.
| Condiciones inadecuadas | ¿Por qué puede fallar el oxígeno 1 o 2? | Mejor dirección de los materiales |
|---|---|---|
| Desgaste abrasivo severo | La resistencia al desgaste media no es suficiente | Aceros D2, D3 u otros aceros para trabajo en frío de alta resistencia al desgaste. |
| Carga de choque intensa | La alta dureza reduce la resistencia al impacto. | Aceros S1, S7 u otros aceros resistentes a los impactos |
| Alta temperatura de funcionamiento | Baja dureza en caliente y escasa resistencia al ablandamiento. | Aceros H11, H13 u otros aceros para trabajo en caliente |
| Corte de alta velocidad | Sin dureza roja | Acero M2, M35 o de alta velocidad |
| Grandes secciones que requieren un endurecimiento profundo | Templabilidad limitada, especialmente para O2 | Aceros para herramientas de la serie A o de la serie D |
| Control de distorsión muy estricto en herramientas de mayor tamaño. | El enfriamiento con aceite sigue generando tensión. | Acero A2 u otros aceros de endurecimiento al aire |
Conclusión
Elija O1 para mayor fiabilidad.
Elija O1 cuando la presión de corte, la carga en los bordes, el impacto moderado o el trabajo en frío en general requieran un margen de seguridad más amplio.
Elija O2 para un control preciso.
Elija O2 cuando la velocidad de mecanizado, el control de la distorsión o la precisión dimensional sean más importantes que las necesidades de resistencia.
La opción O1 suele ser más segura para herramientas de uso general. La opción O2 ofrece un control de precisión más sencillo para geometrías complejas.
¿Necesita acero para herramientas O1 u O2 para herramientas de trabajo en frío?
Aobo Steel suministra aceros para herramientas O1 y O2, endurecibles al aceite, en condiciones de suministro prácticas para calibres, punzones, matrices, insertos y proyectos de utillaje de series cortas a medianas.
Correo electrónico: [email protected] · Teléfono y WhatsApp: +86 180 6294 5370
Páginas relacionadas
Comparaciones relacionadas: O1 vs D2 · A2 contra O1 · D2 contra A2
Páginas de referencia: Tabla de revenido del acero para herramientas · Tabla de dureza Rockwell del S7 · Guía de tratamiento térmico H13 · Dureza del acero H13
Familias de grados: Grados de acero para herramientas · Buscador de materiales de acero para herramientas
Los rangos de composición, las cifras de dureza y las temperaturas de tratamiento térmico son valores típicos publicados para O1 / 1.2510 y O2 / 1.2842. Confirme el rango exacto con el certificado del fabricante para el lote entregado.