
Aobo Steel | Proveedor global de acero para herramientas en China
Proveedor de acero para herramientas H13 | 1.2344 | SKD61 | Suministro a granel recocido
Condición recocida | Suministro estable en contenedores de 20GP | Para distribuidores globales
- 100% UT Tested – SEP 1921-82 Class D/d or E/e
- Trazabilidad completa del lote con MTC · ESR a solicitud
- Superficie: Negro / Torneado / Pulido
Consultar existencias y precio
Envíe las medidas, la cantidad y el puerto de destino — confirmamos stock y precio en un día hábil.
El acero para herramientas H13 (1.2344 / SKD61) es el acero para herramientas de trabajo en caliente de referencia en la industria, ampliamente utilizado para fundición a presión de aluminio, forja en caliente y herramientas de extrusión. Para matrices de prensado en caliente (estampado en caliente), la selección del grado se detalla en la página de selección de acero para matrices de estampado en caliente.
Descripción general del suministro de acero para herramientas H13
| Grado | AISI H13/DIN 1.2344/JIS SKD61 |
| Condiciones de entrega | Totalmente recocido (estado blando para el mecanizado) |
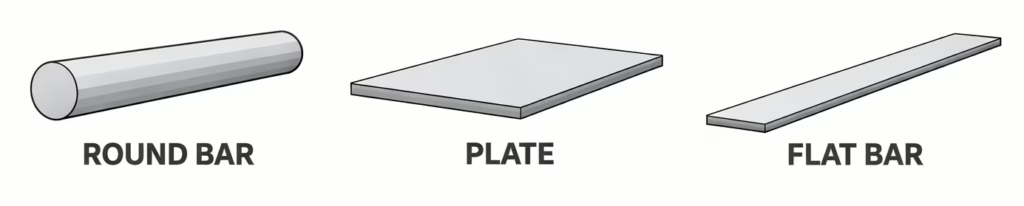
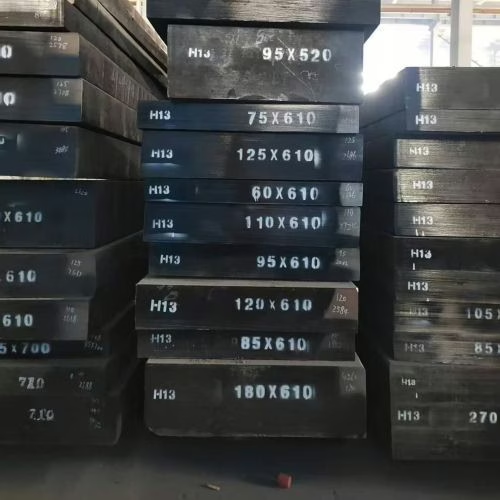
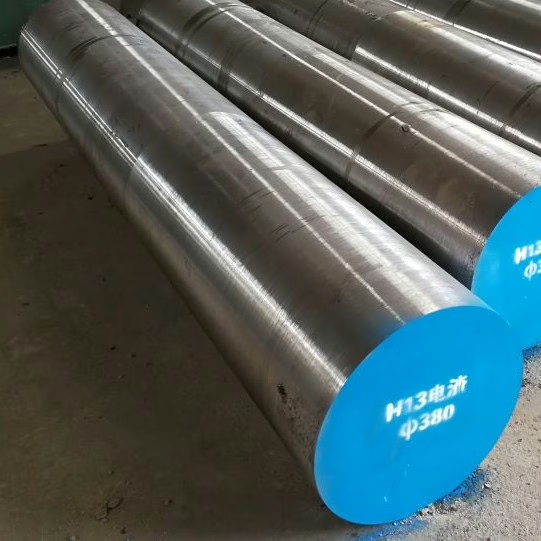
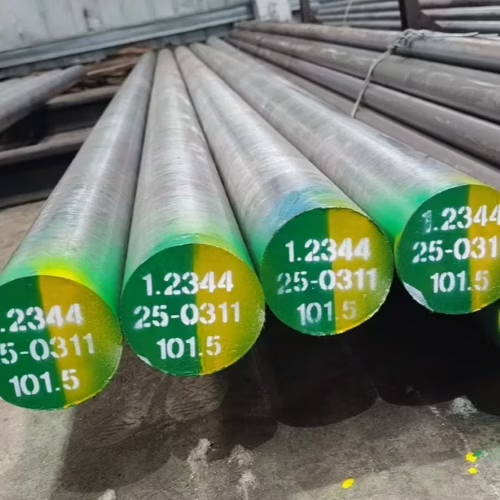
| Formas disponibles | Barra redonda / Barra plana / Placa / Bloque forjado Placa también fresada a escuadra o rectificada plana a medida final — Placa de acero para herramientas rectificada de precisión |
| Capacidad de producción mensual | Programación estable de trabajos en caliente con acero |
| Cantidad de exportación recomendada | Contenedor completo de 20GP (~26 toneladas) |
| MOQ | 5 toneladas |
| Plazo de entrega (con existencias de lingotes) | Aproximadamente 25 días |
| Plazo de entrega (fundición reciente) | 35–50 días |
| Plazo de entrega (Grado ESR) | Aproximadamente 60 días |
| Inspección | Equipo interno de pruebas ultrasónicas + Inspección por terceros disponible |
| Documentación | MTC (EN 10204 3.1) + Informe UT |
¿Por qué los distribuidores globales obtienen H13 de Aobo Steel?
- Suministro mensual continuo de alrededor de 1.200 toneladas
- Cantidad mínima de pedido (MOQ) a partir de 5 toneladas para pedidos al por mayor.
- Longitudes de barras y placas optimizadas para contenedores
- Se admiten tamaños mixtos para la carga de exportación.
- Entrega recocida para mecanizado posterior
- Abastecimiento estable a través de socios de cadena de suministro integrados
- Inspección UT disponible para SEP 1921-82 D/d o E/e
- Trazabilidad del MTC y del lote con cada envío
- Seguimiento del número de lote para el control de pedidos
- Opciones de superficie negra, torneada y pulida
- Embalaje a granel para exportación marítima
- Ruta de conversión clara a la página dedicada al suministro a granel.
Estabilidad de la producción
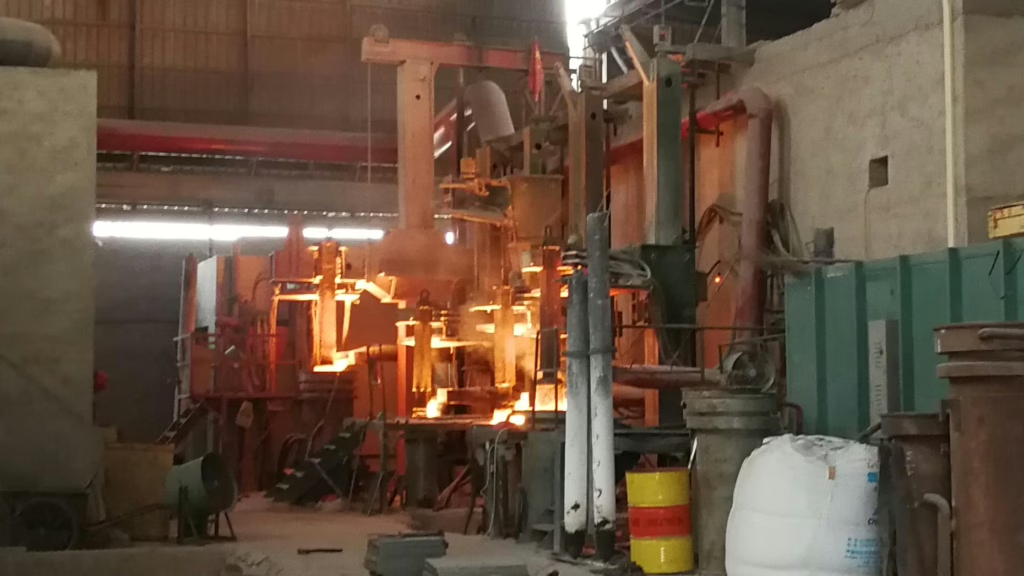
- Planificación de la producción específica para acero para herramientas de trabajo en caliente.
- Control estricto de la segregación para grandes tamaños de sección transversal.
- Refusión electrolítica por escoria (ESR) opcional para una mayor limpieza.
- Suministro controlado de aleaciones para garantizar un rendimiento estable ante la fatiga térmica.
- Trazabilidad completa del lote vinculada al número de colada original.
Formas disponibles de acero para herramientas H13
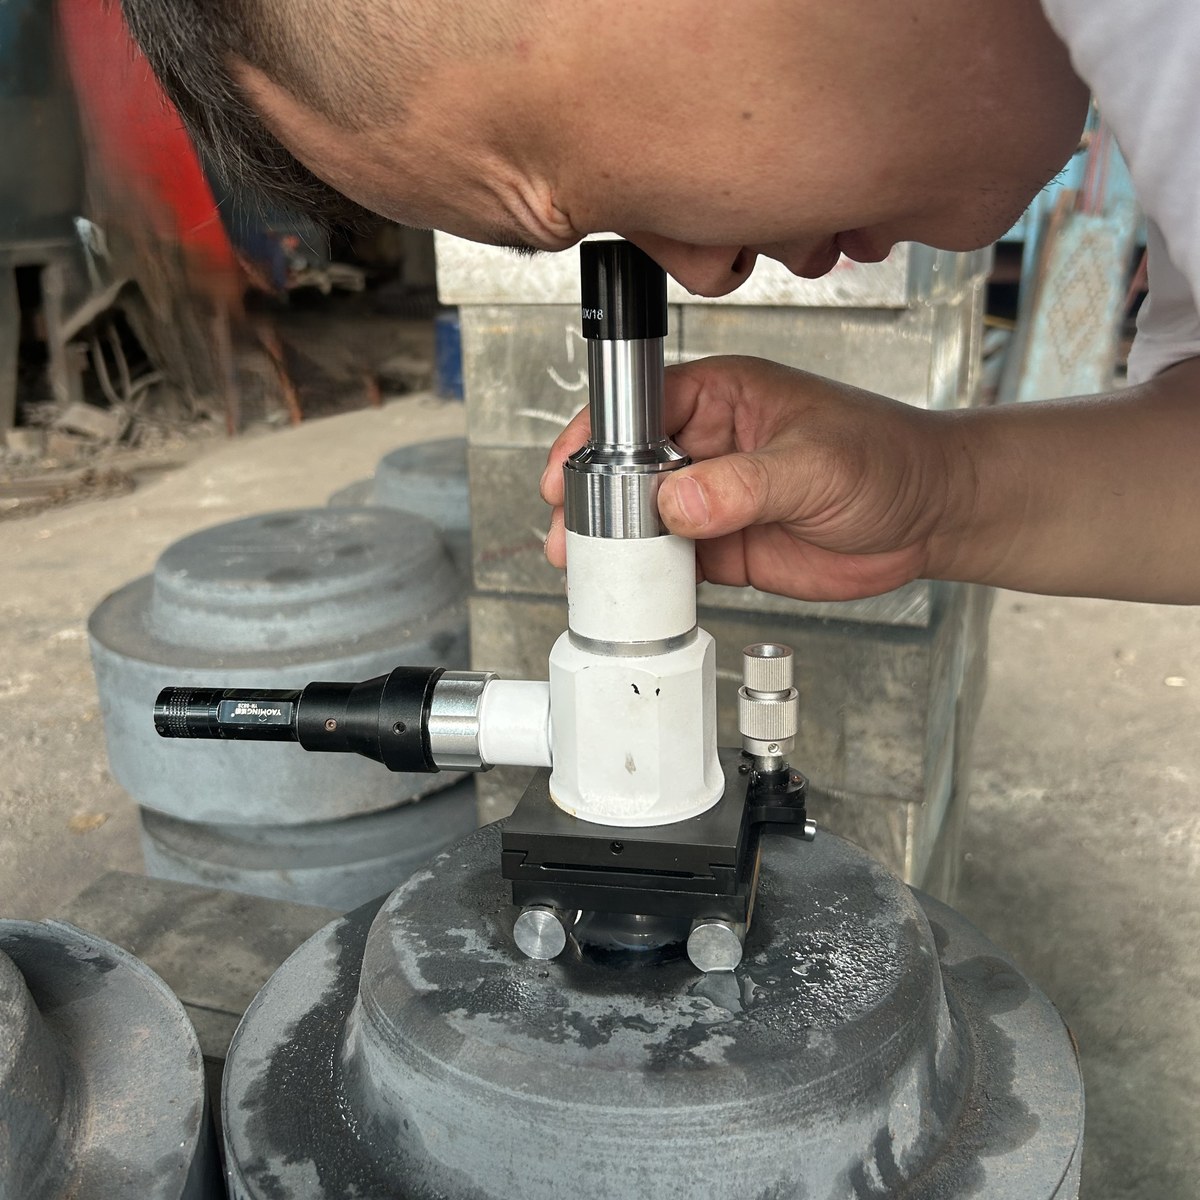
Control de calidad para pedidos al por mayor
Cada lote de acero para herramientas suministrado por Aobo Steel se verifica antes del envío para garantizar la precisión del grado, la integridad interna y la trazabilidad de los pedidos a granel.
- Composición química verificada mediante un espectrómetro.
- Pruebas ultrasónicas disponibles (SEP 1921-82)
- Entregado en estado recocido esferoidizado
- Certificado de prueba de fábrica (EN 10204 3.1) con número de colada
- Inspección dimensional y superficial antes del envío.
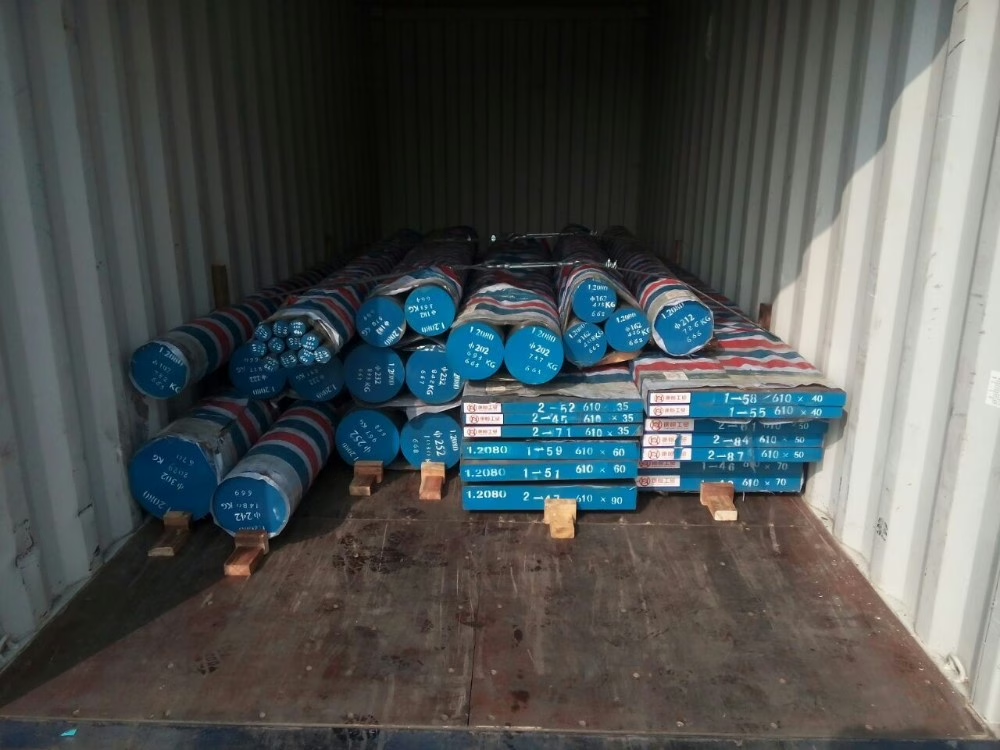
Embalaje para exportación y carga de contenedores
- Embalaje profesional apto para exportación marítima
- Carga de 20GP optimizada hasta ~26 toneladas
- Se admiten grados y tamaños mixtos.
- Protección anticorrosión para largos tránsitos marítimos
Para envíos internacionales, se recomienda encarecidamente la carga de contenedores completos para garantizar la rentabilidad y una tramitación aduanera más ágil.
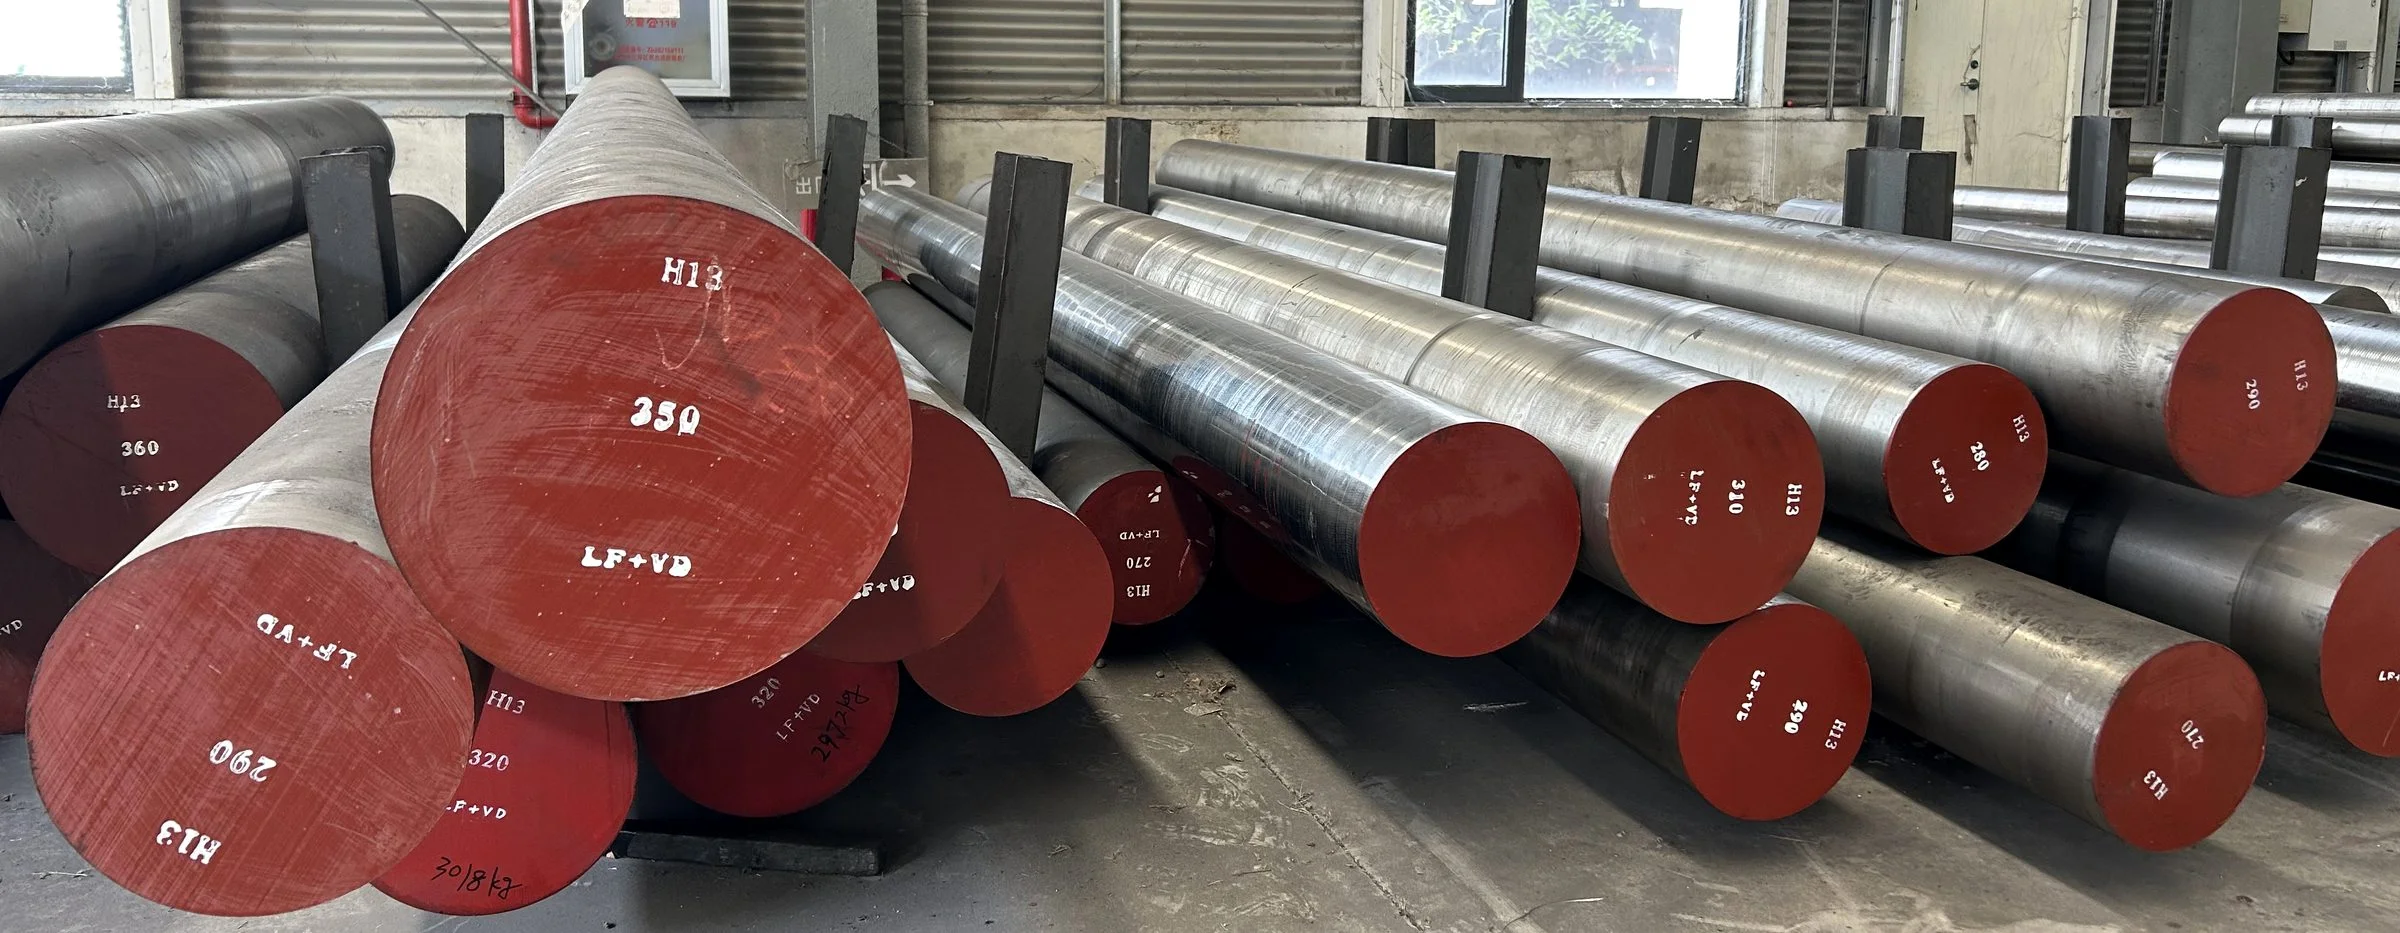
Acero para herramientas AISI H13 | 1.2344 | Galería SKD61
Aplicaciones del acero para herramientas H13
- matrices de inyección de plástico
- Cuchillas de corte
- Herramientas de soldadura por fricción-agitación (FSW)
- Componentes estructurales
La selección de dureza y grado para cada una de estas aplicaciones se cubre en la Propiedades y aplicaciones del H13 referencia.
Composición del acero H13 y sus grados equivalentes
| C | Cr | Mo | V | Si | Mn | P | S |
| 0.32 – 0.45% | 4.75 – 5.50% | 1.10 – 1.75% | 0.80 – 1.20% | 0.80 – 1.25% | 0.20 – 0.60% | ≤ 0,030% | ≤ 0,030% |
Composición de los grados equivalentes del acero para herramientas H13. Los límites del grado base AISI, elemento por elemento, se enumeran en la Composición química H13 página.
| Grado | Estándar | C (%) | Si (%) | Mn (%) | P (%) | S (%) | Cr (%) | Mo (%) | V (%) |
| 1.2344 | ESTRUENDO | 0.37-0.42 | 0.90-1.20 | 0.30-0.50 | ≤0,030 | ≤0,030 | 4.80-5.50 | 1.20-1.50 | 0.90-1.10 |
| SKD61 | JIS | 0.35-0.42 | 0.80-1.20 | 0.25-0.50 | ≤0,030 | ≤0,030 | 4.80-5.50 | 1.00-1.50 | 0.80-1.15 |
| 4Cr5MoSiV1 | GB | 0.32-0.42 | 0.80-1.20 | 0.20-0.50 | ≤0,030 | ≤0,030 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 |
Garantizamos que todos los materiales se fabrican en estricto cumplimiento de las composiciones químicas especificadas para H13, 1.2344 y SKD61.
La lista completa de designaciones que esta familia de grados tiene en todos los estándares, y qué tan cerca se corresponde cada una, está en el Calificaciones equivalentes a H13 referencia.
Propiedades del acero para herramientas H13
Las tablas de propiedades para este grado -- mecánicas, de alta temperatura, de desgaste y físicas -- están en la Propiedades del acero H13 referencia. Los rangos de dureza por aplicación están en la Tabla de dureza del H13, y la maquinabilidad y el comportamiento en rectificado en la Maquinabilidad del H13 página.
Las propiedades específicas dependen en gran medida de la temperatura de revenido. Aquí se muestran las propiedades mecánicas longitudinales típicas cuando enfriado al aire desde 1025 °C (1875 °F) y templado:
Propiedades mecánicas (valores típicos a temperatura ambiente, doble templado 2h + 2h)
| Propiedad | Templado de 527 °C (980 °F) | Templado de 555 °C (1030 °F) | Templado de 575 °C (1065 °F) |
| Dureza | 52 HRC | 50 HRC | 48 HRC |
| Resistencia a la tracción (Rm) | 1960 MPa (284 ksi) | 1835 MPa (266 ksi) | 1730 MPa (251 ksi) |
| Límite elástico (Rp0.2) | 1570 MPa (228 ksi) | 1530 MPa (222 ksi) | 1470 MPa (213 ksi) |
| Alargamiento (en 4D) | 13.0% | 13.1% | 13.5% |
| Reducción de área | 46.2% | 50.1% | 52.4% |
| Impacto de muesca en V Charpy | 16 J (12 ft·lbf) | 24 J (18 ft·lbf) | 27 J (20 ft·lbf) |
propiedades físicas
| Propiedad | Valor |
|---|---|
| Densidad | 7,75 – 7,80 g/cm³ |
| Resistencia a la tracción, máxima | 1200 – 2050 MPa (174000 – 231000 psi) |
| Resistencia a la tracción, límite elástico | 1000 – 1380 MPa (145000 – 200000 psi) |
| Dureza | 45-52 HRC (Dureza Rockwell C) |
| resistencia al impacto | 20-40 J/cm2 |
| Resistencia a la compresión | 2550 MPa |
Guías del acero para herramientas H13
Páginas de referencia para este grado, y cómo se compara con los demás grados de trabajo en caliente y en frío:
- Propiedades del acero H13 -- datos mecánicos, de alta temperatura, de desgaste y físicos
- Tabla de dureza del H13 -- HRC por aplicación y temperatura de revenido
- Composición química del H13 -- rangos de elementos y su efecto en las propiedades
- tratamiento térmico H13 -- programas de temple, revenido y enfriamiento
- Grados equivalentes del H13 -- 1.2344, SKD61, 4Cr5MoSiV1 y los demás
- Maquinabilidad del H13 -- comportamiento en mecanizado, rectificado y EDM
- H13 contra A2, H13 vs H11, H13 vs H21, H13 vs P20, H13 vs SKD61, H13 vs 1.2367
- Limitaciones y desafíos del H13 -- cuándo es la elección incorrecta
- ¿Qué es el material H13 ESR? -- grado refundido para fundición a presión
Descripción general del tratamiento térmico del acero para herramientas H13
Los programas completos -- austenización, tiempos de permanencia, curvas de enfriamiento y revenido -- están en la Guía de tratamiento térmico H13.
Endurecimiento
Se recomienda precalentar a unos 815 °C (1500 °F) antes del endurecimiento.
Temperatura de austenización: 1010–1040 °C (1850–1900 °F).
El acero H13 se suele templar al aire para minimizar la deformación y las tensiones residuales. Dureza tras el temple: 52–54 HRC.
Revenido
El revenido debe realizarse inmediatamente después del temple.
Rango de revenido típico: 540–620 °C (1000–1150 °F). El doble revenido se recomienda habitualmente para herramientas de trabajo en caliente.
Dureza típica después del revenido:
- 540 °C: ~47–48 HRC
- 620 °C: ~36–38 HRC
En general, debe evitarse el revenido a temperaturas cercanas a los 500 °C (930 °F) debido a la reducción de la tenacidad.