

Aobo Steel | Proveedor global de acero para herramientas en China
Selección de acero para herramientas para estampado en caliente (conformado en caliente)
El estampado en caliente, también conocido como conformado en caliente, es un proceso de conformado no isotérmico ampliamente utilizado en la industria automotriz. Se emplea principalmente para fabricar componentes estructurales de acero de ultra alta resistencia con un adelgazamiento y retroceso elástico mínimos.
En este proceso, las piezas en bruto de acero aleado con boro, típicamente 22MnB5, se calientan a 900°C–950°C para la austenización. La pieza en bruto caliente se transfiere rápidamente a una matriz enfriada internamente, donde el conformado y temple ocurren simultáneamente dentro de la herramienta, transformando la pieza de trabajo en martensita.
Dado que el conformado y la transformación de fase ocurren dentro de la misma matriz, la herramienta no solo debe soportar altas cargas mecánicas provenientes de las presiones de conformado y cierre, sino también funcionar como un intercambiador de calor eficiente. Durante la producción, la matriz debe absorber y disipar continuamente una energía sustancial (hasta 100 kW) y experimentar gradientes de temperatura extremos (hasta 25 K/mm) entre sus capas interiores y superficiales, lo que genera tensiones térmicas.
Además, para garantizar una transformación martensítica completa dentro de la matriz, las velocidades de enfriamiento no deben caer por debajo de 27 K/s. Los materiales de las matrices de estampado en caliente soportan intensas tensiones térmicas y mecánicas cíclicas, lo que hace que la selección adecuada de tool steels el primer paso crítico hacia un estampado en caliente exitoso.
Factores de selección
Al seleccionar acero para herramientas para estampado en caliente, las propiedades del material deben considerar las capacidades de gestión térmica y la confiabilidad en servicio.
- conductividad térmica. La productividad en una línea de estampado en caliente depende en gran medida de la eficiencia de disipación de calor de la matriz. Una mayor conductividad térmica facilita la eliminación rápida y uniforme del calor durante la etapa de temple, evitando la formación de puntos calientes localizados y asegurando que la pieza de trabajo alcance la velocidad de enfriamiento requerida.
- Resistencia a Grietas térmicas / Fatiga térmica. Durante el estampado en caliente, la superficie de la matriz contacta repetidamente piezas en bruto a alta temperatura y está sometida a enfriamiento interno con agua, causando expansión y contracción periódicas de la capa superficial. Este ciclado térmico induce fatiga térmica en la superficie de la matriz, formando gradualmente “grietas térmicas”—grietas superficiales que exhiben una distribución similar a una red. Por lo tanto, mejorar la resistencia del acero para herramientas a las grietas térmicas es fundamental para extender la vida útil de la herramienta.
- Resistencia al revenido. Dado que las herramientas experimentan temperaturas superficiales elevadas durante el conformado y el temple, el acero para herramientas debe exhibir una excelente resistencia al ablandamiento, particularmente resistencia al revenido. Una resistencia suficiente a alta temperatura ayuda a mantener la estabilidad geométrica bajo cargas de servicio y suprime eficazmente Deformación plástica.
- Resistencia al desgaste. Aunque las cargas mecánicas sobre las matrices durante el estampado en caliente son menores que en la extrusión en frío, la resistencia al desgaste sigue siendo esencial para garantizar la calidad superficial y las tolerancias dimensionales, particularmente bajo condiciones de producción en masa a largo plazo.
Aceros para herramientas recomendados
Con base en los requisitos integrales de capacidad de gestión térmica, resistencia a alta temperatura y resistencia a la fatiga térmica durante el proceso de conformado en caliente, los siguientes grados de acero para herramientas se seleccionan comúnmente para matrices de estampado en caliente.
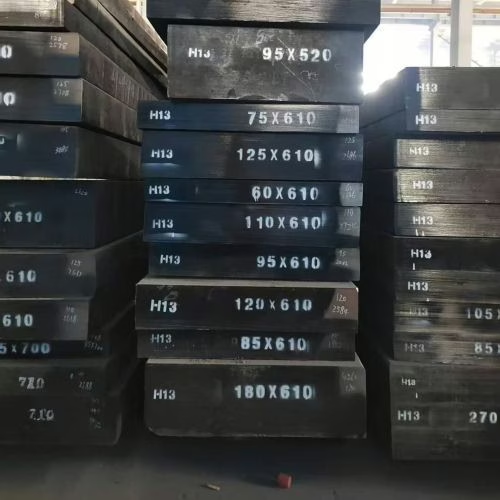
Acero para herramientas H13 | 1.2344 | SKD61
El AISI H13 es uno de los aceros para herramientas más utilizados en aplicaciones de trabajo en caliente, empleado extensamente en fundición a presión, forja y matrices de estampado en caliente, sirviendo como material de referencia en este campo. Este grado de acero equilibra toughness con resistencia a las grietas térmicas. El H13 exhibe excelente templabilidad durante el tratamiento térmico con distorsión mínima. El H13 también exhibe buena resistencia al ablandamiento a temperaturas elevadas, manteniendo dureza por debajo de aproximadamente 425°C. Puede templarse en agua para su uso en matrices de estampado en caliente. Su rango típico de dureza de trabajo es 42–53 HRC.
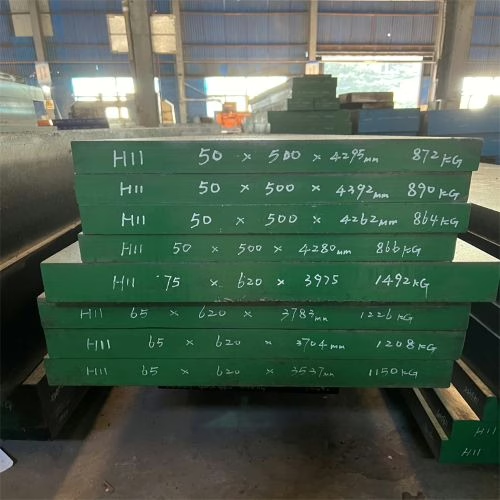
Acero para herramientas H11 | 1.2343 | SKD6 (Alternativa de alta tenacidad)
El AISI H11 es un acero para herramientas de trabajo en caliente con 5% de cromo acero para trabajar en caliente con una composición similar al H13 pero menor contenido de vanadio, ofreciendo tenacidad superior y resistencia a la fractura. El H11 es particularmente adecuado para herramientas de trabajo en caliente en riesgo de agrietamiento grave (falla catastrófica). Al igual que el H13, este tipo de acero se endurece al aire y exhibe una distribución de propiedades relativamente uniforme en matrices de sección grande. El H11 exhibe fuerte resistencia al ablandamiento térmico y es una opción estándar para herramientas de trabajo en caliente, operando típicamente en el rango de dureza de 38–54 HRC. Para aplicaciones altamente susceptibles al agrietamiento, se puede seleccionar “H11 de bajo Si”, ofreciendo mejor tenacidad.
DIN 1.2367 (H10 modificado)
El DIN 1.2367 (H10 modificado) es un acero para trabajo en caliente de bajo cromo específicamente optimizado para matrices de conformado en caliente y estampado en caliente. El DIN 1.2367 (H10 modificado) contiene mayor molibdeno, ofreciendo una resistencia al revenido significativamente superior en comparación con el H13 o H11. Su alta conductividad térmica facilita la eliminación rápida del calor, haciéndolo adecuado para matrices pequeñas de alta resistencia sometidas a choque térmico severo y que dependen del enfriamiento con agua. Para aplicaciones donde los grados estándar fallan prematuramente debido a fatiga térmica o resistencia insuficiente a alta temperatura, el DIN 1.2367 (H10 modificado) es una opción superior. Después de templado a 600°C, su dureza alcanza 52–54 HRC, y el DIN 1.2367 (H10 modificado) exhibe superior yield strength en comparación con H13/H11.
Preguntas frecuentes
Los factores clave incluyen la conductividad térmica para la disipación de calor, la resistencia a las grietas térmicas, la resistencia a alta temperatura para resistir el ablandamiento, y la resistencia al desgaste para garantizar la calidad superficial.
Una alta conductividad térmica permite una eliminación rápida y uniforme del calor durante el temple. Esto evita puntos calientes localizados, asegura que la pieza de trabajo alcance la velocidad de enfriamiento necesaria, y aumenta directamente la eficiencia de producción.
Las selecciones comunes incluyen AISI H13 por un equilibrio de tenacidad y resistencia a las grietas térmicas, AISI H11 por alta tenacidad, y DIN 1.2367 por superior resistencia al choque térmico y conductividad.
Seleccione AISI H11 cuando la herramienta esté en riesgo de agrietamiento grave o falla catastrófica. Contiene menor vanadio que el H13, proporcionando tenacidad superior y resistencia a la fractura.
El DIN 1.2367 tiene mayor conductividad térmica y superior resistencia al revenido que el H13. Es ideal para matrices pequeñas de alta resistencia sometidas a choque térmico severo que requieren una rápida eliminación de calor.
El agrietamiento térmico resulta de la fatiga térmica causada por la expansión y contracción cíclicas. La superficie de la matriz alterna continuamente entre el contacto con piezas calientes y el enfriamiento interno con agua, formando finalmente un patrón de grietas en forma de red.
Los rangos de dureza de trabajo varían según el grado: el AISI H13 normalmente opera a 42–53 HRC, el AISI H11 a 38–54 HRC, y el DIN 1.2367 alcanza 52–54 HRC después del revenido.
Las matrices experimentan temperaturas superficiales elevadas durante el conformado y el temple. Una resistencia suficiente a alta temperatura evita el ablandamiento y la deformación plástica, asegurando que la herramienta mantenga su estabilidad geométrica bajo cargas pesadas.