
Aobo Steel · Proveedor de acero para herramientas · Huangshi, China
Acero para matrices 1.2344 ESR
DIN 1.2344 / X40CrMoV5-1 — equivalente a AISI H13 / JIS SKD61 · refundido por electroescoria
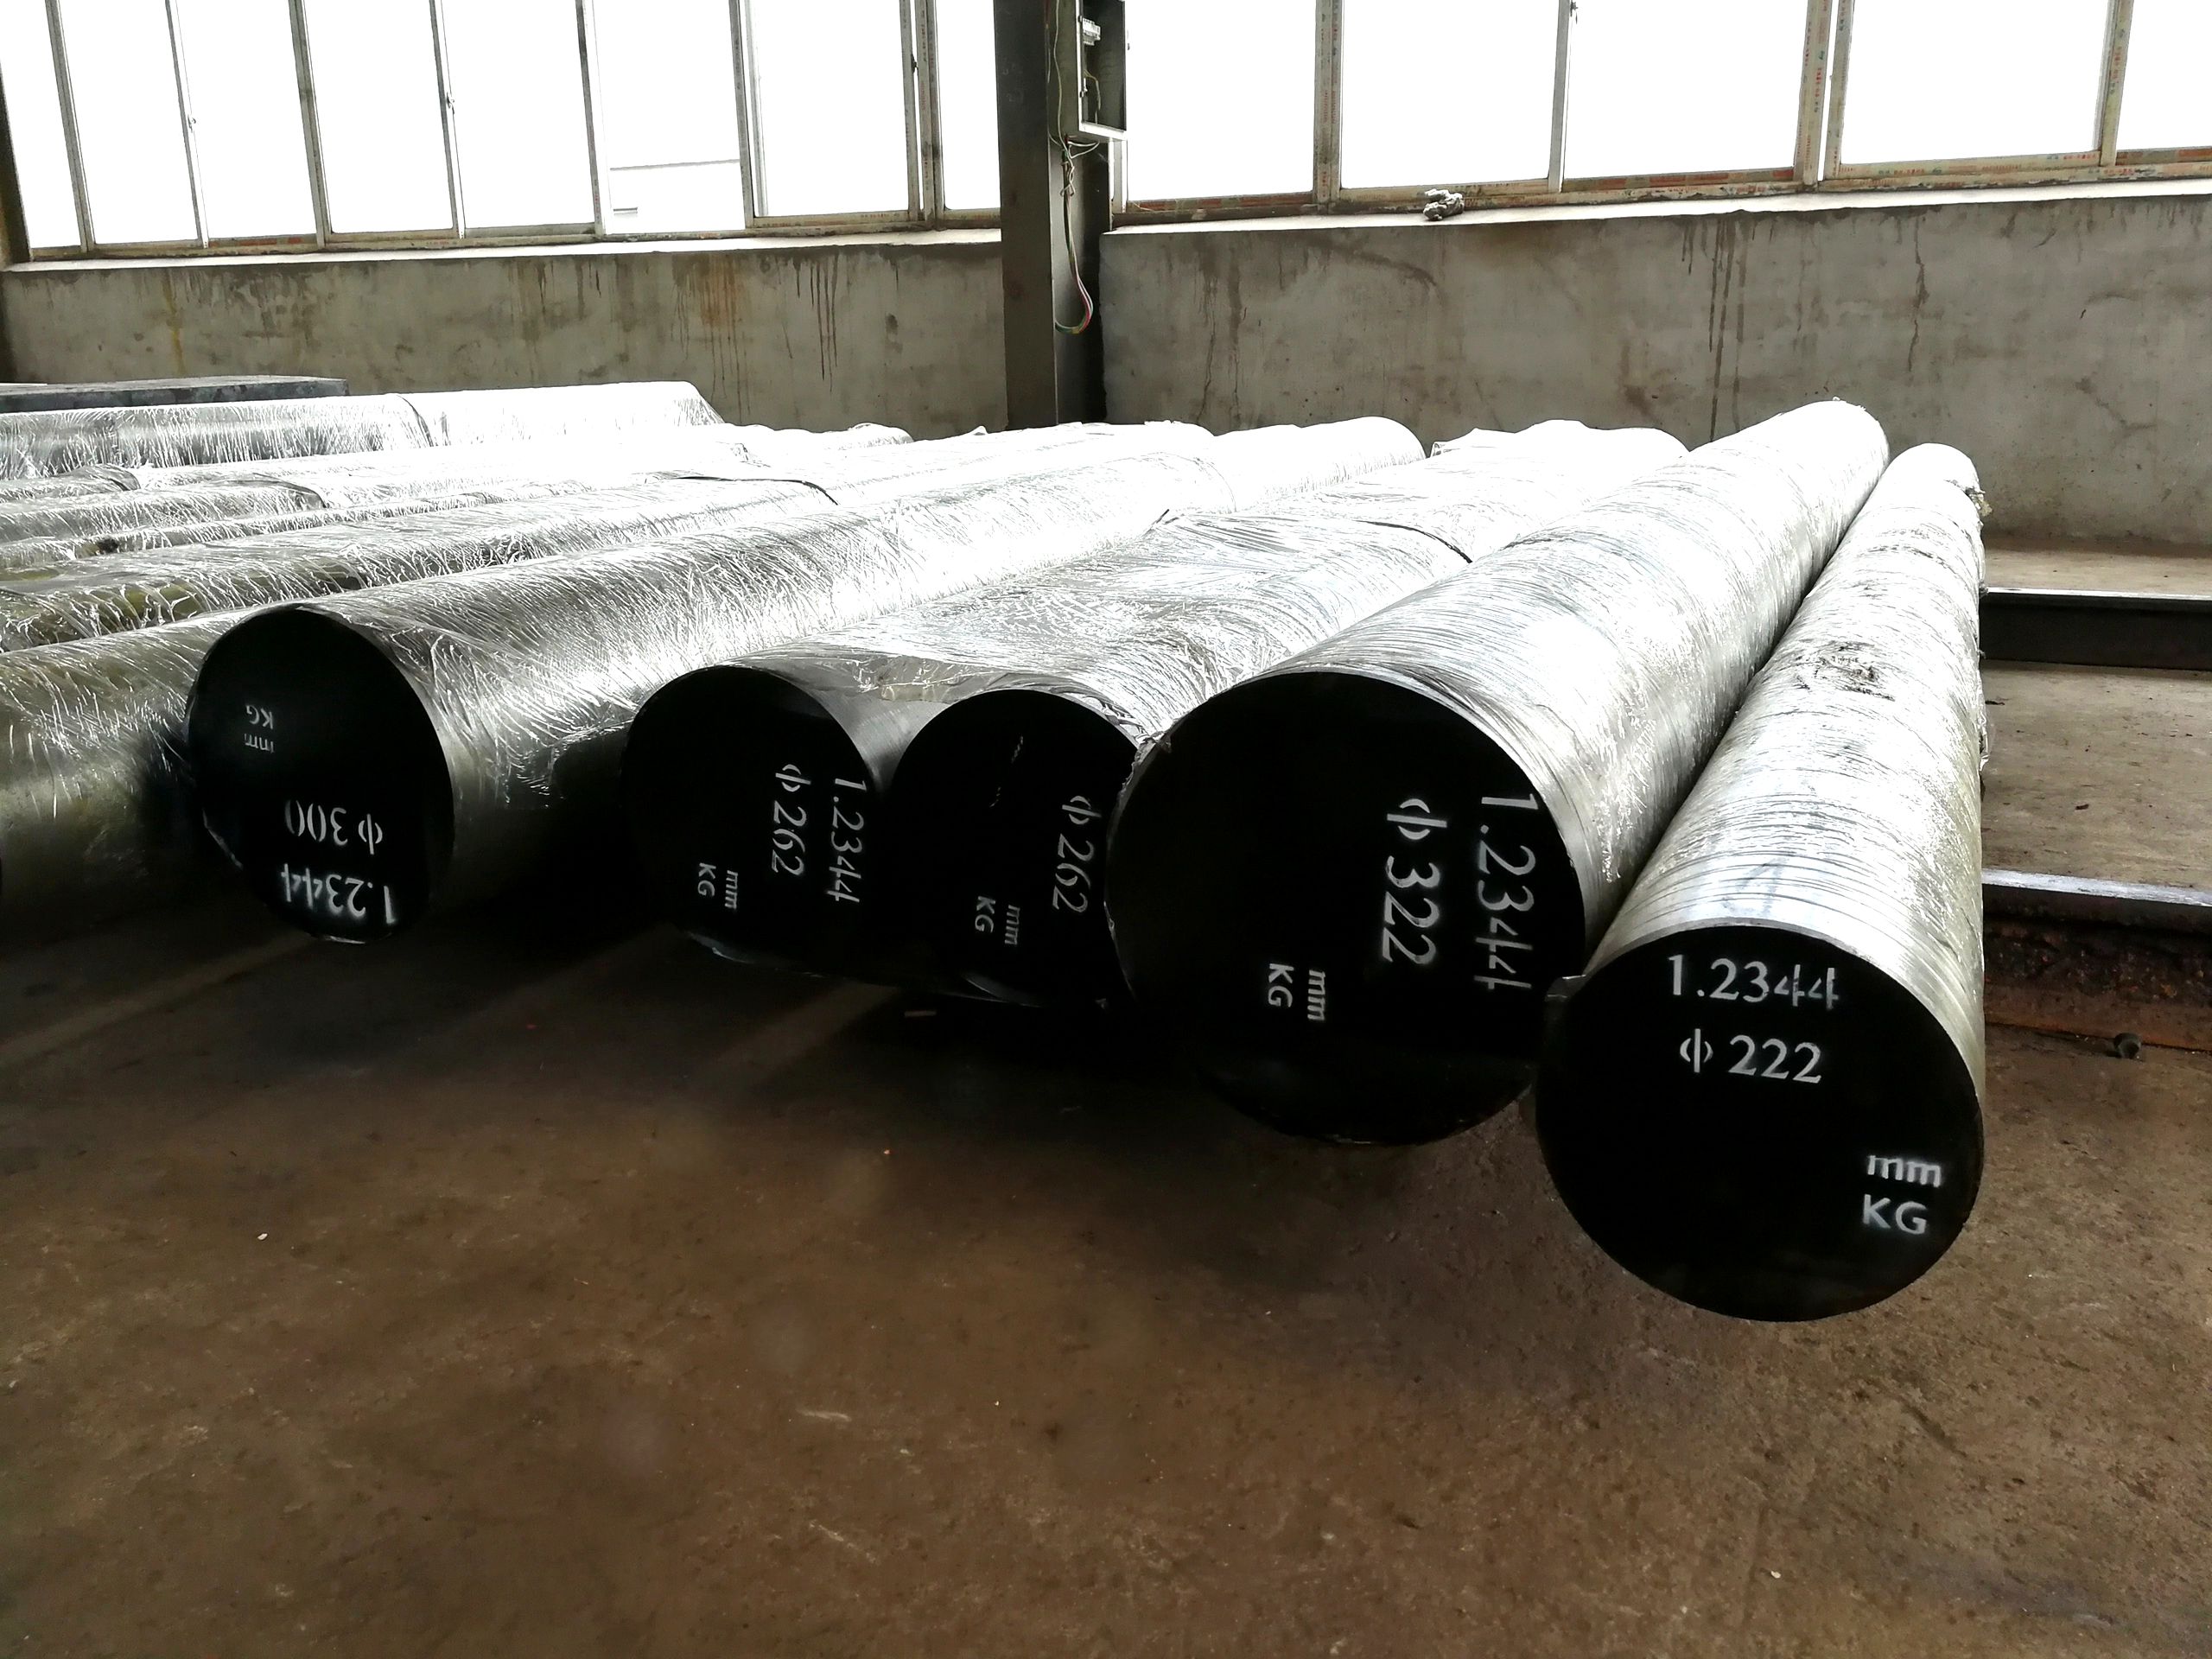
Acero para matrices ESR para utillaje de extrusión de aluminio — portamatrices, mandriles, revestimientos de contenedores, respaldos y bloques de apoyo. Suministrado recocido y torneado, número de colada en cada barra, corte a medida bajo pedido.
También se suministra: Acero para herramientas H13, Acero para herramientas ESR y barra redonda D2. Selección: aceros para herramientas para matrices de extrusión de aluminio · planificación de pedidos: calculadora de peso de acero. Defectos superficiales: agarrotamiento y líneas de matriz.
Solicitar precio y entrega
Indíquenos los diámetros, la cantidad y el puerto de destino — confirmamos precio, tamaños y entrega en un día hábil.
Dónde encaja el 1.2344 ESR en su prensa
El conjunto de matrices detrás de la matriz soporta la mayor parte del tonelaje de la prensa, y la dureza cambia pieza a pieza. Una matriz requiere resistencia al desgaste en el apoyo. Un portamatriz o respaldo necesita tenacidad, porque un soporte frágil se agrieta bajo la carga que debe distribuir. Los rangos siguientes son dureza de trabajo en servicio, no la dureza de la barra recocida.
Tipos de matrices y conjuntos de herramientas determinan el conjunto antes de pedir el acero.
| Parte | Dureza de trabajo | Sección típica | Qué limita su vida |
|---|---|---|---|
| Matriz plana, de ojo de aguja y de puente | 46 a 50 HRC | 100 a 500 mm | Primero desgaste del apoyo, luego fisuración térmica. 47 a 51 HRC en perfiles delgados. |
| Portamatrices | 40 a 46 HRC | 200 a 800 mm | Agrietamiento por flexión y fatiga. El 4140 preendurecido a 28 a 32 HRC es la opción más económica donde el desgaste lo permite. |
| Anillo de matriz | 42 a 48 HRC | 200 a 800 mm | Tensión circunferencial por el ajuste por contracción. |
| Respaldo de matriz y base de apoyo | 40 a 46 HRC | 150 a 1000 mm | Límite elástico a compresión y deflexión permanente. 44 a 48 HRC para cargas pesadas. |
| Camisa de contenedor | 42 a 47 HRC | 150 a 500 mm de diámetro interior | Rayado y fisuración térmica, equilibrados frente al riesgo de rotura radial. |
| Mandril y punzón perforador | 43 a 48 HRC | 20 a 150 mm | Estricción y fatiga térmica. Las puntas huecas se ejecutan a 55 a 60 HRC en M2. |
| Bloque de empuje | 42 a 48 HRC | 150 a 500 mm | Deformación en hongo, ablandamiento térmico y desgaste del filo. |
| Portacuchillas de cizalla | 40 a 45 HRC | Bloque o barra | Agrietamiento en los taladros de fijación y fatiga estructural. |
Los datos de composición son solo de referencia general. Los valores reales varían según la norma, la acería y el número de colada. Confirme con el certificado de ensayo del material (MTC) o contacte con Aobo Steel.
Por qué ESR en las secciones pesadas
Un anillo con pared de 150 mm no es el mismo acero en el diámetro interior que en el exterior. La colada convencional segrega carbono y cromo hacia el centro, y la diferencia se manifiesta como dispersión de dureza tras el revenido. La refusión reconstruye el lingote gota a gota a través de una escoria reactiva, de modo que el análisis se mantiene uniforme en toda la sección y quedan menos inclusiones bajo la capa nitrurada. El Proceso ESR se trata por separado.
La refusión no siempre es la compra correcta. Un portamatriz o respaldo de menos de 200 mm no gana lo suficiente para justificar el costo, y la ruta EAF + LF + VD es más económica para el mismo trabajo. Justifica su precio en paredes gruesas, ajustes por contracción y diámetros interiores nitrurados. Para campañas largas en perfiles de pared delgada, 1.2367 frente a 1.2344 es la otra decisión, ya que el grado con 3 por ciento de molibdeno mantiene la dureza en caliente y conduce mejor el calor. El 1.2343 sigue siendo la opción más tenaz para portamatrices y respaldos.
Qué decide la vida de la matriz
La dureza proviene del tratamiento térmico, no del certificado. Alivie tensiones a 650 a 675 °C después del mecanizado en desbaste, austenitice a 995 a 1025 °C, temple en gas y luego realice dos revenidos. A 580 °C, la matriz sale con 48 a 50 HRC; a 600 °C, con 44 a 46 HRC, por lo que un cojinete que necesita 47 a 50 HRC se reviene entre aproximadamente 570 y 590 °C. La nitruración sigue a 510 a 540 °C hasta una capa de 0,10 a 0,20 mm y 900 a 1100 HV, por lo que el revenido final debe ser de 15 a 30 °C superior a la temperatura de nitruración, o el núcleo se ablanda en el horno. Precaliente la matriz a 425 a 480 °C antes del primer tocho, porque la cara de la matriz alcanza 550 a 600 °C en servicio. El programa completo está en el Guía de tratamiento térmico H13, y el detalle de la capa está en el guía de nitruración.
En servicio, el orden suele ser primero el desgaste del cojinete, luego el agrietamiento térmico, después la deformación plástica en la cara de la matriz y por último la fractura, por un tocho frío o una esquina que se nitruró cuando debía haberse enmascarado. Patrones de desgaste de la matriz separe el lavado de la erosión, y el ablandamiento en servicio remite a la temperatura de revenido.
Los rangos de dureza de trabajo, tratamiento térmico y nitruración siguen el ASM Handbook Volume 14, Forming and Forging, y el Volume 4, Heat Treating.