

Acero para herramientas de trabajo en frío 9CrWMn
AOBO STEEL – Proveedor mundial de confianza de aceros para herramientas
El 9CrWMn es un acero para herramientas de trabajo en frío de baja aleación ampliamente utilizado, designado bajo la norma nacional de China (GB/T 1299). Desarrollado a partir del acero CrWMn, su composición ha sido ajustada para mejorar la tenacidad y reducir la distorsión por tratamiento térmico. Sus grados equivalentes incluyen el estadounidense AISI/ASTM O1, el alemán DIN 1.2510 y el japonés JIS SKS3.
1. Composición química (GB / T 1299—2000)
| C | Si | Mn | Cr | W | P | S |
| 0.85 ~ 0.95 | ≤0,40 | 0.90 ~ 1.20 | 0.50 ~ 0.80 | 0.50 ~ 0.80 | ≤0,030 | ≤0,030 |
2. Temperatura de punto crítico del acero 9CrWMn
| Punto crítico | Ac₁ | Acₑₘ | Ar₁ | Ms |
| Temperature/℃ | 750 | 900 | 700 | 205 |
3. Especificación del proceso de forja en caliente para el acero 9CrWMn
| Artículo | Heating Temperature/℃ | Initial Forging Temperature/℃ | Final Forging Temperature/℃ | Método de enfriamiento |
| Lingote de acero | 1150 ~ 1200 | 1100 ~ 1150 | ≥850 | Enfriamiento lento |
| Palancón de acero | 1100 ~ 1150 | 1050 ~ 1100 | ≥850 | Enfriamiento lento |
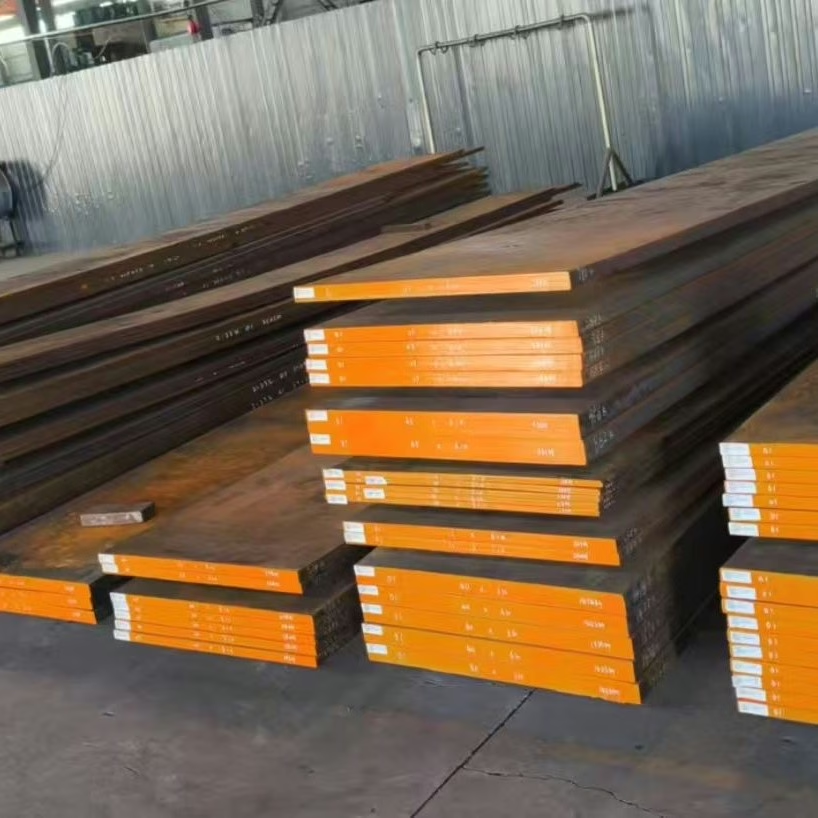
Complete el siguiente formulario de contacto para recibir la cotización más competitiva del acero 9CrWMn.
4. Tratamiento térmico para el acero 9CrWMn
4.1 Proceso de recocido isotérmico del acero 9CrWMn después de la forja
| Proceso | Heating Temperature/℃ | Tiempo de mantenimiento/h | Temperatura isotérmica/℃ | Tiempo de mantenimiento isotérmico/h | Método de enfriamiento | Dureza HBW |
| Recocido isotérmico después del forjado | 780 ~ 800 | 2 ~ 3 | 670 ~ 720 | 2 ~ 3 | Enfriar en horno hasta menos de 550℃, luego enfriar al aire | 197 ~ 241 |
4.2 Enfriamiento
① Especificación de temple recomendada para el acero 9CrWMn
| Temperatura de precalentamiento/℃ | Heating Temperature/℃ | Medio de enfriamiento | Temperatura del medio/℃ | Enfriar a | Dureza HRC |
| 650 | 820 ~ 840 | Aceite | 20 ~ 60 | Temperatura del aceite | 64 ~ 66 |
② Proceso de temple isotérmico para el acero 9CrWMn
| Heating Temperature/℃ | Temperatura isotérmica/℃ | Tiempo isotérmico/h | Microestructura de temple |
| 800 ~ 840 | 260 ~ 300 | ≤1 | La matriz es martensita + austenita retenida + carburos residuales, con una cantidad adecuada de bainita inferior distribuida sobre la matriz martensítica de alta resistencia. |
4.3 Proceso de tratamiento de superrefinado para el acero 9CrWMn
El propósito del procesamiento ultrafino es obtener carburos ultrafinos y granos refinados, por lo que también se conoce como proceso de doble refinado. Este proceso ha sido ampliamente adoptado en la industria de fabricación de moldes, extendiendo significativamente la vida útil del molde.
| Etapa del proceso | Temple de solución | Tratamiento final |
| Parámetros del proceso | La temperatura es de 1050°C, enfriamiento en aceite o tratamiento isotérmico a aproximadamente 300°C, y la temperatura de revenido es de 700~720 °C. | La temperatura de temple es de 800 ~ 820°C (debe ser 20 ~ 40°C menor que la temperatura de temple convencional). |
4.4 Templado
① Especificación de revenido recomendada para el acero 9CrWMn
| Heating Temperature/℃ | Medio de calentamiento | Medio de enfriamiento | Dureza HRC |
| 160 ~ 180 | Aceite | Aire | 61 |
| 170 ~ 230 | Aceite | Aire | 60 ~ 62 |
| 230 ~ 275 | Aceite o agua alcalina | Aire | 56 ~ 60 |
② Relación entre la temperatura de revenido y la dureza del acero 9CrWMn
| Tempering Temperature/℃ | 100 | 200 | 300 | 400 | 500 | 550 | 600 | 650 |
| Dureza HRC | 62 | 60 | 56 | 52 | 47 | 43 | 39 | 35 |
Nota: Templado en aceite a 830°C, luego revenido durante 2 horas.
5. Propiedades mecánicas
El acero 9CrWMn es un acero para herramientas de trabajo en frío de baja aleación con alta templabilidad. Los carburos formados por el elemento W constituyen la fase de endurecimiento en el acero, lo que resulta en alta dureza y resistencia al desgaste después del temple y revenido a baja temperatura, manteniendo una buena tenacidad. Este acero exhibe máxima resistencia a la flexión y tenacidad cuando se templa a 800°C. La tenacidad al impacto alcanza su valor más bajo cuando se reviene alrededor de 300°C; por lo tanto, se debe evitar el revenido a esta temperatura. El acero es sensible a la formación de carburo en red. Por lo tanto, se debe realizar una forja adecuada durante el mecanizado, y se recomienda el tratamiento de refinamiento de carburos.
6. Aplicaciones
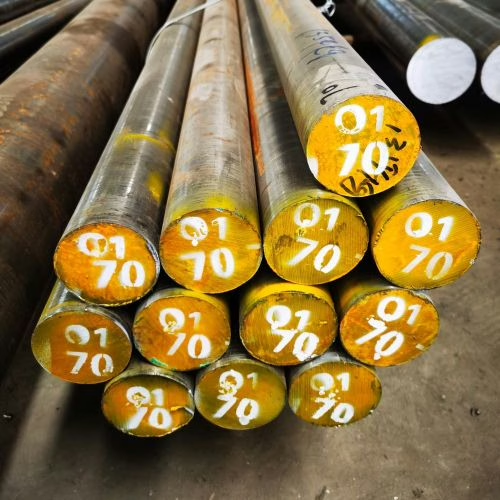
El acero 9CrWMn exhibe una distorsión mínima durante el temple, particularmente después de someterse al tratamiento de refinamiento de carburos, y posee altas propiedades mecánicas integrales. Se utiliza principalmente para fabricar diversos calibradores, herramientas de medición y componentes de moldes como troqueles de punzonado con grandes dimensiones de sección transversal, formas complejas y requisitos estrictos de distorsión mínima por temple—aplicaciones donde el acero para herramientas al carbono no puede cumplir con las especificaciones.