
Guía de tratamiento térmico del acero para herramientas O2
Guía de tratamiento térmico para acero para herramientas O2 (DIN 1.2842/JIS SKS31), centrada en la resistencia al desgaste, la maquinabilidad y la estabilidad dimensional para aplicaciones de herramientas de trabajo en frío.
Acero para herramientas O2 is an oil-quenched cold work tool steel with high hardness, high wear resistance, and minimal deformation during heat treatment. Compared with water-quenched steel, O2 steel exhibits better dimensional stability and higher toughness after complete quenching. The equivalent grades of O2 tool steel include:
| Estándar | Grado |
|---|---|
| EN/DIN | 1.2842 / 90MnCrV8 |
| JIS | SKS31 |
| GB | 9Mn2V |
Lista de verificación rápida del tratamiento térmico del acero para herramientas O2
Siga estos pasos secuenciales para el tratamiento térmico adecuado del acero para herramientas O2: precalentamiento, endurecimiento (austenización), temple en aceite y revenido.
- Precalentamiento Precaliente a 649–677 °C (1200–1250 °F) hasta que se caliente de manera uniforme. Reduce el choque térmico y el riesgo de deformación o agrietamiento.
- Austenización (endurecimiento) Caliente a 760–800 °C (1400–1472 °F). Los carburos de aleación se disuelven y la microestructura se transforma en austenita.
- Temple Temple en aceite. Detenga cuando la pieza alcance 66–93 °C (150–200 °F).
- Revenido Comience inmediatamente una vez que la pieza se enfríe a 52–65 °C (125–150 °F). Revenir a 150–260 °C (300–500 °F). Tiempo mínimo de mantenimiento: 2 horas por pulgada (4,7 min/mm) de sección transversal.
Proceso de tratamiento térmico
Precalentamiento
Precaliente a 649–677 °C (1200–1250 °F) y mantenga hasta que la pieza esté calentada uniformemente en todo su volumen. Esto reduce el choque térmico y el riesgo de deformación o agrietamiento cuando el acero entra en el horno de austenización.
Austenización
Caliente a 760–800 °C (1400–1472 °F). A esta temperatura, los carburos de aleación se disuelven y la microestructura se transforma en austenita. 790 °C (1450 °F) es la temperatura estándar recomendada para la mayoría de las aplicaciones. Controle cuidadosamente el tiempo de mantenimiento: un mantenimiento excesivo aumenta el contenido de austenita retenida y reduce la dureza final.
Temple
Temple en aceite, deteniéndose cuando la pieza alcance 66–93 °C (150–200 °F). Mantenga la temperatura del aceite de temple entre 50–70 °C (120–160 °F). No use agua ni salmuera: el riesgo de agrietamiento es grave. No envuelva en lámina de acero inoxidable, ya que impide el contacto con el aceite.
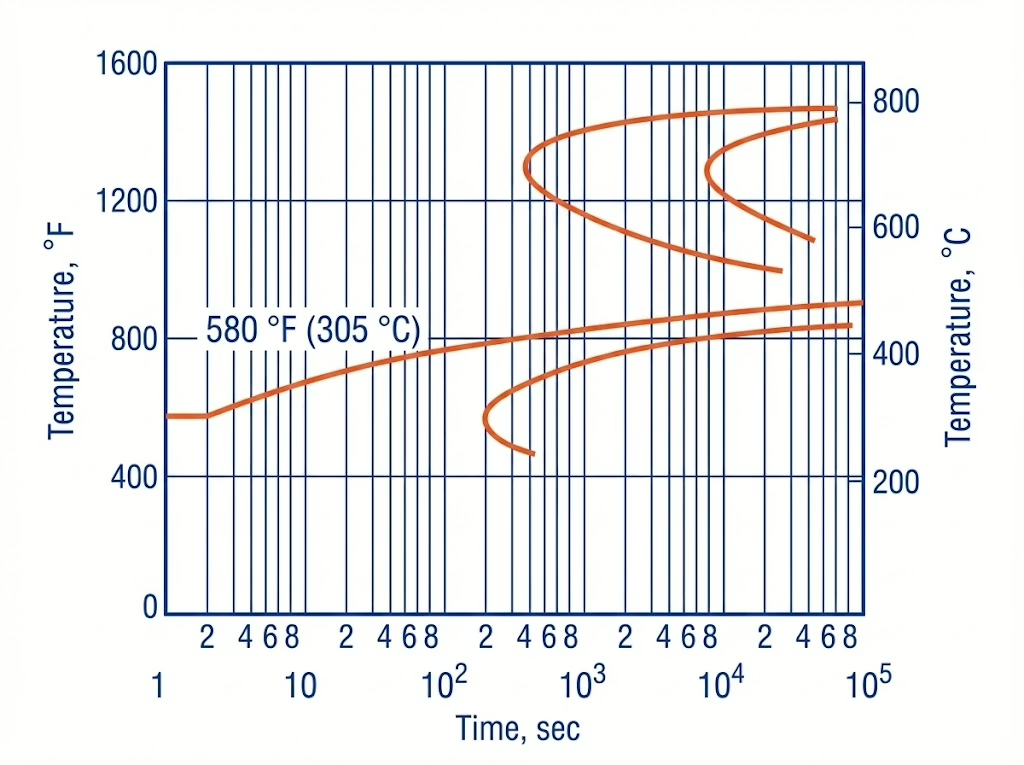
Revenido
Comience el revenido inmediatamente una vez que la pieza se enfríe a 52–65 °C (125–150 °F); no permita que alcance primero la temperatura ambiente. Revenir a 150–260 °C (300–500 °F). Tiempo mínimo de mantenimiento: 2 horas por pulgada (4,7 min/mm) de sección transversal, seguido de enfriamiento al aire.
Para aplicaciones exigentes, se prefiere el doble revenido. Para la mayoría de las herramientas, un solo revenido a 175–205 °C (345–400 °F) logra una dureza de trabajo de 58–62 HRC.
Dureza vs. temperatura de revenido:
| Temperatura de revenido °C (°F) | Dureza (HRC) |
|---|---|
| 150 (300) | 62.5 |
| 205 (400) | 59.5 |
| 260 (500) | 56.5 |
| 315 (600) | 54.0 |
| 370 (700) | 52.0 |
| 425 (800) | 49.5 |
| 480 (900) | 46.0 |
| 540 (1000) | 41.5 |
Problemas comunes y soluciones
Deformación y cambios dimensionales
La deformación en el acero O2 generalmente es causada por velocidades de temple excesivas o calentamiento desigual. Tres controles:
- Martemplado: Interrumpa el temple en aceite caliente o sal fundida, mantenido a 14–28 °C (25–50 °F) por encima de la temperatura de inicio de la martensita (Ms), mantenga hasta que la temperatura de la pieza se iguale, luego enfríe al aire.
- Precalentamiento: El precalentamiento a 650 °C (1200 °F) antes de la austenización reduce significativamente la distorsión durante el endurecimiento.
- Sobremetal de mecanizado: Conserve suficiente material después del mecanizado en bruto para corregir cualquier distorsión del tratamiento térmico final.
agrietamiento por temple
Las causas incluyen velocidades de calentamiento excesivas, esquinas agudas y cambios abruptos en la sección transversal de la geometría de la herramienta.
- Solo temple en aceite. El agua y la salmuera están prohibidas.
- Revenir la pieza antes de que se enfríe completamente a temperatura ambiente para aliviar las tensiones residuales.
- Para geometrías complejas, realice un recocido de alivio de tensiones a 650–675 °C después del mecanizado en bruto y antes del endurecimiento final.
Descarburación superficial
El acero O2 es sensible a la descarburación durante el calentamiento. La pérdida de carbono en la superficie produce una capa blanda que reduce la resistencia al desgaste.
- Calentar en atmósfera protectora — un gas endotérmico, un baño de sales o vacío.
- Elimine toda la cascarilla de óxido y cualquier capa descarburada existente de la superficie antes del tratamiento térmico final.
Control de austenita retenida y dureza
La austenización por encima de la temperatura recomendada aumenta el contenido de austenita retenida, lo que provoca dureza insuficiente e inestabilidad dimensional después del temple.
- Manténgase dentro del rango de 760–800 °C. Excederlo es la causa principal de problemas de austenita retenida.
- El tratamiento criogénico a −196 °C (−321 °F) convierte una porción significativa de la austenita retenida en martensita.
- Revenir a 175–205 °C (345–400 °F) para alcanzar una dureza de trabajo estable de 58–62 HRC.
Límites de aplicación
El acero O2 no tiene dureza en caliente. Es adecuado para estampado en frío, cizallado y conformado a temperaturas ambiente. No debe usarse en aplicaciones de trabajo en caliente como fundición a presión o forja en caliente.