
Guia de Tratamento Térmico do Aço Ferramenta O1
Aço ferramenta O1 é tipicamente tratado termicamente por pré-aquecimento a cerca de 1200°F / 650°C, austenitização a 1450-1500°F / 788-816°C, têmpera em óleo morno agitado, e revenimento de acordo com a dureza final requerida.
Após têmpera e revenido adequados, o aço O1 geralmente atinge uma dureza de 57-63 HRC. A dureza após têmpera é normalmente de cerca de 64-65 HRC, mas essa condição é muito frágil para uso em serviço e deve ser revenida imediatamente.
Como o O1 é um têmpera em óleo aço para ferramentas de trabalho a frio, os riscos mais importantes do tratamento térmico são trincamento na têmpera, distorção, descarbonetação, pontos moles e revenimento retardado. Esses problemas geralmente são causados por controle inadequado de temperatura, geometria de ferramenta inadequada, agitação insuficiente do óleo, imersão excessiva ou deixar a peça sem revenimento após a têmpera.
Este guia fornece uma tabela prática de tratamento térmico do O1 cobrindo alívio de tensões, recozimento, pré-aquecimento, austenitização, têmpera em óleo, temperaturas de revenimento, dureza esperada, variação dimensional e falhas de tratamento térmico do S7.
Tabela de temperaturas de tratamento térmico do aço ferramenta O1
| Processo de tratamento térmico | Temperatura °F | Temperatura °C | Instruções práticas |
|---|---|---|---|
| Alívio do estresse | 1200-1250°F | 649-677°C | Deixe de molho por 1 a 2 horas por cada polegada de espessura. Resfrie lentamente. Use após usinagem pesada e antes da têmpera. |
| Recozimento | 1350-1450°F | 730-788°C | Deixe de molho por bastante tempo. Resfrie o forno lentamente até cerca de 482-540°C (900-1000°F) e, em seguida, deixe esfriar ao ar livre. |
| Pré-aquecimento | Aproximadamente 1200°F | Aproximadamente 650°C | Mantenha em repouso por 10 a 15 minutos ou até que esteja aquecido uniformemente. Não deixe de molho por muito tempo. |
| Austenitização / endurecimento | 1450-1500°F | 788-816°C | Aqueça desde a temperatura de pré-aquecimento até a temperatura de endurecimento. Evite o superaquecimento e tempos de imersão excessivos. |
| têmpera de óleo | Retire do forno entre 125 e 200 °F (52-93 °C). | 52-93°C | Resfrie em óleo morno e agitado. Faça o revenimento imediatamente após a têmpera. |
| Revenimento | 300-600°F normalmente | 149-316°C normalmente | Mantenha a temperatura por cerca de 2 horas por polegada de espessura da seção. Selecione a temperatura de acordo com a dureza final desejada. |
Para a maioria das ferramentas de trabalho a frio, o aço O1 é geralmente temperado entre 149°C e 260°C (300°F e 500°F). Essa faixa de temperatura mantém a alta dureza, ao mesmo tempo que reduz a fragilidade causada pela têmpera.
Como realizar o tratamento térmico do aço ferramenta O1
O tratamento térmico do aço O1 normalmente inclui pré-aquecimento, austenitização, têmpera em óleo e revenido. O alívio de tensões é adicionado quando a peça foi submetida a usinagem intensiva. O recozimento é utilizado para amolecer o aço O1 endurecido para retrabalho.
1. Alívio do estresse antes do endurecimento
Recomenda-se o alívio de tensões após usinagem pesada, desbaste grosseiro ou retificação irregular. Esses processos podem deixar tensões internas na ferramenta. Se a peça for endurecida sem alívio de tensões, as tensões residuais podem se combinar com as tensões de têmpera, causando empenamento ou trincas.
Aqueça o aço O1 não temperado lentamente a 649-677 °C (1200-1250 °F), mantenha nessa temperatura por 1 a 2 horas por polegada de espessura e, em seguida, resfrie lentamente. Esta etapa não tempera o aço. Seu objetivo é reduzir a tensão interna antes do ciclo final de têmpera.
2. Recozimento do aço ferramenta O1
O recozimento é usado para amolecer o aço O1 endurecido para usinagem ou correção. Aqueça o aço a 730-788°C (1350-1450°F), mantenha nessa temperatura por bastante tempo e, em seguida, resfrie lentamente no forno até cerca de 482-540°C (900-1000°F) antes de resfriá-lo ao ar.
Surface protection is important during recozimento and hardening. If O1 is heated in an oxidizing atmosphere, the surface may lose carbon. A decarburized surface will not harden properly and may wear quickly in service.
3. Pré-aquecimento do aço ferramenta O1
O pré-aquecimento reduz o choque térmico antes que o aço atinja a faixa de austenitização. É especialmente útil para peças com espessura de seção irregular, cantos vivos ou tensões de usinagem.
Pré-aqueça o forno O1 a cerca de 650 °C (1200 °F) e mantenha nessa temperatura por 10 a 15 minutos, ou até que a peça esteja aquecida uniformemente. Esta deve ser uma etapa rápida de equalização, não um aquecimento prolongado.
4. Austenitização e Endurecimento do Aço Ferramenta O1
A austenitização é a principal etapa de endurecimento. O aço O1 é geralmente aquecido a 788-816°C (1450-1500°F) antes do resfriamento em óleo.
A extremidade inferior dessa faixa geralmente é mais segura quando a tenacidade e o controle dimensional são importantes. A extremidade superior pode aumentar a dureza e a resistência ao desgaste, mas o superaquecimento ou a permanência excessiva na temperatura podem aumentar a austenita retida, reduzir a estabilidade dimensional e resultar em uma dureza menor do que a esperada após o resfriamento.
A peça deve permanecer imersa apenas pelo tempo necessário para que a seção atinja uma temperatura uniforme. O aquecimento insuficiente pode causar endurecimento incompleto. O superaquecimento pode causar dureza instável, distorção ou fragilidade.
5. Têmpera em óleo O1 Aço ferramenta
O eletrodo O1 deve ser resfriado em óleo para atingir a dureza máxima. O óleo deve estar morno e devidamente agitado. Óleo parado pode criar uma camada de vapor ao redor da peça quente, retardando o resfriamento local e causando pontos amolecidos.
A faixa de temperatura ideal para têmpera em óleo é de aproximadamente 25 a 60 °C (75 a 140 °F), dependendo do óleo e das práticas da oficina. Após a têmpera, retire a peça do óleo quando a temperatura atingir cerca de 52 a 93 °C (125 a 200 °F).
A peça deve ser temperada enquanto ainda estiver quente. A têmpera tardia é uma das causas mais comuns de fissuras no aço O1 temperado.
6. Têmpera do aço ferramenta O1
O revenimento reduz a tensão e a fragilidade da martensita recém-temperada. Também define a dureza final de trabalho.
Para a maioria das ferramentas de trabalho a frio O1, o revenimento é normalmente realizado entre 149-260°C (300°F e 500°F). Uma temperatura de referência comum é 177°C (350°F), que normalmente resulta em uma dureza de cerca de 62-63 HRC após o endurecimento adequado.
Uma regra comum para o tempo de têmpera é de 2 horas por polegada de espessura da seção. A têmpera simples é frequentemente usada para O1, mas a têmpera dupla pode ser usada quando se requer maior estabilidade ou alívio de tensões. Se a têmpera dupla for utilizada, a ferramenta deve esfriar até a temperatura ambiente entre os ciclos.
Tabela de têmpera do aço ferramenta O1
A dureza do O1 diminui à medida que Temperatura de revenimento aumenta. Os valores a seguir são níveis de dureza típicos esperados após austenitização adequada e têmpera em óleo.
| Temperatura de têmpera °F | Temperatura de têmpera °C | Dureza esperada HRC |
|---|---|---|
| Após a têmpera | Após a têmpera | 64-65 HRC |
| 300°F | 149°C | Aproximadamente 63 HRC |
| 350°F | 177°C | Aproximadamente 62-63 HRC |
| 400°F | 204°C | Aproximadamente 62 HRC |
| 500°F | 260°C | Cerca de 60 HRC |
| 600°F | 316°C | Cerca de 57 HRC |
| 700°F | 371°C | Aproximadamente 53 HRC |
| 800°F | 427°C | Cerca de 50 HRC |
| 900°F | 482°C | Aproximadamente 47 HRC |
Dureza do aço ferramenta O1 após tratamento térmico
O aço O1 geralmente atinge cerca de 64-65 HRC imediatamente após a têmpera em óleo. Essa condição, após a têmpera, é muito quebradiça para uso em serviço e precisa ser revenida.
Após o revenimento, o trabalho árduo é de cerca de 57-63 HRC. O valor final depende principalmente da temperatura de revenimento, tamanho da seção, controle da austenitização e eficácia da têmpera.
| Condições de tratamento térmico | Dureza típica |
|---|---|
| Como resfriado rapidamente, antes do revenimento. | 64-65 HRC |
| Temperado a 149°C (300°F) | Aproximadamente 63 HRC |
| Temperado a 177°C (350°F) | Aproximadamente 62-63 HRC |
| Temperado a 500°F / 260°C | Cerca de 60 HRC |
| Temperado a 600°F / 316°C | Cerca de 57 HRC |
O aço O1 endurece bem em seções pequenas e moderadas. Seções muito grandes podem não resfriar rápido o suficiente no núcleo, de modo que a dureza no centro pode ser menor que a dureza da superfície.
O1 Tratamento Térmico: Controle de Alteração Dimensional e Distorção
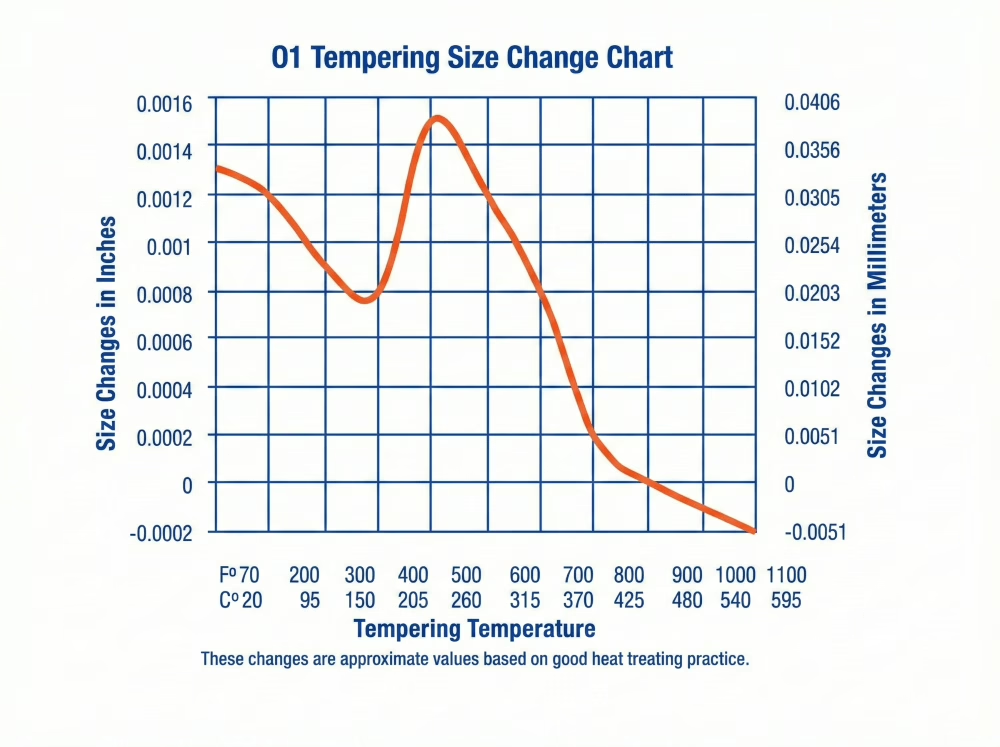
Aço ferramenta O1 muda de dimensão durante o tratamento térmico porque sua microestrutura se transforma da condição recozida em martensita durante a têmpera em óleo. Um valor prático de expansão esperada é de cerca de 0,0015 in/in, ou aproximadamente 0,15 mm em 100 mm.
Este valor deve ser usado apenas como referência. A variação dimensional real depende da temperatura de austenitização, do controle do tempo de permanência na temperatura, da velocidade de têmpera, da agitação do óleo, da dimensão da seção transversal e da temperatura de revenido. Se o aço for superaquecido ou mantido por muito tempo na temperatura de têmpera, a variação dimensional após a têmpera e o revenido pode se tornar menos previsível.
A distorção durante o tratamento térmico O1 é causada principalmente pelo aquecimento e resfriamento desiguais, bem como pela transformação martensítica não uniforme durante a têmpera em óleo. Como o tratamento O1 requer têmpera em meio líquido, ele é mais sensível à tensão de têmpera do que aços de têmpera ao ar, como o A2.
| Fator de tratamento térmico | Possível resultado | Método de controle |
|---|---|---|
| Aquecimento irregular antes da austenitização | Diferença de temperatura entre a superfície e o núcleo | Utilize o pré-aquecimento adequado antes do endurecimento. |
| Temperatura de austenitização excessiva | Mudança dimensional menos previsível | Mantenha-se dentro da faixa de endurecimento recomendada. |
| Tempo de imersão excessivo | Aumento da instabilidade dimensional | Deixe de molho apenas pelo tempo necessário para um aquecimento uniforme. |
| Resfriamento desigual do óleo | Deformação, curvatura ou variação de dureza local | Use óleo de têmpera morno e bem agitado. |
| Temperatura de têmpera inadequada | Alteração na dureza e no tamanho fora da faixa alvo. | Selecione a temperatura de revenimento de acordo com a dureza desejada. |
O objetivo não é eliminar completamente a variação dimensional, mas torná-la previsível. Para ferramentas de precisão O1, a sobremedida para usinagem final ou retificação deve ser planejada antes do tratamento térmico.
Problemas comuns no tratamento térmico do aço ferramenta O1
A maioria dos problemas de tratamento térmico O1 decorre do controle inadequado da temperatura, têmpera em óleo deficiente, revenimento tardio, descarbonetação ou geometria inadequada da peça.
| Problema | Causa | Resultado | Prevenção |
|---|---|---|---|
| Rachaduras por têmpera | Cantos vivos, alta tensão, têmpera retardada | Rachaduras durante ou após o resfriamento | Melhore o design, alivie o estresse, acalme-se imediatamente. |
| Descarbonetação | Aquecimento em atmosfera oxidante | Superfície macia após o endurecimento | Utilize vácuo, atmosfera protetora, banho de sal ou proteção de superfície. |
| Baixa dureza | Subaquecimento, têmpera fraca, superaquecimento, austenita retida | A ferramenta não atinge a dureza desejada. | Controle a temperatura de austenitização e as condições de têmpera. |
| Pontos fracos | Agitação deficiente do óleo, camada de vapor, incrustações superficiais | dureza local não uniforme | Limpe a peça e use óleo agitado. |
| Distorção excessiva | Tensões de usinagem, seções irregulares, controle inadequado de têmpera | Deformação ou curvatura | Aliviar o estresse, pré-aquecer, melhorar a geometria da ferramenta |
| Temperamento excessivo | Temperar muito quente ou moer queima | Perda de dureza | Controle a temperatura de têmpera e moagem. |
| Subtemperagem | Temperatura muito baixa ou imersão insuficiente. | Fragilidade e fissuração precoce | Tempere imediatamente e deixe de molho por tempo suficiente. |
Rachaduras por têmpera é frequentemente atribuído ao material, mas em muitos casos a causa real é a geometria da ferramenta, tensão de usinagem, severidade da têmpera ou revenimento retardado. O O1 deve ser tratado com cuidado quando a peça tem cantos vivos, paredes finas, furos cegos ou grandes diferenças de seção.
A descarbonetação também é importante porque uma superfície com baixo teor de carbono não consegue endurecer adequadamente. Uma camada superficial macia reduz a resistência ao desgaste e pode criar uma transformação irregular entre a superfície e o núcleo.
Tratamento térmico do aço ferramenta O1 para aplicações em ferramentas de trabalho a frio
O O1 é usado em ferramentas de trabalho a frio quando a ferramenta exige alta dureza, boa usinabilidade antes do endurecimento e controle dimensional razoável após a têmpera em óleo. Aplicações típicas incluem punções, matrizes de corte, matrizes de conformação, matrizes de aparamento, medidores, buchas, mandris, brochas, machos, alargadores, matrizes de roscamento e facas de corte.
Para essas ferramentas, o tratamento térmico geralmente se concentra em três pontos: atingir a dureza máxima durante a têmpera em óleo, revenimento para manter a resistência ao desgaste e controle da distorção para que a ferramenta permaneça utilizável após o endurecimento.
| Requisitos de ferramental | Tratamento térmico com foco no tratamento térmico |
|---|---|
| Retenção de ponta | Use uma temperatura de revenimento mais baixa para manter uma alta dureza. |
| Perfuração e corte | Equilibre a dureza com a tenacidade para reduzir o lascamento. |
| Medidores e ferramentas de precisão | Controle a alteração de tamanho e a distorção. |
| Ferramentas usinadas com precisão | Alivie o estresse antes de endurecer |
| Geometria complexa da ferramenta | Reduzir a concentração de tensões e o risco de fissuras por têmpera |
O O1 não é ideal para toda ferramenta de trabalho a frio. Para produções muito longas ou desgaste abrasivo severo, D2 pode oferecer melhor resistência ao desgaste. Para ferramentas complexas que exigem maior estabilidade dimensional durante o endurecimento, A2 pode ser mais seguro. Para ferramentas expostas a temperaturas de serviço elevadas, o O1 pode perder dureza devido à sua limitada resistência ao amolecimento.
A Aobo Steel não fornece serviço de tratamento térmico final. Este guia é fornecido como referência técnica para clientes que compram aço para ferramentas O1 e precisam entender endurecimento, têmpera em óleo, revenimento, controle de dureza e variações dimensionais. Faixa de tamanho, tolerâncias, pedido mínimo e prazos de entrega estão definidos em nosso página sobre capacidade de fornecimento de aço ferramenta.
Precisa de aço ferramenta O1 para ferramentas de trabalho a frio?
A Aobo Steel fornece barras redondas e barras chatas de aço ferramenta O1 / 1.2510 / SKS3, recozidas, para grandes encomendas industriais. Envie-nos as dimensões, a quantidade, a tolerância e a aplicação desejadas.