
Recozimento cíclico dos aços ferramenta O1, A2, A6 e D2
O recozimento cíclico substitui um único patamar longo por uma série de patamares escalonados, de modo que a carga passa menos tempo total no forno para a mesma estrutura amolecida. Os ciclos publicados para quatro graus de trabalho a frio estão abaixo, juntamente com o tratamento de alívio de tensões correspondente.
Como o ciclo difere de um recozimento convencional
Um recozimento convencional aquece a carga através da faixa crítica e depois a resfria lentamente o suficiente, geralmente no forno, para que a estrutura se transforme em perlita lamelar e carbonetos esferoidizados. Esse é um caminho de resfriamento lento por definição, e o forno fica ocupado durante todo ele.
Um recozimento cíclico divide o mesmo trabalho em dois patamares. A carga é aquecida acima da temperatura crítica superior para o seu grau, mantida tempo suficiente para dissolver os carbonetos, depois é baixada a uma temperatura logo abaixo da crítica inferior e mantida ali para a transformação, e finalmente resfriada ao ar. A transformação ocorre durante o segundo patamar em vez de durante um longo resfriamento no forno, e é daí que vem a economia de tempo.
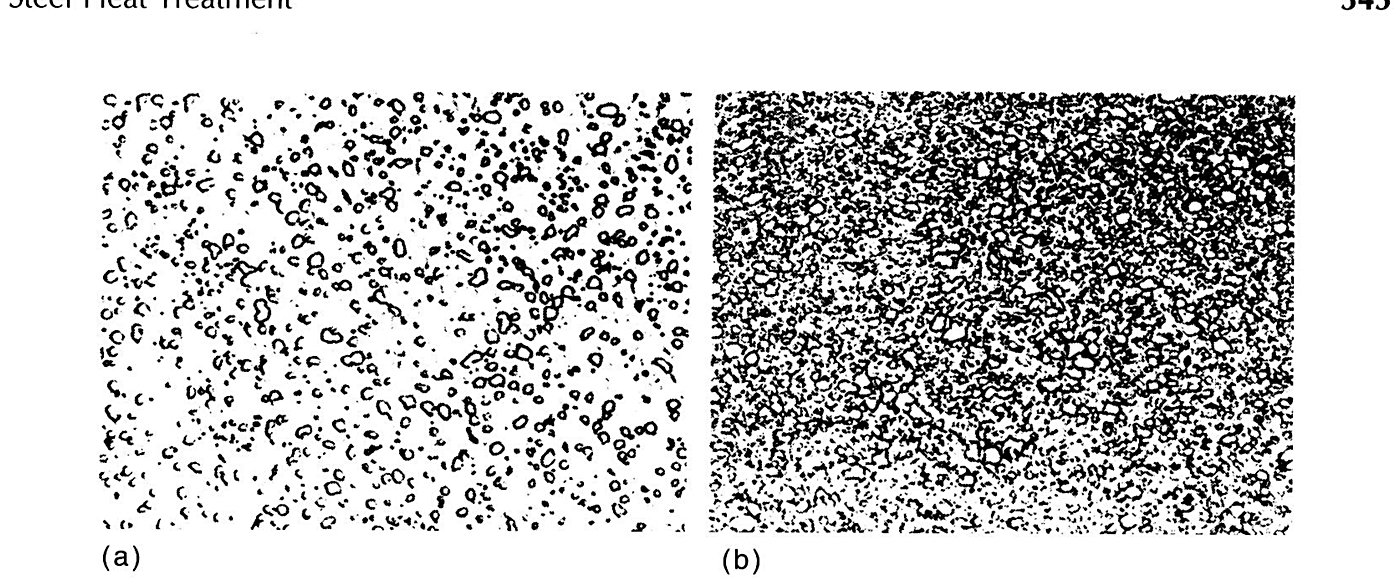
O que o ciclo busca é uma estrutura esferoidizada, e essa estrutura vale a pena ser reconhecida em uma micrografia. As duas placas abaixo são carbonetos recozidos macios em uma matriz ferrítica.
Tratamentos de recozimento cíclico para quatro graus de aço ferramenta
A tabela apresenta o tratamento publicado para cada grau, com os tempos de patamar contados a partir do momento em que a carga atinge a temperatura. A mesma fonte observa que o segundo patamar é o que produz a estrutura amolecida, e que o resfriamento ao ar que se segue é parte normal do ciclo e não uma interrupção.
| Grau | Tratamento |
|---|---|
| O1 | Aquecer a 730 °C (1350 °F), manter 4 h; aquecer a 780 °C (1440 °F), manter 2 h; resfriar a 690 °C (1275 °F), manter 6 h; resfriar ao ar |
| A2 | Aquecer a 900 °C (1650 °F), manter 2 h; resfriar a 760 °C (1400 °F), manter 6 h; resfriar ao ar |
| A6 | Aquecer a 815 °C (1500 °F), manter 2 h; resfriar a 650 °C (1200 °F), manter 6 h; resfriar ao ar |
| D2 | Aquecer a 900 °C (1650 °F), manter 2 h; resfriar a 775 °C (1425 °F), manter 6 h; resfriar ao ar |
Tratamentos de recozimento cíclico publicados para quatro graus de aço ferramenta. Cada patamar é cronometrado a partir do momento em que a carga atinge a temperatura. Fonte, Tabela 5 de Heat Treating of Tool Steels, em ASM Handbook, Volume 4, Heat Treating.
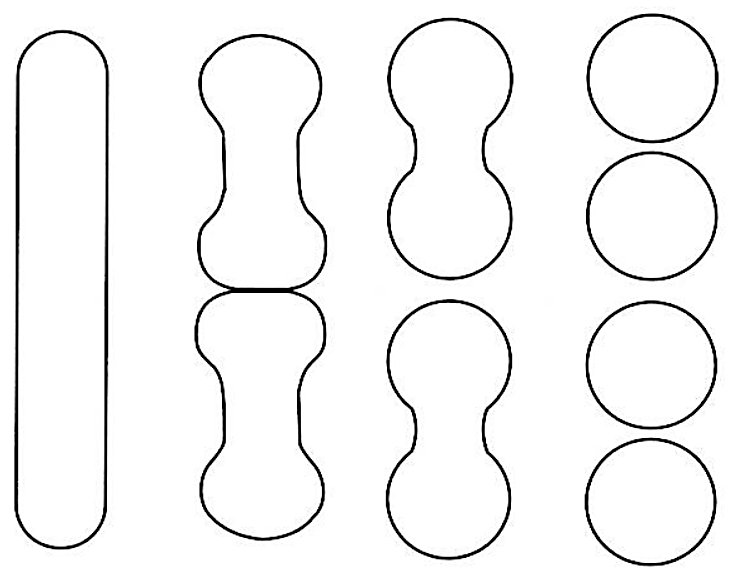
Essa mudança de carboneto lamelar para globular é uma mudança de forma, não de composição, e segue uma sequência fixa.
Quando o ciclo vale o tempo
Para uma carga grande de forno, a orientação publicada é que o ciclo oferece pouca vantagem, porque a própria carga determina os tempos de aquecimento e resfriamento. Para ferramentas individuais que podem ser tratadas em banho de sal ou em forno convencional, a mesma fonte descreve a economia de tempo como substancial.
O ciclo para O1 é o que mostra o padrão com mais clareza. Aquece-se a 730 °C (1350 °F) e mantém-se por 4 h, eleva-se a 780 °C (1440 °F) e mantém-se por 2 h, baixa-se a 690 °C (1275 °F) e mantém-se por 6 h, e então resfria-se ao ar. Os outros três graus da tabela vão diretamente do patamar alto para o patamar de transformação.
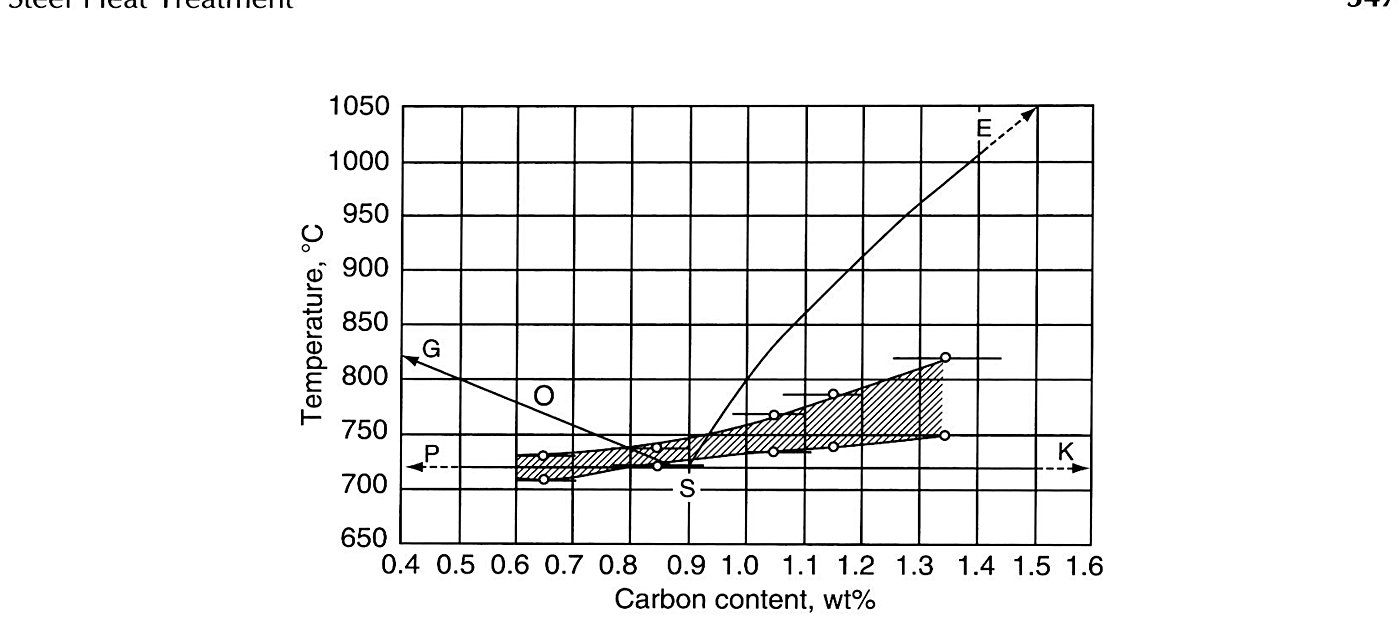
Onde as manutenções são posicionadas é definido pelo diagrama ferro-carbono, e a janela se estreita à medida que o carbono aumenta.
Alívio de tensões antes do endurecimento final
O alívio de tensões de uma ferramenta acabada antes do endurecimento final não reduz sensivelmente a distorção na maioria dos casos. Onde a precisão dimensional após o endurecimento é crítica, a ordem publicada é usinar em desbaste, aliviar tensões e então dar o passe final leve.
O tratamento recomendado é aquecer a 650 a 675 °C (1200 a 1250 °F), manter por 1 h por 25 mm (1 in.) de espessura, e resfriar ao ar. O pré-aquecimento dos graus O antes da austenitização reduz a distorção, e é quase sempre necessário quando a ferramenta vai ser austenitizada em banho líquido.
Material recozido e o que encomendar
O aço ferramenta é comprado na condição recozida, e a estrutura recozida é o que possibilita a usinagem de desbaste. As temperaturas de recozimento e normalização para toda a gama de graus estão listadas no gráfico de temperaturas de recozimento e normalização, que abrange os grupos de aço carbono, trabalho a frio, trabalho a quente e alta velocidade.
Para os graus da tabela, a página do aço ferramenta O1 contém a condição de fornecimento e a faixa de entrega recozida, e a página do aço ferramenta A2 contém os mesmos detalhes para esse grau. Os tamanhos e condições do D2 seguem o mesmo padrão.
O recozimento cíclico é uma decisão do tratador térmico e não uma especificação de compra. Ele não aparece no pedido de aço, mas decide quanto tempo a ferramenta passa no forno e quanta distorção retorna com ela.
Antes de usar esses valores
Esta página é um resumo de referência da prática publicada e não é uma especificação da Aobo Steel. Os ciclos são os tratamentos publicados para os graus citados, e um forno diferente, um peso de carga diferente ou um tamanho de seção diferente alterarão os tempos de patamar. Os parâmetros finais do ciclo são definidos pelo tratador térmico.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.