
O1, A2, A6 및 D2 공구강의 사이클 어닐링
사이클 어닐링은 단일 장시간 유지 대신 일련의 단계별 유지로 대체하므로, 동일한 연화 조직을 얻기 위해 장입물이 노 내에서 보내는 총 시간이 줄어듭니다. 네 가지 냉간 가공 강종에 대한 공개된 스케줄과 그에 따른 응력 제거 처리를 아래에 제시합니다.
사이클이 일반 어닐링과 다른 점
일반 어닐링은 장입물을 임계 범위까지 가열한 다음, 일반적으로 노 내에서 조직이 층상 펄라이트와 구상화 탄화물로 내려갈 만큼 충분히 천천히 냉각합니다. 이는 정의상 느린 냉각 경로이며, 그 전 과정 동안 노가 점유됩니다.
사이클 어닐링은 동일한 작업을 두 번의 유지로 나눕니다. 장입물을 해당 강종의 상부 임계 온도 이상으로 가열하여 탄화물이 용해될 만큼 충분히 유지한 다음, 하부 임계 온도 바로 아래로 내려 변태를 위해 유지하고, 마지막으로 공랭합니다. 변태는 긴 노냉 중이 아니라 두 번째 유지 중에 일어나며, 여기서 시간 절약이 발생합니다.
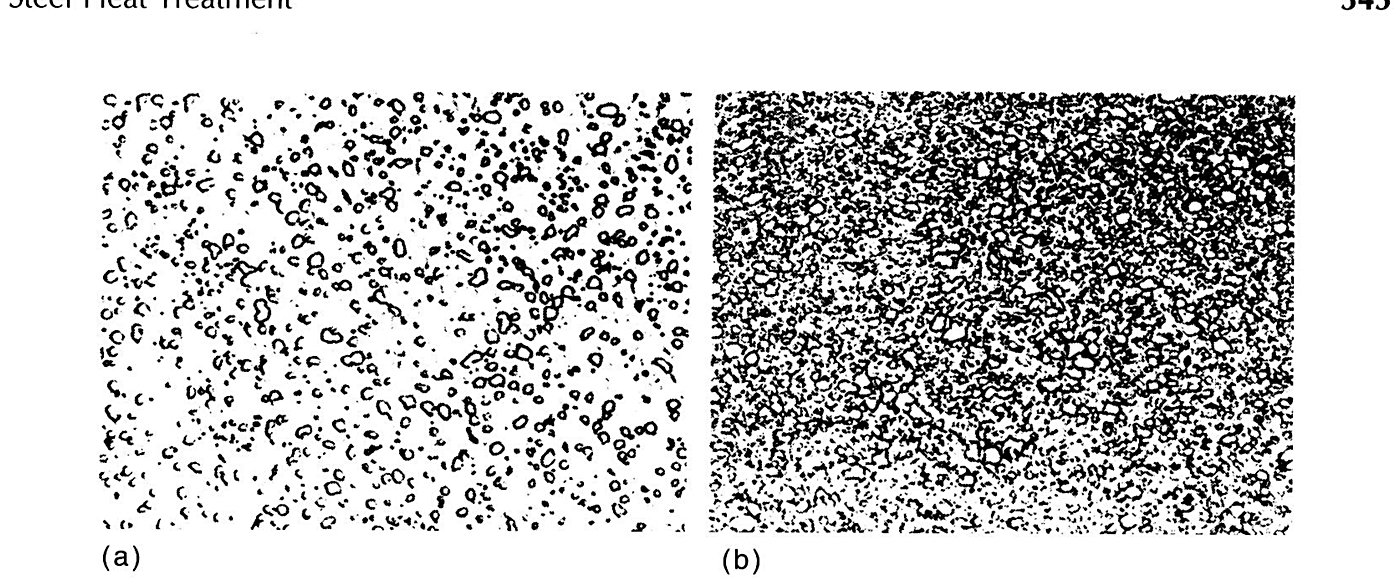
사이클이 얻고자 하는 것은 구상화 조직이며, 그 조직은 현미경 사진에서 식별할 가치가 있습니다. 아래 두 사진은 페라이트 기지에 있는 연화 소둔된 탄화물입니다.
네 가지 공구강 강종의 사이클 어닐링 처리
표는 각 강종에 대해 공개된 처리를 보여주며, 유지 시간은 장입물이 온도에 도달한 순간부터 계산합니다. 동일 출처는 두 번째 유지가 연화 조직을 생성하는 단계이며, 뒤따르는 공랭은 중단이 아니라 사이클의 정상적인 부분이라고 언급합니다.
| 등급 | 처리 |
|---|---|
| O1 | 730 °C (1350 °F)로 가열, 4 h 유지; 780 °C (1440 °F)로 가열, 2 h 유지; 690 °C (1275 °F)로 냉각, 6 h 유지; 공랭 |
| A2 | 900 °C (1650 °F)로 가열, 2 h 유지; 760 °C (1400 °F)로 냉각, 6 h 유지; 공랭 |
| A6 | 815 °C (1500 °F)로 가열, 2 h 유지; 650 °C (1200 °F)로 냉각, 6 h 유지; 공랭 |
| D2 | 900 °C (1650 °F)로 가열, 2 h 유지; 775 °C (1425 °F)로 냉각, 6 h 유지; 공랭 |
네 가지 공구강 강종에 대해 공개된 사이클 어닐링 처리. 각 유지는 장입물이 온도에 도달한 순간부터 시간을 계산합니다. 출처: ASM Handbook, Volume 4, Heat Treating의 Heat Treating of Tool Steels, Table 5.
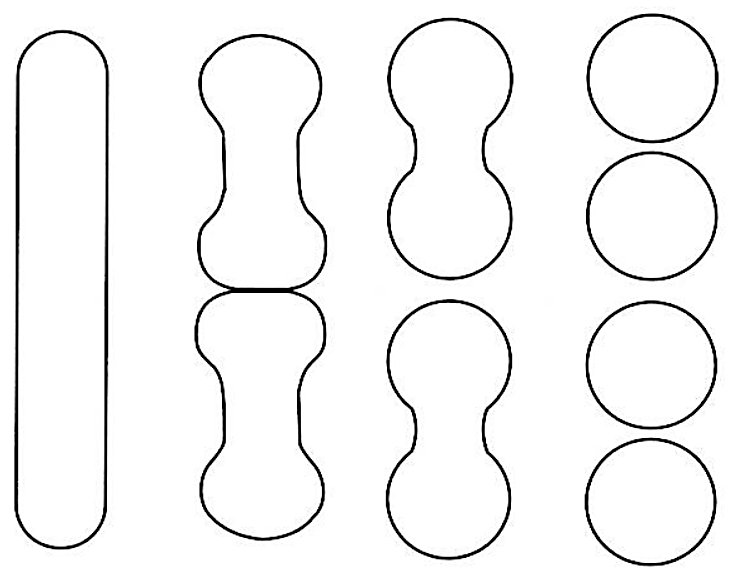
층상 탄화물에서 구상 탄화물로의 이러한 변화는 조성의 변화가 아니라 형상의 변화이며, 일정한 순서를 따릅니다.
사이클이 시간을 들일 가치가 있는 경우
대형 노 장입물의 경우 공개된 지침에 따르면 사이클의 이점이 거의 없는데, 이는 장입물 자체가 가열 및 냉각 시간을 결정하기 때문입니다. 염욕 또는 일반 노에서 처리할 수 있는 개별 공구의 경우, 동일 출처는 시간 절약이 상당하다고 설명합니다.
O1 스케줄은 그 패턴을 가장 명확하게 보여줍니다. 730 °C (1350 °F)로 가열하여 4 h 유지하고, 780 °C (1440 °F)로 승온하여 2 h 유지하며, 690 °C (1275 °F)로 내려 6 h 유지한 다음 공랭합니다. 표의 나머지 세 강종은 고온 유지에서 변태 유지로 바로 이동합니다.
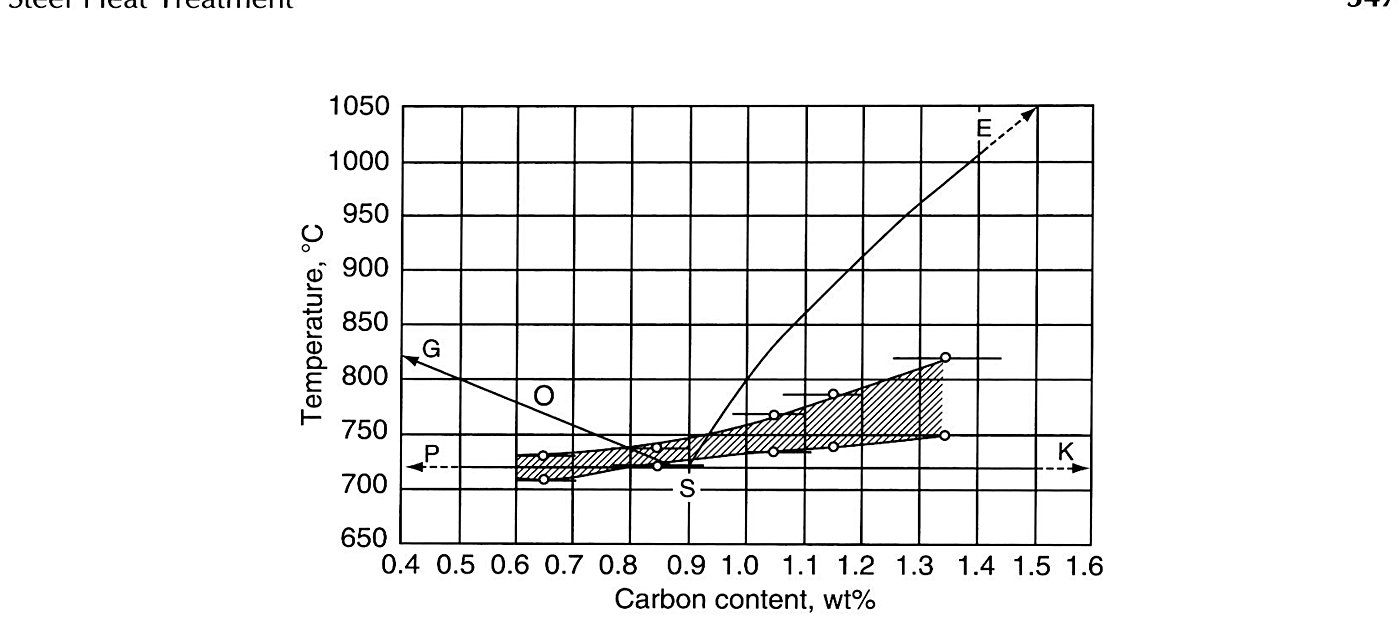
유지 온도가 어디에 설정되는지는 철-탄소 상태도에 의해 결정되며, 탄소가 증가할수록 그 범위는 좁아집니다.
최종 경화 전 응력 제거
최종 경화 전 완성된 공구의 응력 제거는 대부분의 경우 변형을 눈에 띄게 줄이지 않습니다. 경화 후 치수 정밀도가 중요한 경우, 공개된 순서는 황삭 가공, 응력 제거, 그다음 최종 경절삭입니다.
권장 처리는 650~675 °C (1200~1250 °F)로 가열, 두께 25 mm (1 in.)당 1 h 유지, 공랭입니다. 오스테나이트화 전 O 강종을 예열하면 변형이 줄어들며, 액체 욕에서 공구를 오스테나이트화할 때는 거의 항상 필요합니다.
어닐링 소재와 주문 시 확인 사항
공구강은 어닐링 상태로 구매되며, 어닐링 조직이 황삭 가공을 가능하게 합니다. 전체 강종 범위의 어닐링 및 노멀라이징 온도는 어닐링 및 노멀라이징 온도 차트에 나열되어 있으며, 탄소강, 냉간 가공, 열간 가공 및 고속도강 그룹을 포함합니다.
표에 있는 강종의 경우, O1 공구강 페이지는 공급 조건과 어닐링 납품 범위를 포함하며, A2 공구강 페이지는 해당 강종에 대해 동일한 세부 정보를 제공합니다. D2의 크기와 상태도 동일한 패턴을 따릅니다.
사이클 어닐링은 구매 사양이 아니라 열처리 업체의 결정입니다. 강재 주문서에는 나타나지 않지만, 공구가 노 내에서 보내는 시간과 그에 따라 발생하는 변형량을 결정합니다.
이 값들을 사용하기 전에
이 페이지는 공개된 실무의 참고 요약이며 Aobo Steel의 사양이 아닙니다. 스케줄은 명시된 강종에 대해 공개된 처리이며, 다른 노, 다른 장입 중량 또는 다른 단면 치수는 유지 시간을 변화시킵니다. 최종 사이클 파라미터는 열처리 업체가 설정합니다.
출처: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.