

Hogar > Centro Técnico de Tratamiento Térmico de Aceros para Herramientas > Guía de tratamiento térmico del acero para herramientas D3
Aobo Steel | Proveedor global de acero para herramientas en China
Guía de tratamiento térmico del acero para herramientas D3
Guía de tratamiento térmico para el acero para herramientas D3 (DIN 1.2080 | JIS SKD11), centrada en dureza muy alta, resistencia al desgaste y estabilidad dimensional para aplicaciones de herramientas de trabajo en frío.
Esta guía, recopilada de recursos profesionales y años de experiencia en la industria, cubre los procedimientos de temple y revenido para componentes mecanizados fabricados con acero para herramientas D3. El D3 se caracteriza por su alta resistencia al desgaste y su capacidad de endurecimiento profundo. A diferencia del acero D2 enfriado al aire, el acero D3 requiere temple en aceite, un proceso en el que se debe evitar la deformación y el agrietamiento.
Lista de verificación rápida para el tratamiento térmico del acero para herramientas D3
Tiempo necesario: 1 día
Esta guía describe los procedimientos de temple y revenido para componentes mecanizados fabricados con acero para herramientas D3.
- Precalentamiento
Caliente el componente muy lentamente desde temperatura ambiente hasta 815°C (1500°F) y mantenga a esta temperatura hasta que el componente se caliente de manera uniforme para evitar choque térmico y agrietamiento.
- Austenización (endurecimiento)
Caliente el horno a entre 925°C y 980°C (1700°F a 1795°F) y mantenga las piezas pequeñas durante 15 minutos o las piezas grandes hasta 45 minutos. Para prevenir la descarburación, use un horno de vacío o envuelva bien el acero en lámina de acero inoxidable o virutas limpias de hierro fundido.
- Temple
Transfiera rápidamente el componente a un baño de aceite tibio y temple hasta que la pieza alcance 50°C a 66°C (120°F a 150°F), luego retire la herramienta mientras aún esté tibia al tacto. Agite el baño de aceite o mueva el componente durante este proceso para romper las películas de vapor y prevenir puntos blandos.
- Revenido (primer ciclo)
Coloque inmediatamente el componente tibio al tacto en un horno de revenido precalentado para prevenir agrietamiento, calentándolo a entre 150°C y 540°C (300°F y 1000°F) según la dureza deseada. Mantenga la temperatura durante 1 hora por pulgada (25 mm) de espesor, con un mínimo generalmente recomendado de 2 horas.
- Enfriamiento
Deje que el acero para herramientas D3 se enfríe a temperatura ambiente para eliminar las tensiones martensíticas formadas durante la primera etapa de revenido.
- Revenido (segundo ciclo)
Recaliente la herramienta a la misma temperatura usada en el primer ciclo y mantenga durante 1 hora por pulgada (25 mm) de espesor (mínimo 2 horas) para transformar la austenita retenida.
Precalentamiento
El acero D3 tiene baja conductividad térmica y absorbe calor lentamente. Colocar acero para herramientas D3 a temperatura ambiente directamente en un horno de alta temperatura puede causar fácilmente choque térmico y provocar agrietamiento. Por lo tanto, el calentamiento debe comenzar muy lentamente desde temperatura ambiente. Precaliente el componente a 815°C (1500°F) y manténgalo a esta temperatura hasta que se caliente de manera uniforme. Solo entonces debe elevarse la temperatura del horno hasta la temperatura de austenización.
Austenización (endurecimiento)
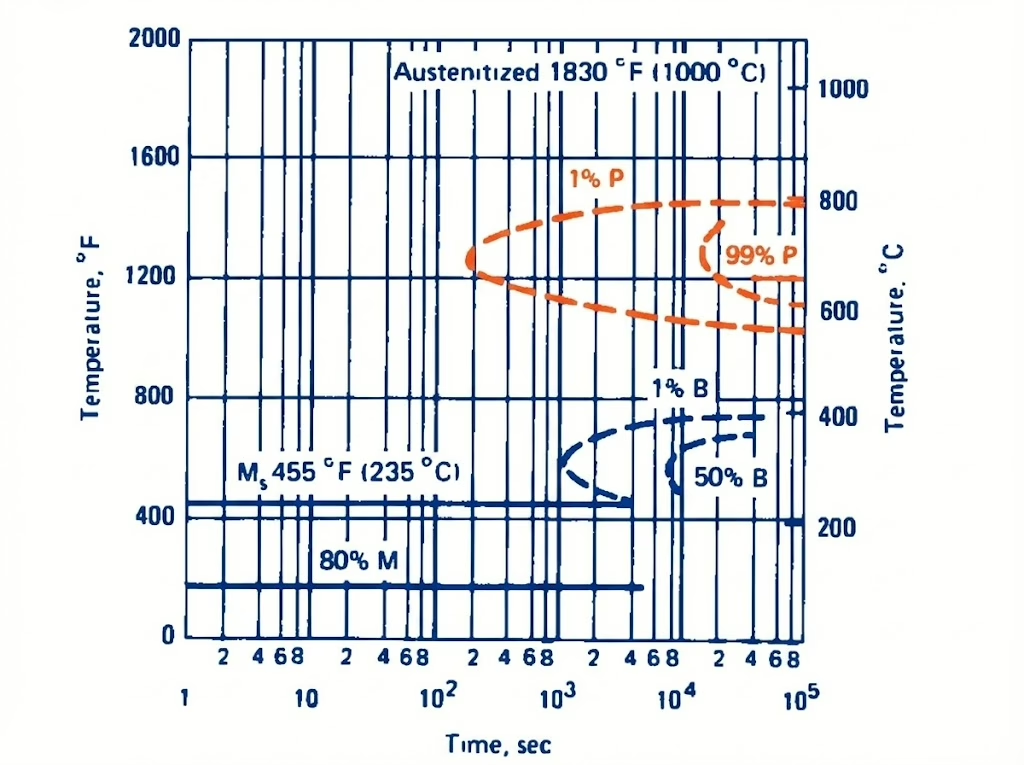
Siguiendo el paso anterior, caliente el horno a 925°C a 980°C (1700°F a 1795°F). Las piezas pequeñas de D3 requieren una permanencia de 15 minutos, mientras que las piezas grandes pueden permanecer hasta 45 minutos. El control de la atmósfera durante el calentamiento es esencial para prevenir la descarburación. Se prefieren los hornos de vacío, ya que previenen la descarburación y preservan la superficie brillante del acero para herramientas D3. Si no se dispone de dicho equipo, el acero para herramientas D3 debe envolverse bien en lámina de acero inoxidable o empacarse en materiales limpios, secos e inertes, como virutas de hierro fundido.
Temple
A diferencia del acero D2, que puede templarse al aire, el acero D3 debe templarse en aceite tibio para transformar la austenita en martensita y alcanzar la máxima dureza. Durante la operación, los componentes deben transferirse rápidamente del horno al baño de aceite y templarse hasta que la temperatura de la pieza alcance aproximadamente 50°C a 66°C (120°F a 150°F), es decir, deben retirarse mientras la herramienta permanezca tibia al tacto. Nunca permita que la herramienta alcance la temperatura ambiente antes del revenido, ya que esto aumenta significativamente el riesgo de agrietamiento. La dureza esperada después de este proceso es de aproximadamente 64 a 66 HRC.
Revenido
Dado que la martensita templada es extremadamente frágil y está sometida a alta tensión interna, no revenir de inmediato puede causar agrietamiento. Por lo tanto, el revenido debe realizarse inmediatamente después del temple. La práctica estándar para los aceros de la serie D es emplear un proceso de revenido en dos pasos para transformar austenita retenida y eliminar las tensiones martensíticas formadas durante el enfriamiento del primer revenido. El proceso específico es el siguiente: Caliente el D3 a la temperatura de revenido. El tiempo de permanencia se calcula como 1 hora por pulgada (25 mm) de espesor del acero para herramientas. Para mayor estabilidad, generalmente se recomienda un mínimo de 2 horas. Después de que la herramienta se enfríe a temperatura ambiente, recaliéntela a la misma temperatura para el segundo revenido.
| Temperatura de revenido | Rockwell C (HRC) |
| Recién templado | 66 |
| 300 °F / 150 °C | 65 |
| 400 °F / 205 °C | 61 |
| 500 °F / 260 °C | 58 |
| 600 °F / 315 °C | 57 |
| 700 °F / 370 °C | 57 |
| 800 °F / 425 °C | 56 |
| 900 °F / 480 °C | 55 |
| 1000 °F / 540 °C | 52 |
Tratamiento criogénico profundo (opcional)
Para maximizar la estabilidad dimensional y la dureza, se puede aplicar tratamiento criogénico profundo para convertir la austenita en martensita. El proceso requiere enfriamiento continuo desde el temple hasta -75°C a -196°C, seguido de revenido inmediato al regresar a temperatura ambiente para aliviar las tensiones internas.
Problemas comunes y soluciones en el tratamiento térmico del D3
agrietamiento por temple
El agrietamiento por temple se refiere a fracturas que ocurren durante o inmediatamente después de la etapa de temple. Dado que el acero D3 requiere un temple en aceite más agresivo que el enfriamiento al aire, el agrietamiento generalmente ocurre si los componentes se enfrían excesivamente en el medio de temple (por debajo de 50°C) o si hay un retraso entre el temple y el revenido. Además, las altas tensiones internas resultantes de un endurecimiento desigual—donde la superficie se endurece pero el interior permanece sin endurecer—también contribuyen a este fenómeno.
La solución es asegurar un precalentamiento adecuado para minimizar el choque térmico y retirar los componentes del aceite cuando alcancen temperaturas tibias al tacto (50°C–66°C), luego colocarlos inmediatamente en un horno de revenido precalentado.
Dureza baja
La dureza insuficiente ocurre cuando un acero para herramientas D3 no alcanza el HRC esperado. Generalmente hay dos causas: primero, control inadecuado de la atmósfera del tratamiento térmico, lo que provoca descarburación superficial; segundo, temperaturas de austenización excesivamente altas, que estabilizan la austenita, impiden su transformación en martensita y resultan en austenita retenida.
Puntos blandos
Los puntos blandos son áreas localizadas de dureza reducida en la superficie del acero para herramientas D3. Esto ocurre porque durante el temple en aceite, puede formarse una película de vapor con baja conductividad térmica alrededor del acero D3. Esta película reduce la velocidad de enfriamiento de las áreas cubiertas, inhibiendo así la formación de martensita en estas regiones.
La solución es romper la película de vapor durante el proceso de temple del D3 agitando el baño de aceite o moviendo el D3, asegurando así una transferencia de calor uniforme.
Distorsión dimensional
La distorsión dimensional se refiere a los cambios dimensionales o alabeo que ocurren en el D3 durante el tratamiento térmico. Esto se debe a que el D3 es un acero de temple profundo, y la transformación de fase de austenita a martensita causa expansión volumétrica; las tensiones térmicas generadas por un calentamiento o enfriamiento desigual exacerban la distorsión.
Existen dos enfoques para resolver este problema. Primero, mantener la simetría de la sección transversal tanto como sea posible durante el diseño de herramientas y matrices. Segundo, realizar un tratamiento de alivio de tensiones después del mecanizado en bruto del D3 y antes del temple. Utilizar precalentamiento escalonado para asegurar una distribución uniforme de la temperatura antes de alcanzar altas temperaturas, y emplear temple vertical para minimizar el alabeo. Además, dejar sobreespesor de mecanizado para el rectificado posterior al temple.
Un tratamiento térmico estable del D3 comienza con acero para herramientas de calidad
Obtenga resultados consistentes de tratamiento térmico y máxima resistencia al desgaste. Aobo Steel ofrece D3 forjado (1.2080) con integridad de grado UT D/d y dureza recocida < 255 HB. Respaldados por más de 20 años de experiencia, ofrecemos precios directos de fábrica para un acero de trabajo en frío confiable y de alto rendimiento.
Preguntas frecuentes
Debe calentar el D3 extremadamente despacio desde temperatura ambiente para evitar choque térmico. Precaliente el componente a 815 °C (1500 °F) y mantenga allí hasta que esté uniformemente calentado antes de aumentar a la temperatura de temple.
Caliente el horno entre 925 °C y 980 °C (1700 °F a 1795 °F). Las piezas pequeñas requieren una permanencia de 15 minutos, mientras que las piezas más grandes pueden necesitar hasta 45 minutos.
A diferencia del D2, el D3 debe templarse en aceite tibio para lograr la máxima dureza. Transfiera rápidamente el componente al baño de aceite hasta que alcance 50 °C–66 °C (120 °F–150 °F), retirándolo mientras aún esté tibio al tacto.
Utilice un proceso de revenido en dos etapas inmediatamente después del temple para prevenir agrietamiento. Caliente durante al menos 2 horas (o 1 hora por pulgada de espesor), enfríe a temperatura ambiente y luego recaliente a la misma temperatura.
Los puntos blandos ocurren cuando se forma una película de vapor durante el temple en aceite, reduciendo la velocidad de enfriamiento en áreas específicas. Prevenga esto agitando el baño de aceite o moviendo el componente para romper la película y asegurar una transferencia de calor uniforme.
Asegure un precalentamiento adecuado para minimizar el choque térmico y evite enfriar el componente por debajo de 50 °C en el medio de temple. Retire el acero cuando esté tibio al tacto y colóquelo inmediatamente en un horno de revenido precalentado.
La dureza esperada después del temple es de aproximadamente 64 a 66 HRC. Después del revenido, la dureza varía desde 65 HRC a 150 °C (300 °F) hasta 52 HRC a 540 °C (1000 °F).
Realice un tratamiento de alivio de tensiones después del mecanizado en bruto y utilice precalentamiento escalonado para asegurar una distribución uniforme de la temperatura. Además, utilice temple vertical y mantenga la simetría de la sección transversal en el diseño de la herramienta para minimizar el alabeo.