
Guía de tratamiento térmico del acero para herramientas S1
El acero para herramientas S1 (1.2550, SKS41) se endurece mediante precalentamiento a aproximadamente 650 °C (1200 °F), austenización a 900 °C a 955 °C (1650 °F a 1750 °F), temple en aceite a 50 °C a 70 °C y revenido inmediato mientras la pieza aún está caliente. La dureza después del temple es de aproximadamente 57 a 59 HRC, y un doble revenido entre 205 °C y 315 °C (400 °F y 600 °F) proporciona la alta tenacidad y resistencia al impacto por las que se valora el S1. Las piezas mecanizadas en desbaste o trabajadas en frío deben someterse a alivio de tensiones antes del endurecimiento.
Alivio de tensiones
El alivio de tensiones prepara los componentes de S1 después del mecanizado en desbaste o el trabajo en frío, reduciendo el riesgo de distorsión y agrietamiento durante el endurecimiento. Las tensiones internas del mecanizado, si no se eliminan, pueden causar una distorsión microestructural o dimensional grave una vez que la pieza alcanza la temperatura de endurecimiento.
- Temperatura de calentamiento: Calentar uniformemente a 650 °C a 675 °C (1200 °F a 1250 °F).
- Tiempo de permanencia: 1 hora por cada 25 mm (1 pulgada) de espesor, con un mínimo de 1 hora.
- Enfriamiento: Enfriamiento lento al aire.
Precalentamiento
Para prevenir el choque térmico y la deformación excesiva, las piezas frías de S1 nunca deben colocarse directamente en un horno que ya esté a la temperatura de austenización.
- Temperatura de calentamiento: Elevar lentamente la temperatura a aproximadamente 650 °C (1200 °F).
- Permanencia: Mantener hasta que la sección transversal esté uniformemente calentada.
Para piezas con geometría compleja o grandes variaciones en la sección transversal, el precalentamiento es crítico. Sincroniza el aumento de temperatura entre el núcleo y la superficie durante el calentamiento final, lo que reduce la tensión térmica y previene el agrietamiento.
Austenización (endurecimiento)
La austenización es el paso central del endurecimiento. El calentamiento transforma la estructura en austenita y disuelve los carburos en la matriz. La temperatura de austenización del S1 no debe ser ni demasiado alta ni demasiado baja.
- Temperatura de calentamiento: 900°C a 955°C (1650°F a 1750°F).
- Tiempo de permanencia: 15 a 45 minutos, determinado por el espesor de la sección para que toda la sección transversal se endurezca completamente.
- Atmósfera: Debido a que el S1 tiene solo una resistencia moderada a la descarburación, calentar en una atmósfera neutra controlada, vacío o baño de sales neutro para prevenir la oxidación superficial y la pérdida de carbono.
Temple
El S1 es un acero de temple en aceite. El temple en agua se usa ocasionalmente para secciones grandes o simples, pero se prefiere el temple en aceite para obtener la mejor tenacidad y el menor riesgo de agrietamiento.
- Medio de temple: Aceite de temple precalentado y en circulación.
- Procedimiento: Templar hasta que la pieza alcance 50 °C a 70 °C (120 °F a 160 °F), punto en el que aún está caliente.
Nunca dejar que la pieza se enfríe a temperatura ambiente antes del revenido. La estructura después del temple conlleva alta tensión interna, y el revenido retrasado deja al S1 altamente propenso a la fractura frágil espontánea.
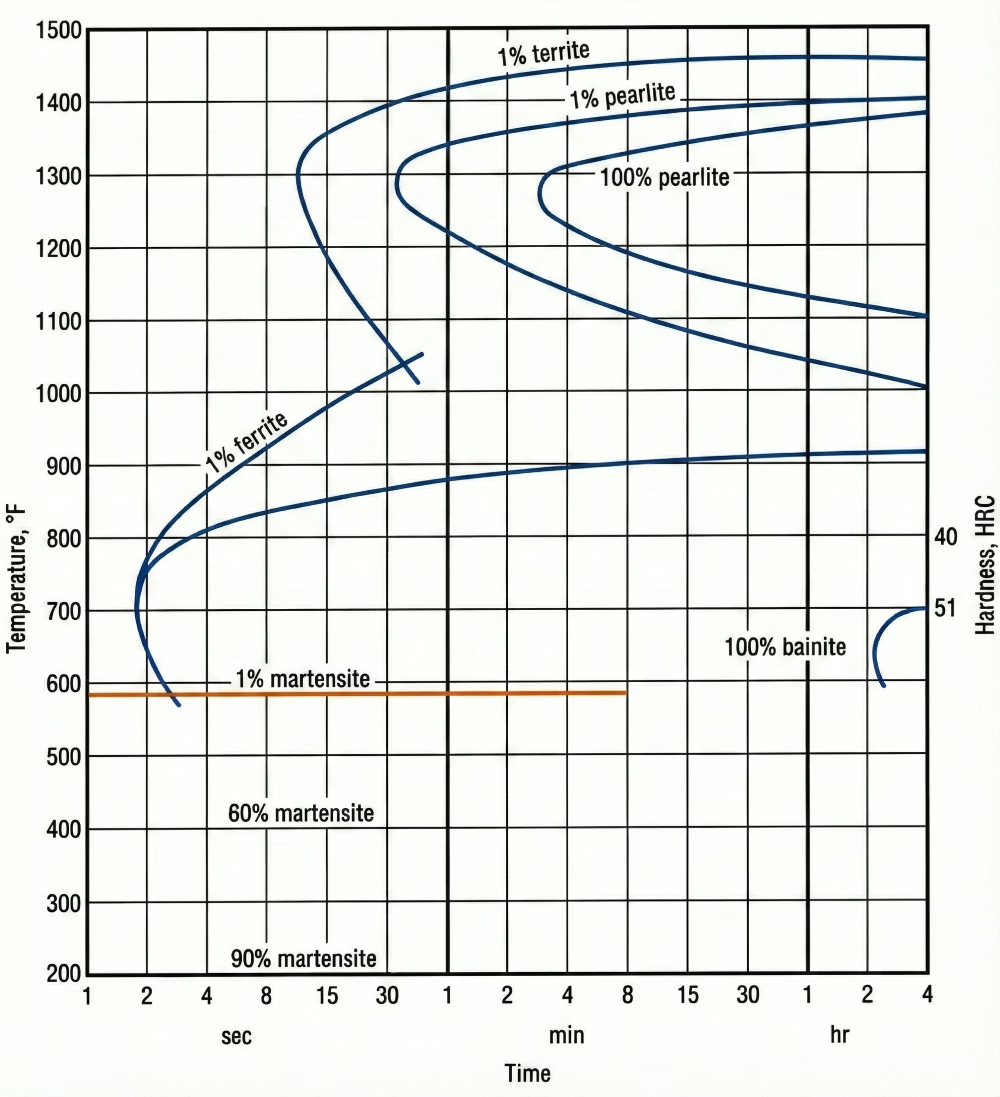
Revenido
Revenir inmediatamente after quenching para restaurar la tenacidad y la ductilidad. El revenido convierte la estructura tal como se templa en martensita revenida, y la temperatura se establece según la dureza requerida.
- Tiempo de permanencia: Al menos 2 horas por cada 25 mm (1 pulgada) de espesor de sección.
- Revenido secundario: Se recomienda un segundo revenido para eliminar la austenita retenida inestable, mejorar el límite elástico y las propiedades al impacto, y reducir la probabilidad de distorsión o agrietamiento posterior en servicio.
- Enfriamiento: Enfriar a temperatura ambiente entre el primer y el segundo revenido.
Dureza aproximada después del temple en aceite desde 900 °C a 955 °C (1650 °F a 1750 °F):
| Temperatura de revenido | Dureza aproximada (HRC) |
|---|---|
| A medida que se apaga | 57 a 59 |
| 150°C (300°F) | 56 a 58 |
| 205°C (400°F) | 55 a 57 |
| 260°C (500°F) | 54 a 56 |
| 315°C (600°F) | 52 a 55 |
| 370°C (700°F) | 50 a 53 |
| 425°C (800°F) | 48 a 50 |
| 540°C (1000°F) | 40 a 45 |
Para obtener la máxima tenacidad, como en cinceles y punzones de servicio pesado, el S1 generalmente se reviene entre 205 °C y 315 °C (400 °F y 600 °F). Se pueden usar temperaturas de revenido más altas para condiciones de servicio más cálidas, pero la dureza disminuye significativamente.
Problemas comunes de tratamiento térmico y soluciones
Agrietamiento por temple
Predominan dos causas. La primera es el revenido retrasado, donde la pieza permanece a temperatura ambiente después del temple el tiempo suficiente para que la tensión supere la resistencia del material. La segunda es la concentración de tensiones en esquinas afiladas, marcas de estampado o superficies mecanizadas en desbaste. Revenir inmediatamente, transfiriendo la pieza al horno de revenido mientras aún conserva calor residual cerca de 50 °C a 70 °C. En la etapa de diseño y mecanizado, usar esquinas redondeadas en las uniones críticas y mantener las superficies con un acabado alto.
Dureza baja
Las causas comunes son la descarburación superficial por una atmósfera de austenización inadecuada, temperatura o tiempo de permanencia de austenización insuficientes, y un temple débil por aceite demasiado caliente o mal agitado.
Deformación
La deformación generalmente proviene del choque térmico causado por un calentamiento demasiado rápido, o de la tensión residual de mecanizado liberada durante el calentamiento. Precalentar a 650 °C antes del endurecimiento, aliviar las tensiones de las piezas mecanizadas en desbaste antes del temple, y soportar las piezas largas o complejas para prevenir el pandeo.
Capa blanda descarburada
Se forma una capa superficial blanda cuando el oxígeno o la humedad del horno reaccionan con el carbono superficial y lo arrastran como monóxido de carbono o dióxido de carbono. Una verificación rápida es pasar una lima por la superficie; si raya fácilmente, hay una capa blanda presente. Para prevenirla, usar un horno de vacío o una atmósfera de gas inerte (nitrógeno o argón) para excluir el oxígeno, calibrar los baños de sales regularmente para mantenerlos neutros, y dejar suficiente sobreespesor de rectificado para que la capa descarburada pueda eliminarse después del tratamiento térmico.