

Hogar > Centro Técnico de Tratamiento Térmico de Aceros para Herramientas > Guía de tratamiento térmico del acero para herramientas H10
Aobo Steel | Proveedor global de acero para herramientas en China
Guía de tratamiento térmico del acero para herramientas H10
Guía práctica de tratamiento térmico para el acero para herramientas H10 para mejorar la resistencia al choque térmico y la tenacidad en aplicaciones exigentes de matrices para trabajo en caliente.
H10 hot-work tool steel is a chromium-molybdenum-vanadium alloy steel characterized by high-temperature resistance to softening and high toughness. It is widely used in die-casting molds, forging dies, and extrusion tools where high pressure and thermal fatigue are encountered. The H10 steel supplied by our company, Aobo Steel, is in the annealed condition, featuring a microstructure composed of a ferritic matrix and spheroidized carbides. This condition exhibits low hardness, which facilitates machining for our customers. We also offer electroslag remelted (ESR) H10, featuring higher purity and a more uniform microstructure, thereby significantly extending its service life.
Sin embargo, la realización final del rendimiento superior del H10 depende del posterior tratamiento térmico de endurecimiento, que transforma la matriz recocida blanda en una estructura martensítica endurecida después del revenido.
Este proceso de tratamiento térmico incluye principalmente: alivio de tensiones, precalentamiento, austenización, temple y revenido. Este documento abordará estos pasos críticos.
Lista de verificación rápida para el tratamiento térmico del acero para herramientas H10
Time needed: 1 day
Realizar el tratamiento térmico de endurecimiento para transformar la matriz recocida blanda del acero para herramientas H10 en una estructura martensítica endurecida.
- Stress Relief Calentar uniformemente a 650 °C a 675 °C (1200 °F a 1250 °F) y mantener durante 1 hora por pulgada de espesor (mínimo 1 hora). Enfriar lentamente al aire.
- Precalentamiento Calentar a aproximadamente 650 °C (1200 °F) para el precalentamiento inicial, luego calentar a 845–870 °C (1555–1600 °F) para un segundo precalentamiento si se utilizan baños de sal o se procesan geometrías complejas.
- Austenitización Calentar a 1010 °C a 1040 °C (1850 °F a 1900 °F) en una atmósfera controlada (baño de sal, atmósfera inerte u horno de vacío), luego mantener durante 15 a 40 minutos.
- Temple Enfriar rápidamente usando aire, un gas inerte o un baño de aceite/sal graduado (mantener el aceite/sal a 595–650 °C / 1105–1200 °F) hasta que la pieza alcance 50-66 °C (120-150 °F).
- Templado Calentar lentamente a una temperatura entre 400 °C y 650 °C (750 °F – 1200 °F) inmediatamente después del temple, y mantener durante un mínimo de 2 horas por pulgada de espesor en dos ciclos separados.
Tratamiento térmico de alivio de tensiones
Las operaciones de mecanizado y conformado generan tensiones residuales dentro del acero para herramientas H10. Si estas tensiones no se alivian antes del posterior tratamiento térmico de endurecimiento, su liberación puede causar fácilmente deformación severa o alabeo de las piezas de H10. El tratamiento de alivio de tensiones no altera la microestructura existente del material H10.
Durante la operación específica, la pieza de H10 debe calentarse uniformemente a 650 °C a 675 °C (1200 °F a 1250 °F). El tiempo de mantenimiento se calcula típicamente como 1 hora por pulgada de espesor de la sección transversal de la pieza de H10, con un tiempo de mantenimiento mínimo de 1 hora. La pieza luego se enfría lentamente al aire.
Precalentamiento antes de la austenización
El precalentamiento minimiza el riesgo de deformación y agrietamiento en el acero para herramientas H10 causado por diferencias de temperatura. En la práctica, la pieza de H10 se calienta primero a aproximadamente 650 °C (1200 °F) para el precalentamiento inicial.
Posteriormente, para componentes de H10 sometidos a tratamiento de baño de sal a alta temperatura o que presentan geometrías de sección transversal complejas, se recomienda un segundo precalentamiento a 845–870 °C (1555–1600 °F). Este enfoque de calentamiento por etapas mitiga eficazmente el choque térmico a los componentes de H10 antes de entrar en la etapa de austenización, asegurando así la integridad estructural y la estabilidad dimensional del acero para herramientas H10.
Austenitización
Una vez completado el precalentamiento, el acero H10 debe calentarse a la temperatura de austenización. La temperatura de austenización para el acero H10 varía de 1010 °C a 1040 °C (1850 °F a 1900 °F). Es esencial un control estricto de la atmósfera del horno para prevenir la descarburación superficial del H10. Se recomienda usar baños de sal fundida, atmósferas inertes u hornos de vacío para la protección de la superficie. Una vez que toda la pieza alcanza la temperatura preestablecida, debe mantenerse durante 15 a 40 minutos. Se debe prestar especial atención al control del tiempo de mantenimiento para evitar el crecimiento excesivo de grano en la microestructura por exposición prolongada.
Temple
El temple es el proceso de transformar la austenita en una estructura martensítica dura mediante un enfriamiento rápido controlado. El H10 exhibe una profunda penetración de temple, lo que permite un endurecimiento completo a velocidades de enfriamiento relativamente lentas en comparación con los aceros al carbono ordinarios.
Standard quenching media include air, inert gas, or graded oil/salt baths; water quenching is strictly prohibited to prevent cracking.
En cuanto a la selección del proceso, el temple en gas (aire) es adecuado para diversas secciones transversales y minimiza la deformación. El temple en aceite/sal graduado, sin embargo, reduce eficazmente la formación de cascarilla y asegura un endurecimiento uniforme de piezas de sección grande al mantener el equilibrio de temperatura en un medio a 595–650 °C (1105–1200 °F) antes de enfriar al aire los componentes de H10.
El temple debe terminarse puntualmente cuando la herramienta de H10 se enfría a aproximadamente 50 °C a 66 °C (120 °F a 150 °F), y el proceso de revenido debe iniciarse inmediatamente para prevenir el agrietamiento por tensiones en la pieza.
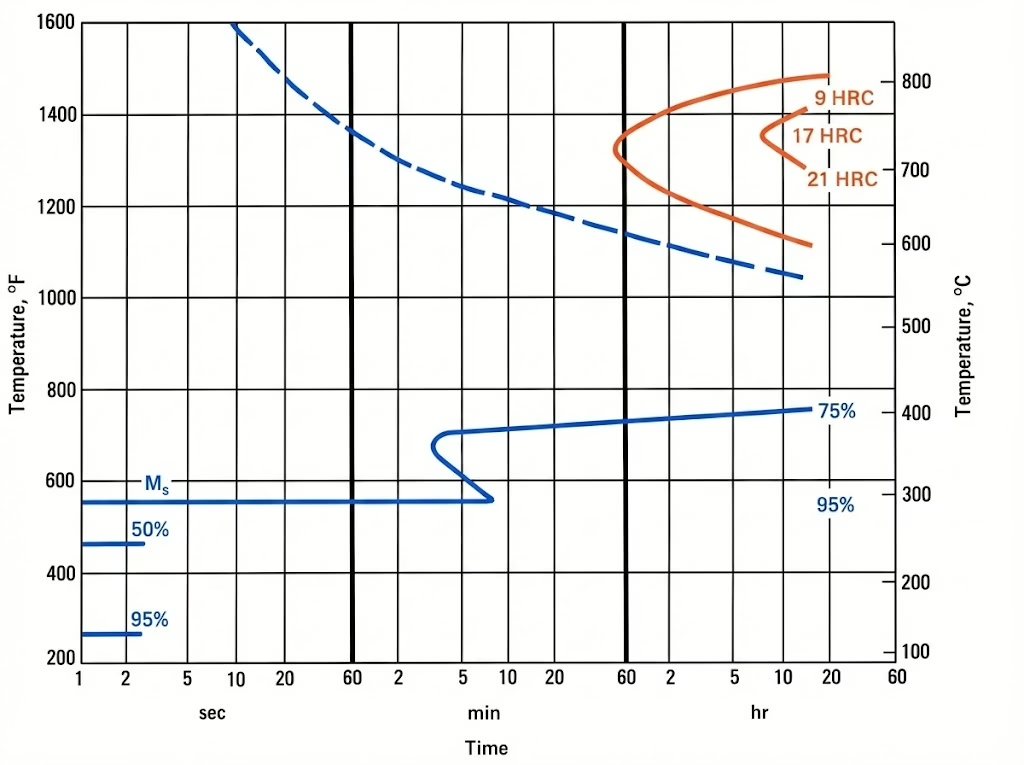
Templado
The quenched martensitic structure exhibits extreme brittleness and high internal stresses. Tempering is essential to enhance the material’s toughness, plasticity, and dimensional stability.
For H10 tool steel, dual tempering is strongly recommended: the second tempering allows the martensite formed during the first tempering’s cooling to be fully tempered, thereby effectively reducing the risk of brittle fracture during the workpiece’s subsequent service life.
En cuanto al proceso, el revenido debe realizarse inmediatamente después del temple, empleando un método de calentamiento lento. El tiempo de mantenimiento para cada ciclo de revenido debe calcularse en al menos 2 horas por pulgada de espesor de la sección transversal de la pieza para asegurar una transformación microestructural completa.
Tabla comparativa de temperatura de revenido y dureza del H10
| Temperatura de revenido | Dureza aproximada (HRC) |
|---|---|
| A medida que se apaga | 56–59 |
| 400°C (750°F) | 52–54 |
| 500°C (930°F) | 54–55 |
| 550°C (1020°F) | 54–55 |
| 600°C (1110°F) | 49–51 |
| 650°C (1200°F) | 41–43 |
Solución de problemas del tratamiento térmico del H10
Note: Although H10 and H11 belong to different grades, as representative chromium-based hot-work tool steels (Cr-Mo-V series), they share similar issues during heat treatment. Therefore, the following guidelines also apply to common fault diagnosis and repair for H11 tool steel.
Agrietamiento por temple
Aparecen grietas durante o inmediatamente después del temple. La causa puede ser que la pieza no se revenió inmediatamente después del temple, impidiendo así que las inmensas tensiones estructurales generadas durante el temple se liberen puntualmente. Es esencial transferir puntualmente la pieza a un horno de revenido precalentado para el revenido una vez que su temperatura haya descendido a aproximadamente 50-60 °C.
Puntos blandos superficiales
Los puntos blandos superficiales se manifiestan principalmente como una distribución desigual de la dureza en la superficie de la pieza, con áreas localizadas de baja dureza. Este fenómeno surge principalmente de dos causas: Primero, durante el temple en líquido, las películas de vapor formadas localmente pueden impedir el contacto directo entre el medio de enfriamiento y la pieza, resultando en velocidades de enfriamiento insuficientes y consecuentemente un endurecimiento desigual. Segundo, una protección inadecuada durante el calentamiento puede causar descarburación superficial, provocando pérdida de carbono e impidiendo que la capa superficial alcance la dureza prevista.
Para abordar estas causas, se implementan las siguientes medidas correctivas: durante el temple, agite thoroughly el medio de enfriamiento para romper la película de vapor; durante la etapa de austenización, emplee métodos de atmósfera controlada como hornos de vacío, baños de sal o láminas protectoras para prevenir la descarburación.
Dureza insuficiente
La dureza insuficiente se manifiesta principalmente como el acero que no alcanza la dureza prevista después del tratamiento térmico. Esto generalmente proviene de una de tres causas: la temperatura de austenización fue demasiado baja, el tiempo de mantenimiento fue insuficiente o la velocidad de enfriamiento durante el temple fue demasiado lenta.
The solution involves regularly calibrating the furnace temperature and inspecting the thermocouple positioning to ensure the measured workpiece temperature falls within the specified hardening range of 1010°C to 1040°C, as required by H10, while ensuring sufficient soaking time to promote microstructural transformation. During the air-quenching stage, increase cooling intensity by raising the cooling-air pressure or circulation velocity to achieve the desired martensitic microstructure.
Tenacidad al impacto insuficiente
La tenacidad al impacto insuficiente se manifiesta principalmente como fractura frágil inesperada que ocurre durante la vida útil temprana de los componentes. Las causas potenciales incluyen: velocidades de enfriamiento de temple excesivamente lentas, lo que lleva a la precipitación preferencial de carburos de aleación a lo largo de los límites de grano y debilita la unión intergranular; o, si la temperatura de revenido cae precisamente dentro de la zona de sensibilidad a la fragilidad por revenido de 500 °C a 550 °C, también se puede inducir un embrittlement significativo.
Las soluciones incluyen: aumentar la velocidad de enfriamiento durante el temple para suprimir efectivamente la precipitación de carburos en los límites de grano; evitar el rango de temperatura de fragilización durante el revenido, y optar por un revenido de "sobreenvejecimiento" a temperaturas que excedan el pico de endurecimiento secundario. Este enfoque logra una tenacidad óptima mientras mantiene la dureza necesaria.
Preguntas frecuentes
La temperatura de austenización varía de 1010 °C a 1040 °C (1850 °F a 1900 °F). Una vez que la pieza alcanza esta temperatura, manténgala durante 15 a 40 minutos para prevenir el crecimiento excesivo del grano.
No, el temple en agua está estrictamente prohibido porque puede causar agrietamiento. Los medios de temple recomendados incluyen aire, gas inerte o baños de aceite/sal graduados.
Caliente uniformemente la pieza a 650–675 °C (1200–1250 °F) durante al menos una hora por pulgada de espesor. Después del mantenimiento, deje que la pieza se enfríe lentamente al aire.
Se recomienda encarecidamente el doble revenido. Un segundo ciclo de revenido asegura que la martensita formada durante el enfriamiento del primer ciclo esté completamente revenida, reduciendo el riesgo de fractura frágil.
El agrietamiento ocurre a menudo cuando la pieza no se reviene inmediatamente después del temple. Debe transferir el acero a un horno de revenido una vez que se enfríe a aproximadamente 50–60 °C para liberar tensiones.
Los puntos blandos son causados por películas de vapor que bloquean el enfriamiento durante el temple líquido o por descarburación superficial debido a una protección deficiente durante el calentamiento. Agitar el medio de temple y usar atmósferas controladas previene estos problemas.
El tiempo de mantenimiento para cada ciclo de revenido debe calcularse con base en un mínimo de 2 horas por pulgada del espesor de la sección transversal de la pieza.
El revenido del acero para herramientas H10 a 500 °C (930 °F) típicamente produce una dureza de 54–55 HRC.