
Guía de tratamiento térmico para acero inoxidable 420
Para tratar térmicamente acero inoxidable 420, Precalentar a unos 650 °C / 1200 °F, luego austenizar a 954–1010 °C / 1750–1850 °F, seguido de un enfriamiento rápido en aire o aceite. Tras el enfriamiento, templar inmediatamente según la dureza, la tenacidad y la resistencia a la corrosión requeridas.
Para aplicaciones que requieren alta dureza, el acero inoxidable 420 se suele templar a temperaturas más bajas. Los puntos de referencia típicos son aproximadamente 150 °C / 300 °F para un mínimo de alrededor de 52 HRC, 204 °C / 400 °F para un mínimo de alrededor de 50 HRC y 316 °C / 600 °F para un mínimo de alrededor de 48 HRC.
El rango de revenido de 427–566 °C / 800–1050 °F generalmente debe evitarse, ya que puede reducir la resistencia al impacto y la resistencia a la corrosión.
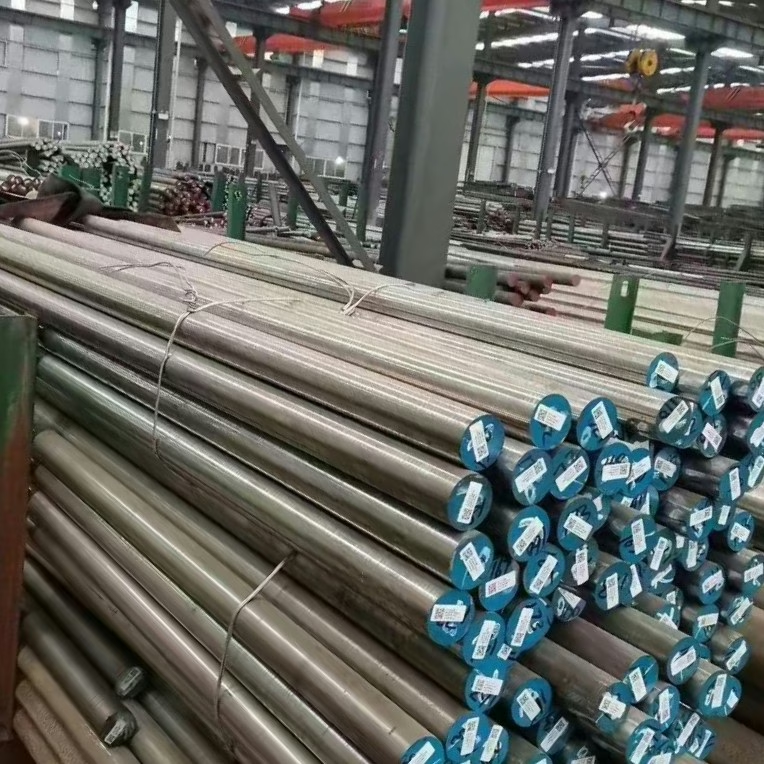
¿Necesita acero inoxidable 420 para piezas tratadas térmicamente?
Aobo Steel suministra acero inoxidable 420 para moldes, cuchillas, ejes, piezas de desgaste y componentes de precisión. Indíquenos el tamaño, la cantidad y el estado de la superficie que necesita para obtener asistencia en el suministro a granel.
El acero inoxidable 420 es un acero inoxidable martensítico endurecible. Después de un tratamiento térmico adecuado, normalmente alcanza 46–52 HRC en aplicaciones de trabajo, manteniendo una resistencia al desgaste útil, pulibilidad y resistencia moderada a la corrosión. El rendimiento final depende del tamaño de la sección, el método de temple, la temperatura de revenido, la atmósfera del horno y la aplicación requerida.
Esta guía explica el proceso de tratamiento térmico práctico para el acero inoxidable 420, incluyendo precalentamiento, austenización, temple, una tabla de revenido, dureza esperada, errores comunes y pautas de tratamiento térmico según la aplicación.
Proceso de tratamiento térmico del acero inoxidable 420: una visión general
Los resultados finales del tratamiento térmico del acero inoxidable 420 dependen de la temperatura de calentamiento, el tiempo de mantenimiento a dicha temperatura, el método de temple, la temperatura de revenido, la protección de la superficie y la geometría de la pieza.
| Etapa del proceso | Rango o método típico | Objetivo | Nota práctica |
|---|---|---|---|
| Limpieza | Antes de calentar | Eliminar aceite, grasa y residuos. | Las superficies sucias pueden dañar la resistencia a la corrosión y la calidad de la superficie. |
| atmósfera protectora | Vacío, atmósfera neutra o baño de sal neutra | Reducir la oxidación y la descarburación | Importante para piezas pulidas, moldes y aplicaciones resistentes a la corrosión. |
| Precalentamiento | Aproximadamente 650 °C / 1200 °F | Reducir el choque térmico | Especialmente útil para piezas grandes, complejas o de precisión. |
| Austenización | Aproximadamente 954–1010 °C / 1750–1850 °F | Preparar el acero para el endurecimiento. | Se pueden utilizar productos de gama alta para obtener la máxima dureza y resistencia a la corrosión. |
| Remojo | Aproximadamente 30 minutos por pulgada de espesor máximo de la sección. | Calentar la sección de manera uniforme. | Evite remojar en exceso innecesariamente. |
| Temple | Aire o aceite | Forma martensita endurecida | Seleccione según el tamaño, la forma y el requisito de dureza de la pieza. |
| Revenido | Depende de las propiedades requeridas. | Ajustar la dureza, la tenacidad y la estabilidad. | Revenir inmediatamente después del temple. |
| doble revenido | Se utiliza con frecuencia para piezas críticas. | Mejora el alivio del estrés y la estabilidad. | Dejar enfriar a temperatura ambiente entre cada temperatura. |
El recocido no forma parte del ciclo principal de endurecimiento. Se utiliza cuando es necesario ablandar el material antes del mecanizado, el conformado o el reendurecimiento. Para el acero inoxidable 420, el recocido subcrítico puede realizarse a temperaturas de entre 675 y 760 °C (1245 y 1400 °F), mientras que el recocido completo puede realizarse a temperaturas de entre 830 y 885 °C (1525 y 1625 °F), seguido de un enfriamiento controlado.
Tratamiento térmico paso a paso del acero inoxidable 420
El ciclo principal de endurecimiento del acero inoxidable 420 consta de tres etapas: precalentamiento, austenización y temple, y revenido. La limpieza y el control de la atmósfera deben realizarse antes del calentamiento, pero los resultados del tratamiento térmico están determinados principalmente por estas tres etapas.
Paso 1: Precalentar el acero inoxidable 420
El precalentamiento reduce el choque térmico antes de que el acero alcance la temperatura de austenización. Esto es importante porque aceros inoxidables conducen el calor más lentamente que muchos aceros al carbono y de baja aleación. El calentamiento rápido puede crear diferencias de temperatura entre la superficie y el núcleo, aumentando el riesgo de distorsión o agrietamiento.
Una temperatura de precalentamiento común para el acero inoxidable 420 es de aproximadamente 650 °C (1200 °F).
| Condición de la pieza | Por qué es importante precalentar |
|---|---|
| Secciones grandes | Reduce la diferencia de temperatura entre la superficie y el núcleo. |
| Secciones delgadas o irregulares | Reduce el riesgo de distorsión |
| Esquinas afiladas o formas complejas | Reduce el riesgo de agrietamiento |
| Piezas de moldes de precisión | Mejora la estabilidad dimensional |
| Piezas previamente endurecidas | Reduce el choque térmico durante el re-endurecimiento. |
Antes del precalentamiento, la superficie debe estar limpia. Deben eliminarse el aceite, la grasa y los residuos ricos en carbono. Para piezas que requieran buena pulibilidad o resistencia a la corrosión, el calentamiento debe realizarse al vacío, en atmósfera neutra o en baño de sales neutras.
Paso 2: Austenizar y templar el acero inoxidable 420.
Tras el precalentamiento, caliente el acero 420 a la temperatura de endurecimiento habitual de 954–1010 °C / 1750–1850 °F.
La temperatura exacta debe seleccionarse en función del tamaño de la sección, las condiciones del horno, los datos del fabricante del acero y la dureza final requerida. Se puede utilizar el extremo superior del rango cuando se requiere la máxima dureza y resistencia a la corrosión, pero debe evitarse el sobrecalentamiento, ya que puede aumentar el crecimiento del grano, la distorsión y el riesgo de agrietamiento.
Como pauta habitual, el tiempo de remojo es de unos 30 minutos por cada pulgada del mayor espesor de la sección transversal. El objetivo es lograr un calentamiento uniforme en toda la sección. Un remojo excesivo no mejora el resultado y puede hacer que la pieza sea menos estable durante el enfriamiento.
Tras el remojo, la pieza debe enfriarse rápidamente.
| Método de enfriamiento | Mejor utilizado para | Ventaja | Precaución |
|---|---|---|---|
| enfriamiento por aire | Piezas complejas, irregulares o de precisión | Menor riesgo de distorsión y agrietamiento | Puede ser demasiado lento para algunos tramos pesados. |
| enfriamiento con aceite | Secciones o piezas más pesadas que requieren una respuesta de endurecimiento más fuerte | Enfriamiento más rápido y mayor capacidad de endurecimiento | Mayor riesgo de deformación y agrietamiento |
El temple al aire suele ser más seguro para formas complejas. El temple en aceite puede utilizarse cuando se requiere mayor dureza y la geometría de la pieza permite un temple más severo.
El enfriamiento debe ser lo suficientemente rápido a través del rango crítico para evitar la precipitación perjudicial de carburos en los límites de grano. El enfriamiento lento puede reducir la resistencia a la corrosión. Después del temple, la pieza debe revenirse lo antes posible.
Paso 3: Templar el acero inoxidable 420
Para lograr una alta dureza, resistencia al desgaste, facilidad de pulido y resistencia a la corrosión, generalmente se prefieren temperaturas de revenido más bajas.
| Temperatura de revenido | Dureza aproximada | Significado práctico |
|---|---|---|
| 150 °C / 300 °F | Aproximadamente 52 HRC mínimo | Alta dureza y retención del filo |
| 204 °C / 400 °F | Aproximadamente 50 HRC mínimo | Templado común a baja temperatura para piezas endurecidas en general. |
| 250 °C / 480 °F | A menudo por encima de 50 HRC | Se utiliza a menudo cuando la pulibilidad y la resistencia a la corrosión son importantes. |
| 316 °C / 600 °F | Aproximadamente 48 HRC mínimo | Menor dureza con mayor tenacidad. |
| 593 °C / 1100 °F y superior | Menor dureza | Se utiliza cuando la tenacidad es más importante que la dureza. |
El doble revenido se usa a menudo para piezas críticas de acero inoxidable 420. La pieza debe enfriarse a temperatura ambiente entre ciclos de revenido. Esto ayuda a aliviar la tensión interna y mejorar estabilidad dimensional.
Generalmente, debe evitarse el rango de 427–566 °C / 800–1050 °F. El revenido en este rango puede reducir la resistencia al impacto y a la corrosión. Si se requiere una condición más blanda y resistente, la temperatura de revenido suele elevarse a unos 593 °C / 1100 °F o más, aceptando una menor dureza.
Tabla de templado del acero inoxidable 420
La dureza de trabajo del acero inoxidable 420 tratado térmicamente suele ser de entre 46 y 52 HRC. La dureza final depende de la temperatura de austenización, la velocidad de temple, la temperatura de revenido, el tamaño de la sección y el estado del acero.
La tabla que aparece a continuación debe utilizarse como referencia práctica, no como un valor de dureza final garantizado.
| Temperatura de revenido | Dureza aproximada | Dirección típica | Precaución principal |
|---|---|---|---|
| 150 °C / 300 °F | Aproximadamente 52 HRC mínimo | Alta dureza, retención del filo, resistencia al desgaste | Menor dureza |
| 204 °C / 400 °F | Aproximadamente 50 HRC mínimo | Aplicaciones generales de alta dureza | Requiere un enfriamiento adecuado. |
| 250 °C / 480 °F | A menudo por encima de 50 HRC | Moldes de plástico, piezas pulidas, piezas endurecidas resistentes a la corrosión. | La dureza final depende del endurecimiento previo. |
| 316 °C / 600 °F | Aproximadamente 48 HRC mínimo | Dureza moderada con mayor tenacidad. | La dureza comienza a disminuir |
| 400–450 °C / 750–840 °F | Alrededor de 450 HB o aproximadamente 47 HRC en algunos templetes de resorte. | Requisitos especiales de manantial o propiedad | No debe utilizarse como rango de templado general. |
| 427–566 °C / 800–1050 °F | Generalmente evitado | No se recomienda para la mayoría de las aplicaciones. | Puede reducir la resistencia al impacto y la resistencia a la corrosión. |
| 593 °C / 1100 °F y superior | Menor dureza | Aplicaciones de mayor resistencia | Pérdida significativa de dureza |
Para aplicaciones que requieren una dureza superior a 50 HRC y una buena resistencia a la corrosión, el revenido a baja temperatura suele ser la opción más segura. Esto es habitual en moldes de plástico, herramientas de corte, piezas de desgaste, componentes pulidos y piezas expuestas a la corrosión.
Errores comunes en el tratamiento térmico del acero inoxidable 420
La mayoría de los problemas de tratamiento térmico con el acero inoxidable 420 provienen de un control deficiente del proceso. Las fallas más comunes son distorsión, agrietamiento, dureza insuficiente, mala calidad superficial, reducción de la resistencia a la corrosión y pérdida de tenacidad.
| Error | Resultado | Mejores prácticas |
|---|---|---|
| No hay un objetivo inmobiliario claro | Dirección de templado incorrecta | Defina si la prioridad es la dureza, la tenacidad, la resistencia a la corrosión, la capacidad de pulido o la estabilidad dimensional. |
| Limpieza superficial deficiente | Daños en la superficie o menor resistencia a la corrosión | Limpie el aceite, la grasa y los residuos antes de calentar. |
| Sin atmósfera protectora | Desincrustación o descarburación | Utilice vacío, atmósfera neutra o baño de sal neutra cuando la calidad de la superficie sea importante. |
| Omitir el precalentamiento | Mayor riesgo de deformación o agrietamiento. | Precalentar a unos 650 °C / 1200 °F antes de austenizar. |
| Método de enfriamiento incorrecto | Agrietamiento, deformación o dureza insuficiente | Seleccione aire o aceite según el tamaño y la geometría de la sección. |
| Enfriamiento demasiado lento | Resistencia reducida a la corrosión | Controlar la refrigeración en todo el rango crítico. |
| Retrasar el templado | Riesgo de agrietamiento por temple | Templado poco después del enfriamiento |
| Templado en el rango de peligro | Menor resistencia al impacto y a la corrosión. | Evite temperaturas de entre 427 y 566 °C / 800 y 1050 °F, a menos que un procedimiento calificado lo requiera. |
| Un solo nivel de control en las piezas críticas. | Menor alivio del estrés y estabilidad | Utilice el doble templado para piezas de precisión o críticas. |
| Buscando únicamente la máxima dureza | Piezas frágiles o rendimiento reducido frente a la corrosión | Adaptar la temperatura de templado a la aplicación. |
Un error grave es utilizar el temple en aceite para todas las piezas. Si bien el temple en aceite puede mejorar el endurecimiento, también aumenta el riesgo de deformación y agrietamiento. Para piezas complejas o irregulares, el temple al aire suele ser la opción más segura.
Otro error común es utilizar una temperatura de revenido elevada para mejorar la tenacidad sin tener en cuenta la resistencia a la corrosión. En el acero inoxidable 420, el revenido a alta temperatura puede reducir la dureza y, posiblemente, la resistencia a la corrosión. Cuando se requiere alta dureza y resistencia a la corrosión, generalmente se prefiere el revenido a baja temperatura.
La zona de riesgo más importante se sitúa entre 427 y 566 °C (800 y 1050 °F). Este rango no debe utilizarse a la ligera. Si la pieza requiere mayor tenacidad, el proceso debe diseñarse para temperaturas de 593 °C o superiores, teniendo en cuenta que la dureza disminuirá.
Tratamiento térmico del acero inoxidable 420 según la aplicación.
El proceso básico de endurecimiento del acero inoxidable 420 es similar en muchas aplicaciones, pero la temperatura de revenido debe ajustarse en función del rendimiento requerido.
| Solicitud | Requisito principal | Dirección del tratamiento térmico | Nota práctica |
|---|---|---|---|
| Cubiertos y cuchillas | Dureza y retención del filo | Austenitizar adecuadamente, templar y luego aplicar un revenido a baja temperatura. | Evite temperaturas de templado excesivas si se requiere un filo afilado. |
| Instrumentos quirúrgicos y dentales | Dureza, pulibilidad, resistencia a la corrosión | Utilice un templado a baja temperatura y una buena protección de la superficie. | La calidad de la superficie es fundamental. |
| moldes para plástico | Pulibilidad, dureza, resistencia a la corrosión | Templado a baja temperatura, generalmente entre 204 y 250 °C / 400 y 480 °F. | Evite el revenido a alta temperatura si la resistencia a la corrosión es importante. |
| Piezas de desgaste | Dureza y resistencia a la abrasión | Endurecer completamente y templar en un rango inferior. | No reduzca la dureza a menos que se requiera tenacidad. |
| Ejes, engranajes y rodillos | Equilibrio entre fuerza y resistencia | Utilice una temperatura de templado específica para la aplicación. | La máxima dureza no siempre es el mejor objetivo. |
| Muelles o componentes más resistentes | Resistencia por encima de la dureza máxima | Se puede utilizar una temperatura de templado más alta. | La dureza será menor |
| Piezas de precisión complejas | estabilidad dimensional | Precaliente con cuidado, considere el enfriamiento al aire y utilice un doble templado. | Evite el enfriamiento brusco cuando el riesgo de agrietamiento sea alto. |
Para moldes para plástico, el acero inoxidable 420 se elige a menudo por su combinación de dureza, pulibilidad y resistencia a la corrosión. En este caso, generalmente se prefiere el revenido a baja temperatura. El revenido a alta temperatura aún puede producir propiedades mecánicas utilizables, pero puede reducir la resistencia a la corrosión.
En el caso de las cuchillas y las piezas de desgaste, la dureza y la retención del filo suelen ser los objetivos principales. Se suelen utilizar temperaturas de revenido más bajas. Si la pieza se astilla o se agrieta durante su uso, la solución no consiste simplemente en aumentar la dureza. Es necesario revisar el método de temple, la temperatura de revenido, el diseño de la pieza y la carga de servicio.
Para ejes, engranajes, rodillos y piezas mecánicas sometidas a carga, la máxima dureza puede no ser el objetivo más adecuado. Estas piezas pueden requerir un equilibrio más equilibrado entre dureza y tenacidad. El tratamiento térmico debe ajustarse a las condiciones de carga reales, no solo al valor HRC más alto posible.
Aobo Steel no ofrece servicios de endurecimiento final ni tratamiento térmico. Suministramos acero inoxidable 420 para que el cliente o un proveedor de tratamientos térmicos cualificado lo mecanicen y realicen el tratamiento térmico posterior.
Los datos sobre el tratamiento térmico que se incluyen en esta guía se proporcionan como referencia técnica para clientes, fabricantes de herramientas y profesionales del tratamiento térmico.
¿Necesita acero inoxidable 420 para piezas endurecidas?
Aobo Steel suministra acero inoxidable 420 para moldes, cuchillas, ejes, piezas de desgaste y componentes de precisión. Envíenos el tamaño, la cantidad y la condición superficial requeridos para soporte de suministro a granel. La página de capacidad de suministro enumera el rango de medidas, tolerancias, pedido mínimo y plazos de entrega.