420 스테인리스강 열처리 가이드
열처리하다 420 스테인리스강, 약 650°C(1200°F)로 예열한 후, 954~1010°C(1750~1850°F)에서 오스테나이트화하고, 이어서 공랭 또는 유랭합니다. 담금질 후, 요구되는 경도, 인성 및 내식성에 따라 즉시 템퍼링합니다.
높은 경도가 요구되는 용도에서 420 스테인리스강은 일반적으로 낮은 온도에서 템퍼링 처리됩니다. 일반적인 기준점은 최소 52 HRC 경도를 얻기 위해 약 150°C/300°F, 최소 50 HRC 경도를 얻기 위해 약 204°C/400°F, 그리고 최소 48 HRC 경도를 얻기 위해 약 316°C/600°F입니다.
그만큼 tempering range of 427–566°C / 800–1050°F should generally be avoided, as it may reduce impact strength and corrosion resistance.
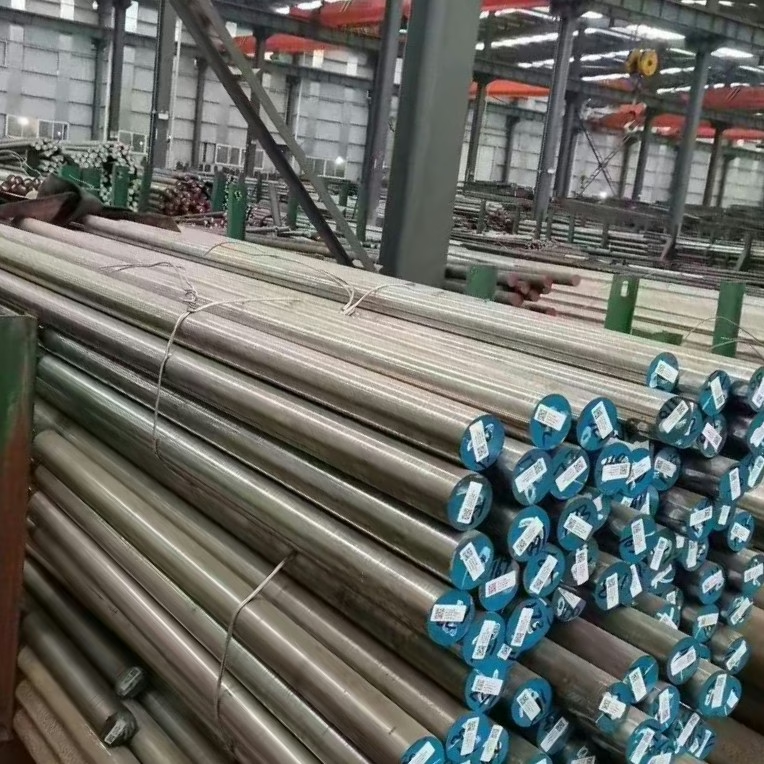
열처리 부품용 420 스테인리스강이 필요하신가요?
아오보 스틸은 금형, 블레이드, 샤프트, 마모 부품 및 정밀 부품용 420 스테인리스강을 공급합니다. 대량 공급을 원하시면 필요한 크기, 수량 및 표면 상태를 알려주십시오.
420 stainless steel is a hardenable martensitic stainless steel. After proper heat treatment, it typically reaches 46–52 HRC in working applications while maintaining useful wear resistance, polishability, and moderate corrosion resistance. Final performance depends on section size, quenching method, tempering temperature, furnace atmosphere, and the required application.
This guide explains the practical heat-treatment process for 420 stainless steel, including preheating, austenitizing, quenching, a tempering chart, expected hardness, common mistakes, and application-based heat-treatment directions.
420 스테인리스강 열처리 공정 개요
420 스테인리스강의 최종 열처리 결과는 가열 온도, 유지 시간, 담금질 방법, 템퍼링 온도, 표면 보호 및 부품 형상에 따라 달라집니다.
| 프로세스 단계 | 일반적인 범위 또는 방법 | 목적 | 실용적인 참고 사항 |
|---|---|---|---|
| 청소 | 가열하기 전 | 기름, 그리스 및 잔여물을 제거하십시오. | 표면이 더러우면 내식성과 표면 품질이 손상될 수 있습니다. |
| 보호 분위기 | 진공, 중성 분위기 또는 중성 소금물 | 산화 및 탈탄 감소 | 광택 부품, 금형 및 내식성 용도에 중요합니다. |
| 예열 | 약 650°C / 1200°F | 열충격을 줄이세요 | 특히 크거나 복잡하거나 정밀한 부품에 유용합니다. |
| 오스테나이트화 | 약 954~1010°C / 1750~1850°F | 강철을 경화시키기 위한 준비 | 최고급 소재는 최대 경도와 내식성을 위해 사용될 수 있습니다. |
| 담그기 | 가장 두꺼운 단면 두께 1인치당 약 30분 | 해당 부분을 균일하게 가열하세요 | 불필요하게 과도하게 담그는 것을 피하세요 |
| 담금질 | 공기 또는 기름 | 경화된 마르텐사이트 형성 | 부품 크기, 모양 및 경도 요구 사항에 따라 선택하십시오. |
| 담금질 | 필요한 속성에 따라 다릅니다 | 경도, 인성 및 안정성을 조정합니다. | 담금질 직후 템퍼링 |
| 이중 열처리 | 중요 부품에 자주 사용됩니다. | 스트레스 해소 및 심리적 안정감 증진 | 온도 조절 사이에는 실온으로 식히십시오. |
어닐링은 주요 경화 공정의 일부가 아닙니다. 어닐링은 가공, 성형 또는 재경화 전에 재료를 연화시켜야 할 때 사용됩니다. 420 스테인리스강의 경우, 아임계 어닐링은 약 675~760°C(1245~1400°F)에서 수행할 수 있으며, 완전 어닐링은 약 830~885°C(1525~1625°F)에서 수행한 후 제어된 냉각을 통해 진행할 수 있습니다.
420 스테인리스강의 단계별 열처리
420 스테인리스강의 주요 경화 공정은 예열, 오스테나이트화 및 담금질, 템퍼링의 세 단계로 구성됩니다. 세척 및 분위기 제어는 가열 전에 완료해야 하지만, 열처리 결과는 주로 이 세 단계에 의해 결정됩니다.
1단계: 420 스테인리스 스틸을 예열합니다.
Preheating reduces thermal shock before the steel reaches the austenitizing temperature. This is important because 스테인리스강 conduct heat more slowly than many carbon and low-alloy steels. Fast heating can create temperature differences between the surface and the core, increasing the risk of distortion or cracking.
420 스테인리스강의 일반적인 예열 온도는 약 650°C(1200°F)입니다.
| 부품 상태 | 예열이 중요한 이유 |
|---|---|
| 큰 부분 | 표면과 중심부의 온도 차이를 줄여줍니다. |
| 얇거나 고르지 않은 부분 | 왜곡 위험을 줄입니다 |
| 날카로운 모서리 또는 복잡한 모양 | 균열 위험을 줄여줍니다 |
| 정밀 금형 부품 | 치수 안정성을 향상시킵니다. |
| 이전에 경화 처리된 부품 | 재경화 과정 중 열 충격을 줄여줍니다. |
예열 전에 표면은 깨끗해야 합니다. 오일, 그리스 및 탄소 함유 잔류물을 제거해야 합니다. 우수한 연마성 또는 내식성이 요구되는 부품의 경우 진공, 중성 분위기 또는 중성 염욕에서 가열해야 합니다.
2단계: 420 스테인리스강의 오스테나이트화 및 담금질
예열 후, 420강을 일반적인 경화 온도인 954~1010°C / 1750~1850°F까지 가열하십시오.
정확한 온도는 단면 크기, 용광로 상태, 제강업체 데이터 및 요구되는 최종 경도를 기준으로 선택해야 합니다. 최대 경도와 내식성이 요구되는 경우에는 범위의 상한값을 사용할 수 있지만, 과열은 결정립 성장, 변형 및 균열 위험을 증가시킬 수 있으므로 피해야 합니다.
일반적인 열처리 지침은 최대 단면 두께 1인치당 약 30분입니다. 목표는 단면 전체에 걸쳐 균일한 가열을 달성하는 것입니다. 과도한 열처리는 결과를 개선하지 못할 뿐 아니라 담금질 과정에서 부품의 안정성을 저하시킬 수 있습니다.
담근 후에는 부품을 급랭시켜야 합니다.
| 담금질 방법 | 최적의 사용 용도는 다음과 같습니다. | 이점 | 주의 |
|---|---|---|---|
| 공기 냉각 | 복잡하거나 불규칙하거나 정밀한 부품 | 변형 및 균열 위험 감소 | 일부 구간에서는 속도가 너무 느릴 수 있습니다. |
| 오일 담금질 | 더 무거운 부분이나 더 강한 경화 반응이 필요한 부품 | 더 빠른 냉각 및 더 높은 경화 반응 | 변형 및 균열 위험 증가 |
복잡한 형상의 경우 공기 담금질이 더 안전한 경우가 많습니다. 더 높은 경도가 요구되고 부품 형상이 더 가혹한 담금질을 견딜 수 있는 경우에는 오일 담금질을 사용할 수 있습니다.
냉각은 임계 온도 범위에서 충분히 빠르게 이루어져야 하며, 그렇지 않으면 결정립계에서 유해한 탄화물 석출이 발생할 수 있습니다. 냉각 속도가 느리면 내식성이 저하될 수 있습니다. 담금질 후에는 가능한 한 빨리 템퍼링 처리를 해야 합니다.
3단계: 420 스테인리스강 열처리
높은 경도, 내마모성, 연마성 및 내식성을 얻으려면 일반적으로 낮은 템퍼링 온도가 선호됩니다.
| 템퍼링 온도 | 대략적인 경도 | 실질적인 의미 |
|---|---|---|
| 150°C / 300°F | 최소 52 HRC 정도 | 높은 경도와 날 유지력 |
| 204°C / 400°F | 최소 50 HRC 정도 | 일반적인 경화 부품에 사용되는 저온 템퍼링 |
| 250°C / 480°F | 경도 50HRC 이상인 경우가 많습니다. | 연마성 및 내식성이 중요한 경우에 주로 사용됩니다. |
| 316°C / 600°F | 최소 48 HRC 정도 | 경도는 낮추고 인성은 향상시켰습니다. |
| 593°C / 1100°F 이상 | 낮은 경도 | 경도보다 인성이 더 중요할 때 사용됩니다. |
Double tempering is often used for critical 420 stainless steel parts. The part should cool to room temperature between tempering cycles. This helps relieve internal stress and improve dimensional stability.
일반적으로 427~566°C(800~1050°F) 범위의 온도는 피해야 합니다. 이 범위에서 열처리를 하면 충격 강도와 내식성이 저하될 수 있습니다. 더 부드럽고 강한 상태가 필요한 경우, 열처리 온도는 보통 593°C(1100°F) 이상으로 높이며, 이 경우 경도가 다소 낮아지는 것은 허용됩니다.
420 스테인리스강 열처리 차트
열처리된 420 스테인리스강의 가공경도는 일반적으로 46~52 HRC 정도입니다. 최종 경도는 오스테나이징 온도, 담금질 속도, 템퍼링 온도, 단면 크기 및 강재 상태에 따라 달라집니다.
아래 표는 실제 참고 자료로 사용해야 하며, 최종 경도 값을 보장하는 자료로 간주해서는 안 됩니다.
| 템퍼링 온도 | 대략적인 경도 | 일반적인 방향 | 주요 주의사항 |
|---|---|---|---|
| 150°C / 300°F | 최소 52 HRC 정도 | 높은 경도, 날 유지력, 내마모성 | 낮은 인성 |
| 204°C / 400°F | 최소 50 HRC 정도 | 일반적인 고경도 적용 분야 | 적절한 담금질이 필요합니다 |
| 250°C / 480°F | 경도 50HRC 이상인 경우가 많습니다. | 플라스틱 금형, 연마 부품, 내식성 경화 부품 | 최종 경도는 사전 경화에 따라 달라집니다. |
| 316°C / 600°F | 최소 48 HRC 정도 | 적당한 경도와 뛰어난 인성 | 경도가 떨어지기 시작합니다 |
| 400~450°C / 750~840°F | 일부 스프링 템퍼에서는 약 450 HB 또는 약 47 HRC 정도입니다. | 특별한 샘물 또는 부동산 요건 | 일반적인 열처리 범위로 사용해서는 안 됩니다. |
| 427–566°C / 800–1050°F | 일반적으로 피함 | 대부분의 용도에는 권장하지 않습니다. | 충격 강도 및 내식성을 저하시킬 수 있습니다. |
| 593°C / 1100°F 이상 | 낮은 경도 | 더 높은 인성이 요구되는 응용 분야 | 경도 손실이 상당함 |
50 HRC 이상의 경도와 우수한 내식성이 요구되는 용도에는 저온 템퍼링이 일반적으로 더 안전한 선택입니다. 이는 플라스틱 금형, 절삭 공구, 마모 부품, 연마 부품 및 부식에 노출되는 부품에 흔히 사용됩니다.
420 스테인리스강 열처리 시 흔히 발생하는 실수
Most heat-treatment problems with 420 stainless steel stem from poor process control. The most common failures are distortion, cracking, insufficient hardness, poor surface quality, reduced corrosion resistance, and loss of toughness.
| 실수 | 결과 | 더 나은 실천 |
|---|---|---|
| 명확한 부동산 목표 없음 | 담금질 방향이 잘못되었습니다 | 경도, 인성, 내식성, 연마성 또는 치수 안정성 중 어느 것을 우선시해야 하는지 정의하십시오. |
| 표면 세척 불량 | 표면 손상 또는 부식 저항성 저하 | 가열하기 전에 기름, 그리스 및 잔여물을 깨끗이 제거하십시오. |
| 보호 분위기 없음 | 스케일링 또는 탈탄 | 표면 품질이 중요한 경우 진공, 중성 분위기 또는 중성 염욕을 사용하십시오. |
| 예열 생략 | 변형이나 균열 발생 위험이 더 높음 | 오스테나이트화 전에 약 650°C/1200°F로 예열하십시오. |
| 담금질 방법이 잘못되었습니다 | 균열, 변형 또는 불충분한 경도 | 단면 크기와 형상에 따라 공기 또는 오일을 선택하십시오. |
| 냉각 속도가 너무 느림 | 부식 저항성 저하 | 임계 범위 전체에 걸쳐 냉각을 제어합니다. |
| 담금질 지연 | 담금질 균열 위험 | 담금질 직후 템퍼링 |
| 위험 범위에서의 단련 | 충격 강도 및 내식성이 낮음 | 자격을 갖춘 절차에서 요구하는 경우가 아니면 약 427~566°C / 800~1050°F의 온도는 피하십시오. |
| 중요 부품에 단일 온도 조절 기능 적용 | 스트레스 해소 및 안정성 향상 | 정밀 부품이나 중요 부품에는 이중 열처리를 사용하십시오. |
| 최대 경도만을 추구합니다 | 취성 부품 또는 부식 방지 성능 저하 | 열처리 온도를 용도에 맞게 조정하십시오. |
심각한 실수 중 하나는 모든 부품에 오일 담금질을 사용하는 것입니다. 오일 담금질은 경화 반응을 향상시킬 수 있지만, 변형 및 균열 발생 위험도 증가시킵니다. 복잡하거나 불규칙한 부품의 경우, 공기 담금질이 더 안전한 선택인 경우가 많습니다.
흔히 저지르는 또 다른 실수는 내식성을 고려하지 않고 인성을 향상시키기 위해 고온 템퍼링 처리를 하는 것입니다. 420 스테인리스강의 경우, 고온 템퍼링은 경도를 감소시키고 내식성을 저하시킬 수 있습니다. 높은 경도와 내식성이 모두 요구되는 경우에는 저온 템퍼링이 일반적으로 선호됩니다.
가장 중요한 위험 온도 범위는 427~566°C(800~1050°F)입니다. 이 범위를 함부로 사용해서는 안 됩니다. 부품에 더 높은 인성이 요구되는 경우, 경도가 떨어질 수 있음을 감안하여 593°C(1100°F) 이상을 기준으로 공정을 설계해야 합니다.
420 스테인리스강의 용도별 열처리 방향
420 스테인리스강의 기본 경화 공정은 여러 용도에서 유사하지만, 템퍼링 온도는 요구되는 성능에 따라 조정해야 합니다.
| 애플리케이션 | 주요 요구 사항 | 열처리 방향 | 실용적인 참고 사항 |
|---|---|---|---|
| 식기류 및 칼날 | 경도 및 날 유지력 | 적절한 오스테나이트화 처리 후 담금질하고 저온 템퍼링을 실시하십시오. | 날카로운 절삭력이 요구되는 경우 과도한 열처리 온도를 피하십시오. |
| 수술 및 치과 기구 | 경도, 연마성, 내식성 | 저온 열처리 및 우수한 표면 보호 처리를 사용하십시오. | 표면 품질은 매우 중요합니다. |
| 플라스틱 금형 | 연마성, 경도, 내식성 | 저온 템퍼링, 일반적으로 204~250°C / 400~480°F 정도 | 내식성이 중요하다면 고온 열처리를 피하십시오. |
| 마모 부품 | 경도 및 내마모성 | 완전히 경화시킨 후 낮은 온도 범위에서 템퍼링하십시오. | 인성이 요구되는 경우가 아니면 경도를 낮추지 마십시오. |
| 축, 기어 및 롤러 | 강도와 내구성의 균형 | 용도에 맞는 열처리 온도를 사용하십시오. | 최대 경도가 항상 최선의 목표는 아닙니다. |
| 스프링 또는 더 견고한 부품 | 최대 경도 대비 인성 | 더 높은 열처리 온도를 사용할 수 있습니다. | 경도가 낮아질 것입니다 |
| 복잡한 정밀 부품 | 치수 안정성 | 예열을 신중하게 하고, 공기 담금질을 고려하며, 이중 템퍼링을 사용하십시오. | 균열 위험이 높을 경우 급격한 냉각을 피하십시오. |
For plastic molds, 420 stainless steel is often chosen for its combination of hardness, polishability, and corrosion resistance. In this case, low-temperature tempering is usually preferred. High-temperature tempering may still produce usable mechanical properties, but it can reduce corrosion resistance.
칼날이나 마모 부품의 경우, 경도와 날 유지력이 주요 목표입니다. 일반적으로 낮은 템퍼링 온도가 사용됩니다. 하지만 사용 중 부품에 균열이나 파손이 발생할 경우, 단순히 경도를 높이는 것만으로는 해결책이 될 수 없습니다. 담금질 방법, 템퍼링 온도, 부품 설계, 그리고 사용 하중 등을 종합적으로 검토해야 합니다.
축, 기어, 롤러 및 하중을 받는 기계 부품의 경우 최대 경도를 목표로 하는 것이 최선의 선택이 아닐 수 있습니다. 이러한 부품에는 경도와 인성의 균형이 더 중요할 수 있습니다. 열처리는 단순히 가능한 최고 HRC 값에 맞추는 것이 아니라 실제 하중 조건에 맞춰야 합니다.
아오보 스틸은 최종 경화 또는 열처리 공정을 제공하지 않습니다. 당사는 420 스테인리스강 소재를 공급하며, 고객 또는 자격을 갖춘 열처리 업체에서 가공 및 후속 열처리를 진행해야 합니다.
본 안내서의 열처리 데이터는 고객, 공구 제작자 및 열처리 전문가를 위한 기술 참고 자료로 제공됩니다.
경화 부품에 420 스테인리스강이 필요하신가요?
Aobo Steel supplies 420 stainless steel for molds, blades, shafts, wear parts, and precision components. Send us your required size, quantity, and surface condition for bulk supply support. The supply capability page lists the size range, tolerances, minimum order and lead times.