
Tamaño de sección para austempering y tabla de dureza de bainita
Tamaño máximo de sección que puede someterse a austempering para un análisis dado de carbono y manganeso, con la dureza que alcanza la bainita frente a la martensita fresca en el mismo acero. Resumen de referencia de la práctica publicada y no una especificación de Aobo Steel.
Qué hace el austempering
El austempering templa el acero en un baño mantenido por encima de la temperatura a la que comienza a formarse la martensita, lo mantiene allí hasta que la austenita se ha convertido en bainita y luego lo deja enfriar a temperatura ambiente. El baño es normalmente un baño de sal caliente. Como el acero nunca pasa por el rango de la martensita durante el mantenimiento, no se forma martensita fresca, y la pieza sale con una estructura bainítica junto con la baja distorsión que da un enfriamiento uniforme y moderado. La dureza la fija la propia temperatura del baño y no un paso de revenido separado. Un baño cercano a la temperatura de inicio de la martensita produce bainita inferior, que es la más dura de las dos formas, y un baño muy por encima de ella produce bainita superior, que es más blanda.
El límite del proceso es la templabilidad. La sección tiene que enfriarse desde la temperatura de austenización más allá de la nariz del diagrama de transformación y alcanzar el baño antes de que se forme perlita, por lo que un acero con templabilidad débil solo puede someterse a austempering en secciones delgadas. El manganeso es la palanca más económica para eso, por lo que los límites de tamaño de sección en la tabla siguiente están agrupados por carbono y manganeso juntos. El tratamiento también exige un temple lo suficientemente rápido para pasar la nariz y un enfriamiento posterior lento, y esas dos exigencias se tensan entre sí a medida que la sección se engrosa.
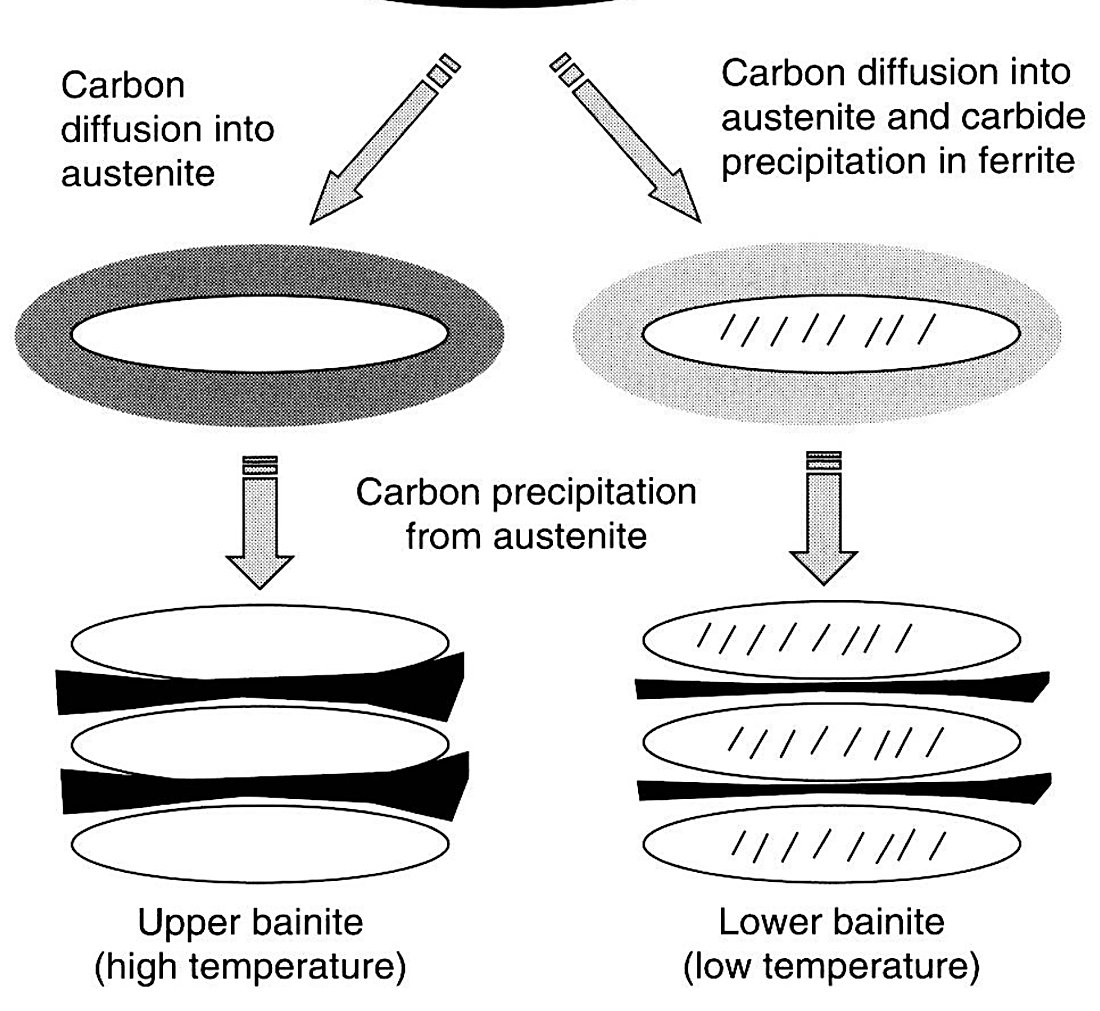
Lo que hace funcionar el proceso es la temperatura de mantenimiento, porque decide cuál de las dos bainitas se forma y cómo termina distribuyéndose el carburo. El esquema siguiente muestra la diferencia. En la parte superior del rango, el carbono que la ferrita rechaza todavía puede difundir hacia afuera, y los carburos terminan en las películas de austenita entre las placas; más abajo, esa difusión es demasiado lenta, los carburos permanecen dentro de las placas, y la estructura es la más resistente de las dos.
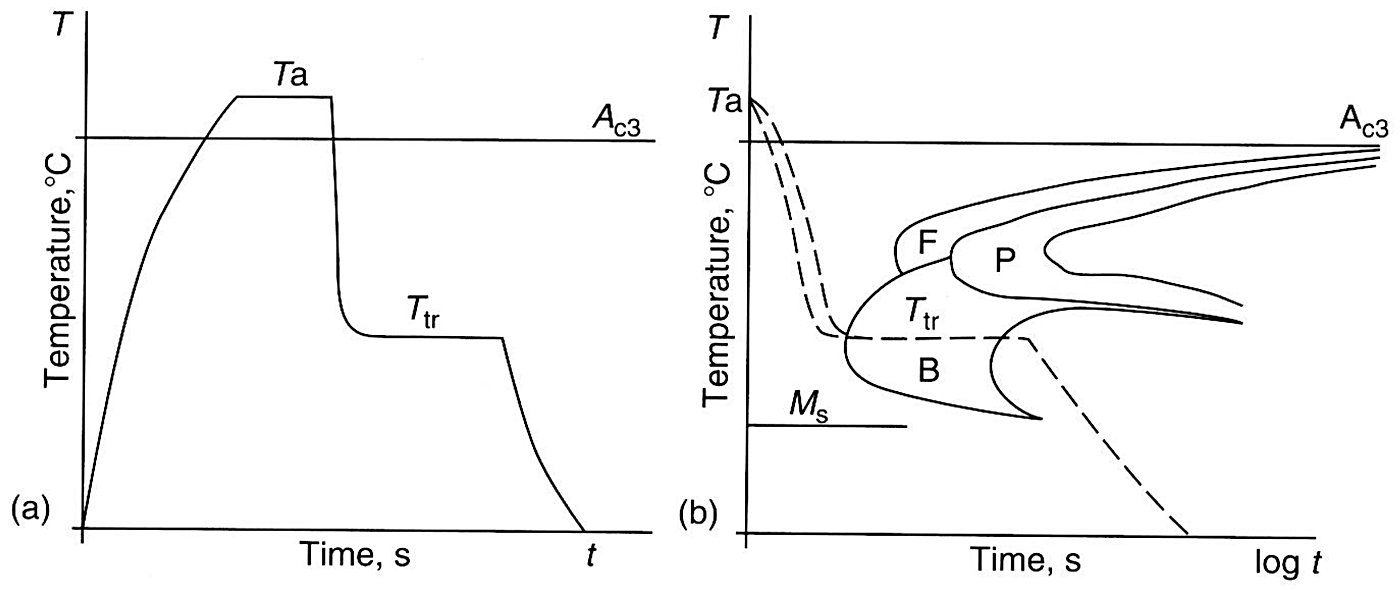
En un diagrama tiempo-temperatura el proceso es fácil de ver: la pieza se mantiene en la bahía entre la nariz de la perlita y el inicio de la martensita hasta que la reacción de la bainita haya concluido.
Tamaño máximo de sección que puede someterse a austempering
Límite de tamaño de sección por carbono y manganeso
| %C | %Mn | HRC máx. | Diámetro máx. (in) | Espesor máx. de chapa (in) |
|---|---|---|---|---|
| 0.95-1.05 | 0.30-0.50 | 57-60 | 0.148 | 0.118 |
| 0.95-1.05 | 0.60-0.90 | 57-60 | 0.187 | 0.150 |
| 0.80-0.90 | 0.30-0.50 | 55-58 | 0.156 | 0.125 |
| 0.80-0.90 | 0.60-0.90 | 55-58 | 0.218 | 0.174 |
| 0.60-0.70 | 0.60-0.90 | 53-56 | 0.187 | 0.150 |
| 0.60-0.70 | 0.90-1.20 | 53-56 | 0.281 | 0.225 |
| 0.60-0.70 | 1.60-2.00 | 53-56 | 0.625 | 0.50 |
| 1.0 + 0.4-0.6 Cr | 0.40-0.60 | 57-60 | 0.312 | 0.250 |
Fuente, Tabla 12.2 en la fuente. La tabla se reproduce con la propia figura de la fuente para el diámetro y espesor de chapa más grandes que pueden austemperizarse completamente.
La fuente indica el primer rango de carbono como .95-1.05 y el sexto rango de manganeso como 0.0.90-1.20. Ambos se muestran arriba en sus formas corregidas y no se modificó ningún valor. Los diámetros y espesores de lámina están en pulgadas. La columna de HRC máximo es la dureza que alcanza la propia bainita, no la dureza de una pieza templada.
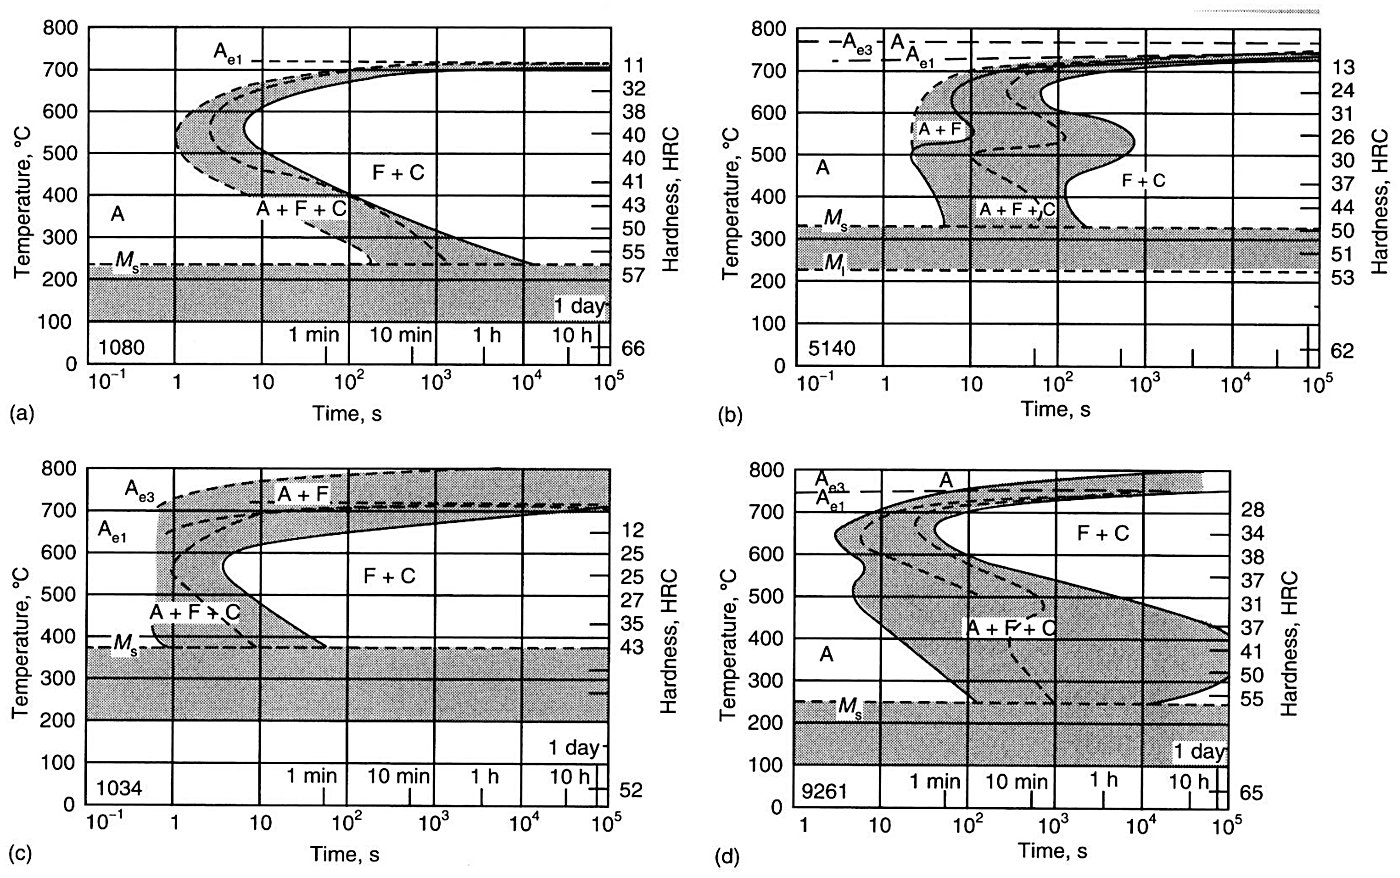
Si un grado puede someterse a austempering en absoluto es una cuestión sobre su diagrama de transformación más que sobre su dureza. Cuatro grados en los mismos ejes:
Dureza que puede alcanzar la bainita
Martensita fresca frente a bainita máxima
| Acero | Rc de martensita | Rc de bainita máx. |
|---|---|---|
| 10113 | 65 | 62 |
| 1095 | 66 | 58 |
| 1080 | 66 | 57 |
| 1060 | 65 | 53 |
| 1050 | 62 | 48 |
Fuente, Tabla 12.1 en la fuente.
La primera designación se imprime como 10113 en la fuente y no coincide con un número AISI estándar. La fila se reproduce tal como se publicó. Rc es la dureza Rockwell C de la estructura tal como se forma, antes de cualquier revenido.
La segunda tabla es la razón por la que el austempering no es una vía hacia la dureza máxima. Para el mismo análisis, la bainita más dura queda entre dos y siete puntos por debajo de la martensita fresca, y la diferencia se amplía a medida que baja el carbono. Por encima de aproximadamente 40 HRC se reporta generalmente que una pieza sometida a austempering es más tenaz que una pieza templada y revenida a la misma dureza, y por debajo de esa dureza la condición de templado y revenido es igual o mejor, por lo que el proceso normalmente se orienta a la banda superior. Las estructuras mixtas de bainita y martensita empujan la dureza más allá del techo de la bainita, y se obtienen interrumpiendo el mantenimiento en lugar de mover solo la temperatura del baño.
Gráfico de austempering, PDF imprimible
Límites de tamaño de sección por carbono y manganeso junto con el techo de dureza de la bainita, en un solo PDF con nuestros datos de contacto.
Datos de referencia relacionados
La secuencia de temple y revenido para los grados que suministramos está en la guía de tratamiento térmico del acero para herramientas, y las temperaturas desde las que parte el proceso están en la tabla de temple y revenido del acero para herramientas. El caso claro para el austempering en un acero de temple total es el Acero para rodamientos 52100 utilizado para pistas de rodamientos, donde el tratamiento se elige para contener la distorsión, y los grados de trabajo en frío que almacenamos y suministramos, como acero para herramientas D2 normalmente se llevan por una ruta diferente. Lo que ocurre cuando una estructura bainítica o martensítica sale mal se cubre en la tabla de solución de problemas del tratamiento térmico del acero para herramientas.
Fuente: Metallurgy of Steel for Bladesmiths and Others Who Heat Treat and Forge Steel (John D. Verhoeven).