
Tamanho de Seção para Austêmpera e Gráfico de Dureza da Bainita
Tamanho máximo de seção que pode ser austemperado para uma dada análise de carbono e manganês, com a dureza que a bainita atinge em relação à martensita fresca no mesmo aço. Um resumo de referência da prática publicada e não uma especificação da Aobo Steel.
O que a austêmpera faz
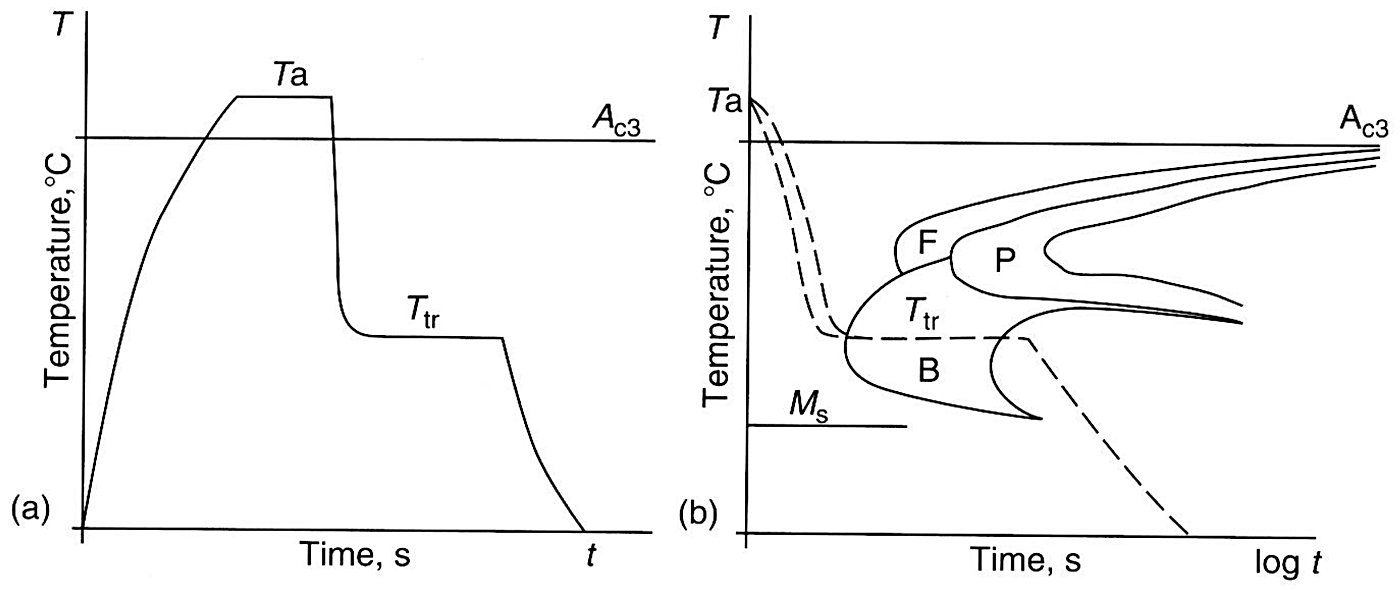
A austêmpera resfria o aço em um banho mantido acima da temperatura em que a martensita começa a se formar, mantém-no ali até que a austenita se transforme em bainita, e então o deixa esfriar até a temperatura ambiente. O banho é normalmente um banho de sal quente. Como o aço nunca passa pela faixa de martensita durante a manutenção, nenhuma martensita fresca se forma, e a peça sai com uma estrutura bainítica juntamente com a baixa distorção que um resfriamento uniforme e moderado proporciona. A dureza é definida pela própria temperatura do banho, e não por uma etapa separada de revenimento. Um banho próximo da temperatura de início da martensita forma bainita inferior, que é a mais dura das duas formas, e um banho bem acima dela forma bainita superior, que é mais macia.
O limite do processo é a temperabilidade. A seção precisa resfriar da temperatura de austenitização passando pelo nariz do diagrama de transformação e atingir o banho antes que qualquer perlita se forme, então um aço com temperabilidade fraca só pode ser austemperado em seções finas. O manganês é a alavanca mais barata para isso, razão pela qual os limites de tamanho de seção na tabela abaixo são agrupados por carbono e manganês juntos. O tratamento também exige um resfriamento rápido o suficiente para evitar o nariz e um resfriamento posterior lento, e essas duas exigências se tornam mais restritivas entre si à medida que a seção engrossa.
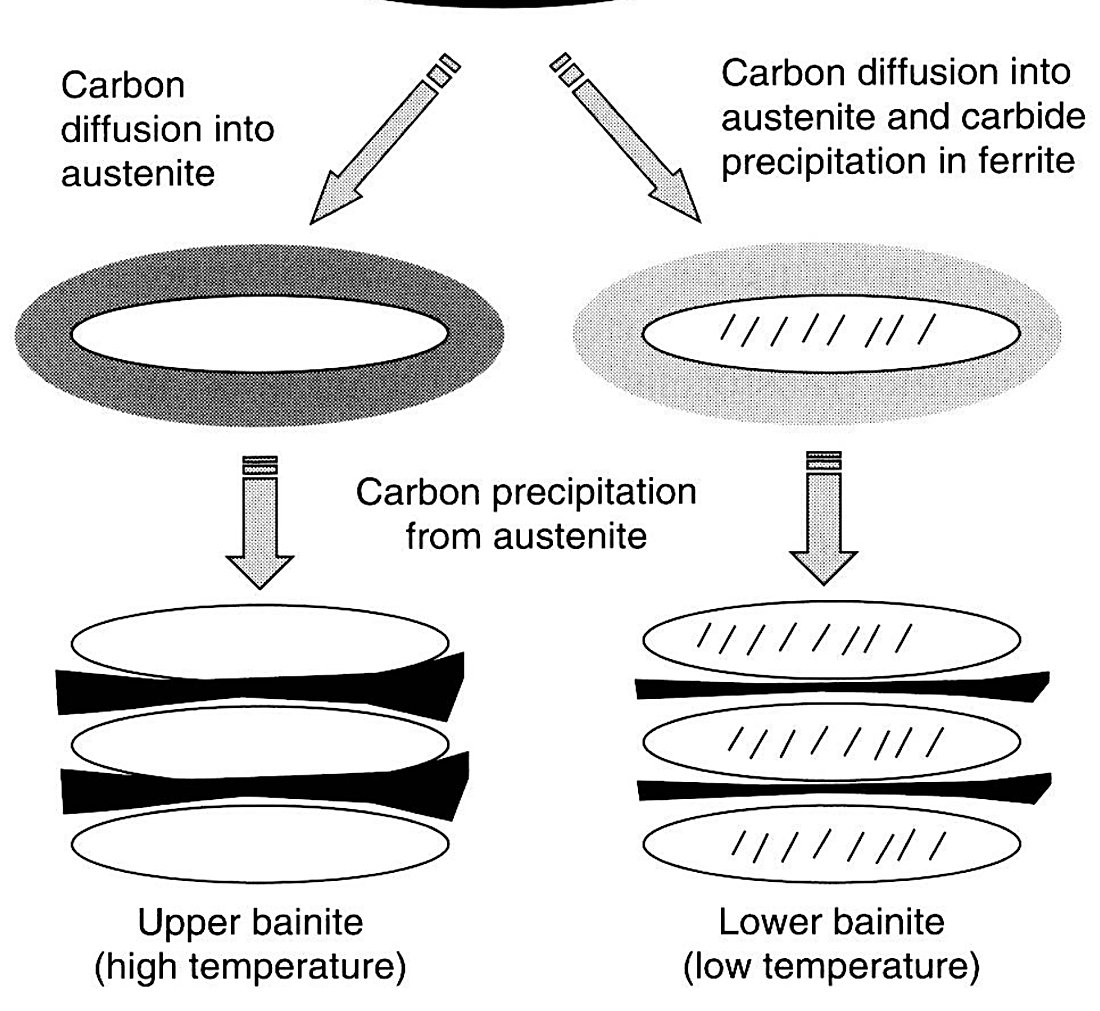
O que faz o processo funcionar é a temperatura de manutenção, porque ela decide qual das duas bainitas é formada e como o carboneto acaba distribuído. O esquema abaixo mostra a diferença. Na parte superior da faixa, o carbono que a ferrita rejeita ainda pode difundir para fora, e os carbonetos acabam nas películas de austenita entre as placas; mais abaixo, essa difusão é lenta demais, os carbonetos permanecem dentro das placas, e a estrutura é a mais resistente das duas.
Em um diagrama tempo-temperatura o processo é fácil de ver: a peça é mantida na baía entre o nariz perlítico e o início da martensita até que a reação bainítica tenha se completado.
Tamanho máximo de seção que pode ser austemperado
Limite de tamanho de seção por carbono e manganês
| %C | %Mn | HRC máx. | Diâmetro máx. (in) | Espessura máx. de chapa (in) |
|---|---|---|---|---|
| 0.95-1.05 | 0.30-0.50 | 57-60 | 0.148 | 0.118 |
| 0.95-1.05 | 0.60-0.90 | 57-60 | 0.187 | 0.150 |
| 0.80-0.90 | 0.30-0.50 | 55-58 | 0.156 | 0.125 |
| 0.80-0.90 | 0.60-0.90 | 55-58 | 0.218 | 0.174 |
| 0.60-0.70 | 0.60-0.90 | 53-56 | 0.187 | 0.150 |
| 0.60-0.70 | 0.90-1.20 | 53-56 | 0.281 | 0.225 |
| 0.60-0.70 | 1.60-2.00 | 53-56 | 0.625 | 0.50 |
| 1.0 + 0.4-0.6 Cr | 0.40-0.60 | 57-60 | 0.312 | 0.250 |
Fonte, Tabela 12.2 na fonte. A tabela é reproduzida com o próprio valor da fonte para o maior diâmetro e espessura de chapa que podem ser totalmente austemperados.
A fonte indica o primeiro intervalo de carbono como .95-1.05 e o sexto intervalo de manganês como 0.0.90-1.20. Ambos estão apresentados acima em suas formas corrigidas e nenhum valor foi alterado. Os diâmetros e as espessuras de chapa estão em polegadas. A coluna de HRC máximo é a dureza que a própria bainita atinge, não a dureza de uma peça temperada.
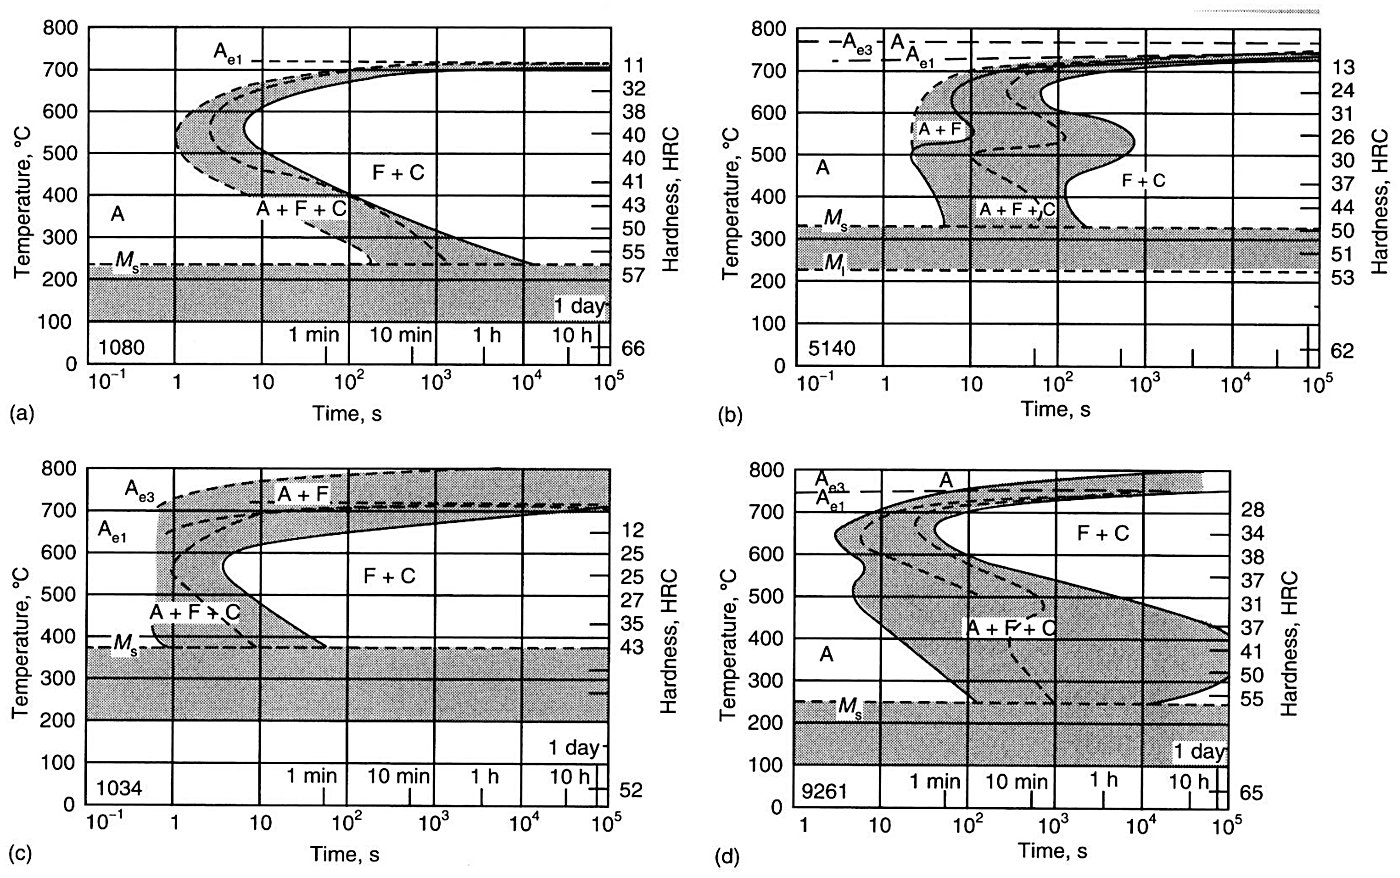
Se um grau pode ou não ser austemperado é uma questão sobre seu diagrama de transformação e não sobre sua dureza. Quatro graus nos mesmos eixos:
Dureza que a bainita pode atingir
Martensita fresca versus bainita máxima
| Aço | Rc da martensita | Rc máx. da bainita |
|---|---|---|
| 10113 | 65 | 62 |
| 1095 | 66 | 58 |
| 1080 | 66 | 57 |
| 1060 | 65 | 53 |
| 1050 | 62 | 48 |
Fonte, Tabela 12.1 na fonte.
A primeira designação é impressa como 10113 na fonte e não corresponde a um número AISI padrão. A linha é reproduzida conforme publicada. Rc é a dureza Rockwell C da estrutura conforme formada, antes de qualquer revenimento.
A segunda tabela é a razão pela qual a austêmpera não é uma rota para dureza máxima. Para a mesma análise, a bainita mais dura fica entre dois e sete pontos abaixo da martensita fresca, e a diferença aumenta à medida que o carbono cai. Acima de aproximadamente 40 HRC, uma peça austemperada é geralmente relatada como mais tenaz do que uma peça temperada e revenida na mesma dureza, e abaixo dessa dureza a condição temperada e revenida é tão boa ou melhor, então o processo é normalmente direcionado para a faixa superior. Estruturas mistas de bainita e martensita elevam a dureza além do teto da bainita, e são obtidas interrompendo a manutenção em vez de apenas alterar a temperatura do banho.
Gráfico de austêmpera, PDF para impressão
Limites de tamanho de seção por carbono e manganês juntamente com o teto de dureza da bainita, em um único PDF com nossos dados de contato.
Dados de referência relacionados
A sequência de têmpera e revenimento para os graus que fornecemos está em guia de tratamento térmico de aço ferramenta, e as temperaturas das quais o processo parte estão em tabela de têmpera e revenimento de aço para ferramentas. O caso claro para austêmpera em um aço de têmpera total é o Aço para rolamentos 52100 usado para pistas de rolamentos, onde o tratamento é escolhido para conter a distorção, e os graus de trabalho a frio que mantemos e fornecemos, como aço ferramenta D2 são geralmente levados por uma rota diferente. O que acontece quando uma estrutura bainítica ou martensítica sai errada é abordado em Tabela de solução de problemas de tratamento térmico de aço para ferramentas.
Fonte: Metallurgy of Steel for Bladesmiths and Others Who Heat Treat and Forge Steel (John D. Verhoeven).