
오스템퍼링 단면 크기 및 베이나이트 경도 차트
주어진 탄소 및 망간 분석에 대해 오스템퍼링할 수 있는 최대 단면 크기와, 동일 강에서 신선 마르텐사이트 대비 베이나이트가 도달하는 경도. 공개된 실무의 참고 요약이며 Aobo Steel 사양이 아님.
오스템퍼링의 기능
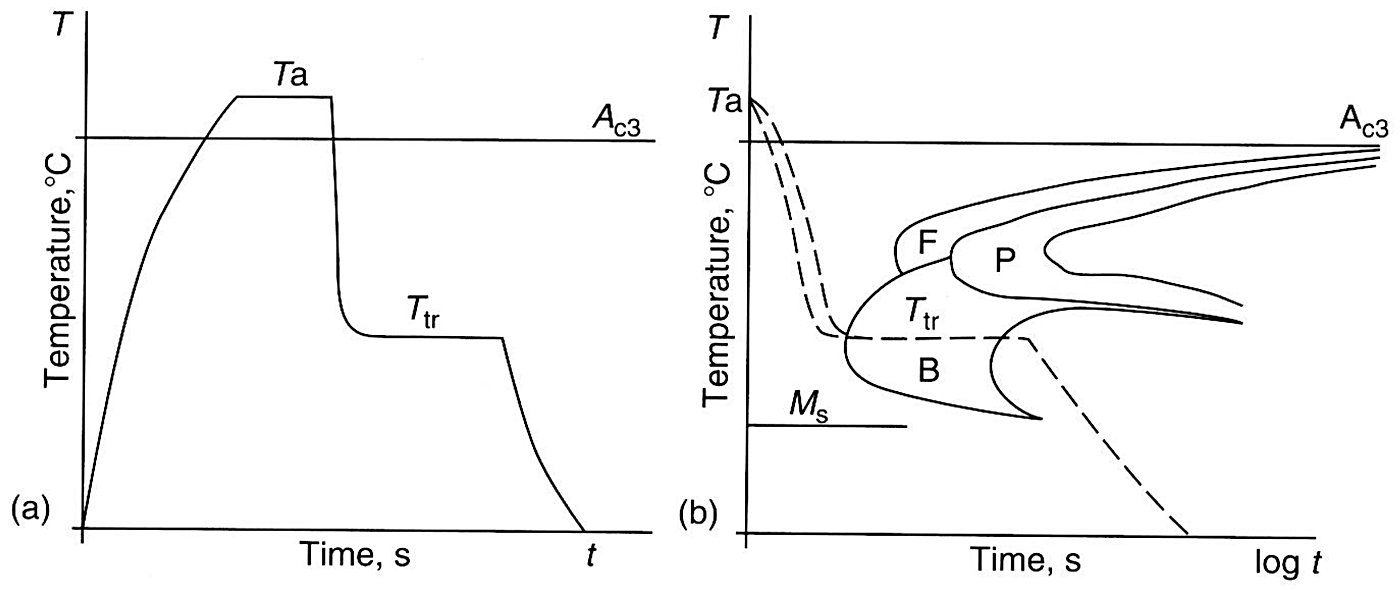
오스템퍼링은 강을 마르텐사이트가 형성되기 시작하는 온도 이상으로 유지된 욕조에 담금질하고, 오스테나이트가 베이나이트로 변할 때까지 유지한 후 실온으로 냉각한다. 욕조는 일반적으로 뜨거운 염욕이다. 유지 중에 강이 마르텐사이트 범위를 통과하지 않으므로 신선 마르텐사이트가 형성되지 않고, 부품은 균일하고 적당한 냉각이 주는 낮은 변형과 함께 베이나이트 조직으로 나온다. 경도는 별도의 템퍼링 단계가 아니라 욕조 온도 자체에 의해 결정된다. 마르텐사이트 시작 온도에 가까운 욕조는 더 단단한 형태인 하부 베이나이트를 성장시키고, 그보다 훨씬 높은 욕조는 더 연한 상부 베이나이트를 성장시킨다.
공정의 한계는 경화능이다. 단면은 오스테나이트화 온도에서 변태 선도의 코를 지나 펄라이트가 형성되기 전에 욕조에 도달해야 하므로, 경화능이 약한 강은 얇은 단면에서만 오스템퍼링할 수 있다. 망간은 그것에 대한 가장 저렴한 수단이며, 아래 표의 단면 크기 한계가 탄소와 망간으로 함께 그룹화된 이유이다. 또한 이 처리에는 코를 놓치지 않을 만큼 빠른 담금질과 이후 느린 냉각이 필요하며, 단면이 두꺼워질수록 이 두 요구가 서로 충돌한다.
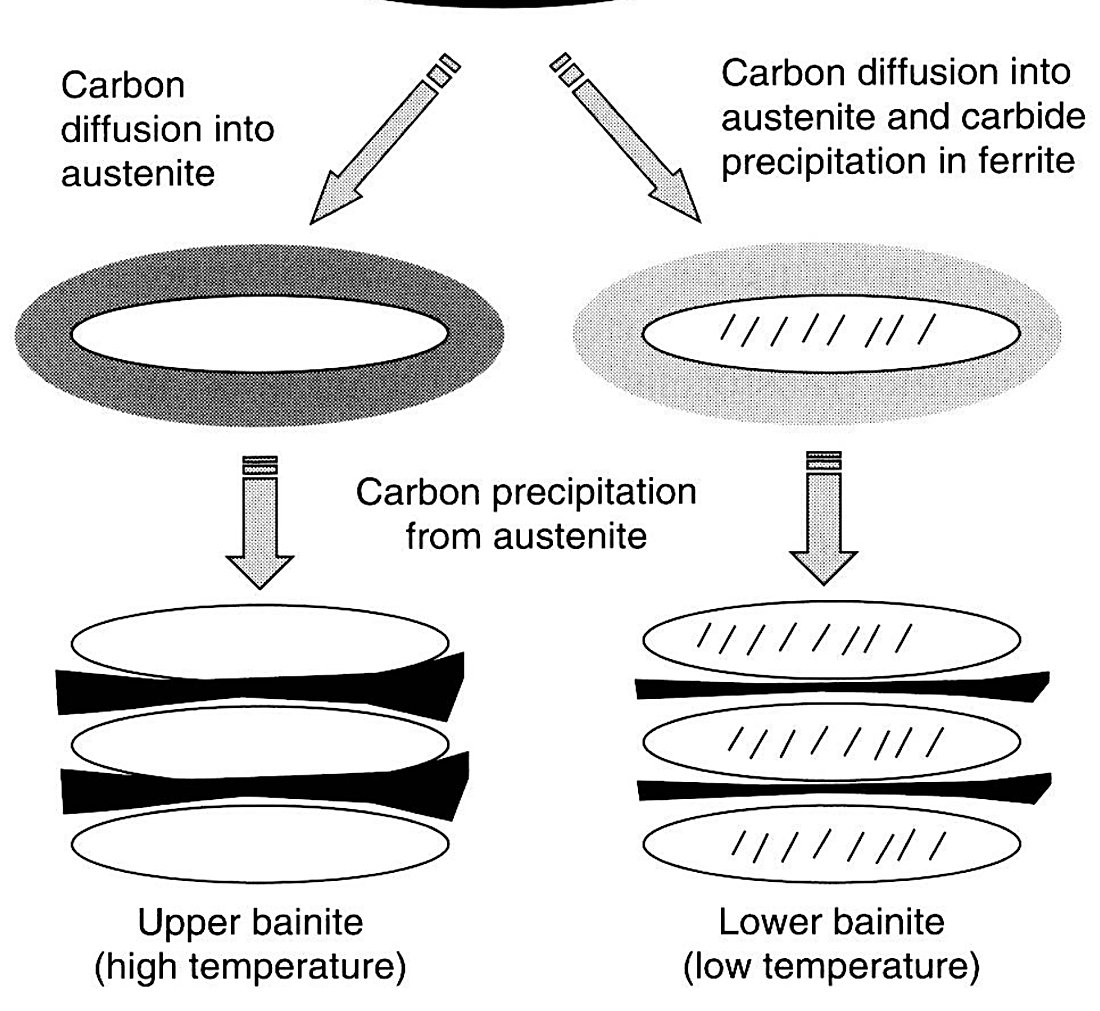
이 공정을 성립시키는 것은 유지 온도인데, 이는 두 베이나이트 중 어느 것이 형성되는지와 탄화물이 어떻게 분포되는지를 결정하기 때문입니다. 아래의 개략도는 그 차이를 보여줍니다. 범위의 상부에서는 페라이트가 배출한 탄소가 여전히 확산해 나갈 수 있어 탄화물이 플레이트 사이의 오스테나이트 막에 위치하게 됩니다. 더 낮은 온도에서는 그 확산이 너무 느려 탄화물이 플레이트 내부에 남게 되며, 이 조직이 둘 중 더 강한 조직입니다.
시간-온도 선도에서 이 공정은 쉽게 확인할 수 있습니다: 부품은 베이나이트 반응이 완료될 때까지 펄라이트 노즈와 마르텐사이트 시작점 사이의 만(bay)에 유지됩니다.
오스템퍼링할 수 있는 최대 단면 크기
탄소 및 망간에 따른 단면 크기 한계
| %C | %Mn | 최대 HRC | 최대 직경 (in) | 최대 시트 두께 (in) |
|---|---|---|---|---|
| 0.95-1.05 | 0.30-0.50 | 57-60 | 0.148 | 0.118 |
| 0.95-1.05 | 0.60-0.90 | 57-60 | 0.187 | 0.150 |
| 0.80-0.90 | 0.30-0.50 | 55-58 | 0.156 | 0.125 |
| 0.80-0.90 | 0.60-0.90 | 55-58 | 0.218 | 0.174 |
| 0.60-0.70 | 0.60-0.90 | 53-56 | 0.187 | 0.150 |
| 0.60-0.70 | 0.90-1.20 | 53-56 | 0.281 | 0.225 |
| 0.60-0.70 | 1.60-2.00 | 53-56 | 0.625 | 0.50 |
| 1.0 + 0.4-0.6 Cr | 0.40-0.60 | 57-60 | 0.312 | 0.250 |
출처: 출처의 표 12.2. 이 표는 완전히 오스템퍼링할 수 있는 최대 직경과 판 두께에 대한 출처 자체의 수치와 함께 재현되었습니다.
원문에서는 첫 번째 탄소 범위를 .95-1.05로, 여섯 번째 망간 범위를 0.0.90-1.20으로 표기하고 있습니다. 두 값 모두 위에 수정된 형태로 표기되어 있으며 어떤 값도 변경되지 않았습니다. 직경과 판재 두께는 인치 단위입니다. 최대 HRC 열은 템퍼링된 부품의 경도가 아니라 베이나이트 자체가 도달하는 경도입니다.
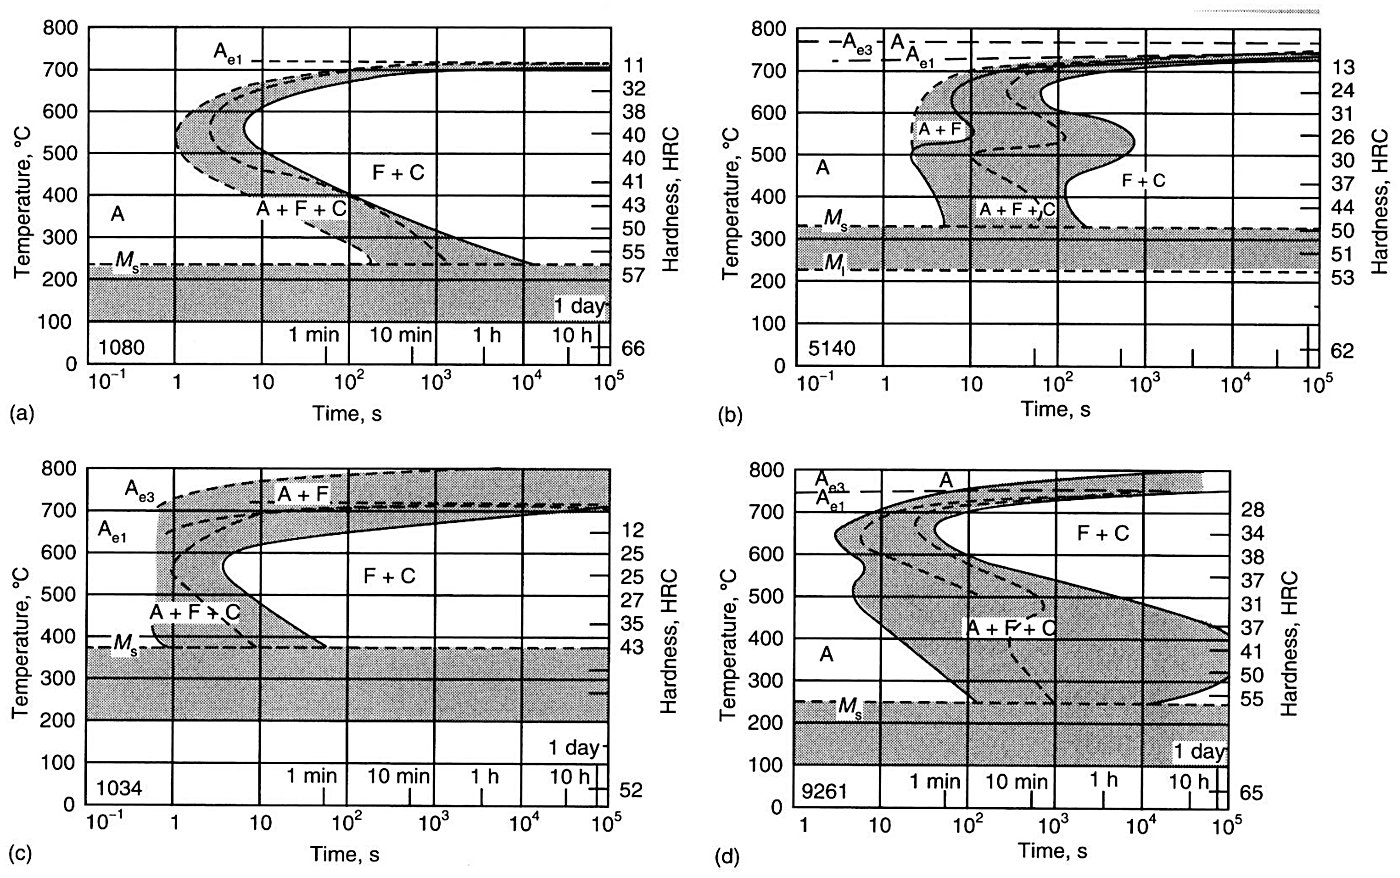
어떤 강종이 오스템퍼링이 가능한지 여부는 경도보다는 변태 선도에 관한 문제입니다. 동일한 축에 네 가지 강종:
베이나이트가 도달할 수 있는 경도
신선 마르텐사이트 대 최대 베이나이트
| 강종 | 마르텐사이트 Rc | 최대 베이나이트 Rc |
|---|---|---|
| 10113 | 65 | 62 |
| 1095 | 66 | 58 |
| 1080 | 66 | 57 |
| 1060 | 65 | 53 |
| 1050 | 62 | 48 |
출처, 원문의 표 12.1.
첫 번째 명칭은 출처에 10113으로 인쇄되어 있으며 표준 AISI 번호와 일치하지 않는다. 해당 행은 출판된 대로 재현되었다. Rc는 템퍼링 전 형성된 조직의 록웰 C 경도이다.
두 번째 표는 오스템퍼링이 최대 경도로 가는 경로가 아닌 이유이다. 동일한 분석에 대해 가장 단단한 베이나이트는 신선 마르텐사이트보다 2~7 포인트 낮게 나오며, 탄소가 낮아질수록 격차가 커진다. 대략 40 HRC 이상에서 오스템퍼링된 부품은 일반적으로 동일 경도의 담금질 및 템퍼링된 부품보다 인성이 더 높다고 보고되며, 그 경도 이하에서는 담금질 및 템퍼링 상태가 동등하거나 더 좋으므로, 이 공정은 일반적으로 상한대를 목표로 한다. 혼합 베이나이트 및 마르텐사이트 조직은 경도를 베이나이트 상한 이상으로 밀어 올리며, 이는 욕조 온도만 이동하는 것이 아니라 유지를 중단함으로써 만들어진다.
오스템퍼링 차트, 인쇄 가능한 PDF
탄소 및 망간에 따른 단면 크기 한계와 베이나이트 경도 상한을 하나의 PDF에 담았으며, 당사 연락처 정보도 포함되어 있습니다.
관련 참조 데이터
당사가 공급하는 등급의 경화 및 템퍼링 순서는 다음에 있습니다: 공구강 열처리 가이드, 그리고 공정이 시작되는 온도는 다음에 있습니다: 공구강 경화 및 템퍼링 차트. 관통 경화 강에서 오스템퍼링의 명확한 사례는 52100 베어링강 베어링 레이스에 사용되는 경우로, 변형을 억제하기 위해 이 처리가 선택되며, 당사가 보유 및 공급하는 냉간 가공 등급(예: D2 공구강 )은 일반적으로 다른 경로를 거칩니다. 베이나이트 또는 마르텐사이트 조직이 잘못 나올 때 발생하는 일은 다음에 다루어져 있습니다: 공구강 열처리 문제 해결 차트.
출처: Metallurgy of Steel for Bladesmiths and Others Who Heat Treat and Forge Steel (John D. Verhoeven).