
Medición de tensiones residuales en utillajes
Un troquel que se agrieta después del rectificado, un molde que se mueve durante el mecanizado final, una herramienta que se distorsiona en servicio: estos son problemas de tensiones residuales, y son aquellos en los que un valor de dureza o un certificado no le dicen nada. La tensión residual no es visible en un plano y no se mide en una orden de compra, pero sí se mide en un laboratorio, y saber qué pueden y qué no pueden resolver los métodos es lo que convierte una sospecha en un hallazgo. Esta página cubre de dónde proviene la tensión en una herramienta, cómo se mide y por qué unas pocas lecturas en un troquel generalmente no demuestran nada.
De dónde proviene la tensión en una herramienta
Cualquier proceso de fabricación que cambie la forma de un sólido, o que implique gradientes de temperatura severos, deja tensiones residuales. Los procesos que cambian la forma actúan mediante deformación plástica no uniforme, e incluyen forjado, laminado, trefilado y mecanizado. Los procesos térmicos actúan mediante los gradientes que imponen, e incluyen temple, colada y soldadura. Un tercer grupo impone tensión mediante un cambio de fase localizado, y el temple martensítico es el ejemplo que más importa en una herramienta.
El revenido es la otra mitad de la historia de las tensiones, y su efecto sobre el campo es medible.
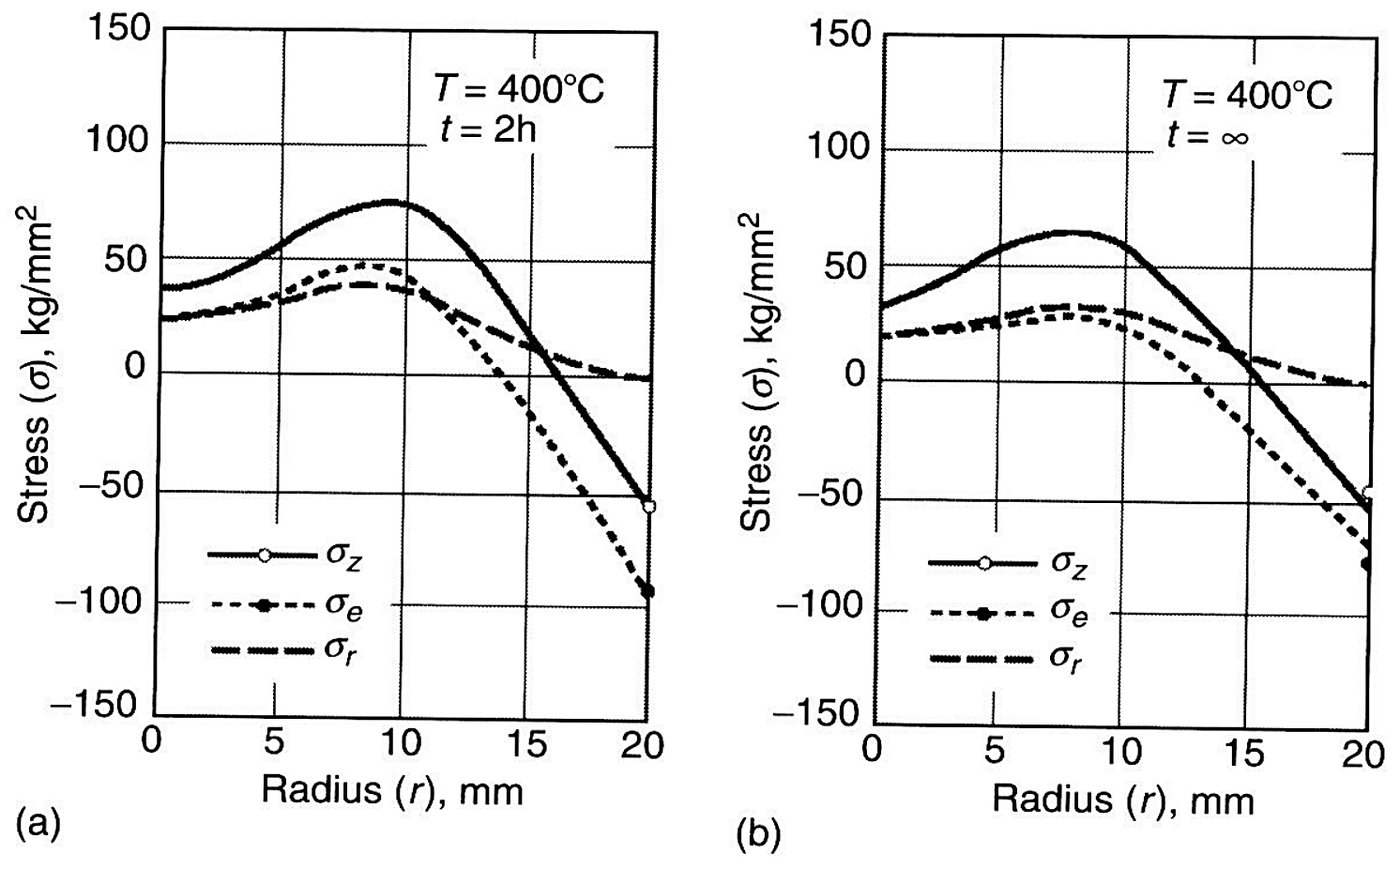
Un troquel terminado ha pasado por la mayoría de esos procesos. La barra fue forjada o laminada, luego mecanizada, templada y revenida, rectificada, y a menudo terminada por electroerosión. Cada paso deja una capa propia, y los campos resultantes no son uniformes: las tensiones residuales de fabricación típicamente muestran gradientes de tensión a distancia muy pronunciados cerca de la superficie, donde la última operación que tocó la pieza hizo su daño. No es inusual que la tensión residual en la superficie de una pieza mecanizada esté cerca del límite elástico del material trabajado en frío. Una capa superficial poco profunda y altamente tensionada sobre un núcleo compresivo o traccional es exactamente la condición que produce una grieta en el borde de trabajo de una herramienta, y es la razón por la que el estado de tensión residual de la superficie importa más que el promedio a través de la sección.
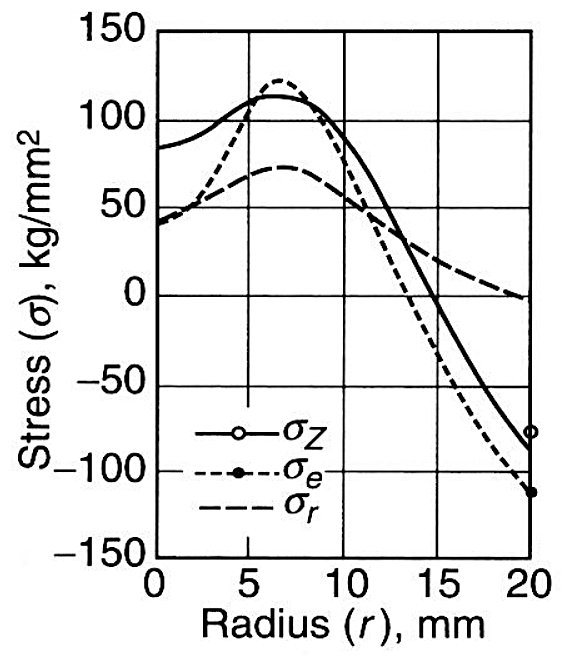
La forma que tiene el campo después de un temple es la que cualquier medición intenta reproducir.
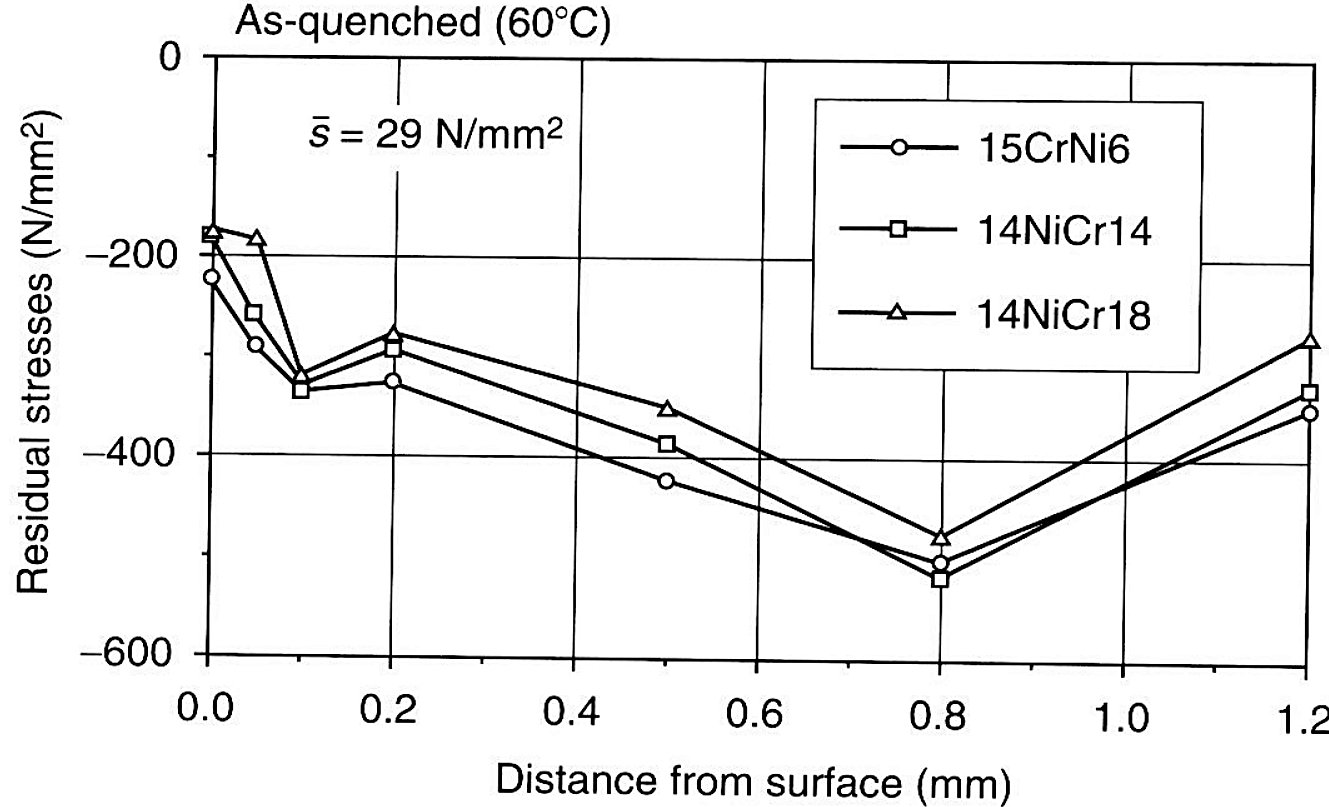
Un perfil medido a través de una capa cementada muestra la forma que describe la discusión anterior.
Qué mide realmente una medición
La tensión nunca es la cantidad medida, porque la tensión se aplica a un metal y solo puede observarse en el proceso de ser aplicada. Lo que los métodos miden es deformación elástica, ya sea la deformación producida por la tensión residual que ya está en la pieza, o el cambio de deformación que ocurre cuando se alivia parte o toda esa tensión. La tensión se calcula luego a partir de la deformación medida usando las constantes elásticas del metal. Esa distinción separa las dos familias de ensayo: los métodos no destructivos miden la respuesta de deformación del material in situ, mientras que los métodos destructivos y semidestructivos miden el cambio de deformación causado por la remoción de material.
La clasificación publicada de las técnicas abarca cuatro familias, y casi todo lo usado en la práctica se ubica en los dos primeros bloques: métodos de relajación leídos con galgas extensométricas, difracción de rayos X, métodos basados en propiedades sensibles a la tensión como la velocidad ultrasónica, y métodos de agrietamiento. Las tablas a continuación presentan la comparación práctica y luego los métodos que consumen o perturban la pieza.
| Método | Qué mide | ¿Destructivo? | Portátil |
|---|---|---|---|
| Difracción de rayos X | Deformación elástica en la red cristalina, in situ en la pieza | No | Sí, los instrumentos se llevan al componente |
| Perforación de agujero | Cambio de deformación superficial cuando se mecaniza un agujero poco profundo, según ASTM E837 | Semidestructivo, el agujero a menudo puede repararse | Sí |
| Extracción de anillo | Cambio de deformación cuando se trepana un anillo poco profundo alrededor de una galga extensométrica, aislando una isla libre de tensión | Semidestructivo | Sí |
| Remoción de capas | Deformación o flexión a medida que se mecanizan las capas, dando el perfil a través del espesor | Sí, la pieza se consume | No |
| Ultrasónico | Una propiedad sensible a la tensión como la velocidad de onda polarizada o la atenuación | No, en los casos en que aplica | Sí |
| Agrietamiento químico | Si ocurre agrietamiento inducido por hidrógeno o por corrosión bajo tensión, lo que muestra el estado de tensión indirectamente | Solo cualitativo | . . . |
Comparación de métodos de medición de tensiones residuales. Compilado del texto del artículo.
La perforación de agujero es el método más usado en una pieza que debe sobrevivir al ensayo. Se mecaniza un agujero poco profundo en la superficie, lo que permite que el material tensionado que fue removido reajuste sus vecinos hacia el equilibrio, y el cambio resultante en la deformación superficial es captado por una roseta de galgas extensométricas. El método está estandarizado como ASTM E837. La extracción de anillo hace el mismo trabajo en la dirección opuesta: se trepana un anillo poco profundo alrededor de una galga para aislar dentro de él una isla de material casi libre de tensión. Ambos son cuantitativos, y ambos a menudo pueden repararse después. Los métodos de tipo indentación, en el mismo grupo, dan solo información cualitativa.
La remoción de capas va en la otra dirección y consume la pieza, pero devuelve el perfil a través del espesor en lugar de un valor en la superficie. Se mecaniza material de una cara de una barra o una placa, y se mide la flexión o la deformación desarrollada por las capas restantes, usando galgas extensométricas de resistencia eléctrica o previamente mediante medición mecánica sensible. La profundidad removida en cada paso debe ser significativamente mayor que la profundidad de deformación plástica causada por el mecanizado mismo, y lo suficientemente grande para producir una flexión medible, o la operación de remoción contamina el resultado que intenta leer.
El seccionado cambia lo que se está midiendo
Cortar un componente para acceder a sus tensiones alivia e introduce tensión al mismo tiempo, por lo que una sección removida de un todo ya no porta el campo de tensiones del todo. Reconstruir el campo original requiere suposiciones sobre la naturaleza del campo, incluidos sus magnitudes y gradientes, y sobre si los gradientes pueden tratarse como unidimensionales, bidimensionales o tridimensionales. Cuanto mayor sea el elemento tomado y más pronunciado el gradiente, menos cuantitativo y más cualitativo se vuelve el resultado. Cuando una sección se mide después por difracción de rayos X, la superficie deformada plásticamente dejada por el corte debe removerse primero, normalmente por electropulido, o la medición reporta el daño que hizo el seccionado en lugar de la tensión que había en la pieza.
Difracción de rayos X y el problema de la resolución
La difracción de rayos X mide la deformación de la red directamente en la pieza, sin remover material, y los instrumentos dedicados a la medición de tensiones pueden llevarse a un componente en campo, que es como se verifica la tensión en una tubería enterrada sin cortarla. La restricción práctica es la resolución. Debido a que los gradientes en una pieza fabricada son pronunciados, el volumen sobre el cual una medición resuelve la tensión generalmente debe ser del orden de 1 mm o menos; un volumen de medición mayor que eso promedia la tensión y puede perder el pico por completo. Los instrumentos XRD dedicados, los procedimientos de perforación de agujero y, en casos especiales, la instrumentación ultrasónica pueden cumplir con eso, y algunos instrumentos XRD ofrecen mapeo automatizado de tensiones en una superficie.
Una fuente frecuente de confusión es que la difracción de rayos X y la perforación de agujeros a menudo devuelven números diferentes en la misma pieza. La discrepancia casi siempre se refiere al volumen: los dos métodos no muestrean la misma región de un gradiente pronunciado. Cuando los resultados de la perforación de agujeros se extrapolaron a la superficie, se acercaron a los valores que la XRD había medido en la superficie. Ninguno de los dos números era incorrecto; describían diferentes profundidades del mismo campo.
La microestructura puede sesgar cualquiera de estos métodos, y en el acero para herramientas la composición de fases es la más obvia. En una estructura mixta, la tensión en una fase no es la tensión en la otra: las lecturas a continuación provienen de una sola soldadura, y la austenita y la ferrita difieren en un factor de dos a tres a la misma distancia de la línea de fusión. La deformación plástica, el tamaño de grano y la textura cristalográfica son fuentes adicionales de error. El artículo es explícito en que si estas características están afectando una medición debe ser evaluado por un experto en el método que se esté usando.
| Distancia desde la línea de fusión de la soldadura, mm | Tensión en austenita, MPa | Tensión en ferrita, MPa |
|---|---|---|
| 1.02 | -145 | -315 |
| 1.80 | -130 | -460 |
Lecturas de tensiones residuales tomadas en las dos fases de una soldadura de tubería de acero inoxidable 316, a la misma distancia de la línea de fusión. Fuente, Tabla 2 de Residual Stress Measurements, ASM Handbook Volume 8.
Por qué unas pocas lecturas normalmente no son suficientes
Debido a que los campos de tensiones son no uniformes y pronunciados, un puñado de mediciones en uno o dos componentes comúnmente produce una conclusión errónea sobre el campo. Pueden ser necesarias decenas a cientos de mediciones, con una resolución de aproximadamente un milímetro, para encontrar la ubicación y la magnitud de la tensión residual máxima de tracción. Dos situaciones cambian la aritmética. Cuando se comprende la causa de la tensión, la distribución a menudo puede predecirse a partir de la literatura o de la modelización, y un modelo del campo esperado indica al investigador qué método usar y dónde colocar las mediciones. Cuando la causa no es evidente, no hay atajo: el programa de medición debe diseñarse sin conocimiento previo, y el artículo recomienda consultar tanto la literatura como a especialistas en medición de tensiones residuales antes de comenzar.
Qué significa esto en un trabajo con acero para herramientas
En una falla de una herramienta, la primera pregunta es qué proceso introdujo la tensión allí, porque eso decide tanto la medición como la solución. Una grieta que se abre después del rectificado o después del mecanizado por electroerosión apunta a la capa superficial que dejan esas operaciones; nuestras páginas sobre la capa blanca de EDM y en rectificado de acero para herramientas cubren el lado del proceso. Una herramienta que se mueve durante el mecanizado final, o que cambia de dimensiones después del temple, es un problema de espesor completo, y la eliminación por capas en una probeta de la misma barra es el método que lo responde. Un molde que se agrieta en servicio tiene tanto un historial de tensiones como una carga de servicio, y separarlos requiere también la tensión de servicio.
De esto se derivan dos reglas prácticas para cualquiera que compre o suministre acero para herramientas. Una sola lectura de tensión en una pieza no es evidencia de un campo; pregunte en cambio cuántas mediciones se tomaron, dónde y por qué método. Y una medición de tensión solo es útil frente a un modelo de dónde provino la tensión, por lo que el historial de proceso de la pieza debe acompañar a los números. El comportamiento de distorsión después del temple se trata con más detalle en distorsión del acero para herramientas, y el agrietamiento durante el temple en agrietamiento por temple.
Antes de actuar sobre una lectura de tensiones residuales
Solo una tabla de referencia, no es una especificación de Aobo Steel. Un valor de tensión residual pertenece al método que lo produjo, al volumen que resolvió y al proceso que lo creó. Confirme el método de medición y el número y la ubicación de las lecturas antes de que se use una cifra de tensión para cambiar un proceso o rechazar una pieza.
Fuente: ASM Handbook, Volume 8, Mechanical Testing and Evaluation, ASM International, 2000. Artículo Residual Stress Measurements de Clayton O. Ruud, The Pennsylvania State University (PDF p2071-2118).