
Medición de tensiones residuales por difracción de rayos X en acero para herramientas
La tensión residual determina si una herramienta endurecida mantiene su tamaño, si una superficie rectificada es segura y si un troquel se agrieta en una esquina que parecía sana. También es la propiedad que con mayor frecuencia se cita a partir de una sola medición, tomada en un punto, con una técnica y una constante elástica que quien lee el informe no puede ver. Esta página cubre lo que el método de difracción de rayos X mide realmente en un acero para herramientas endurecido, qué radiación y qué pico se utilizan, por qué la constante elástica escala el resultado, cómo se desciende por la capa superficial y qué expone el método sobre el rectificado que tanto un ataque con nital como una verificación de dureza pasan por alto.
La tensión nunca se mide, se mide la deformación
Todo método de determinación de tensiones mide otra cosa y calcula la tensión a partir de ella. En la difracción de rayos X la cantidad medida es el espaciado de un conjunto de planos reticulares cristalinos, que cambia cuando la red se deforma elásticamente. El ángulo al que difracta el haz sigue la ley de Bragg, por lo que cualquier cambio en el espaciado reticular se manifiesta como un desplazamiento del ángulo de difracción. El espaciado reticular se mide en al menos dos orientaciones conocidas de la muestra respecto al haz, y la tensión se calcula a partir del cambio entre ellas, suponiendo una distorsión elástica lineal de la red.
The lattice spacing is what the diffractometer actually reads, and the geometry that relates one to the other is the Bragg relation.
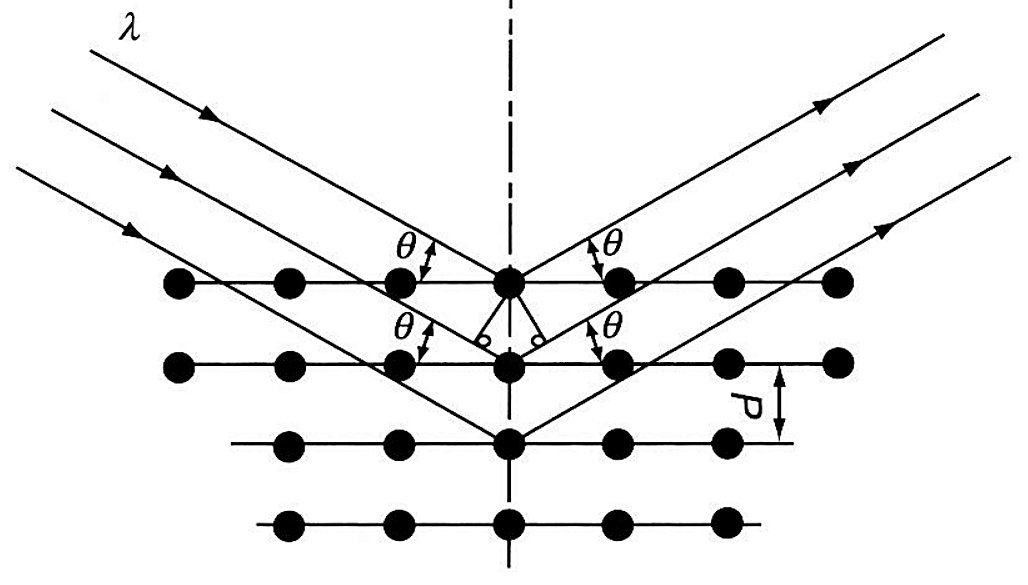
De ello se derivan dos consecuencias, y ambas importan cuando se discute un número. Primero, solo la deformación elástica cambia el espaciado reticular medio, por lo que el método informa únicamente deformación elástica. Una vez superado el límite elástico, seguir deformando mueve dislocaciones y altera la red en lugar de elevar la tensión macroscópica, razón por la cual una superficie muy trabajada en frío puede soportar una tensión superior al límite elástico del mismo acero en estado recocido. Segundo, el resultado es un promedio sobre un volumen, y ese volumen queda determinado por el tamaño del área irradiada y por la profundidad que alcanza el haz. En aleaciones base hierro, níquel y aluminio, la mitad de la radiación difractada proviene de una capa de aproximadamente 0,005 mm de profundidad, que es la razón por la que el método resuelve un perfil de profundidad que ningún método mecánico o ultrasónico puede alcanzar.
El mismo barrido proporciona dos cosas diferentes. Una macrotensión, que se extiende sobre distancias grandes en relación con el tamaño de grano, desplaza la posición del pico de difracción. Una microtensión, que es la condición escalar detrás del trabajo en frío y la dureza, lo ensancha. La posición y la anchura del pico se leen de la misma medición, por lo que un resultado correctamente informado puede incluir una cifra de tensión y una cifra de trabajo en frío o dureza conjuntamente.
Qué radiación y qué pico
La precisión mejora con el ángulo de difracción, por lo que el trabajo práctico requiere un pico por encima de aproximadamente 120 grados 2θ. En la práctica, eso reduce la elección a unas pocas combinaciones. En aleaciones ferrosas endurecidas la técnica estándar es la radiación Kα de cromo sobre los planos (211), que sitúa el pico en aproximadamente 155 a 156 grados 2θ. En aceros inoxidables austeníticos y aleaciones base níquel la elección habitual es Kα de cobre sobre los planos (420) a aproximadamente 146 a 148 grados.
La selección de la radiación también tropieza con la fluorescencia. La Kα de cobre sobre una aleación que contiene hierro, cromo o titanio produce un fondo de fluorescencia varias veces más intenso que el propio haz difractado, lo que destruye la relación señal-ruido de la que depende la localización del pico. Los filtros de lámina ayudan en algunos casos, y un monocromador de cristal o un detector de estado sólido eliminan el problema, pero los detectores sensibles a la posición utilizados para el trabajo rápido de tensiones son de tipo relleno de gas o de pantalla y no pueden separar la fluorescencia. En un acero para herramientas, esta es una razón práctica por la que domina la técnica con cromo.
La constante elástica escala el resultado
La tensión es proporcional a la constante elástica de rayos X utilizada, y esa constante no es el módulo volumétrico de la aleación. Pertenece a la dirección cristalográfica específica cuyos planos se están midiendo, y como la mayoría de los metales son elásticamente anisótropos, puede diferir del valor de manual en decenas por ciento. La constante se mide empíricamente cargando una probeta de la aleación real en flexión en cuatro puntos y registrando cómo se desplaza el espaciado reticular con la tensión aplicada.
La tabla siguiente es la razón por la que un informe de tensiones debe indicar la aleación sobre la que se midió. Tomar el valor volumétrico en lugar del medido introduce un error proporcional sistemático de entre 7 y 19 por ciento en el resultado de las aleaciones ferrosas enumeradas, y el artículo sitúa el peor caso entre todas las aleaciones en 40 por ciento. Una lectura citada con tres cifras significativas mientras la constante elástica conlleva una incertidumbre del 19 por ciento es una lectura citada con una precisión que no tiene.
| Aleación y condición | Radiación y plano (hkl) | Ángulo de difracción 2θ, grados | E/(1 + ν) medido, GPa | E/(1 + ν) volumétrico, GPa | Diferencia, % | K45, MPa |
|---|---|---|---|---|---|---|
| Inoxidable 410, 22 HRC | Cr Kα (211) | 155.1 | 176,5 ± 0,7 | 155.8 | −11,7 | 680 |
| Inoxidable 410, 42 HRC | Cr Kα (211) | 155.1 | 173,1 ± 1,4 | 155.8 | −9,9 | 667 |
| Acero al carbono 1050, 56 HRC | Cr Kα (211) | 156.0 | 184,1 ± 2,1 | 148.2 | −19,4 | 683 |
| Acero aleado 4340, 50 HRC | Cr Kα (211) | 156.0 | 168,9 ± 2,8 | 156.5 | −7,3 | 627 |
| Acero para rodamientos 52100 | Cr Kα (211) | 156.0 | 173,7 ± 2,1 | 153.8 | −11,5 | 645 |
| Acero rápido M50, 62 HRC | Cr Kα (211) | 154.0 | 179,3 ± 2,1 | 157.9 | −11,9 | 724 |
| Inoxidable 17-4 PH | Cr Kα (211) | 155.0 | 180,0 ± 0,7 | 158.9 | −11,9 | 696 |
| Acero inoxidable 304L | Cu Kα (420) | 147.0 | 157,2 ± 2,8 | 151.0 | −3,9 | 814 |
| Acero inoxidable 316 | Cu Kα (420) | 146.5 | 132,4 ± 1,4 | 153.8 | +16.0 | 696 |
Constantes elásticas de rayos X medidas en flexión de cuatro puntos frente al valor del material masivo para la misma aleación, con la tensión necesaria para desplazar el pico de difracción 1 grado a una inclinación de 45 grados. Fuente, Tabla 1 de Técnicas de tensión residual por difracción de rayos X, en ASM Handbook, Volumen 10.
La tabla también incluye una columna de sensibilidad. K45 es la tensión necesaria para desplazar el pico un grado a una inclinación de 45 grados, por lo que un valor mayor significa una técnica menos sensible. El cromo Kα sobre (211) se sitúa entre aproximadamente 627 y 724 MPa en estos aceros, y las técnicas de cobre Kα sobre los grados austeníticos se sitúan en la misma banda, lo que permite al método resolver los niveles de tensión que importan en una pieza endurecida.
Cómo llegar por debajo de la superficie
El perfilado en profundidad se realiza eliminando material y volviendo a medir, y la única forma aceptable de eliminarlo es el electropulido. Todo método mecánico deforma la superficie e induce su propia tensión residual, sea cual sea el abrasivo o la herramienta de corte utilizada, por lo que rectificar o mecanizar una capa y luego medir destruye lo que se está midiendo. Cuando hay que eliminar una capa gruesa, la regla del artículo es mecanizar o rectificar la mayor parte y luego electropulir al menos 0,2 mm para eliminar el daño.
Luego hay que aplicar dos correcciones, y omitir cualquiera de ellas es donde un perfil sale mal. El haz se atenúa exponencialmente al entrar y salir de la muestra, por lo que una medición realizada sobre una superficie que se asienta sobre un gradiente pronunciado devuelve un promedio ponderado en lugar de la tensión en esa superficie. Donde el gradiente cambia bruscamente, como ocurre bajo una superficie rectificada, la corrección puede alcanzar 345 MPa. La segunda corrección tiene en cuenta que eliminar una capa tensionada permite que el material restante se relaje, y en un eje endurecido por inducción donde se eliminó toda la capa endurecida, esa corrección alcanzó 550 MPa en la profundidad máxima.
| Fuente de error | Magnitud | Cuándo se aplica |
|---|---|---|
| Alineación del instrumento o posicionamiento de la muestra | aproximadamente 14 MPa (2 ksi) | Un error de 0,025 mm (0,001 in.) a un ángulo de difracción alto, que crece rápidamente a medida que el ángulo disminuye |
| Gradiente de tensión subsuperficial no corregido | hasta 345 MPa (50 ksi) | Una superficie mecanizada o rectificada donde la tensión cambia bruscamente dentro de la profundidad que penetra el haz |
| Relajación por eliminación de capa no corregida | hasta 550 MPa (80 ksi) | Eliminación de toda la capa endurecida de un eje de acero 1070 de 16 mm (0,625 in.) de diámetro |
| Constante elástica de rayos X tomada del valor del material masivo | proporcional, 7 a 19 % en las aleaciones férreas anteriores, hasta 40 % en general | Toda aleación cuya red sea elásticamente anisótropa, que es la mayoría |
| Tamaño de grano más grueso que ASTM N.º 1 | medición no fiable | Estructura de colada gruesa, donde difractan muy pocos cristales para formar un pico limpio |
| Separación parcial del doblete Kα | no linealidad aparente en la gráfica de d frente a sin²ψ | Picos que se dividen mientras se inclina la muestra, común en acero recocido y poco trabajado |
Las fuentes de error que conviene conocer antes de que un valor de tensión se cite como un hecho. Recopilado del texto del artículo.
La quemadura de rectificado es donde el método justifica su uso
El caso más claro del artículo es un conjunto de muestras de 4340 a 50 HRC, dos rectificadas de forma abusiva para provocar quemadura y una rectificada suavemente con refrigerante adecuado. La diferencia en la lectura no es cuestión de grado. La superficie rectificada suavemente estaba uniformemente en compresión, de aproximadamente menos 400 a menos 520 MPa. Una muestra rectificada de forma abusiva estaba en tracción en toda su anchura, de más 275 a más 825 MPa. La otra era mixta, y la quemadura de rectificado visible se situaba exactamente sobre los picos de tracción. Cuando la misma superficie se leyó luego con una sola área irradiada grande, el resultado volvió como aproximadamente el promedio aritmético de las lecturas de área pequeña, es decir, la quemadura se promedió hasta desaparecer por el tamaño del haz.
| Muestra y condición | Tensión superficial longitudinal, MPa | Lo que se encontró |
|---|---|---|
| Rectificado suave, refrigerante adecuado | −400 a −520 | Compresión uniforme en cada punto examinado |
| Rectificado de forma abusiva, muestra A | +275 a +825 | Tracción en todo el ancho, que es la condición para una quemadura |
| Rectificado de forma abusiva, muestra B | mixto, picos de tracción por encima de aproximadamente +275 | Quemadura de rectificado visible situada sobre los picos de tracción, con compresión en el resto |
| La misma superficie leída con un haz de 13 mm (0.5 in.) de ancho | aproximadamente el promedio de los resultados de área pequeña | El haz ancho promedia la quemadura, por lo que la quemadura desaparece de la lectura |
Tensión superficial en tres muestras de acero 4340 a 50 HRC, medida con un haz de 0.5 mm de ancho y luego con un haz de 13 mm de ancho. Fuente, Ejemplo 3 de Técnicas de tensión residual por difracción de rayos X, en ASM Handbook, Volumen 10.
Con eso vienen dos advertencias prácticas. Una sola lectura superficial, o un ataque con nital usado para revelar la quemadura, pueden pasar por alto una capa de tracción subsuperficial que acortará la vida de la herramienta, porque la quemadura no siempre es visible y la medición superficial no siempre se toma donde está la quemadura. En acero para herramientas, donde una quemadura de rectificado en la cara de un troquel o en un punzón es la diferencia entre una herramienta que funciona y una herramienta que se astilla, la especificación útil es el área irradiada y el número de puntos, anotados junto al resultado. Nuestras propias notas sobre hasta dónde se puede llevar la práctica de rectificado, y cómo se ve una superficie quemada una vez cortada, se encuentran en Rectificabilidad del acero para herramientas y selección de muela abrasiva y en la capa blanca dejada por EDM.
Alineación, tamaño de grano y ajuste de picos
Debido a que la deformación de la red es pequeña, la posición del pico debe localizarse con una precisión de aproximadamente 0.01 grados, y toda la alineación debe ser lo suficientemente buena para soportar eso. Un error de alineación o posicionamiento de 0.025 mm introduce aproximadamente 14 MPa de error sistemático en la respuesta a un ángulo de difracción alto y crece rápidamente a medida que el ángulo disminuye. La verificación es un polvo sin tensión compactado de forma suelta, que debe leerse dentro de aproximadamente más o menos 14 MPa, y el procedimiento está cubierto por ASTM E915. El tamaño de grano también establece un límite. Los granos gruesos envían muy pocos cristales al haz y el pico se vuelve asimétrico, lo que se manifiesta como error aleatorio, por lo que se balancea la muestra unos pocos grados alrededor del eje de inclinación para llevar más cristales a difracción, lo que extiende el rango de trabajo hasta aproximadamente tamaño de grano ASTM 1.
La localización del pico merece una mención porque es una variable oculta entre laboratorios. La radiación Kα de cromo usada para el acero es un doblete, y las dos líneas se mezclan de manera diferente según la dureza. Una muestra totalmente recocida da un pico fuertemente mezclado y casi simétrico, mientras que una muestra totalmente endurecida o trabajada en frío da uno ancho, y un doblete parcialmente separado aparece en estados intermedios y cuando la muestra se desenfoca durante la inclinación. Ajustar una parábola a la parte superior del pico es adecuado en un perfil simétrico y puede inducir a error en uno parcialmente dividido, por lo que los laboratorios más cuidadosos ajustan una distribución Pearson VII a las dos líneas por separado. Dos laboratorios pueden por lo tanto reportar tensiones diferentes a partir de datos idénticos puramente por el método de ajuste de picos.
El mismo escaneo también reporta dureza
La anchura del pico sigue la microtensión en la red, y en un acero endurecido la microtensión sigue la dureza con la suficiente precisión como para usarse como medición. El artículo da la curva para el acero rápido M50, donde la anchura a media altura del pico (211) se calibró contra la dureza Rockwell C. Un perfil de profundidad puede entonces llevar ambas curvas a la vez, que es lo que hace útil la técnica en una pieza cementada o endurecida por inducción donde la capa es delgada, la dureza cambia rápidamente con la profundidad, y un recorrido de dureza normal no puede resolverlo. El mismo principio está detrás del lado de microindentación del tema, que se cubre en Ensayo de dureza por microindentación de acero para herramientas.
Qué significa esto en un pedido de acero para herramientas
Una cifra de tensión residual es tan buena como las cuatro cosas que la acompañan, que son la radiación y el pico usados, la constante elástica y si se midió en la aleación o se tomó de una tabla general, la profundidad y el área que representa la lectura, y el método de ajuste de picos. Cuando un cliente está calificando un ciclo de tratamiento térmico o investigando un problema de agrietamiento, vale la pena pedir esos cuatro elementos, y la respuesta a una queja por agrietamiento generalmente está en el perfil de profundidad más que en el valor superficial. El conjunto más amplio de formas en que una medición reporta algo distinto de lo asumido se cubre en Medición de tensiones residuales en utillajes, la grieta que sigue a un mal temple se trata en agrietamiento por temple en acero para herramientas, y la forma en que la misma tensión se redistribuye durante un tratamiento térmico normal está en distorsión del acero para herramientas. Las familias de grados con su propia práctica de tratamiento térmico se recopilan bajo trabajo frío, trabajo caliente y high speed aceros para herramientas, y donde todavía hay que elegir un grado, la ruta es Cómo seleccionar aceros para herramientas.
Antes de actuar sobre una lectura de tensión
Una página de referencia, no es una especificación de Aobo Steel, y las cifras anteriores son los valores publicados para las aleaciones y muestras específicas nombradas. Un resultado de tensión residual pertenece junto con su radiación y plano de red, su constante elástica, su área irradiada, su profundidad y el método de ajuste de picos usado. Un valor superficial leído con un haz grande puede promediar un defecto local, y no puede ver una capa de tracción subsuperficial. Pida el perfil de profundidad y las condiciones de medición antes de que una cifra de tensión entre en una decisión de aceptación.
Fuente: ASM Handbook, Volumen 10, Materials Characterization, ASM International, 1986.