
Distorsión del acero para herramientas y aceros para herramientas P/M
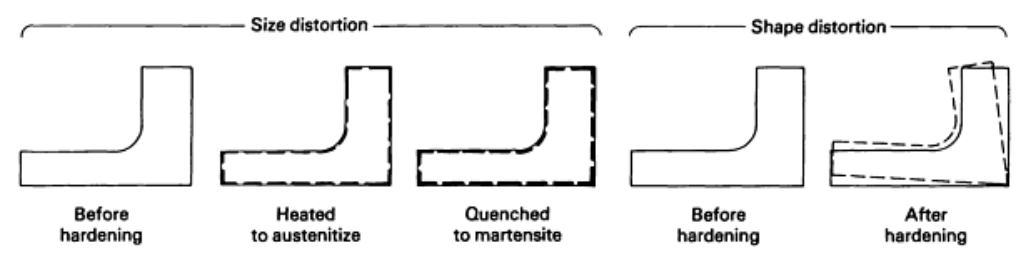
La distorsión es la parte del tratamiento térmico de un acero para herramientas que las tablas de dureza nunca muestran, y se presenta en dos formas que suelen confundirse entre sí. La distorsión de tamaño es el cambio en las dimensiones reales de la pieza, y es una propiedad del acero y del ciclo. La distorsión de forma es la pérdida de forma, el alabeo y la falta de redondez, y proviene de la forma en que se calentó y enfrió la pieza. Esta página contiene los datos de origen sobre lo que contiene la microestructura después del temple, cuánto se mueve una barra de acero rápido, qué aporta la pulvimetalurgia en cuanto a ovalización y los tratamientos de envejecimiento para los grados maraging.
La distorsión de tamaño y la distorsión de forma son problemas diferentes
La distinción importa porque ambas tienen causas diferentes y soluciones diferentes. La distorsión de tamaño sigue el cambio de volumen del propio acero, por lo que ocurre incluso en una pieza sin tensiones internas y sin variación de un extremo a otro. La distorsión de forma es donde la pieza deja de coincidir consigo misma, y proviene del calentamiento desigual, el enfriamiento desigual, las tensiones residuales del mecanizado y una sección que cambia de espesor más rápido de lo que el acero puede moverse. Un taller que solo mide la longitud total de un bloque verá la distorsión de tamaño y pasará por alto por completo la distorsión de forma, por lo que una verificación de distorsión debe incluirse en las dimensiones que importan para la herramienta terminada.
Qué contiene la estructura después del temple
El cambio de tamaño que muestra un acero para herramientas al templarse está determinado por cómo la estructura que sale del temple difiere de la estructura recocida que entró. Esa estructura es una mezcla de tres cosas, y la tabla siguiente mide las tres en cuatro grados templados desde sus temperaturas de austenización recomendadas. La columna interesante no es la dureza. Es la proporción entre martensita, austenita retenida y carburo sin disolver, porque esa proporción cuenta toda la historia de lo que el revenido puede y no puede hacer después. Los grados de baja aleación salen casi enteramente martensíticos con poca austenita retenida, y un grado de alto carbono y alto cromo como el D2 sale con 40% de austenita retenida y 15% de carburo sin disolver, que es un punto de partida completamente diferente para el revenido.
| Acero | Tratamiento de temple | Dureza tal como se templa, HRC | Martensita, % vol. | Austenita retenida, % vol. | Carburos sin disolver, % vol. |
|---|---|---|---|---|---|
| W1 | 790 °C (1450 °F), 30 min, WQ | 67.0 | 88.5 | 9 | 2.5 |
| L3 | 845 °C (1550 °F), 30 min, OQ | 66.5 | 90 | 7 | 3.0 |
| M2 | 1225 °C (2235 °F), 6 min, OQ | 64 | 71.5 | 20 | 8.5 |
| D2 | 1040 °C (1900 °F), 30 min, AC | 62 | 45 | 40 | 15 |
Fuente, Tabla 1 de Control of Distortion in Tool Steels. WQ, temple en agua; OQ, temple en aceite; AC, enfriamiento al aire. Los cuatro aceros se templaron desde sus temperaturas de austenización recomendadas y los microconstituyentes se midieron en la estructura tal como se templó.
Cuánto se mueve una barra de acero rápido
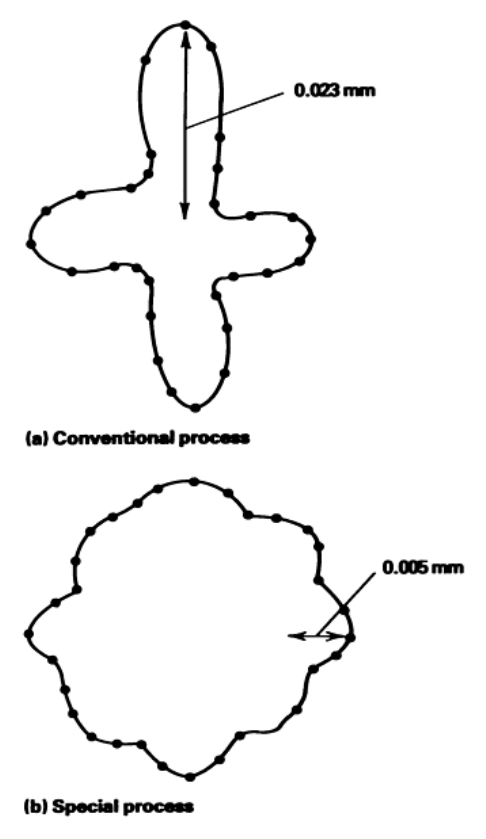
Una barra no se distorsiona de manera uniforme alrededor de su circunferencia, y la diferencia entre el diámetro mayor y el menor después del temple es una medida directa de cuán uniforme fue el tratamiento. La Fig. 2 muestra la misma sección de barra después de dos rutas diferentes. La ruta convencional deja un perfil cuyas variaciones son visibles a simple vista, y la fuente indica 0.023 mm entre los puntos alto y bajo. El proceso especial deja un perfil mucho más redondo de 0.005 mm, y la consecuencia práctica es que hay que dejar menos material en la barra para el rectificado de acabado.
Qué cambia la metalurgia de polvos
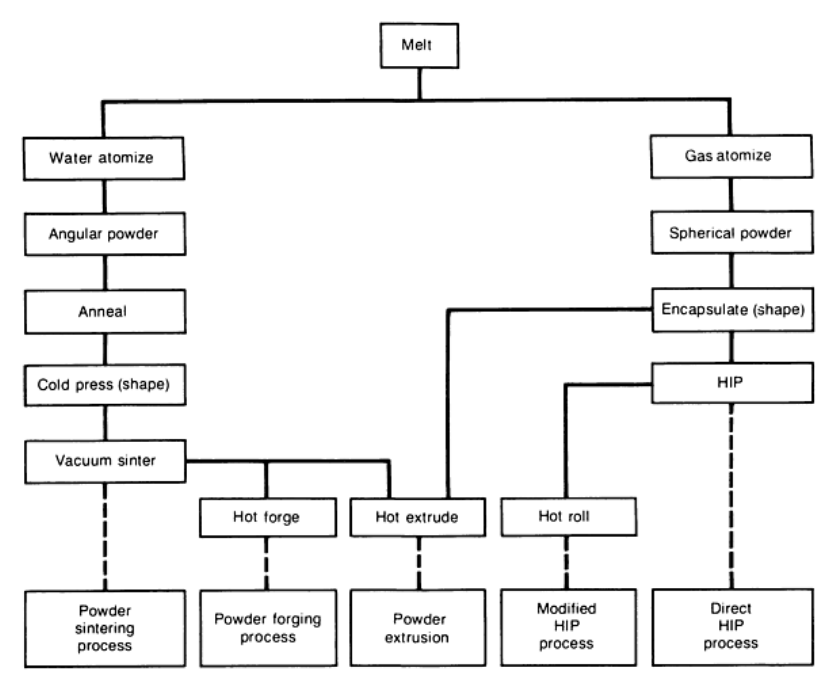
Un acero para herramientas de metalurgia de polvos se fabrica atomizando la masa fundida en polvo y luego consolidándolo, de modo que la etapa de lingote y su segregación nunca ocurren. La ruta de proceso en la Fig. 3 va desde la masa fundida a través de atomización con agua o con gas, y las dos ramas conducen a formas de polvo diferentes y, por lo tanto, a métodos de consolidación diferentes. El resultado conlleva dos ventajas que importan al fabricante de herramientas. No hay macrosegregación ni porosidad, y los carburos son finos y están distribuidos uniformemente en lugar de formar bandas. Ambas cosas dan una respuesta de temple más profunda y una respuesta más rápida al tratamiento de austenización, lo que importa sobre todo para los aceros rápidos al molibdeno porque se descarburizan rápidamente a temperatura.
La falta de redondez es la tercera ventaja, y es la que se traduce en dinero en la barra. La tabla siguiente compara una barra P/M con una barra convencional del mismo grado en tres diámetros, y la barra P/M es entre dos y cuatro veces más redonda en todos los tamaños. La diferencia se amplía a medida que la barra se hace más grande, que es donde la colada convencional tiene más problemas con la segregación.
| Diámetro de barra, mm | Diámetro de barra, in. | Método de producción | Falta de redondez típica (a), mm | Falta de redondez típica (a), in. |
|---|---|---|---|---|
| 75 | 3 | P/M | 0.008 | 0.0003 |
| 75 | 3 | Convencional | 0.020 | 0.0008 |
| 125 | 5 | P/M | 0.013 | 0.0005 |
| 125 | 5 | Convencional | 0.033 | 0.0013 |
| 190 | 7.5 | P/M | 0.015 | 0.0006 |
| 190 | 7.5 | Convencional | 0.051 | 0.0020 |
Fuente, Tabla 4 de Control of Distortion in Tool Steels. (a) Diámetro máximo menos diámetro mínimo después del tratamiento de endurecimiento normal. La comparación es entre una barra de metalurgia de polvos y una barra convencional colada y forjada del mismo grado y diámetro.
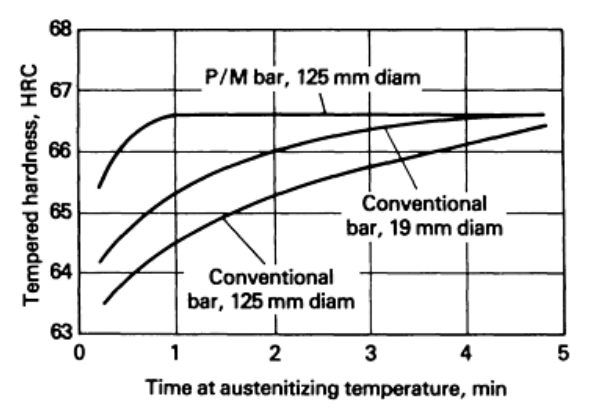
La Fig. 4 muestra lo que la distribución de carburos más fina y uniforme hace a la respuesta de temple. Las dos curvas son del mismo grado, M25, una fabricada por metalurgia de polvos y otra colada y forjada, templadas en aceite desde 1200 °C (2200 °F) y revenidas tres veces a 550 °C (1025 °F). La barra P/M alcanza su dureza en un tiempo de austenización más corto y mantiene una dureza mayor en el extremo largo, y la barra convencional del mismo diámetro de 125 mm nunca la alcanza.
Aceros maraging
Los aceros maraging se sitúan en el límite de la familia de los aceros para herramientas y son la excepción a casi todo lo anterior, porque no se endurecen por temple en absoluto. El acero se recuece blando, se mecaniza a la forma y luego se envejece a una sola temperatura, por lo que un molde maraging puede terminarse antes de templarse y no se mueve en el proceso. El nombre del grado lleva su propia especificación, con un número de tres dígitos para la resistencia a la tracción aproximada en ksi y una letra para el principal elemento endurecedor, de modo que 18Ni C (250) es un acero con 18% de níquel aleado con cobalto a unos 250 ksi. La fuente no recomienda el sobreenvejecimiento ni el subenvejecimiento, porque ambos cuestan propiedades, por lo que la temperatura de envejecimiento en la tabla es el tratamiento en sí y no un punto de partida para ajustes.
| Grado | Tratamiento de envejecimiento (a), °C | Tratamiento de envejecimiento (a), °F | Dureza nominal, HRC |
|---|---|---|---|
| 18Ni C (200) | 480 | (900) (b) | 44 |
| 18Ni T (200) | 480 | (900) (b) | 44 |
| 18Ni C (250) | 480 | (900) (b) | 50 |
| 18Ni T (250) | 480 | (900) (b) | 50 |
| 18Ni C (300) | 480 | (900) (b) | 53 |
| 18Ni T (300) | 480 | (900) (b) | 53 |
Fuente, Tabla 5 de Control of Distortion in Tool Steels. (a) El tiempo de envejecimiento es de 3 a 6 h más 1 h por cada 25 mm (1 in.) adicionales de sección transversal. (b) Se recomienda un tratamiento de envejecimiento de 530 °C (990 °F) para los moldes de fundición de aluminio, lo que da valores de dureza un poco más bajos, aproximadamente 2 HRC por debajo de las cifras mostradas.
Qué verificar antes de la liberación
Vale la pena tener dos números en la hoja de ruta para cualquier herramienta cuyas dimensiones finales importen. El primero es el cambio total de tamaño esperado del temple y el revenido, que el proveedor del acero puede dar para el grado y por eso el grado se elige antes de fijar el sobreespesor de mecanizado. El segundo es una medición de primera pieza en las dimensiones que controlan la herramienta terminada, tomada después del endurecimiento y antes del rectificado final, porque la distorsión de forma no se puede calcular a partir de una tabla en absoluto. Una pieza que sale redonda pero más grande de lo esperado es un problema de tamaño y a menudo se puede corregir cambiando el sobreespesor. Una pieza que sale ovalada es un problema de forma, y la solución está en el horno y el temple, no en el sobreespesor.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.