
Medição de Tensão Residual em Ferramental
Um estampo que trinca após a retificação, um molde que se move durante o desbaste final, uma ferramenta que se distorce em serviço: esses são problemas de tensão residual, e são aqueles em que um valor de dureza ou um certificado não lhe dizem nada. A tensão residual não é visível em um desenho e não é medida em um pedido de compra, mas é medida em laboratório, e saber o que os métodos podem e não podem resolver é o que transforma uma suspeita em uma constatação. Esta página aborda de onde vem a tensão em uma ferramenta, como ela é medida e por que algumas leituras em um único estampo geralmente não provam nada.
De onde vem a tensão em uma ferramenta
Qualquer processo de fabricação que altere a forma de um sólido, ou que envolva gradientes severos de temperatura, deixa tensão residual. Os processos de alteração de forma atuam por deformação plástica não uniforme, e incluem forjamento, laminação, trefilação e usinagem. Os processos térmicos atuam pelos gradientes que impõem, e incluem têmpera, fundição e soldagem. Um terceiro grupo impõe tensão por meio de uma mudança de fase localizada, e a têmpera martensítica é o exemplo que mais importa em uma ferramenta.
Um estampo acabado passou pela maioria desses processos. A barra foi forjada ou laminada, depois usinada, temperada e revenida, retificada e, muitas vezes, acabada por eletroerosão. Cada etapa deixa uma camada própria, e os campos resultantes não são uniformes: as tensões residuais de fabricação tipicamente apresentam gradientes de tensão em relação à distância muito acentuados próximos à superfície, onde a última operação que tocou a peça causou seu dano. Não é incomum que a tensão residual na superfície de uma peça usinada esteja próxima do limite de escoamento do material encruado a frio. Uma camada superficial rasa e altamente tensionada sob um núcleo compressivo ou trativo é exatamente a condição que produz uma trinca na aresta de trabalho de uma ferramenta, e é a razão pela qual o estado de tensão residual da superfície importa mais do que a média ao longo da seção.
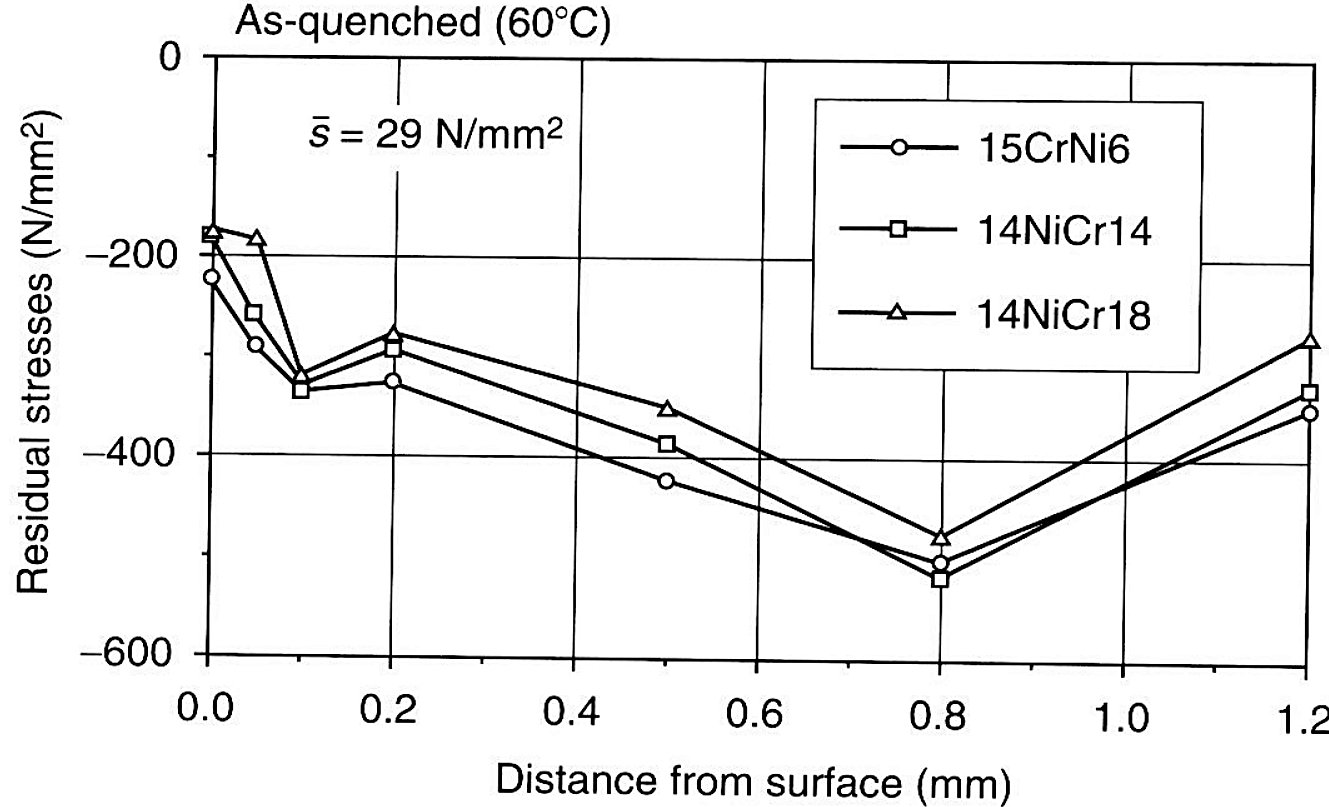
A measured profile through a carburized case shows the shape the discussion above describes.
O que uma medição realmente mede
A tensão nunca é a grandeza medida, porque a tensão é aplicada a um metal e só pode ser observada no processo de ser aplicada. O que os métodos medem é a deformação elástica, seja a deformação produzida pela tensão residual que já está na peça, seja a mudança de deformação que ocorre quando parte ou toda essa tensão é aliviada. A tensão é então calculada a partir da deformação medida usando as constantes elásticas do metal. Essa distinção separa as duas famílias de ensaio: os métodos não destrutivos medem a resposta de deformação do material no local, enquanto os métodos destrutivos e semidestrutivos medem a mudança de deformação causada pela remoção de material.
A classificação publicada das técnicas abrange quatro famílias, e quase tudo o que se usa na prática está nos dois primeiros blocos: métodos de relaxação lidos com extensômetros, difração de raios X, métodos baseados em propriedades sensíveis à tensão, como velocidade ultrassônica, e métodos de trincamento. As tabelas abaixo apresentam a comparação prática e, em seguida, os métodos que consomem ou perturbam a peça.
| Método | O que mede | Destrutivo? | Portable |
|---|---|---|---|
| Difração de raios X | Deformação elástica na rede cristalina, no local na peça | Não | Sim, os instrumentos são levados até o componente |
| Perfuração de furo | Mudança na deformação superficial quando um furo raso é usinado, conforme ASTM E837 | Semidestrutivo, o furo geralmente pode ser reparado | Sim |
| Ring coring | Mudança de deformação quando um anel raso é fresado ao redor de um extensômetro, isolando uma ilha livre de tensão | Semidestrutivo | Sim |
| Remoção de camadas | Deformação ou flexão à medida que as camadas são usinadas, fornecendo o perfil ao longo da espessura | Sim, a peça é consumida | Não |
| Ultrassônico | Uma propriedade sensível à tensão, como velocidade de onda polarizada ou atenuação | Não, nos casos em que se aplica | Sim |
| Trincamento químico | Se ocorre trincamento induzido por hidrogênio ou por corrosão sob tensão, o que mostra o estado de tensão indiretamente | Somente qualitativo | . . . |
Métodos de medição de tensão residual comparados. Compilado a partir do texto do artigo.
A perfuração de furo é o método mais frequentemente usado em uma peça que precisa sobreviver ao ensaio. Um furo raso é usinado na superfície, o que permite que o material tensionado que foi removido reajuste seus vizinhos em direção ao equilíbrio, e a mudança resultante na deformação superficial é captada por uma roseta de extensômetros. O método é padronizado como ASTM E837. A extração de anel faz o mesmo trabalho na direção oposta: um anel raso é fresado ao redor de um extensômetro, de modo que uma ilha de material quase livre de tensão fica isolada em seu interior. Ambos são quantitativos, e ambos geralmente podem ser reparados depois. Métodos do tipo indentação, no mesmo grupo, fornecem apenas informação qualitativa.
A remoção de camadas segue o caminho oposto e consome a peça, mas retorna o perfil ao longo da espessura em vez de um valor na superfície. Material é usinado de uma face de uma barra ou chapa, e a flexão ou a deformação desenvolvida pelas camadas remanescentes é medida, usando extensômetros de resistência elétrica ou, anteriormente, por medição mecânica sensível. A profundidade removida em cada etapa deve ser significativamente maior que a profundidade de deformação plástica causada pela própria usinagem, e grande o suficiente para produzir uma flexão mensurável, ou a operação de remoção contamina o resultado que tenta ler.
O seccionamento altera o que está sendo medido
Cortar um componente para acessar suas tensões alivia e introduz tensão ao mesmo tempo, de modo que uma seção removida de um todo não carrega mais o campo de tensão do todo. Reconstruir o campo original exige suposições sobre a natureza do campo, incluindo suas magnitudes e gradientes, e sobre se os gradientes podem ser tratados como unidimensionais, bidimensionais ou tridimensionais. Quanto maior o elemento retirado e mais acentuado o gradiente, menos quantitativo e mais qualitativo se torna o resultado. Quando uma seção é medida posteriormente por difração de raios X, a superfície plasticamente deformada deixada pelo corte precisa ser removida primeiro, normalmente por eletropolimento, ou a medição reporta o dano que o seccionamento causou em vez da tensão que estava na peça.
Difração de raios X e o problema de resolução
A difração de raios X mede a deformação da rede diretamente na peça, sem remover material, e instrumentos dedicados à medição de tensão podem ser levados até um componente em campo, que é como a tensão em um duto enterrado é verificada sem cortá-lo. A restrição prática é a resolução. Como os gradientes em uma peça fabricada são acentuados, o volume no qual uma medição resolve a tensão geralmente precisa ser da ordem de 1 mm ou menos; um volume de medição maior que isso faz a média da tensão e pode perder o pico completamente. Instrumentos de XRD dedicados, procedimentos de perfuração de furo e, em casos especiais, instrumentação ultrassônica podem atender a isso, e alguns instrumentos de XRD oferecem mapeamento automatizado de tensão em uma superfície.
A frequent source of confusion is that X-ray diffraction and hole drilling often return different numbers on the same part. The disagreement is nearly always about volume: the two methods do not sample the same region of a steep gradient. When hole drilling results were extrapolated to the surface they approached the values that XRD had measured at the surface. Neither number was wrong; they described different depths of the same field.
A microestrutura pode influenciar qualquer um desses métodos, e no aço ferramenta a composição de fases é a mais óbvia. Em uma estrutura mista, a tensão em uma fase não é a tensão na outra: as leituras abaixo vêm de um único cordão de solda, e a austenita e a ferrita discordam por um fator de dois a três na mesma distância da linha de fusão. Deformação plástica, tamanho de grão e textura cristalográfica são fontes adicionais de erro. O artigo é explícito que se essas características estão afetando uma medição deve ser avaliado por um especialista no método que está sendo usado.
| Distância da linha de fusão da solda, mm | Tensão na austenita, MPa | Tensão na ferrita, MPa |
|---|---|---|
| 1.02 | -145 | -315 |
| 1.80 | -130 | -460 |
Leituras de tensão residual obtidas nas duas fases de uma solda em tubo de aço inoxidável 316, à mesma distância da linha de fusão. Fonte, Tabela 2 de Residual Stress Measurements, ASM Handbook Volume 8.
Por que algumas poucas leituras geralmente não são suficientes
Como os campos de tensão são não uniformes e acentuados, algumas poucas medições em um ou dois componentes comumente produzem uma conclusão errada sobre o campo. Dezenas a centenas de medições, com resolução de cerca de um milímetro, podem ser necessárias para encontrar a localização e a magnitude da tensão residual máxima de tração. Duas situações alteram a aritmética. Onde a causa da tensão é compreendida, a distribuição frequentemente pode ser prevista a partir da literatura ou de modelagem, e um modelo do campo esperado indica ao investigador qual método usar e onde colocar as medições. Onde a causa não é evidente, não há atalho: o programa de medição tem de ser projetado sem conhecimento prévio, e o artigo recomenda consultar tanto a literatura quanto especialistas em medição de tensão residual antes de começar.
O que isso significa em um trabalho com aço ferramenta
Em uma falha de ferramenta, a primeira pergunta é qual processo colocou a tensão ali, porque isso decide tanto a medição quanto a correção. Uma trinca que se abre após retificação ou após eletroerosão aponta para a camada superficial que essas operações deixam; nossas páginas sobre a camada branca de EDM e em retificação de aço ferramenta cobrem o lado do processo. Uma ferramenta que se move durante o usinamento final, ou que muda de dimensões após a têmpera, é um problema em toda a espessura, e a remoção de camadas em um corpo de prova da mesma barra é o método que responde a isso. Um molde que trinca em serviço tem tanto um histórico de tensões quanto uma carga de serviço, e separá-los exige também a tensão de serviço.
Duas regras práticas decorrem para quem compra ou fornece aço ferramenta. Uma única leitura de tensão em uma peça não é evidência de um campo; pergunte, em vez disso, quantas medições foram feitas, onde e por qual método. E uma medição de tensão só é útil em relação a um modelo de onde a tensão veio, portanto o histórico de processos da peça pertence junto com os números. O comportamento de distorção após a têmpera é discutido mais adiante em distorção de aço ferramenta, e trincamento durante a têmpera em trincas por têmpera.
Antes de agir com base em uma leitura de tensão residual
Apenas uma tabela de referência, não é uma especificação da Aobo Steel. Um valor de tensão residual pertence junto com o método que o produziu, o volume que resolveu e o processo que o criou. Confirme o método de medição e o número e a localização das leituras antes que um valor de tensão seja usado para alterar um processo ou rejeitar uma peça.
Fonte: ASM Handbook, Volume 8, Mechanical Testing and Evaluation, ASM International, 2000. Artigo Residual Stress Measurements de Clayton O. Ruud, The Pennsylvania State University (PDF p2071-2118).