
공구의 잔류 응력 측정
연삭 후 균열이 발생하는 다이, 최종 가공 중 변형되는 금형, 사용 중 뒤틀리는 공구: 이들은 잔류 응력 문제이며, 경도 수치나 인증서가 아무것도 알려주지 못하는 사례입니다. 잔류 응력은 도면에 보이지 않고 발주서에도 측정되지 않지만, 실험실에서는 측정되며, 각 방법이 무엇을 해결할 수 있고 무엇을 해결할 수 없는지 아는 것이 의심을 발견으로 바꾸는 열쇠입니다. 이 페이지에서는 공구의 응력이 어디에서 발생하는지, 어떻게 측정되는지, 그리고 하나의 다이에서 얻은 몇 개의 판독값이 대개 아무것도 증명하지 못하는 이유를 다룹니다.
공구의 응력이 발생하는 원인
고체의 형상을 변화시키거나 심한 온도 구배를 수반하는 모든 제조 공정은 잔류 응력을 남깁니다. 형상 변화 공정은 불균일한 소성 변형을 통해 작용하며, 단조, 압연, 인발, 기계 가공이 이에 해당합니다. 열적 공정은 부과하는 구배를 통해 작용하며, 담금질, 주조, 용접이 이에 해당합니다. 세 번째 그룹은 국부적인 상변태를 통해 응력을 부과하며, 마르텐사이트 경화가 공구에서 가장 중요한 예입니다.
완성된 다이는 위 공정 대부분을 거쳤습니다. 봉재는 단조 또는 압연된 후 기계 가공, 경화 및 뜨임, 연삭을 거쳤으며, 종종 방전 가공으로 마무리됩니다. 각 단계는 고유의 층을 남기며, 그 결과 형성된 응력장은 균일하지 않습니다: 제조 잔류 응력은 일반적으로 표면 근처에서 응력 대 거리 구배가 매우 급격하게 나타나며, 이는 부품에 마지막으로 접촉한 작업이 손상을 입힌 곳입니다. 기계 가공된 부품의 표면 잔류 응력이 냉간 가공된 재료의 항복 강도에 근접하는 것은 드문 일이 아닙니다. 압축 또는 인장 코어 아래에 얕고 응력이 높은 표면층이 존재하는 것은 공구의 작업 에지에서 균열을 발생시키는 바로 그 조건이며, 단면 전체의 평균보다 표면의 잔류 응력 상태가 더 중요한 이유입니다.
A measured profile through a carburized case shows the shape the discussion above describes.
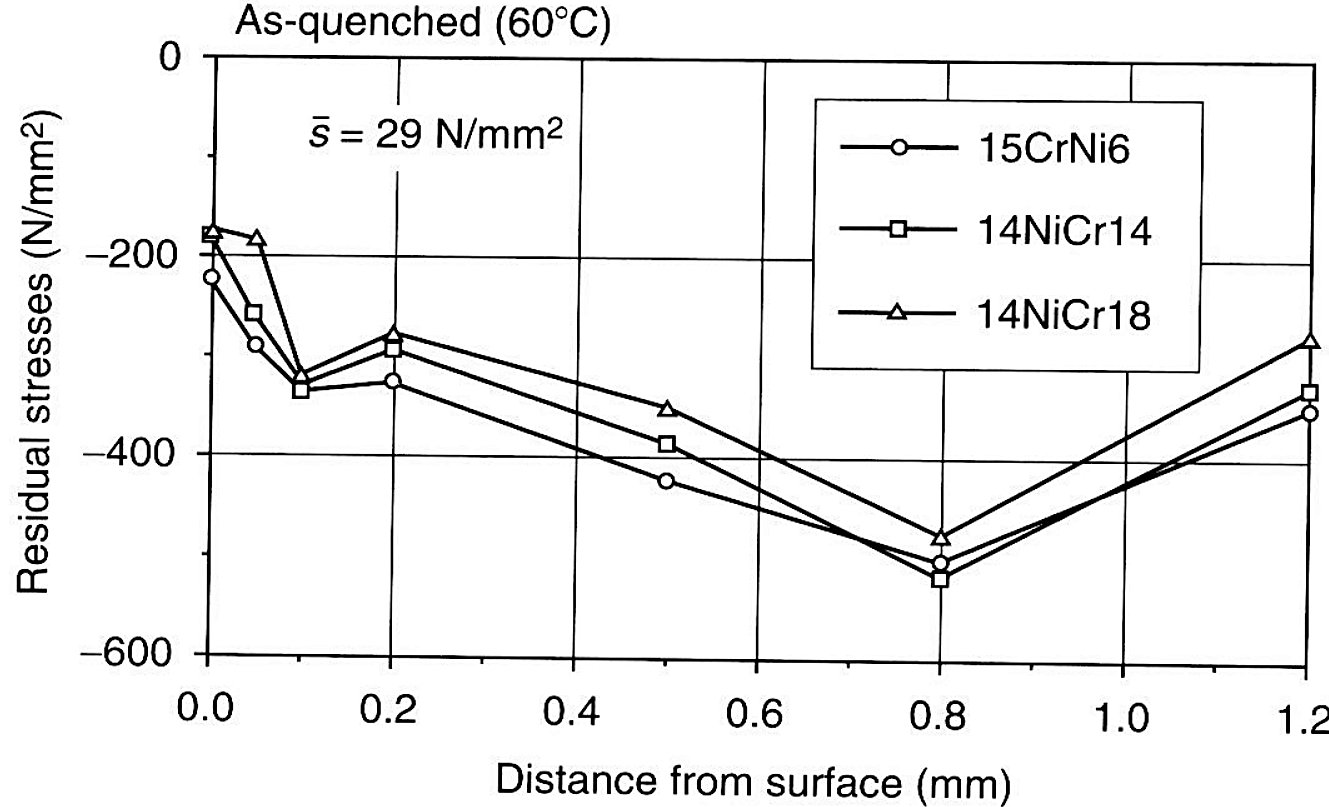
측정이 실제로 측정하는 것
응력은 결코 측정되는 양이 아닙니다. 응력은 금속에 가해지는 것이며 가해지는 과정에서만 관찰될 수 있기 때문입니다. 각 방법이 측정하는 것은 탄성 변형률, 즉 부품에 이미 존재하는 잔류 응력에 의해 발생한 변형률이거나, 그 응력의 일부 또는 전부가 완화될 때 발생하는 변형률 변화입니다. 그런 다음 금속의 탄성 상수를 사용하여 측정된 변형률로부터 응력을 계산합니다. 이러한 구분이 두 가지 시험 계열을 나눕니다: 비파괴 방법은 제자리에 있는 재료의 변형률 응답을 측정하는 반면, 파괴 및 반파괴 방법은 재료 제거로 인한 변형률 변화를 측정합니다.
기법의 공개된 분류는 네 가지 계열에 이르며, 실제로 사용되는 거의 모든 것은 처음 두 블록에 속합니다: 스트레인 게이지로 판독하는 이완법, X선 회절, 초음파 속도와 같은 응력 민감 특성에 기반한 방법, 그리고 균열법입니다. 아래 표는 실용적인 비교와 그다음으로 부품을 소모하거나 교란하는 방법을 제시합니다.
| 방법 | 측정 대상 | 파괴적? | 휴대용 |
|---|---|---|---|
| X선 회절 | 부품에 제자리에서 결정 격자의 탄성 변형률 | 아니요 | 예, 기기를 부품으로 가져갑니다 |
| 홀 드릴링 | ASTM E837에 따른 얕은 홀 가공 시 표면 변형률 변화 | 반파괴적, 홀은 종종 수리 가능 | 예 |
| 링 코어링 | 스트레인 게이지 주위로 얕은 링을 절단 가공하여 응력 없는 섬을 분리할 때의 변형률 변화 | 반파괴적 | 예 |
| 층 제거 | 층을 기계 가공으로 제거할 때의 변형률 또는 굽힘, 두께 방향 프로파일 제공 | 예, 부품이 소모됩니다 | 아니요 |
| 초음파 | 편광파 속도 또는 감쇠와 같은 응력 민감 특성 | 아니오, 적용되는 경우에 한함 | 예 |
| 화학적 균열 | 수소 유기 또는 응력 부식 균열 발생 여부, 이는 응력 상태를 간접적으로 보여줌 | 정성적만 가능 | . . . |
잔류 응력 측정 방법 비교. 기사 본문에서 편집함.
홀 드릴링은 시험을 견뎌야 하는 부품에 가장 자주 사용되는 방법입니다. 표면에 얕은 홀을 가공하면 제거된 응력이 있는 재료가 주변부를 평형으로 재조정할 수 있으며, 그 결과 발생하는 표면 변형률 변화를 스트레인 게이지 로제트로 감지합니다. 이 방법은 ASTM E837로 표준화되어 있습니다. 링 코어링은 반대 방향으로 같은 작업을 수행합니다: 게이지 주위로 얕은 링을 절단 가공하여 그 안에 거의 응력이 없는 재료 섬을 분리합니다. 둘 다 정량적이며, 둘 다 나중에 종종 수리할 수 있습니다. 같은 그룹에 속하는 압입형 방법은 정성적 정보만 제공합니다.
층 제거는 반대 방향으로 진행되어 부품을 소모하지만, 표면의 값이 아니라 두께 방향 프로파일을 반환합니다. 봉재 또는 판재의 한 면에서 재료를 기계 가공하고, 남은 층에 의해 발생한 굽힘 또는 변형률을 전기 저항 스트레인 게이지 또는 이전에는 민감한 기계적 계측을 사용하여 측정합니다. 각 단계에서 제거되는 깊이는 기계 가공 자체로 인한 소성 변형 깊이보다 상당히 커야 하며, 측정 가능한 굽힘을 발생시킬 만큼 충분히 커야 합니다. 그렇지 않으면 제거 작업이 판독하려는 결과를 오염시킵니다.
절단은 측정 대상 자체를 변화시킵니다
부품을 절단하여 응력에 접근하면 동시에 응력을 완화하고 도입합니다. 따라서 전체에서 분리된 단면은 더 이상 전체의 응력장을 지니지 않습니다. 원래 응력장을 재구성하려면 응력장의 성질, 즉 크기와 구배, 그리고 구배를 1차원, 2차원 또는 3차원으로 취급할 수 있는지에 대한 가정이 필요합니다. 취하는 요소가 클수록, 구배가 급할수록 결과는 덜 정량적이고 더 정성적이 됩니다. 단면을 나중에 X선 회절로 측정하는 경우, 절단으로 남은 소성 변형된 표면을 먼저 제거해야 하며, 일반적으로 전해 연마로 제거합니다. 그렇지 않으면 측정은 부품에 있던 응력이 아니라 절단이 입힌 손상을 보고합니다.
X선 회절과 분해능 문제
X선 회절은 재료를 제거하지 않고 부품에서 직접 격자 변형률을 측정하며, 응력 측정 전용 기기는 현장에서 부품으로 가져갈 수 있어, 매설된 배관의 응력을 절단하지 않고 점검하는 방법입니다. 실용적인 제약은 분해능입니다. 제조된 부품의 구배가 급하기 때문에, 측정이 응력을 분해하는 체적은 일반적으로 1 mm 이하 정도여야 합니다. 그보다 큰 측정 체적은 응력을 평균화하여 피크를 완전히 놓칠 수 있습니다. 전용 XRD 기기, 홀 드릴링 절차, 그리고 특수한 경우 초음파 기기가 이를 충족할 수 있으며, 일부 XRD 기기는 표면 전체에 걸친 자동 응력 매핑을 제공합니다.
A frequent source of confusion is that X-ray diffraction and hole drilling often return different numbers on the same part. The disagreement is nearly always about volume: the two methods do not sample the same region of a steep gradient. When hole drilling results were extrapolated to the surface they approached the values that XRD had measured at the surface. Neither number was wrong; they described different depths of the same field.
미세 조직은 이러한 방법 중 어느 것에도 편향을 줄 수 있으며, 공구강에서는 상 조성이 명백한 원인입니다. 혼합 조직에서 한 상의 응력은 다른 상의 응력이 아닙니다: 아래 판독값은 단일 용접부에서 나온 것이며, 오스테나이트와 페라이트는 융합선으로부터 같은 거리에서 2~3배 차이를 보입니다. 소성 변형률, 결정립 크기, 결정학적 집합 조직은 추가적인 오차 원인입니다. 기사는 이러한 특성이 측정에 영향을 미치는지 여부는 사용 중인 방법의 전문가가 평가해야 한다고 명시하고 있습니다.
| 용접 융합선으로부터의 거리, mm | 오스테나이트의 응력, MPa | 페라이트의 응력, MPa |
|---|---|---|
| 1.02 | -145 | -315 |
| 1.80 | -130 | -460 |
316 스테인리스 강 배관 용접부의 두 단계에서 용융선으로부터 동일한 거리에서 측정한 잔류 응력 판독값. 출처: ASM Handbook Volume 8, Residual Stress Measurements의 Table 2.
몇 개의 판독값으로는 일반적으로 충분하지 않은 이유
응력장은 불균일하고 급격하기 때문에, 하나 또는 두 개의 부품에서 소수의 측정값으로는 응력장에 대해 잘못된 결론을 내리기 쉽습니다. 최대 인장 잔류 응력의 위치와 크기를 찾으려면 약 1밀리미터의 분해능으로 수십에서 수백 회의 측정이 필요할 수 있습니다. 두 가지 상황이 이 계산을 바꿉니다. 응력의 원인이 이해된 경우에는 분포를 문헌이나 모델링으로 예측할 수 있으며, 예상 응력장 모델은 조사자에게 어떤 방법을 사용하고 측정을 어디에 배치할지 알려줍니다. 원인이 명확하지 않은 경우에는 지름길이 없습니다. 측정 프로그램은 사전 지식 없이 설계해야 하며, 이 기사는 시작하기 전에 문헌과 잔류 응력 측정 전문가 모두와 상의할 것을 권장합니다.
공구강 작업에서 이것이 의미하는 바
공구 파손 시 첫 번째 질문은 어떤 공정이 응력을 발생시켰는가이며, 이는 측정과 해결책을 모두 결정하기 때문입니다. 연삭 후 또는 방전 가공 후에 열리는 균열은 해당 작업이 남긴 표면층을 가리킵니다. 다음 페이지에서 EDM 백색층 그리고 공구강 연삭 공정 측면을 다룹니다. 최종 가공 중에 움직이거나 경화 후 치수가 변하는 공구는 두께 방향 문제이며, 동일 봉재에서 채취한 시편의 층 제거가 이를 해결하는 방법입니다. 사용 중에 균열이 발생하는 금형은 응력 이력과 사용 하중을 모두 가지고 있으며, 이를 분리하려면 사용 응력도 필요합니다.
공구강을 구매하거나 공급하는 사람에게 두 가지 실용적인 규칙이 따릅니다. 한 부품에 대한 단일 응력 판독값은 응력장의 증거가 되지 못합니다. 대신 몇 회의 측정을 어디서 어떤 방법으로 했는지 물어보십시오. 그리고 응력 측정은 응력이 어디서 왔는지에 대한 모델과 대조할 때만 유용하므로, 부품의 공정 이력이 수치와 함께 있어야 합니다. 경화 후 변형 거동은 다음에서 더 논의됩니다. 공구강 변형, 그리고 경화 중 균열은 다음에서 담금질 균열.
잔류 응력 판독값에 따라 조치하기 전에
참조 표일 뿐이며, Aobo Steel의 사양이 아닙니다. 잔류 응력 값은 이를 생성한 방법, 분해한 체적, 그리고 이를 만든 공정과 함께 있어야 합니다. 응력 수치를 사용하여 공정을 변경하거나 부품을 거부하기 전에 측정 방법과 판독값의 수 및 위치를 확인하십시오.
출처: ASM Handbook, Volume 8, Mechanical Testing and Evaluation, ASM International, 2000. Clayton O. Ruud, The Pennsylvania State University의 기사 Residual Stress Measurements (PDF p2071-2118).