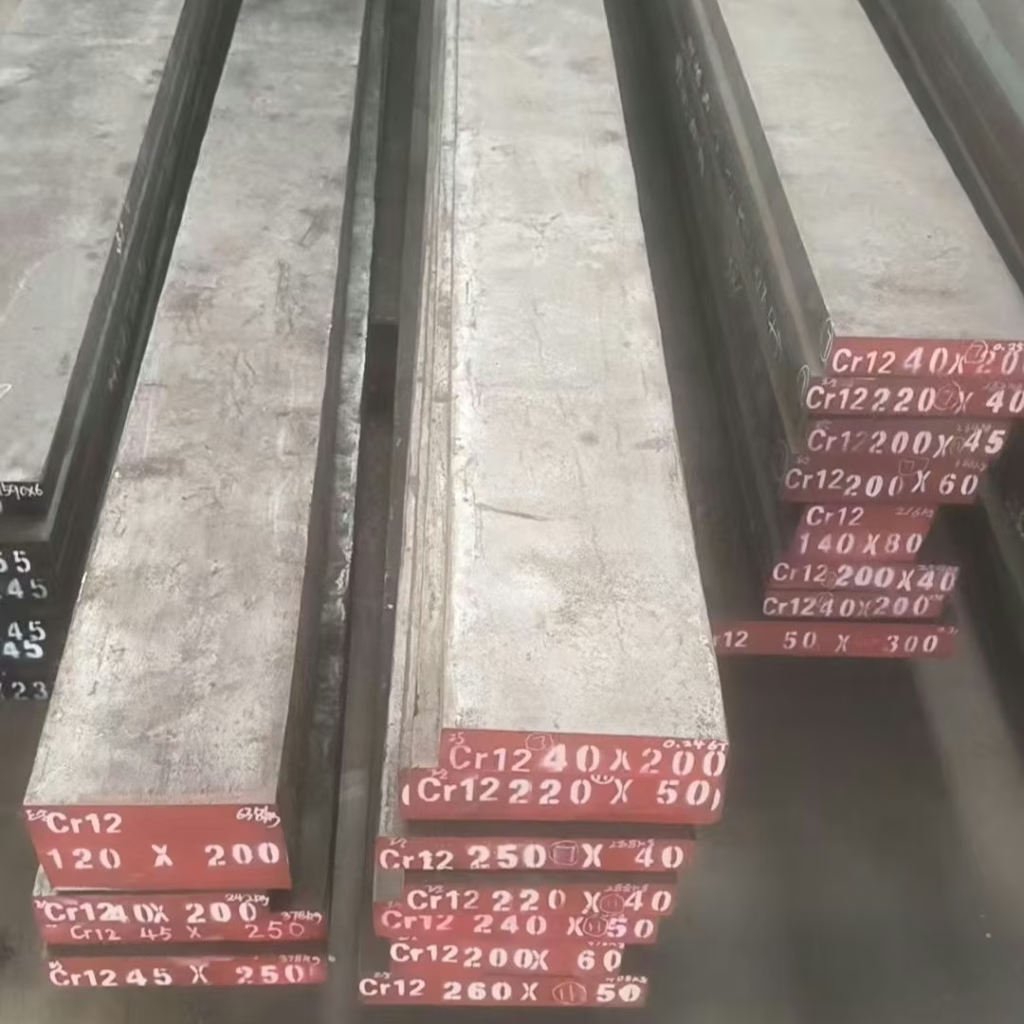
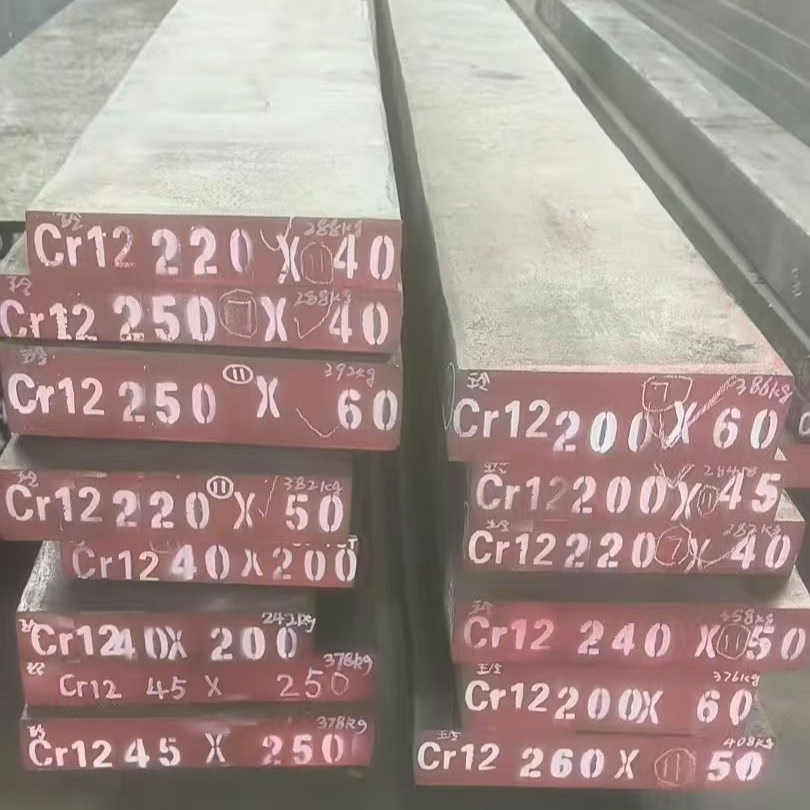
Proveedor de acero para herramientas Cr12 (D3 / 1.2080 / SKD1) de China
Suministro a granel para distribuidores y mayoristas | Calidad estable, entrega confiable
El acero para herramientas Cr12 es un grado que cumple con la norma nacional china. Se trata de un acero clásico para matrices de trabajo en frío, con alto contenido de carbono y cromo, que combina alta resistencia, resistencia al desgaste y templabilidad. Entre los grados equivalentes al Cr12 se incluyen el AISI D3 estadounidense, el W-Nr. 1.2080 alemán y el JIS SKD1 japonés.
Descripción general del suministro de acero para herramientas Cr12
| Grado | GB Cr12 / AISI D3 / DIN 1.2080 / JIS SKD1 |
| Condiciones de entrega | Totalmente recocido (estado blando para el mecanizado) |
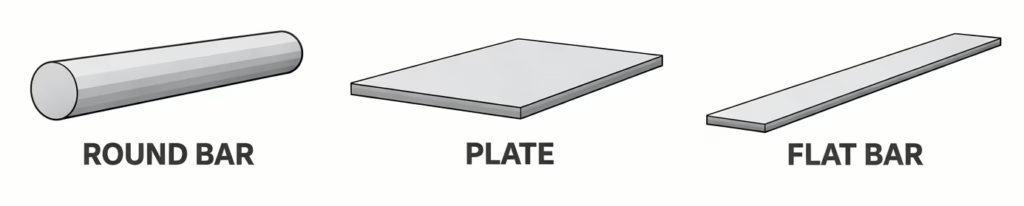
| Formularios disponibles | Barra redonda / Barra plana / Placa / Bloque forjado |
| Capacidad de producción mensual | Aproximadamente 1000 toneladas métricas |
| Cantidad de exportación recomendada | Contenedor completo de 20GP (~26 toneladas) |
| Cantidad mínima de pedido | 5 toneladas |
| Plazo de entrega (con existencias de lingotes) | Aproximadamente 20 días |
| Plazo de entrega (fundición reciente) | 30–45 días |
| Plazo de entrega (Grado ESR) | Aproximadamente 60 días |
| Inspección | Equipo interno de pruebas ultrasónicas + Inspección por terceros disponible |
| Documentación | MTC (EN 10204 3.1) + Informe UT |
¿Por qué los distribuidores globales obtienen Cr12 de Aobo Steel?
- Suministro mensual continuo de alrededor de 1000 toneladas
- Cantidad mínima de pedido (MOQ) a partir de 5 toneladas para pedidos al por mayor.
- Longitudes de barras y placas optimizadas para contenedores
- Se admiten tamaños mixtos para la carga de exportación.
- Entrega recocida para mecanizado posterior
- Abastecimiento estable a través de socios de cadena de suministro integrados
- Inspección UT disponible para SEP 1921-82 D/d o E/e
- Trazabilidad del MTC y del lote con cada envío
- Seguimiento del número de lote para el control de pedidos
- Opciones de superficie negra, torneada y pulida
- Embalaje a granel para exportación marítima
- Ruta de conversión clara a la página dedicada al suministro a granel.
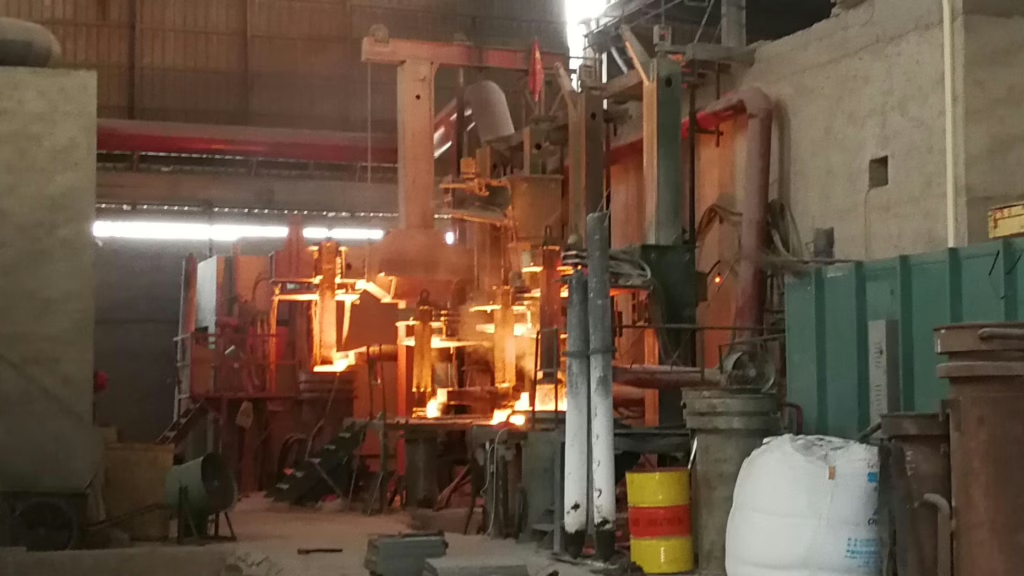
Producción estable para un suministro a granel a largo plazo
- Producción mensual continua de alrededor de 1000 toneladas.
- Ciclos de producción continuos para la reposición de inventario.
- El proceso ESR (refundición por electroescoria) está disponible bajo petición.
- Suministro estable de aleaciones para reducir el riesgo de interrupción del suministro.
- Trazabilidad completa del lote vinculada al número de colada original.
Formas disponibles de acero para herramientas Cr12
Control de calidad para pedidos al por mayor
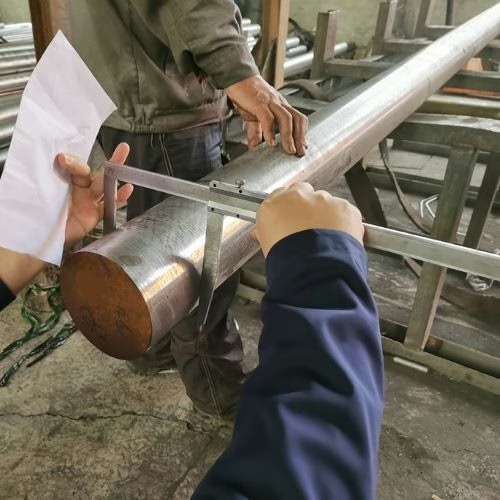
Cada lote de acero para herramientas suministrado por Aobo Steel se verifica antes del envío para garantizar la precisión del grado, la integridad interna y la trazabilidad de los pedidos a granel.
- Composición química verificada mediante un espectrómetro.
- Pruebas ultrasónicas disponibles (SEP 1921-82)
- Entregado en estado recocido esferoidizado
- Certificado de prueba de fábrica (EN 10204 3.1) con número de colada
- Inspección dimensional y superficial antes del envío.
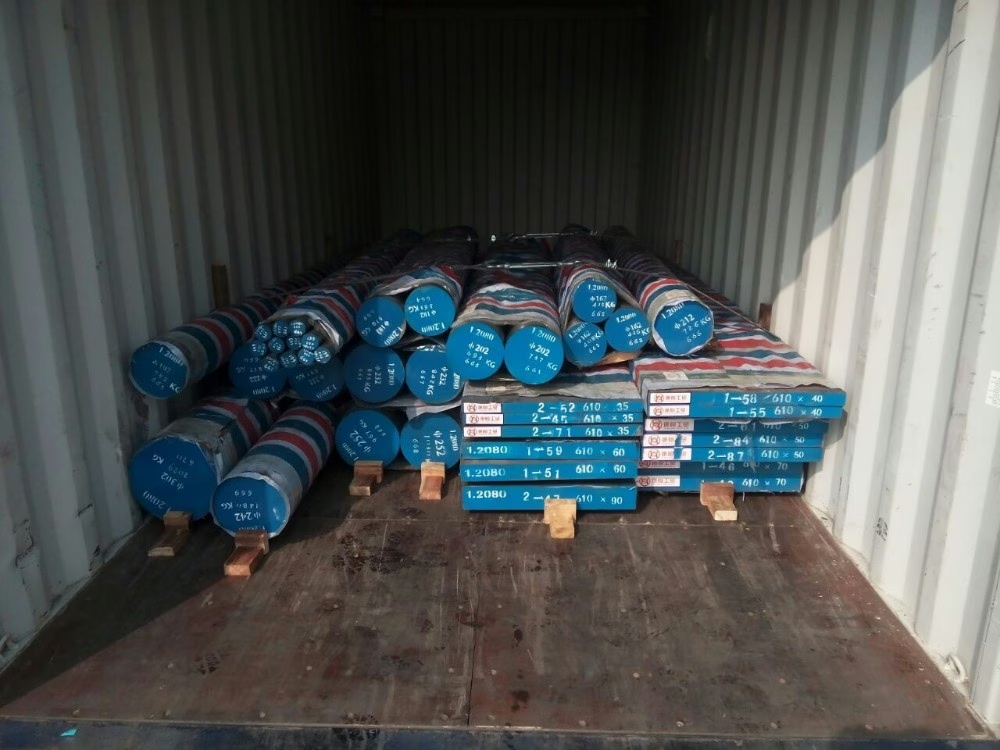
Embalaje para exportación y carga de contenedores
- Embalaje profesional apto para exportación marítima
- Carga de 20GP optimizada hasta ~26 toneladas
- Se admiten grados y tamaños mixtos.
- Protección anticorrosión para largos tránsitos marítimos
Para envíos internacionales, se recomienda encarecidamente la carga de contenedores completos para garantizar la rentabilidad y una tramitación aduanera más ágil.
Composición del acero para herramientas Cr12 (GB/T 1299—2000)
| C | Cr | Si | Mn | P | S |
| 2.00 – 2.30 | 11:50 – 13:00 | ≤ 0,40 | ≤ 0,40 | ≤ 0,030 | ≤ 0,030 |
Propiedades mecánicas del acero para herramientas Cr12
El acero Cr12 se clasifica como un acero ledeburítico con alto contenido de carbono y cromo. Debido a su alta fracción de masa de carbono, presenta una menor tenacidad al impacto y una tendencia a la fractura frágil, además de una susceptibilidad a la formación de carburos eutécticos no uniformes.
La alta concentración de cromo en el acero favorece la formación de carburos complejos (CrFe)₇C₃, lo que a su vez reduce la cantidad de cementita (Fe₃C). Durante el temple, una fracción significativa de estos carburos se disuelve en la fase austenítica. El temple posterior transforma la austenita en martensita de alta dureza. Tras el revenido, se produce una precipitación fina y dispersa de carburos dentro de la matriz martensítica, lo que resulta en una excelente resistencia al desgaste.
Mediante un proceso de tratamiento térmico adecuado, se puede lograr una microestructura que combine alta resistencia y tenacidad.
Proceso de forjado del acero para herramientas Cr12
| Artículo | Temperatura de calentamiento/°C | Temperatura inicial de forjado/°C | Temperatura final de forjado/°C | Método de enfriamiento |
| Lingote de acero | 1140 ~ 1160 | 1100 ~ 1120 | 900 ~ 920 | Enfriamiento lento |
| Lingote de acero | 1120 ~ 1140 | 1080 ~ 1100 | 880 ~ 920 | Enfriamiento lento |
El objetivo principal del forjado del acero Cr12 es descomponer y refinar los carburos gruesos inherentes al acero, asegurando su distribución uniforme en toda la matriz. Este proceso mejora significativamente la resistencia y tenacidad generales del material. Además, un forjado adecuado establece una alineación racional de las líneas de flujo dentro del molde, lo que contribuye a generar cambios dimensionales (distorsión) consistentes y predecibles en todas las direcciones durante el posterior temple.
En cuanto al proceso de calentamiento para el forjado, es fundamental precalentar la pieza antes de aumentar gradualmente su temperatura hasta alcanzar la temperatura final. Se debe prestar atención a la correcta colocación de la pieza dentro del horno, y girarla o voltearla periódicamente para asegurar un calentamiento uniforme.
Tratamiento térmico del acero para herramientas Cr12
Precalentamiento
| Parámetros del proceso | |
| Recocido general después del forjado | Temperatura de calentamiento: 850 ~ 870 °C. Tras un calentamiento uniforme, mantener durante 4 ~ 5 h. Enfriar en el horno a una velocidad de <30 °C/h hasta por debajo de 500 °C, y luego enfriar al aire. Dureza tras el recocido: ≤229 HBW. Microestructura tras el recocido: perlita granular + carburo. |
| Recocido isotérmico después del forjado | Temperatura de calentamiento: 830 ~ 850 °C. Mantener durante 2 ~ 3 h. Enfriar en horno hasta 720 ~ 740 °C y mantener durante 3 ~ 4 h. Enfriar en horno hasta menos de 550 °C, luego enfriar al aire. Dureza después del recocido: ≤269 HBW. Microestructura: perlita granular + carburo. |
Temple
Especificación de temple
| Proceso | Temperatura de enfriamiento/°C | Método de enfriamiento | Dureza HRC |
| Especificación de temple recomendada | 950 ~ 980 | Refrigeración de aceite | ≥60 |
| Proceso de enfriamiento isotérmico | Calentar a 980 °C, mantener a esa temperatura durante un tiempo determinado, luego mantener isotérmicamente en un baño de sales a 250-280 °C durante un tiempo, y finalmente enfriar al aire para obtener una estructura mixta de bainita inferior + martensita + austenita retenida + carburo. A continuación, templar a una temperatura adecuada para obtener una estructura de alta tenacidad. | ||
Comparación del rendimiento de diferentes procesos de tratamiento térmico
| Proceso de tratamiento térmico | Dureza HRC | Resistencia al impacto aᴋ / (J/cm²) | Austenita retenida (fracción de volumen, %) | Vida útil de la placa de golpeo / 10⁴ piezas | Pérdida por desgaste/mg |
| Calentamiento a 980 °C, enfriamiento en aceite. | 66.5 | 14.1 | 13.2 | 4 | — |
| Calentamiento a 980 °C, enfriamiento gradual a 180 °C durante 50 minutos. | 65.8 | 15.8 | — | 5 | — |
| Calentamiento a 980 °C, isotérmico a 270 °C durante 3 horas. | 62.5 | 15.9 | — | 6 | 11.9 |
| Calentamiento a 980 °C, isotérmico a 270 °C durante 4 horas. | 60 | 17.7 | 15.02 | — | — |
| Calentamiento a 980 °C, isotérmico a 270 °C durante 5 h. | 59 | 16.8 | — | — | — |
| Calentamiento a 980 °C, enfriamiento previo a 180 °C durante 35 min, isotérmico a 270 °C durante 1 h. | 64.6 | 14.6 | — | 12 ~ 15 | 8.2 |
| Calentamiento a 980 °C, enfriamiento previo a 180 °C durante 35 min, isotérmico a 270 °C durante 2 h. | 46.2 | 14.9 | 18.31 | 12 ~ 28 | — |
| Calentamiento a 980 °C, enfriamiento previo a 180 °C durante 35 min, isotérmico a 270 °C durante 3 h. | 63.8 | 15.2 | — | — | — |
Nota: Todas las muestras se sometieron a un tratamiento térmico dos veces a 180 °C, durante 1,5 horas cada vez.
Relación entre la temperatura de temple y la dureza
| Temperatura de enfriamiento/°C | 875 | 900 | 925 | 950 | 975 | 1000 | 1050 | 1100 |
| Dureza HRC | 54.5 | 57 | 60 | 62.5 | 65 | 66 | 64 | 59.5 |
Templado
Especificación de templado
| Propósito del templado | Temperatura de calentamiento/°C | Tiempo de templado (h) | Número de temperamentos | Dureza HRC |
| Alivia el estrés, estabiliza la estructura. | 180 ~ 200 | 2 | 1 | 60 ~ 62 |
| Alivia el estrés, reduce la dureza. | 320 ~ 350 | 2 | 1 | 57 ~ 58 |
Nota: La temperatura de revenido suele ser de 180-200 °C, con una dureza ≥ 60 HRC. Para evitar grietas causadas por electroerosión y rectificado, y para mejorar la tenacidad del molde, a menudo se realiza el revenido por debajo de 400 °C. La dureza después del revenido es de 54 a 58 HRC. El rango de fragilidad por revenido es de 275 a 375 °C, temperatura que debe evitarse en la medida de lo posible durante el proceso.
Relación entre la temperatura de revenido y la dureza
| Temperatura de templado/°C | No templado | 200 | 300 | 400 | 450 | 500 | 550 | 600 | 650 |
| Dureza HRC | 65 | 63 | 62 | 60 | 60 | 60 | 59.5 | 57.1 | 44 |
Nota: Enfriamiento en aceite a 955 °C.
Aplicaciones del acero para herramientas Cr12
Se selecciona principalmente para la fabricación de componentes que requieren una alta resistencia al desgaste, pero que están sometidos a cargas de impacto relativamente bajas.
Entre las aplicaciones específicas se incluyen:
- Cuchillas y cortadoras para corte en frío
- Casquillos de perforación
- Medidores
- Puñetazos
- Placas y matrices para laminado de roscas
- Troqueles de estampado y perforación
- matrices de trefilado
- matrices de extrusión en frío
- Troqueles de acuñación y estampado
- matrices de embutición profunda