
Tratamiento térmico de aceros para herramientas de uso especial
Dos pequeñas familias de aceros para herramientas quedan fuera de los grupos principales y cada una está hecha para una sola tarea. Los grados de uso especial de baja aleación del grupo L son aceros de bajo carbono con cromo, de composición cercana al acero para rodamientos 52100, y se usan donde una herramienta necesita resistencia al desgaste y templabilidad en lugar de dureza en caliente. Los grados de carbono-tungsteno del grupo F son aceros de temple superficial, templados en agua, que endurecen hasta una capa muy dura y admiten pulido espejo, que es lo que necesitan un dado de estirado y un molde de moldeo. Esta página contiene las tablas de práctica consolidadas para ambas familias del artículo fuente y las curvas de respuesta al revenido que las acompañan.
Aceros para herramientas de uso especial de baja aleación
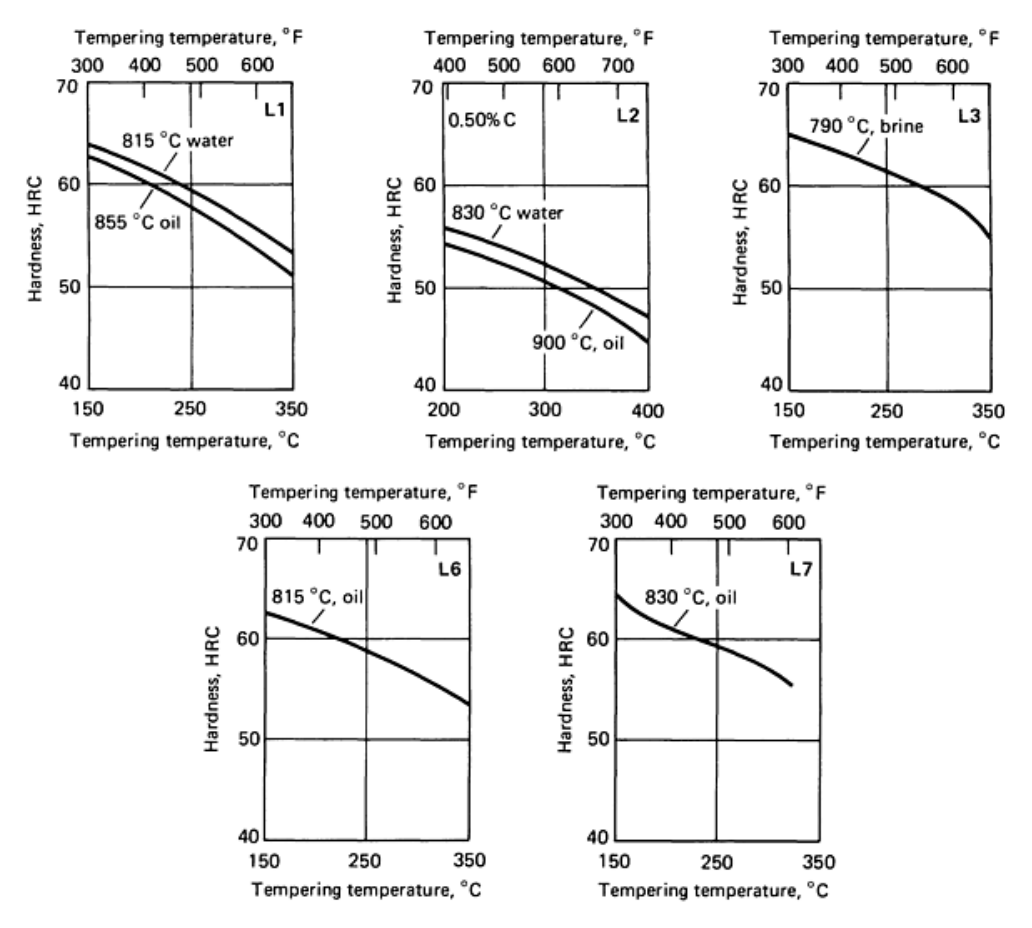
Los aceros L son la mitad fácil de la familia. Sus temperaturas de austenización son lo bastante bajas como para que el precalentamiento casi nunca se use, y la adición de cromo y los demás elementos de aleación les da más resistencia al desgaste y más templabilidad que los grados de temple en agua simple a los que se parecen. Los tipos L1, L3, L4 y L7 son cercanos al acero para rodamientos de producción 52100 y se usan para trabajos similares. La Tabla 1 es el resumen de la fuente para el grupo, y la Fig. 1 muestra lo que el revenido hace a la dureza de cinco de ellos.
| Acero | Temperatura de normalizado (a), °C | Temperatura de normalizado (a), °F | Recocido | Endurecimiento | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura (b) | Velocidad de enfriamiento (c) | Dureza recocida, HB | Temperatura de austenización (d) | Tiempo de mantenimiento, min | Medio de temple | Dureza después del temple, HRC (e) | |||||
| °C | °F | °C/h | °F/h | °C | °F | ||||||
| L1 | 900 | 1650 | 775-800 | 1425-1475 | 22 | 40 | 179-207 | 790-845 / 1450-1550 | 10-30 | O, W | 64 |
| L2 | 870-900 | 1600-1650 | 760-790 | 1400-1450 | 22 | 40 | 163-197 | 790-845 / 1450-1550 | 10-30 | W | 63 |
| L3 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 174-201 | 845-925 / 1550-1700 | 10-30 | O | 63 |
| L6 | 870 | 1600 | 760-790 | 1400-1450 | 22 | 40 | 183-212 | 790-845 / 1450-1550 | 10-30 | O | 62 |
| L7 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 183-212 | 815-870 / 1500-1600 | 10-30 | O | 64 |
Fuente, Tabla 16 de Heat Treating of Specific Classes of Tool Steels. O, aceite; W, agua. (a) El tiempo de mantenimiento, después del calentamiento uniforme en toda la sección, varía desde aproximadamente 15 min para secciones pequeñas hasta aproximadamente 1 h para secciones grandes, y la pieza se enfría desde la temperatura en aire en reposo. (b) Utilice el límite inferior para secciones pequeñas y el límite superior para secciones grandes, manteniendo aproximadamente 1 h para secciones ligeras y cargas pequeñas hasta aproximadamente 4 h para secciones pesadas y cargas grandes, o 1 h por pulgada de sección transversal del paquete para recocido en paquete. (c) Velocidad máxima, y la velocidad no es crítica después de enfriar por debajo de 540 °C (1000 °F). (d) Estos aceros rara vez se precalientan. (e) Valores promedio típicos, sujetos a variación con la temperatura de austenización y el medio de temple utilizado. La fuente también enumera dos opciones adicionales de austenización para L3, 775-815 °C (1425-1500 °F) con temple en agua hasta 64 HRC y 815-870 °C (1500-1600 °F) con temple en aceite hasta 64 HRC.
Aceros para herramientas de uso especial de carbono-tungsteno
Los aceros F son de temple superficial como grupo, y normalmente se templan en agua o salmuera, siendo el F3 el de mayor templabilidad debido a su adición de cromo. Deben normalizarse después de la forja o después de cualquier operación que los haya llevado por encima de su temperatura de temple, y la práctica de normalizado y recocido sigue la de los aceros L. Se recomienda precalentar a 650 °C (1200 °F) antes de la austenización, y la austenización se sitúa en la banda de 790 a 870 °C (1450 a 1600 °F) según el grado.
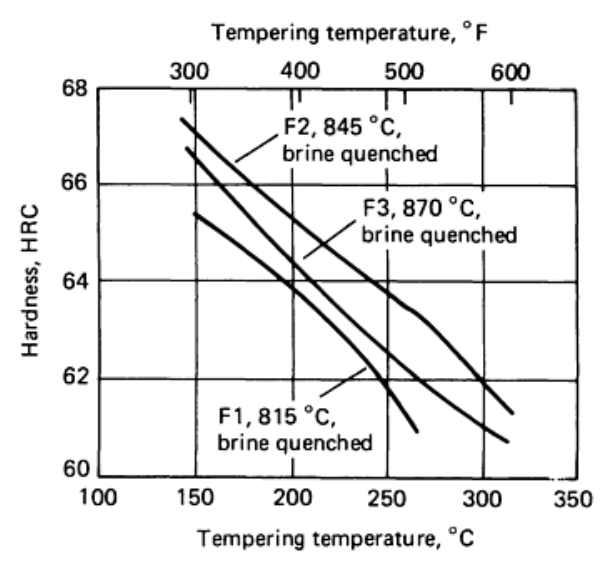
El temple en agua y en salmuera causa mucha distorsión en estas piezas, y esa distorsión se aprovecha en una aplicación. Los dados de estirado en frío que se han desgastado por encima de la medida se retemplan y se templan a chorro, lo que significa dirigir un chorro de agua hacia el interior del agujero, de modo que el agujero se contrae y el dado puede volver a servicio con el mismo tamaño de producto. Como las herramientas hechas de aceros F se usan principalmente donde el requisito es la resistencia al desgaste, entran en servicio a su dureza máxima o cerca de ella, y rara vez se usan temperaturas de revenido superiores a 205 °C (400 °F). La Tabla 2 es la tabla de práctica y la Fig. 2 es la respuesta al revenido.
| Acero | Temperatura de normalizado (a), °C | Temperatura de normalizado (a), °F | Recocido | Endurecimiento | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura (b) | Velocidad de enfriamiento (c) | Dureza recocida, HB | Precalentamiento | Austenización | Tiempo de mantenimiento, min | Medio de temple | Dureza después del temple, HRC (d) | |||||||
| °C | °F | °C/h | °F/h | °C | °F | °C | °F | |||||||
| F1 | 900 | 1650 | 760-800 | 1400-1475 | 22 | 40 | 183-207 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B | 64 |
| F2 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 207-235 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B | 66 |
| F3 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 212-248 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B, O | 66 |
Fuente, Tabla 17 de Heat Treating of Specific Classes of Tool Steels. W, agua; B, salmuera; O, aceite. (a) El tiempo de mantenimiento, después del calentamiento uniforme en toda la sección, varía desde aproximadamente 15 min para secciones pequeñas hasta aproximadamente 1 h para secciones grandes, y la pieza se enfría desde la temperatura en aire en reposo. (b) Utilice el límite inferior para secciones pequeñas y el límite superior para secciones grandes, manteniendo aproximadamente 1 h para secciones ligeras y cargas pequeñas hasta aproximadamente 4 h para secciones pesadas y cargas grandes, o 1 h por pulgada de sección transversal del paquete para recocido en paquete. (c) Velocidad máxima de enfriamiento, y la velocidad no es crítica después de que el acero se haya enfriado por debajo de 540 °C (1000 °F). (d) Valores de dureza promedio típicos, sujetos a variación con la temperatura de austenización y el medio de temple utilizado.
Por qué existen estas dos familias
Ninguna de las dos familias es un acero para herramientas de uso general y ninguna sustituye a un D2 o un M2. Los aceros L se eligen cuando un taller quiere un acero tenaz, templable y de bajo costo que soporta un desgaste moderado y es fácil de tratar térmicamente, que es por lo que la industria de rodamientos usa la misma composición en volumen. Los aceros F se eligen cuando el desgaste es abrasivo y la carga es ligera, y donde una superficie dura y pulida importa más que la tenacidad en el filo. En ambos casos se pierde todo el sentido del grado si el temple se elige por conveniencia, por lo que el medio indicado en la tabla es un requisito y no una sugerencia, y los grados L3 y F1 en particular muestran cuánto se desplaza la dureza cuando el mismo acero se templa de dos maneras diferentes.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.