
특수 목적 공구강 열처리
두 개의 작은 공구강 계열은 주요 그룹 밖에 위치하며 각각 하나의 용도에 맞춰 제작됩니다. L 그룹의 저합금 특수 목적 강종은 저탄소 크롬 함유 강으로 베어링강 52100과 조성이 유사하며, 공구에 내열성보다 내마모성과 경화능이 요구되는 곳에 사용됩니다. F 그룹의 탄소-텅스텐 강종은 경화 깊이가 얕은 수냉 담금질 강으로 매우 단단한 표면층까지 경화되며 거울 같은 광택 연마가 가능하여 드로잉 다이와 성형 다이에 적합합니다. 이 페이지는 원문 기사의 두 계열에 대한 통합 실무 표와 그에 대응하는 뜨임 반응 곡선을 제공합니다.
저합금 특수 목적 공구강
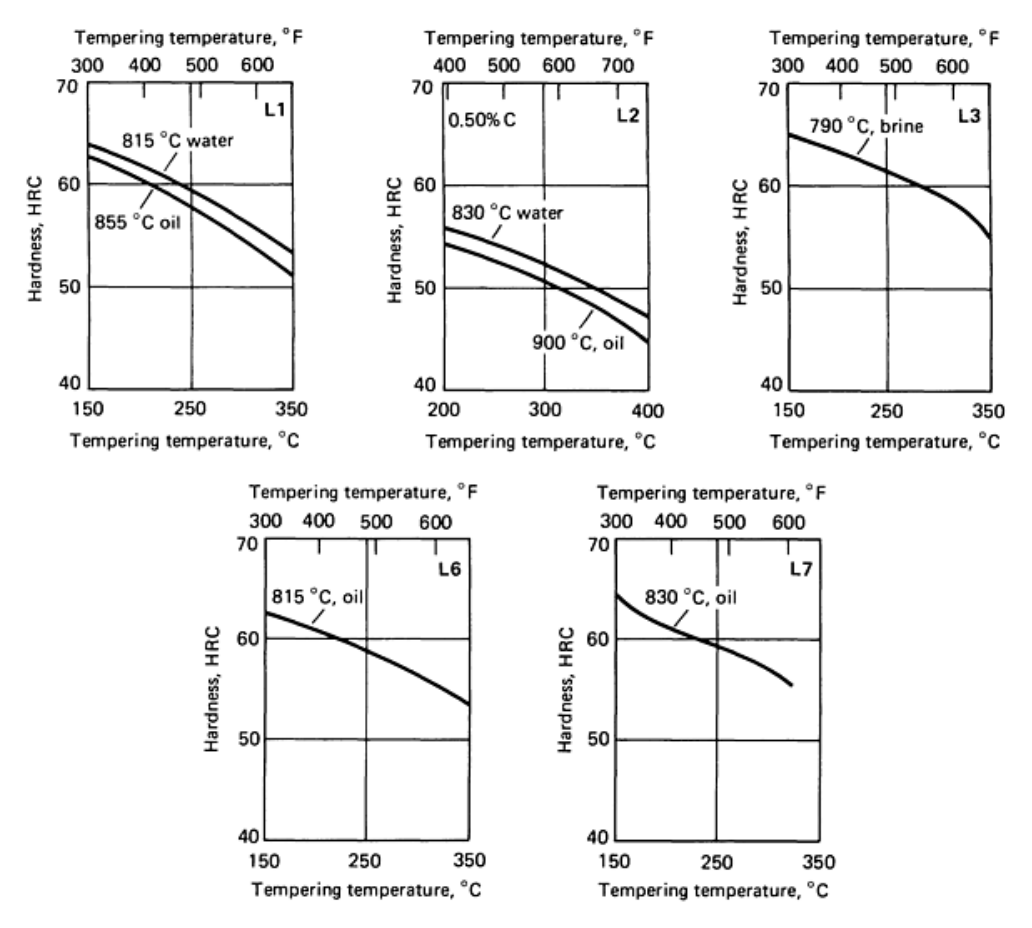
L 강종은 이 계열에서 다루기 쉬운 쪽에 속합니다. 오스테나이트화 온도가 충분히 낮아 예열이 거의 사용되지 않으며, 크롬과 기타 합금 원소의 첨가로 유사한 일반 수냉 경화 강종보다 내마모성과 경화능이 향상됩니다. L1, L3, L4, L7은 양산용 베어링강 52100과 유사하며 비슷한 용도로 사용됩니다. 표 1은 이 그룹의 원문 요약이며, 그림 1은 그중 다섯 강종의 경도에 뜨임이 미치는 영향을 보여줍니다.
| 강종 | 노멀라이징 온도 (a), °C | 노멀라이징 온도 (a), °F | 어닐링 | 경화 | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| 온도 (b) | 냉각 속도 (c) | 어닐링 경도, HB | 오스테나이트화 온도 (d) | 유지 시간, 분 | 담금질 매체 | 담금질 경도, HRC (e) | |||||
| °C | °F | °C/h | °F/h | °C | °F | ||||||
| L1 | 900 | 1650 | 775-800 | 1425-1475 | 22 | 40 | 179-207 | 790-845 / 1450-1550 | 10-30 | O, W | 64 |
| L2 | 870-900 | 1600-1650 | 760-790 | 1400-1450 | 22 | 40 | 163-197 | 790-845 / 1450-1550 | 10-30 | W | 63 |
| L3 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 174-201 | 845-925 / 1550-1700 | 10-30 | O | 63 |
| L6 | 870 | 1600 | 760-790 | 1400-1450 | 22 | 40 | 183-212 | 790-845 / 1450-1550 | 10-30 | O | 62 |
| L7 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 183-212 | 815-870 / 1500-1600 | 10-30 | O | 64 |
출처: 특정 등급 공구강의 열처리(Heat Treating of Specific Classes of Tool Steels) 표 16. O, 오일; W, 물. (a) 균일하게 전체 가열된 후의 유지 시간은 소단면의 경우 약 15분에서 대단면의 경우 약 1시간까지 다양하며, 공작물은 정지 공기 중에서 온도로부터 냉각된다. (b) 소단면에는 하한을, 대단면에는 상한을 사용하며, 경단면 및 소량 장입의 경우 약 1시간, 중단면 및 대량 장입의 경우 약 4시간, 또는 팩 어닐링의 경우 팩 단면 1인치당 1시간 동안 유지한다. (c) 최대 속도이며, 540 °C (1000 °F) 미만으로 냉각된 후에는 속도가 중요하지 않다. (d) 이 강종은 예열을 거의 하지 않는다. (e) 일반적인 평균값으로, 오스테나이트화 온도 및 사용된 담금질 매체에 따라 달라질 수 있다. 출처에는 L3에 대한 두 가지 추가 오스테나이트화 옵션도 나와 있는데, 775-815 °C (1425-1500 °F)에서 수냉하여 64 HRC, 815-870 °C (1500-1600 °F)에서 유냉하여 64 HRC이다.
탄소-텅스텐 특수 목적 공구강
F 강종은 계열 전체가 경화 깊이가 얕으며, 일반적으로 물 또는 염수에서 담금질되며, F3는 크롬 첨가로 인해 경화능이 가장 높습니다. 단조 후 또는 경화 온도 이상으로 가열된 모든 공정 후에는 노멀라이징해야 하며, 노멀라이징 및 어닐링 실무는 L 강종을 따릅니다. 오스테나이트화 전에 650 °C (1200 °F)에서 예열하는 것이 권장되며, 오스테나이트화 온도는 강종에 따라 790~870 °C (1450~1600 °F) 범위에 있습니다.
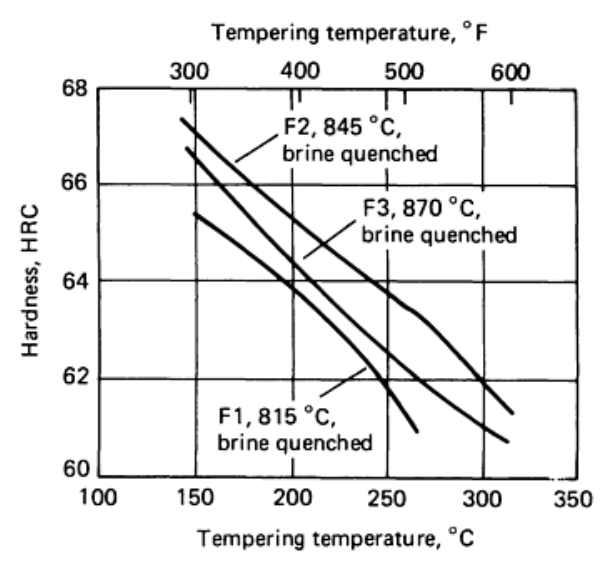
물 및 염수 담금질은 이러한 부품에 많은 변형을 일으키며, 그 변형은 한 가지 용도에 활용됩니다. 치수가 과대하게 마모된 냉간 드로잉 다이는 재경화 및 플러시 담금질되는데, 이는 물줄기를 보어 안으로 분사하는 것으로 보어가 수축하여 다이가 동일한 제품 치수로 재사용될 수 있습니다. F 강종으로 만든 공구는 주로 내마모성이 요구되는 곳에 사용되므로 최대 경도 또는 그 근처에서 사용되며, 205 °C (400 °F) 이상의 뜨임 온도는 거의 사용되지 않습니다. 표 2는 실무 표이며 그림 2는 뜨임 반응입니다.
| 강종 | 노멀라이징 온도 (a), °C | 노멀라이징 온도 (a), °F | 어닐링 | 경화 | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 온도 (b) | 냉각 속도 (c) | 어닐링 경도, HB | 예열 | 오스테나이트화 | 유지 시간, 분 | 담금질 매체 | 담금질 경도, HRC (d) | |||||||
| °C | °F | °C/h | °F/h | °C | °F | °C | °F | |||||||
| F1 | 900 | 1650 | 760-800 | 1400-1475 | 22 | 40 | 183-207 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B | 64 |
| F2 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 207-235 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B | 66 |
| F3 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 212-248 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B, O | 66 |
출처: 특정 등급 공구강의 열처리(Heat Treating of Specific Classes of Tool Steels) 표 17. W, 물; B, 염수; O, 오일. (a) 균일하게 전체 가열된 후의 유지 시간은 소단면의 경우 약 15분에서 대단면의 경우 약 1시간까지 다양하며, 공작물은 정지 공기 중에서 온도로부터 냉각된다. (b) 소단면에는 하한을, 대단면에는 상한을 사용하며, 경단면 및 소량 장입의 경우 약 1시간, 중단면 및 대량 장입의 경우 약 4시간, 또는 팩 어닐링의 경우 팩 단면 1인치당 1시간 동안 유지한다. (c) 최대 냉각 속도이며, 강이 540 °C (1000 °F) 미만으로 냉각된 후에는 속도가 중요하지 않다. (d) 일반적인 평균 경도값으로, 오스테나이트화 온도 및 사용된 담금질 매체에 따라 달라질 수 있다.
이 두 계열이 존재하는 이유
어느 계열도 범용 공구강이 아니며 D2나 M2의 대체품도 아닙니다. L 강종은 강인하고 경화 가능하며 저렴한 강으로 적당한 내마모성을 가지며 열처리가 쉬운 강이 필요할 때 선택되며, 이 때문에 베어링 산업에서 동일한 화학 조성을 대량으로 사용합니다. F 강종은 마모가 연마성이고 하중이 가벼우며, 날끝의 인성보다 단단하고 연마된 표면이 더 중요할 때 선택됩니다. 두 경우 모두 담금질을 편의에 따라 선택하면 강종의 존재 이유가 상실되므로, 표의 매체는 제안이 아닌 요구 사항이며, 특히 L3와 F1 강종은 동일한 강을 두 가지 방식으로 담금질할 때 경도가 얼마나 변하는지 보여줍니다.
출처: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.