
Tratamento térmico de aços-ferramenta para fins especiais
Duas pequenas famílias de aços-ferramenta ficam fora dos grupos principais e cada uma é feita para uma única aplicação. Os graus de baixa liga para fins especiais do grupo L são aços de baixo carbono com cromo, de composição próxima ao aço para rolamentos 52100, e são usados onde a ferramenta precisa de resistência ao desgaste e temperabilidade em vez de dureza a quente. Os graus de carbono-tungstênio do grupo F são aços de têmpera superficial, temperados em água, que endurecem até uma camada muito dura e aceitam polimento espelhado, que é o que uma matriz de trefilação e um molde de moldagem precisam. Esta página traz as tabelas de prática consolidadas para ambas as famílias a partir do artigo de origem e as curvas de resposta ao revenimento que as acompanham.
Aços-ferramenta de baixa liga para fins especiais
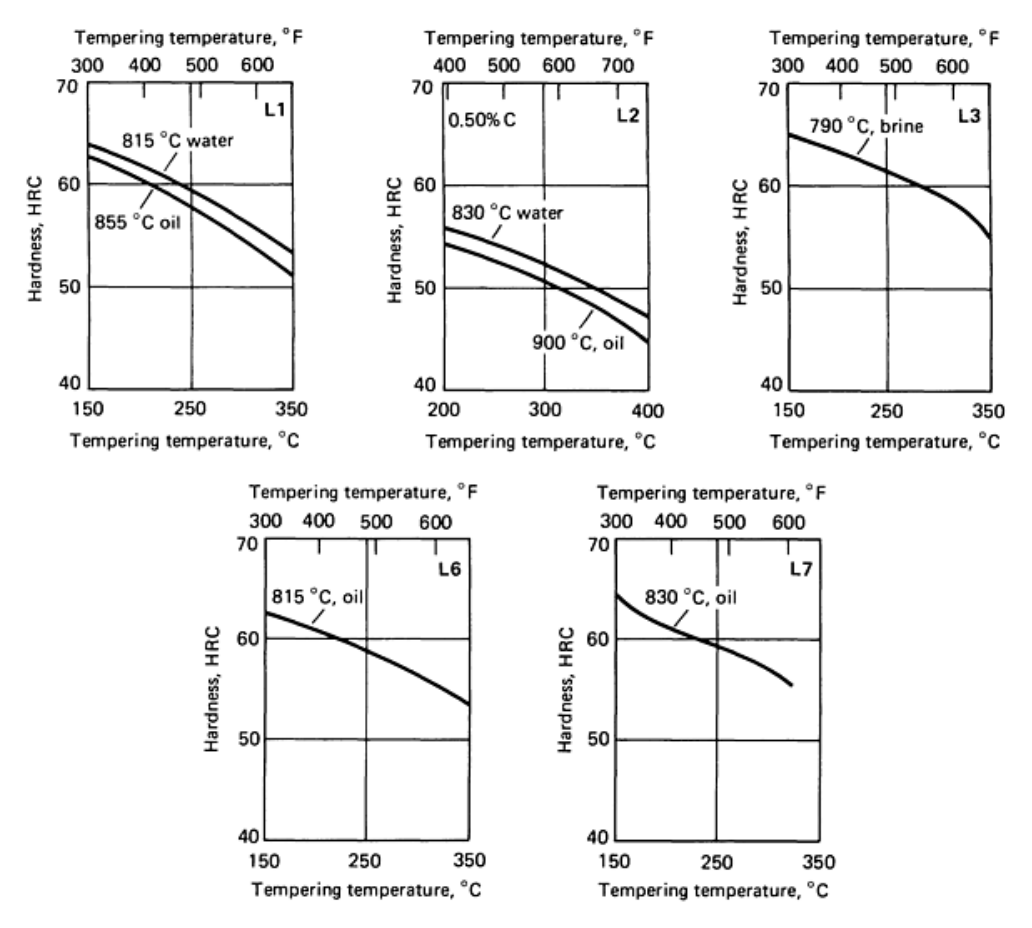
Os aços L são a metade fácil da família. Suas temperaturas de austenitização são baixas o suficiente para que o pré-aquecimento raramente seja usado, e a adição de cromo e dos demais elementos de liga lhes confere mais resistência ao desgaste e mais temperabilidade do que os graus comuns de têmpera em água aos quais se assemelham. Os tipos L1, L3, L4 e L7 são próximos ao aço para rolamentos de produção 52100 e são usados para trabalhos semelhantes. A Tabela 1 é o resumo de origem do grupo, e a Fig. 1 mostra o que o revenimento faz com a dureza de cinco deles.
| Aço | Temperatura de normalização (a), °C | Temperatura de normalização (a), °F | Recozimento | Endurecimento | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura (b) | Taxa de resfriamento (c) | Dureza recozida, HB | Temperatura de austenitização (d) | Tempo de manutenção, min | Meio de têmpera | Dureza após têmpera, HRC (e) | |||||
| °C | °F | °C/h | °F/h | °C | °F | ||||||
| L1 | 900 | 1650 | 775-800 | 1425-1475 | 22 | 40 | 179-207 | 790-845 / 1450-1550 | 10-30 | O, W | 64 |
| L2 | 870-900 | 1600-1650 | 760-790 | 1400-1450 | 22 | 40 | 163-197 | 790-845 / 1450-1550 | 10-30 | W | 63 |
| L3 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 174-201 | 845-925 / 1550-1700 | 10-30 | O | 63 |
| L6 | 870 | 1600 | 760-790 | 1400-1450 | 22 | 40 | 183-212 | 790-845 / 1450-1550 | 10-30 | O | 62 |
| L7 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 183-212 | 815-870 / 1500-1600 | 10-30 | O | 64 |
Fonte, Tabela 16 de Heat Treating of Specific Classes of Tool Steels. O, óleo; W, água. (a) O tempo de manutenção, após aquecimento uniforme em toda a seção, varia de cerca de 15 min para seções pequenas a cerca de 1 h para seções grandes, e a peça é resfriada a partir da temperatura em ar parado. (b) Use o limite inferior para seções pequenas e o limite superior para seções grandes, mantendo cerca de 1 h para seções leves e pequenas cargas até cerca de 4 h para seções pesadas e grandes cargas, ou 1 h por polegada de seção transversal do pacote para recozimento em caixa. (c) Taxa máxima, e a taxa não é crítica após o resfriamento abaixo de 540 °C (1000 °F). (d) Esses aços raramente são pré-aquecidos. (e) Valores médios típicos, sujeitos a variação com a temperatura de austenitização e o meio de têmpera utilizado. A fonte também lista duas opções adicionais de austenitização para L3, 775-815 °C (1425-1500 °F) com têmpera em água até 64 HRC e 815-870 °C (1500-1600 °F) com têmpera em óleo até 64 HRC.
Aços-ferramenta de carbono-tungstênio para fins especiais
Os aços F são de têmpera superficial como grupo, e normalmente são temperados em água ou salmoura, sendo o F3 o de maior temperabilidade devido à sua adição de cromo. Devem ser normalizados após forjamento ou após qualquer operação que os tenha levado acima de sua temperatura de têmpera, e a prática de normalização e recozimento segue a dos aços L. O pré-aquecimento a 650 °C (1200 °F) é recomendado antes da austenitização, e a austenitização fica na faixa de 790 a 870 °C (1450 a 1600 °F), dependendo do grau.
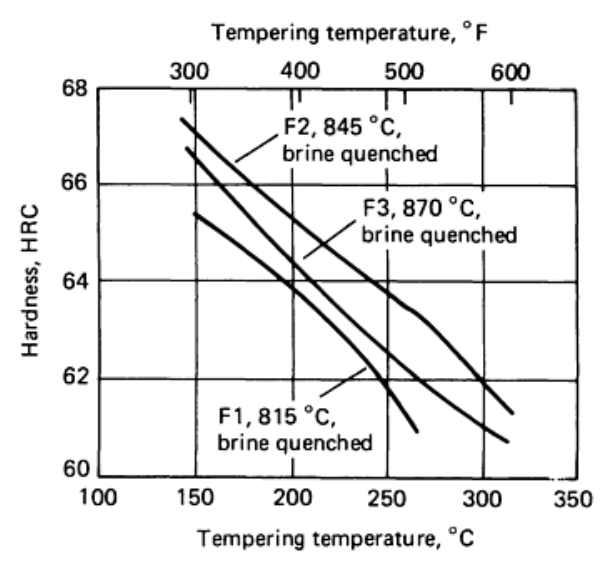
A têmpera em água e em salmoura causa muita distorção nessas peças, e essa distorção é aproveitada em uma aplicação. Matrizes de trefilação a frio que se desgastaram acima da medida são retemperadas e temperadas por jato, o que significa direcionar um jato de água para o furo, de modo que o furo encolhe e a matriz pode voltar ao serviço no mesmo tamanho de produto. Como as ferramentas feitas dos aços F são usadas principalmente onde a resistência ao desgaste é o requisito, elas entram em serviço na sua dureza máxima ou próxima dela, e temperaturas de revenimento acima de 205 °C (400 °F) raramente são usadas. A Tabela 2 é a tabela de prática e a Fig. 2 é a resposta ao revenimento.
| Aço | Temperatura de normalização (a), °C | Temperatura de normalização (a), °F | Recozimento | Endurecimento | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Temperatura (b) | Taxa de resfriamento (c) | Dureza recozida, HB | Pré-aquecimento | Austenitização | Tempo de manutenção, min | Meio de têmpera | Dureza após têmpera, HRC (d) | |||||||
| °C | °F | °C/h | °F/h | °C | °F | °C | °F | |||||||
| F1 | 900 | 1650 | 760-800 | 1400-1475 | 22 | 40 | 183-207 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B | 64 |
| F2 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 207-235 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B | 66 |
| F3 | 900 | 1650 | 790-815 | 1450-1500 | 22 | 40 | 212-248 | 650 | 1200 | 790-870 | 1450-1600 | 15 | W, B, O | 66 |
Fonte, Tabela 17 de Heat Treating of Specific Classes of Tool Steels. W, água; B, salmoura; O, óleo. (a) O tempo de manutenção, após aquecimento uniforme em toda a seção, varia de cerca de 15 min para seções pequenas a cerca de 1 h para seções grandes, e a peça é resfriada a partir da temperatura em ar parado. (b) Use o limite inferior para seções pequenas e o limite superior para seções grandes, mantendo cerca de 1 h para seções leves e pequenas cargas até cerca de 4 h para seções pesadas e grandes cargas, ou 1 h por polegada de seção transversal do pacote para recozimento em caixa. (c) Taxa máxima de resfriamento, e a taxa não é crítica após o aço ter resfriado abaixo de 540 °C (1000 °F). (d) Valores médios típicos de dureza, sujeitos a variação com a temperatura de austenitização e o meio de têmpera utilizado.
Por que essas duas famílias existem
Nenhuma das famílias é um aço-ferramenta de uso geral e nenhuma é substituta de um D2 ou de um M2. Os aços L são escolhidos quando a oficina quer um aço tenaz, temperável e de baixo custo, que suporte um desgaste moderado e seja fácil de tratar termicamente, razão pela qual a indústria de rolamentos usa a mesma composição química em volume. Os aços F são escolhidos quando o desgaste é abrasivo e a carga é leve, e onde uma superfície dura e polida importa mais do que a tenacidade na aresta. Em ambos os casos, todo o propósito do grau se perde se a têmpera for escolhida por conveniência, de modo que o meio indicado na tabela é um requisito e não uma sugestão, e os graus L3 e F1 em particular mostram o quanto a dureza varia quando o mesmo aço é temperado de duas maneiras diferentes.
Fonte: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.