
Tabla de templabilidad del acero para herramientas
La sección muestra la profundidad de endurecimiento de cada acero para herramientas, la dureza que alcanza en el núcleo y la temperatura de temple correspondiente. Los grados de temple en agua endurecen una capa fina, los de temple en aceite penetran más, y los de temple en aire como D2, A2 y S7 endurecen a través de los bloques más grandes, lo que determina si un grado dado puede formar una sección de matriz gruesa.
Tamaño de sección que cada grado templa en todo su espesor
Medio de enfriamiento y el diámetro que el grado templa en todo su espesor con ese enfriamiento, con la dureza alcanzada directamente tras el temple. Las temperaturas de temple y revenido para los mismos grados están en la Tabla de endurecimiento y revenido.
| Grado | Templa en todo el espesor | Medio de temple | HRC tras el temple (a) |
|---|---|---|---|
| W2 | Profundidad de enfriamiento 1/8–3/16 in. (3.2–4.8 mm) | Agua | 68 HRC |
| O1 | Hasta 1-3/4 in. (44.5 mm) de diámetro | Aceite | 64 a 65 |
| S5 | Hasta 3 in. (76.2 mm) de diámetro | Aceite | 62–63 |
| A2 | Hasta 4-1/2 in. (114.3 mm) de diámetro | Aire | 62–63 |
| S7 | Hasta 2-1/2 in. (63.5 mm) de diámetro | Aire | 59–60 |
| D2 | Hasta 5 in. (127 mm) de diámetro | Aire | 61–63 |
| M2 | Hasta 1-1/2 in. (38.1 mm) de diámetro | Aire | 65–66 |
| H13 | Hasta 2-1/2 in. (63.5 mm) de diámetro | Aire | 52–54 |
Fuente: Tool and Die Making Troubleshooter (R. M. Leed), Tabla 5-6, de las hojas de datos de grados de Bethlehem Steel.
Práctica de temple para aceros para matrices, sección redonda
La sección que el grado templa completamente en todo su espesor, la dureza a la que normalmente se pone en servicio y la temperatura de austenización que la produce. Las valoraciones de desgaste y tenacidad para los mismos grados están en la tabla de propiedades generales.
| Grado | Templa en todo el espesor | HRC de trabajo | Temperatura de temple | Medio de temple |
|---|---|---|---|---|
| W2 | Profundidad de enfriamiento aproximadamente 1/8 in. (3.2 mm) por lado | 60–62 | 1,400–1,450 °F (760–788 °C) | Temple en agua |
| S7 | Hasta 2-1/2 in. (63.5 mm) redondo | 56–58 | 1,725 °F (941 °C) | Temple al aire |
| A2 | Hasta 4-1/2 in. (114.3 mm) redondo | 58–60 | 1,775 °F (968 °C) | Temple al aire |
| D2 | Hasta 5 in. (127 mm) redondo | 58–60 | 1,850 °F (1,010 °C) | Temple al aire |
Fuente: Tool and Die Making Troubleshooter (R. M. Leed), Tabla 5-8, citando las hojas de datos de Bethlehem Steel para W2, S7, A2 y D2.
Práctica de temple para aceros para moldes, sección cuadrada
Los aceros para moldes se cotizan en secciones cuadradas en lugar de redondas, porque esa es la forma de un bloque de molde. A2 y S7 aparecen en ambas tablas por esa razón.
| Grado | Templa en todo el espesor | HRC de trabajo | Temperatura de temple | Medio de temple |
|---|---|---|---|---|
| A2 | Hasta 4-1/2 in. (114.3 mm) cuadrado | 58–60 | 1,775 °F (968 °C) | Temple al aire |
| S7 | Hasta 2-1/2 in. (63.5 mm) cuadrado | 56–58 | 1,725 °F (941 °C) | Temple al aire |
| 420 SS | Hasta 1-1/2 in. (38.1 mm) cuadrado | 48–50 | 1,750–1,850 °F (954–1,010 °C) | Temple al aire |
| H13 | Hasta 1-1/2 in. (38.1 mm) cuadrado | 46–48 | 1,850 °F (1,010 °C) | Temple al aire |
| P-20 | Pretemplado, sin paso de temple | 28–32 | Pretemplado en la entrega | Ninguno |
Fuente: Tool and Die Making Troubleshooter (R. M. Leed), Tabla 5-10, de las hojas de datos de Bethlehem Steel.
Qué dureza tienen los demás materiales de herramientas
Dureza de los recubrimientos y materiales no aceros que comparten una matriz con el acero para herramientas, en microdureza Knoop y el valor Rockwell C que normalmente se cita para ellos. Los tratamientos superficiales que producen estas capas se describen en la página de tratamiento superficial.
| Material o recubrimiento | Knoop (HK) | Rockwell C (HRC) (b) |
|---|---|---|
| Diamante | 9,000 | 99 |
| Nitruro de boro cúbico | 5,000 | 94 |
| Nitruro de titanio | 2,800 | 87 |
| Carburo de vanadio | 2,500 | 85 |
| Carburo de silicio | 2,400 | 84 |
| Óxido de aluminio | 2,100 | 83 |
| Carburo de tungsteno | 1,900 | 82 |
| Óxido de zirconio | 1,500 | 77 |
| Capa nitrurada gaseosa | 850–1,000 | 65–70 |
| Cromado | 900–1,000 | 68–70 |
| Aceros rápidos templados | 800–850 | 63–65 |
| Aceros para herramientas templados | 460–690 | 45–60 |
| Aceros recocidos | 185 | 20 |
Fuente: Tool and Die Making Troubleshooter (R. M. Leed), Tabla 5-11, de estimaciones de conversión de dureza de Bry Coat.
- Knoop y Rockwell C no están en la misma escala. Los valores por encima de 68 HRC son aproximaciones, no conversiones de datos de dureza, porque la relación entre ambas escalas pierde precisión a medida que los valores Knoop aumentan.
- Los diámetros anteriores describen una sección redonda enfriada por todos lados. La profundidad real varía con el diseño de la pieza, la masa de la pieza, la temperatura de temple y la velocidad de enfriamiento, y el núcleo de un bloque rectangular pesado se enfría más lentamente que la misma masa de barra redonda.
Leyendo la tabla
Los aceros con buena templabilidad endurecen más profundo y con mayor seguridad. Un grado que se transforma a una velocidad de enfriamiento lenta puede templarse en aire, y un temple en aire introduce mucha menos tensión en la pieza que el agua o el aceite, por lo que la sección tiene menos probabilidad de agrietarse o deformarse. Por eso los grados de temple en aire admiten las secciones de matriz más pesadas, y por eso agrietamiento por temple suele ser una historia sobre un grado de baja templabilidad en una sección pesada.
El medio de temple importa tanto como el grado. O1 endurece a través de 1-3/4 in. solo cuando el aceite se agita y se mantiene frío, y una pieza templada demasiado lentamente dará una lectura baja en el núcleo mientras da dureza completa en la esquina. Cuando una pieza debe templarse en agua para endurecer, la sección está limitada por el riesgo de agrietamiento más que por el objetivo de dureza.
El temple en aire también significa menos movimiento. D2 crece más o menos 0.0005 in. por in. de dimensión durante todo el ciclo, frente a 0.0015 in. por in. para un grado de temple en aceite, la diferencia entre rectificar a medida después del temple y esperar que el bloque salga cerca. Las cifras de cada familia están en la tabla de cambio de tamaño, y el material a eliminar de la barra laminada en caliente tal como se suministra está en el Tabla de sobremedida de mecanizado.
Alta templabilidad no es lo mismo que alta dureza de trabajo. H13 endurece a través de 2-1/2 in. pero trabaja a 46 a 48 HRC, porque una matriz de trabajo en caliente cambia dureza por tenacidad a temperatura. La dureza en caliente que mantienen estos grados se muestra en la gráfico de dureza en caliente.
Un grado de baja templabilidad es la respuesta correcta para algunas herramientas. W2 da una capa dura sobre un núcleo tenaz en un solo temple, lo que conviene a un punzón que necesita una cara de desgaste y un cuerpo que no se rompa. P20 llega pretemplado a 28 a 32 HRC y nunca lo templa el fabricante de herramientas, por eso los bloques grandes de molde se fabrican con él. Ambas rutas se cubren en la selección por aplicación páginas.
A menos que se revise el núcleo, una lectura baja en la superficie no dice nada sobre la templabilidad. La descarburación y un temple lento ablandan la piel de una pieza que endureció correctamente por dentro. Corte o rectifique unas milésimas antes de probar, y use los métodos de ensayo de dureza cuando una lima no es suficiente. Los valores leídos en otras escalas se convierten en la calculadora de conversión de dureza.
La templabilidad proviene del carbono y de los elementos de aleación que lo mantienen en solución: cromo, molibdeno, manganeso y tungsteno. La composición de cada grado está en la tabla de composición.
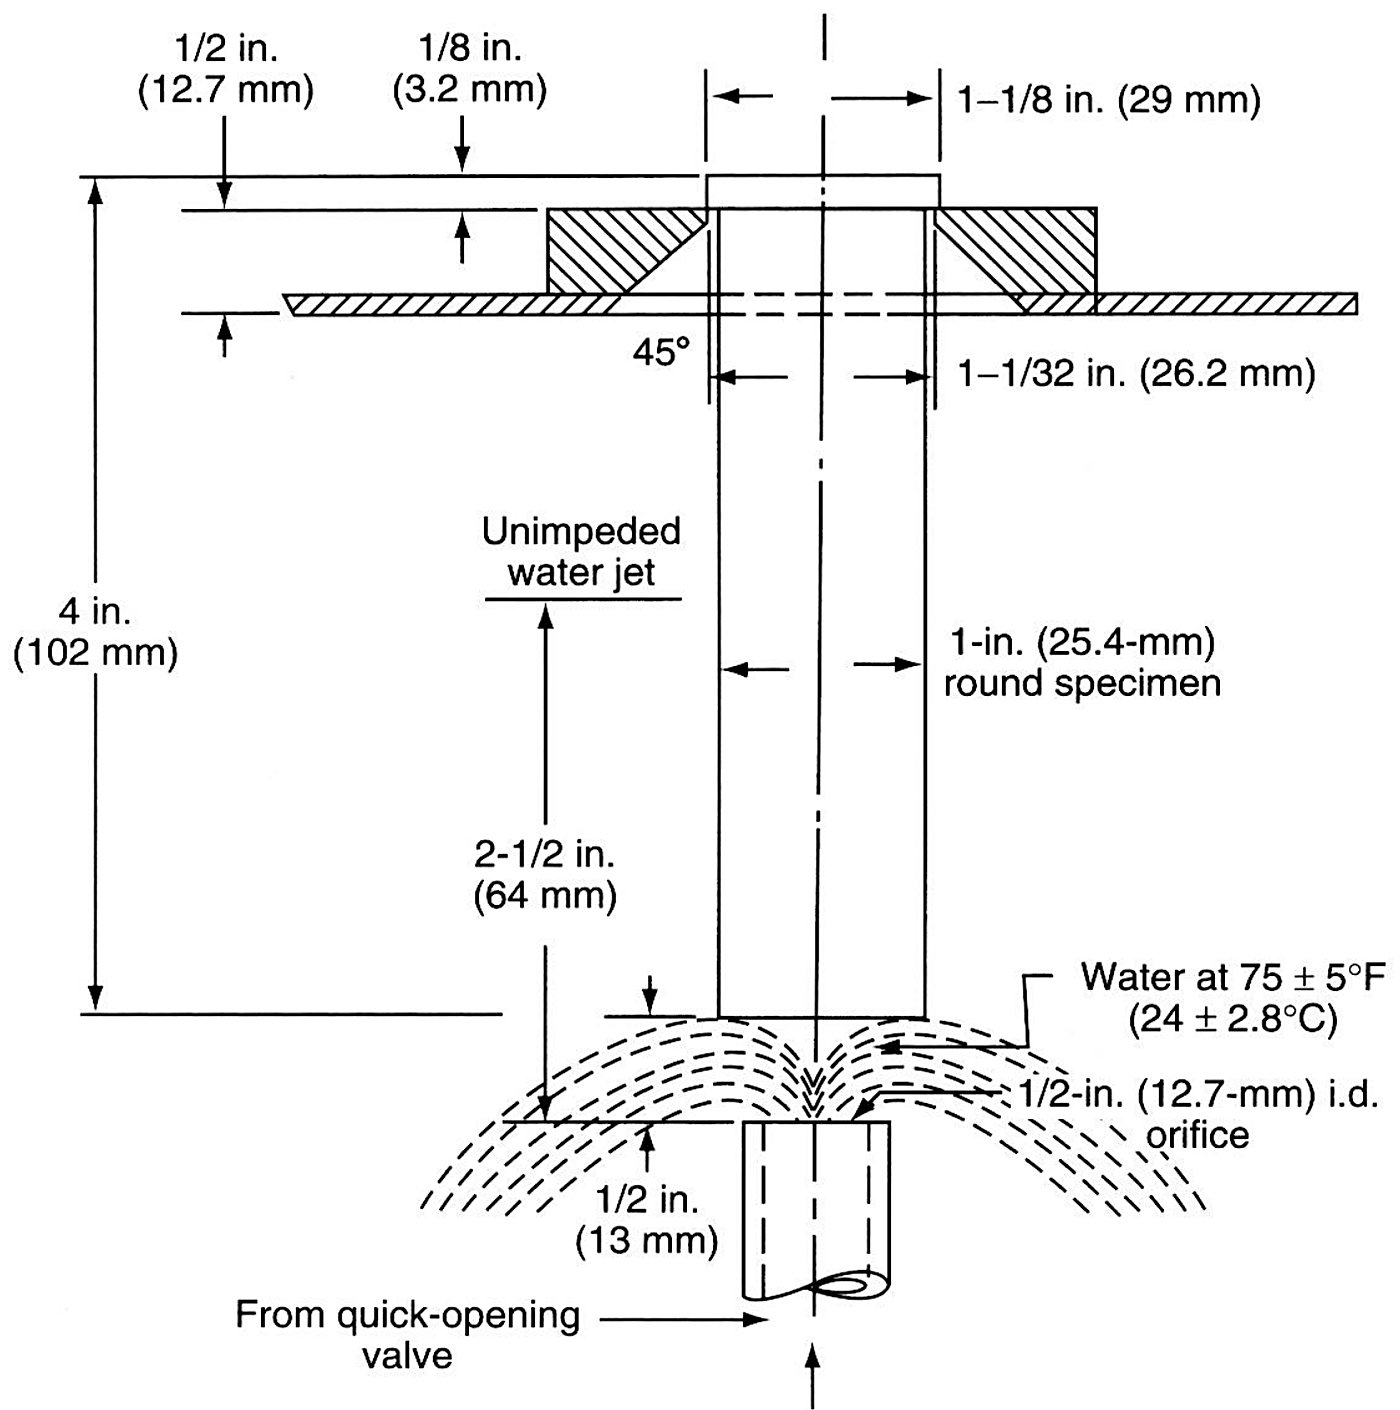
Los números de la tabla provienen del ensayo de temple en extremo, que mide la templabilidad. Una barra redonda de 25 mm se austeniza, se fija en su dispositivo y se templa desde un solo extremo, de modo que una sola probeta cubre un rango completo de velocidades de enfriamiento a lo largo de su longitud.
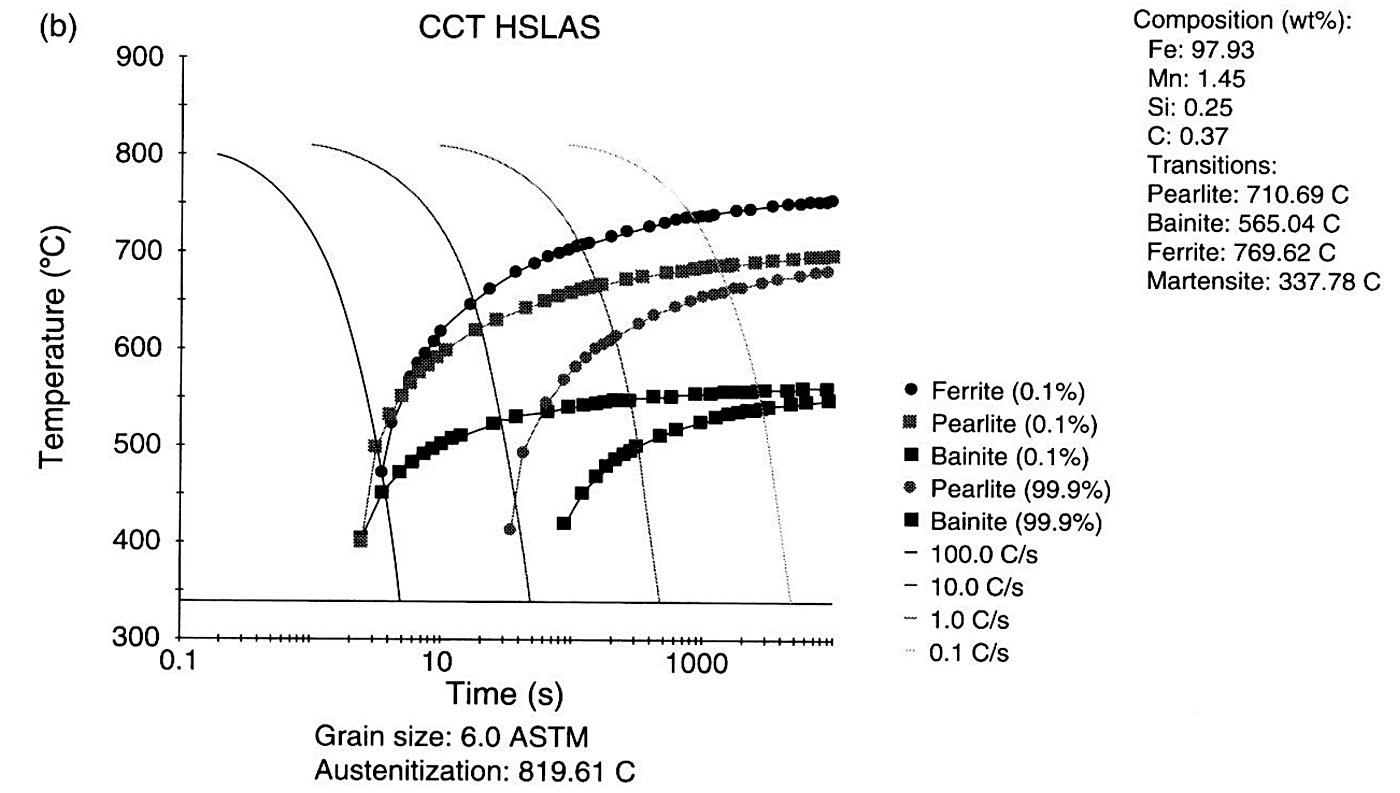
Las tablas anteriores dan los números. El diagrama siguiente muestra por qué resultan así: un diagrama de transformación por enfriamiento continuo calculado, con las velocidades de enfriamiento que produce un temple real trazadas sobre él. Una curva rápida evita las líneas de inicio de ferrita y perlita y termina en martensita; una lenta las cruza primero y termina como ferrita y perlita, que es de donde vienen las zonas blandas y la dureza por debajo de lo especificado.
Ajuste el temple a la sección
Temple en agua para una sección delgada en un grado de baja templabilidad, aceite para el rango medio, aire para cualquier pieza pesada o difícil. Un temple más rápido de lo que la sección necesita no aporta nada y cuesta tensión. Aobo Steel enumera los tamaños de barra redonda y placa que maneja en la catálogo de acero para herramientas.
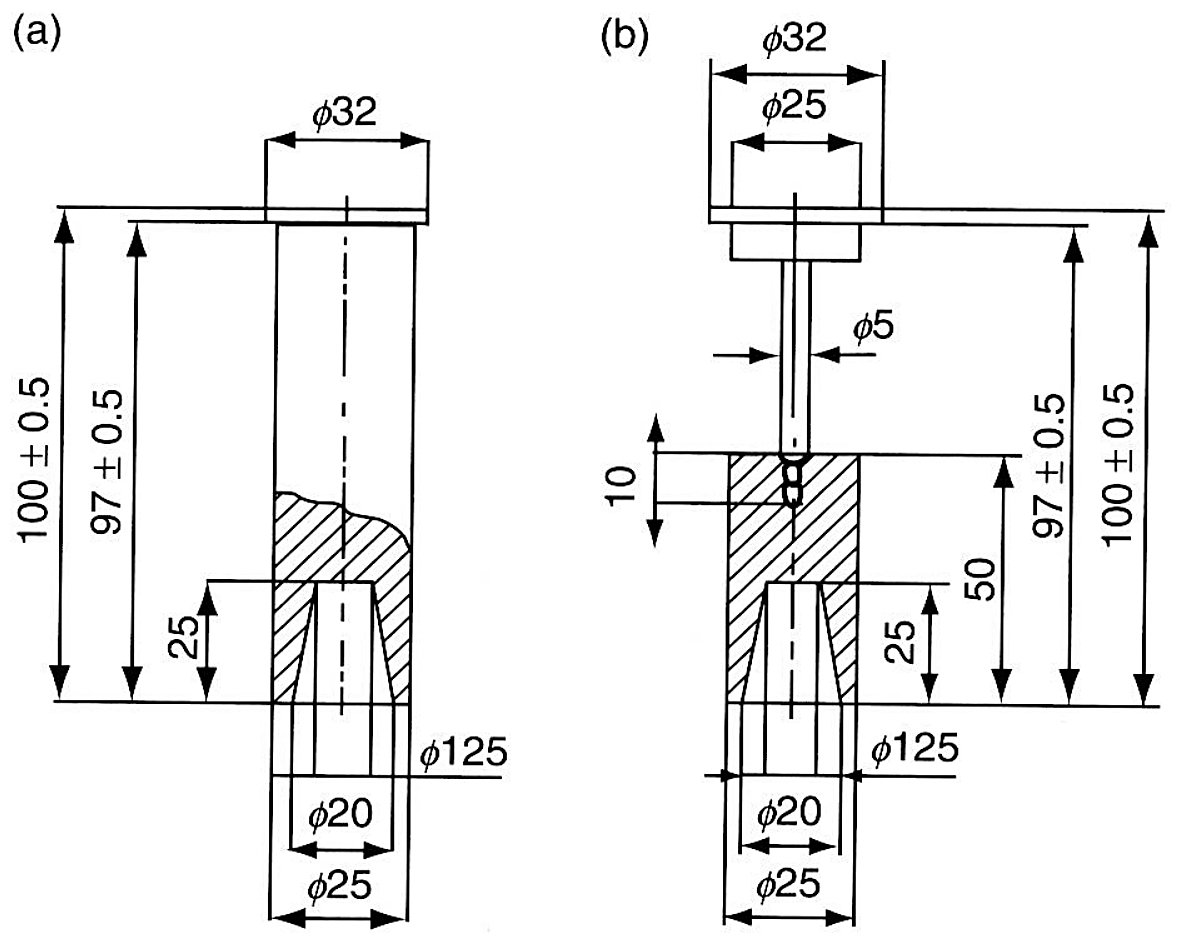
Los grados de baja templabilidad son el caso difícil para ese ensayo porque su templabilidad se agota en los primeros milímetros de la barra. Para ellos se usan en su lugar dos probetas especiales en L.
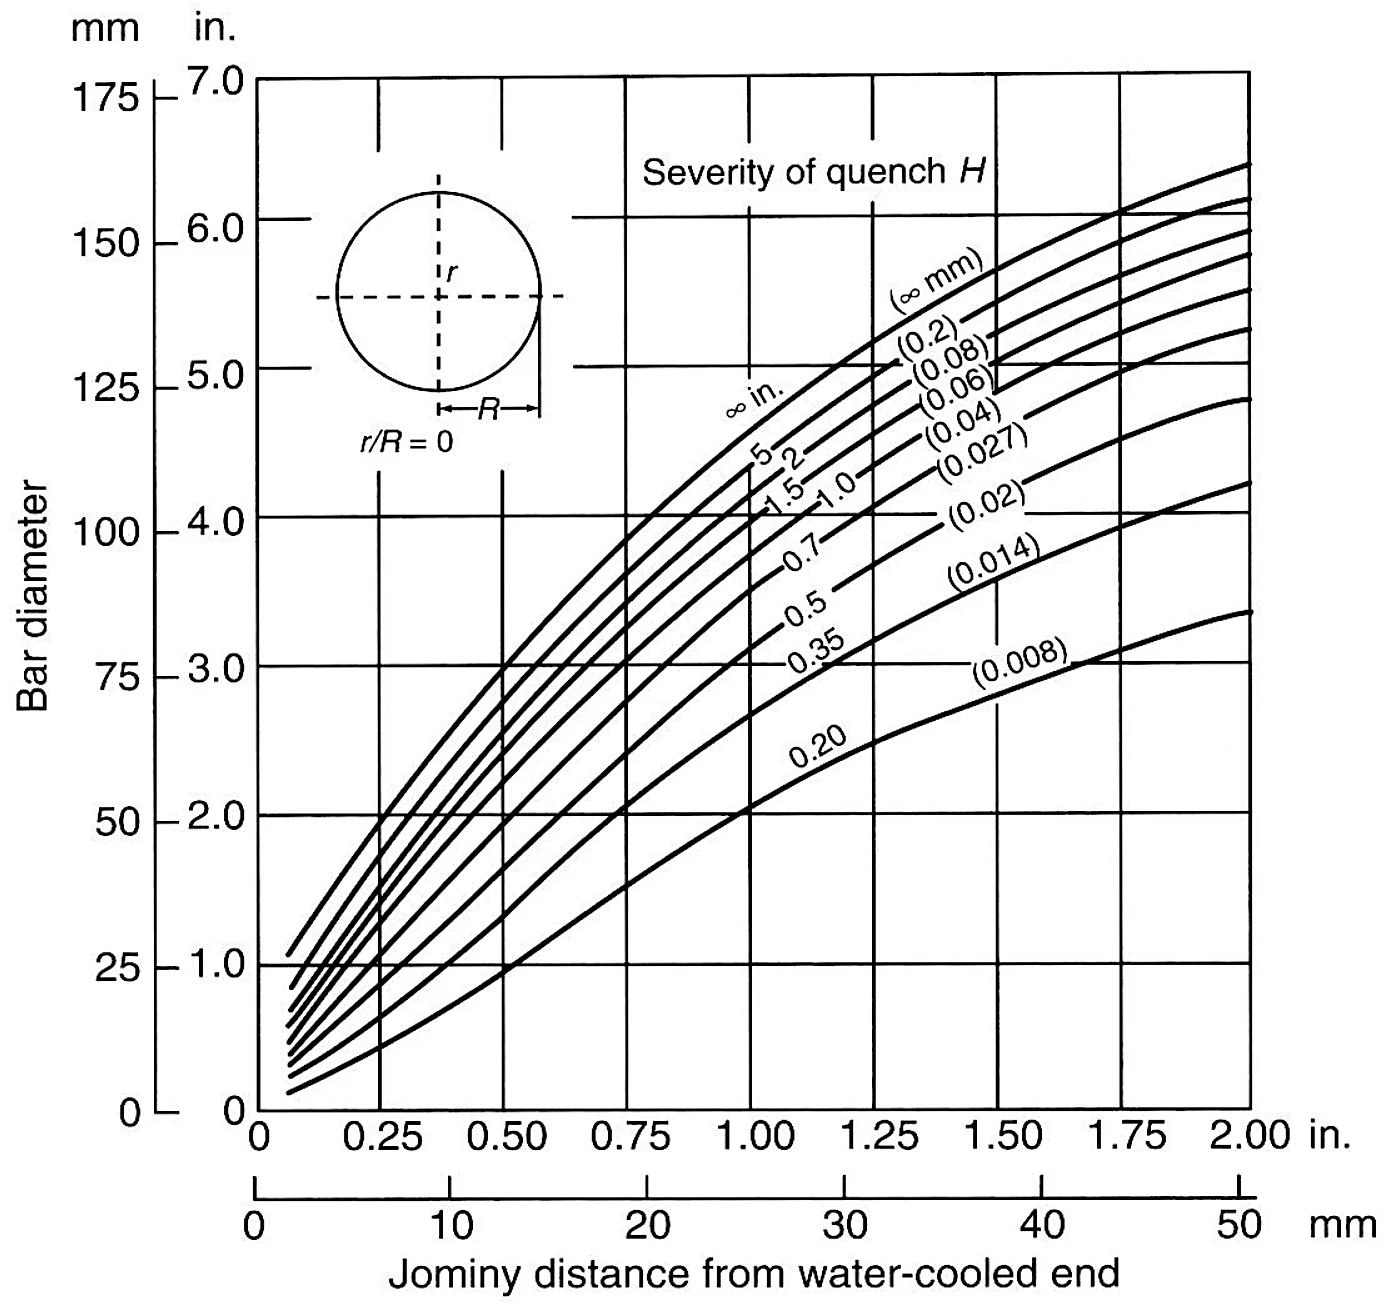
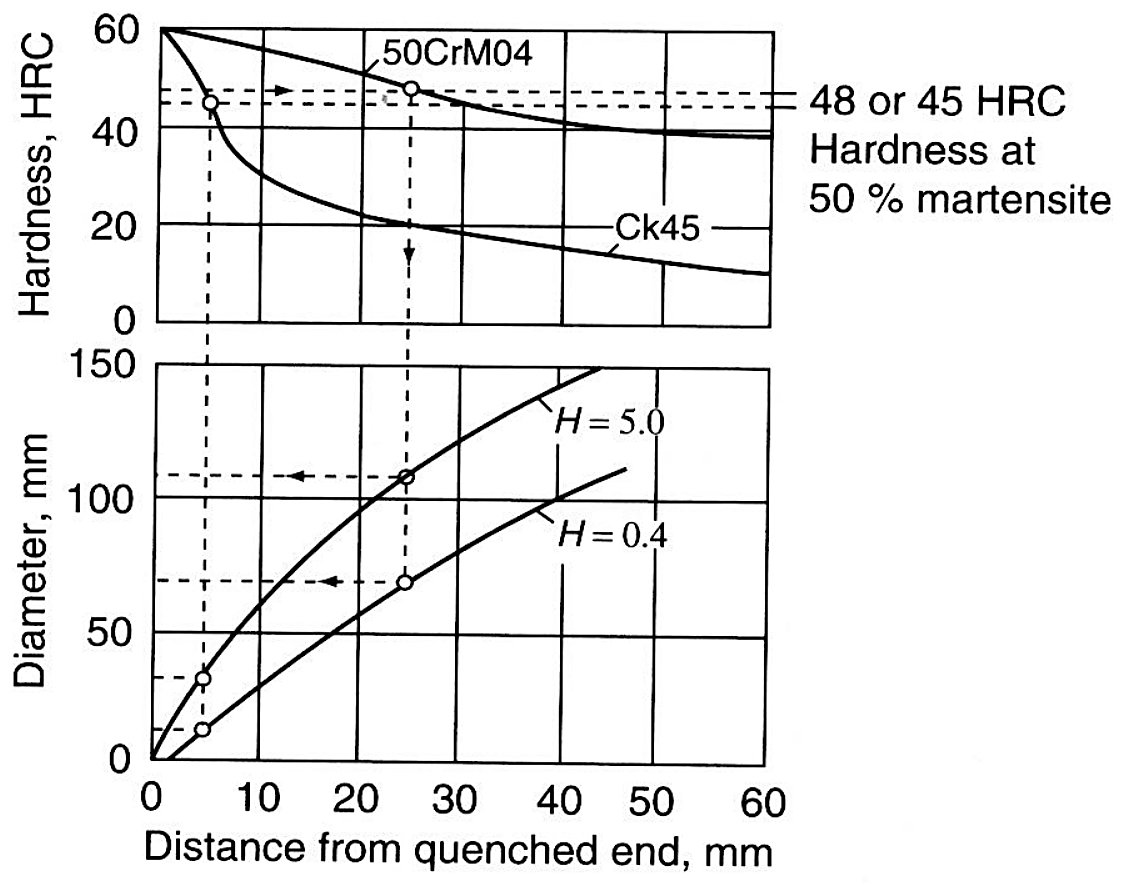
Para todo lo que no sea temple superficial, el diámetro de barra que endurece a través en un medio dado se lee en un diagrama como este.
Pretemplado es una compra diferente
P20 y los grados de molde pretemplados llegan a dureza de trabajo y se mecanizan directamente en el molde. Las tablas de templabilidad no aplican a menos que el bloque se temple después, lo que la mayoría de los talleres de moldes evita. Los grados para moldes se agrupan bajo aceros para moldes de plástico.
Mantenga el ciclo con el acero
La templabilidad define lo que es posible; el ciclo de horno decide lo que se obtiene. La guía de tratamiento térmico enumera las etapas que debe incluir un ciclo de acero para herramientas, y la certificado de fábrica comprueba el análisis usado para calcular la templabilidad.
El tamaño de sección supera al nombre del grado
Dos matrices del mismo grado se comportan de manera diferente cuando una pesa cuatro veces más que la otra. Cuando la sección es el problema, la respuesta suele ser un grado diferente en lugar de un tiempo de sostenimiento más largo, y la guía de selección de grados aborda ese intercambio en el orden en que lo enfrenta un taller de matrices.
La misma curva responde la pregunta de la sección: cuál es la barra más grande que aún mantendrá 50% de martensita en el centro con un medio de temple dado. El gráfico siguiente lo lee para dos grados a la vez.
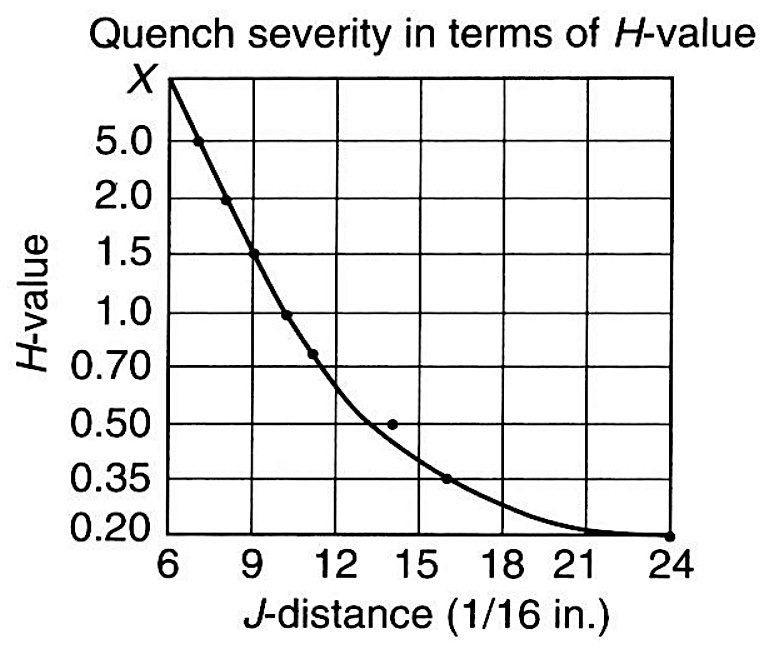
Las dos formas de describir el mismo temple, distancia Jominy y valor H, están unidas por una curva de calibración.
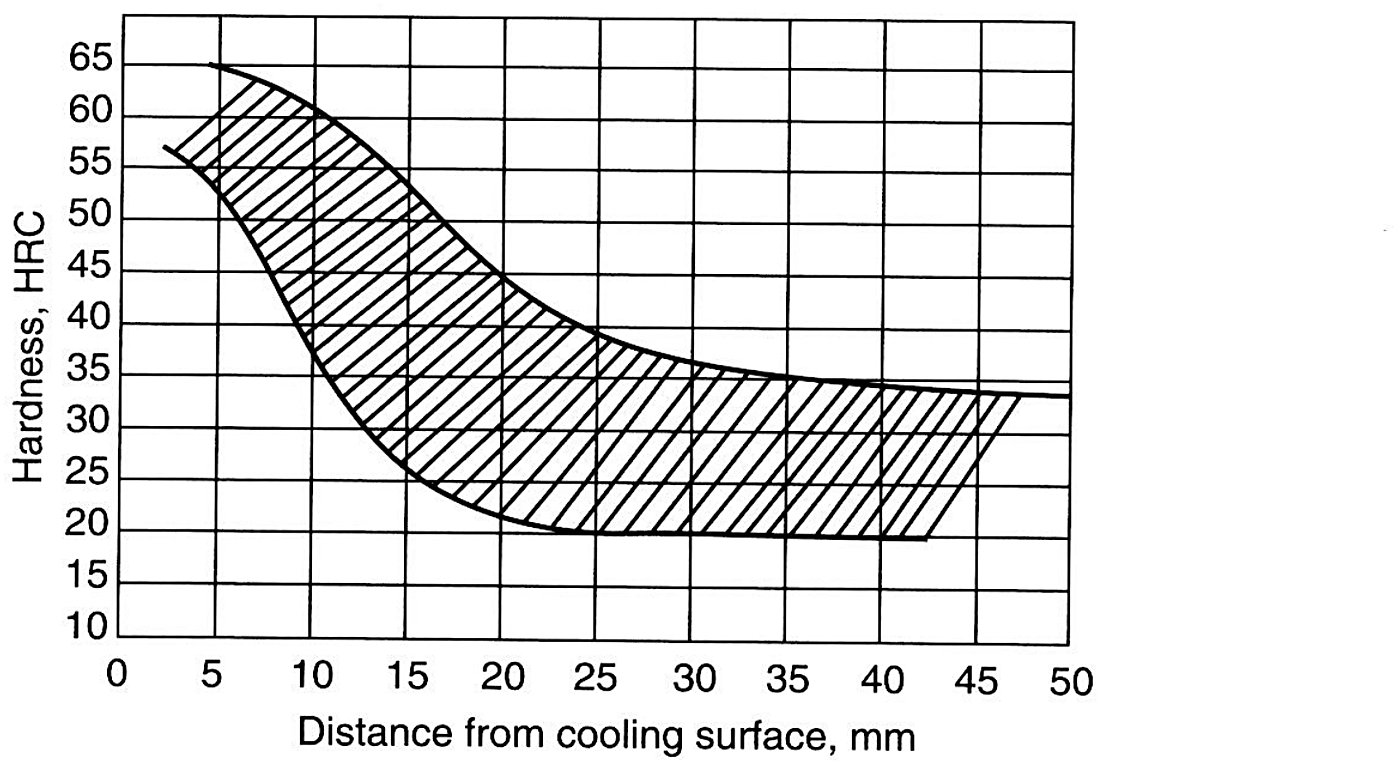
Una banda de templabilidad pone todo el argumento en un solo gráfico. Da el rango de dureza que se puede esperar que mantenga un grado a una distancia dada del extremo templado, y el ancho de la banda es la dispersión permitida al fabricante de acero para ese grado.
Páginas de referencia relacionadas
tabla de solución de problemas del tratamiento térmico del acero para herramientas · Tabla de colores de calor del acero · Tabla de revenido del acero para herramientas · Tabla de recocido y normalizado del acero para herramientas · temperatura de austenización del D2 · guía de temperaturas de forja del acero para herramientas · tabla de composición del acero H
Fuentes: Tool and Die Making Troubleshooter (R. M. Leed, Hanser Gardner), Tablas 5-6, 5-8, 5-10 y 5-11, tomadas a su vez de las hojas de datos de grados de Bethlehem Steel Corporation (1976 a 1981) y de estimaciones de conversión de dureza de Bry Coat. Datos de referencia solo para comparación. Confirme el temple y la profundidad en su propio horno con una probeta antes de la producción. Aobo Steel suministra acero para herramientas en condición recocida, y el cliente realiza el temple.