
Tabela de temperabilidade do aço ferramenta
A seção mostra a profundidade de endurecimento de cada aço ferramenta, a dureza alcançada no núcleo e a temperatura de têmpera correspondente. Os graus de têmpera em água endurecem apenas uma camada fina, os graus de têmpera em óleo atingem maior profundidade, e os graus de têmpera ao ar, como D2, A2 e S7, endurecem através dos maiores blocos, o que determina se um determinado grau pode ou não formar uma seção de matriz espessa.
Tamanho da seção que cada grau endurece através
Meio de resfriamento e o diâmetro que o grau endurece através nesse resfriamento, com a dureza alcançada logo após o resfriamento. As temperaturas de têmpera e revenimento para os mesmos graus estão no gráfico de têmpera e revenimento.
| Grau | Endurece através | Meio de têmpera | HRC como temperado (a) |
|---|---|---|---|
| W2 | Profundidade de resfriamento 1/8–3/16 in. (3,2–4,8 mm) | Água | 68 HRC |
| O1 | Através de 1-3/4 in. (44,5 mm) de diâmetro | Óleo | 64 a 65 |
| S5 | Através de 3 in. (76,2 mm) de diâmetro | Óleo | 62–63 |
| A2 | Através de 4-1/2 in. (114,3 mm) de diâmetro | Ar | 62–63 |
| S7 | Através de 2-1/2 in. (63,5 mm) de diâmetro | Ar | 59–60 |
| D2 | Através de 5 in. (127 mm) de diâmetro | Ar | 61–63 |
| M2 | Através de 1-1/2 in. (38,1 mm) de diâmetro | Ar | 65–66 |
| H13 | Através de 2-1/2 in. (63,5 mm) de diâmetro | Ar | 52–54 |
Fonte: Tool and Die Making Troubleshooter (R. M. Leed), Tabela 5-6, das fichas técnicas dos graus da Bethlehem Steel.
Prática de têmpera para aços para matrizes, seção redonda
A seção que o grau endurece completamente através, a dureza na qual normalmente trabalha e a temperatura de austenitização que a produz. As classificações de desgaste e tenacidade para os mesmos graus estão no gráfico de propriedades gerais.
| Grau | Endurece através | HRC de trabalho | Temperatura de têmpera | Meio de têmpera |
|---|---|---|---|---|
| W2 | Profundidade de resfriamento aproximadamente 1/8 in. (3,2 mm) por lado | 60-62 | 1.400–1.450 °F (760–788 °C) | Têmpera em água |
| S7 | Através de 2-1/2 in. (63,5 mm) redondo | 56–58 | 1.725 °F (941 °C) | Resfriamento ao ar |
| A2 | Através de 4-1/2 in. (114,3 mm) redondo | 58-60 | 1.775 °F (968 °C) | Resfriamento ao ar |
| D2 | Através de 5 in. (127 mm) redondo | 58-60 | 1.850 °F (1.010 °C) | Resfriamento ao ar |
Fonte: Tool and Die Making Troubleshooter (R. M. Leed), Tabela 5-8, citando fichas técnicas da Bethlehem Steel para W2, S7, A2 e D2.
Prática de têmpera para aços para moldes, seção quadrada
Os aços para moldes são cotados em seções quadradas em vez de redondas, porque essa é a forma de um bloco de molde. A2 e S7 aparecem em ambas as tabelas por esse motivo.
| Grau | Endurece através | HRC de trabalho | Temperatura de têmpera | Meio de têmpera |
|---|---|---|---|---|
| A2 | Através de 4-1/2 in. (114,3 mm) quadrado | 58-60 | 1.775 °F (968 °C) | Resfriamento ao ar |
| S7 | Através de 2-1/2 in. (63,5 mm) quadrado | 56–58 | 1.725 °F (941 °C) | Resfriamento ao ar |
| 420 SS | Através de 1-1/2 in. (38,1 mm) quadrado | 48–50 | 1.750–1.850 °F (954–1.010 °C) | Resfriamento ao ar |
| H13 | Através de 1-1/2 in. (38,1 mm) quadrado | 46–48 | 1.850 °F (1.010 °C) | Resfriamento ao ar |
| P-20 | Pré-endurecido, sem etapa de têmpera | 28–32 | Pré-endurecido na entrega | Nenhum |
Fonte: Tool and Die Making Troubleshooter (R. M. Leed), Tabela 5-10, das fichas técnicas da Bethlehem Steel.
Quão duros são os outros materiais de ferramentaria
Dureza dos revestimentos e materiais não metálicos que compartilham uma matriz com aço para ferramentas, em microdureza Knoop e o valor Rockwell C geralmente citado para eles. Os tratamentos de superfície que produzem essas camadas são descritos na página de tratamento superficial.
| Material ou revestimento | Knoop (HK) | Rockwell C (HRC) (b) |
|---|---|---|
| Diamante | 9,000 | 99 |
| Nitreto cúbico de boro | 5,000 | 94 |
| Nitreto de titânio | 2,800 | 87 |
| Carboneto de vanádio | 2,500 | 85 |
| Carbeto de silício | 2,400 | 84 |
| Óxido de alumínio | 2,100 | 83 |
| Carboneto de tungstênio | 1,900 | 82 |
| Óxido de zircônio | 1,500 | 77 |
| Camada nitretada a gás | 850–1,000 | 65–70 |
| Cromagem | 900–1,000 | 68–70 |
| Aços rápidos endurecidos | 800–850 | 63–65 |
| Aços para ferramentas endurecidos | 460–690 | 45–60 |
| Aços recozidos | 185 | 20 |
Fonte: Tool and Die Making Troubleshooter (R. M. Leed), Tabela 5-11, das estimativas de conversão de dureza Bry Coat.
- Knoop e Rockwell C não estão na mesma escala. Os valores acima de 68 HRC são aproximações, não conversões de dados de dureza, porque a relação entre as duas escalas perde precisão à medida que os valores Knoop aumentam.
- Os diâmetros acima descrevem uma seção redonda resfriada em todos os lados. A profundidade real varia com o projeto da peça, a massa da peça, a temperatura de têmpera e a velocidade de resfriamento, e o núcleo de um bloco retangular pesado resfria mais lentamente do que o mesmo peso de barra redonda.
Lendo a tabela
Aços com boa temperabilidade endurecem mais profundamente e com mais segurança. Um grau que se transforma a uma taxa de resfriamento lenta pode ser temperado ao ar, e a têmpera ao ar impõe muito menos tensão à peça do que a água ou o óleo, de modo que a seção tem menos probabilidade de trincar ou de se deformar. É por isso que os graus de têmpera ao ar suportam as seções de matriz mais pesadas, e por isso que trincas por têmpera geralmente é uma história sobre um grau de baixa temperabilidade em uma seção pesada.
O meio de resfriamento importa tanto quanto o grau. O1 endurece através de 1-3/4 in. somente quando o óleo é agitado e mantido frio, e uma peça resfriada lentamente demais apresentará baixa dureza no núcleo enquanto apresenta dureza total no canto. Onde uma peça precisa ser resfriada em água para endurecer, a seção é limitada pelo risco de trinca e não pela meta de dureza.
A têmpera ao ar também significa menor movimentação. O D2 cresce de mais ou menos 0,0005 in. por in. de dimensão ao longo de todo o ciclo, contra 0,0015 in. por in. para um grau de têmpera em óleo, a diferença entre retificar na medida após a têmpera e esperar que o bloco saia próximo. Os valores para cada família estão na gráfico de variação dimensional, e o material a remover da barra laminada a quente conforme fornecida está no Tabela de sobremetal para usinagem.
Alta temperabilidade não é o mesmo que alta dureza de trabalho. O H13 endurece através de 2-1/2 in. mas trabalha a 46 a 48 HRC, porque uma matriz de trabalho a quente troca dureza por tenacidade em temperatura. A dureza a quente que esses graus mantêm é mostrada na gráfico de dureza a quente.
Um grau de endurecimento superficial é a resposta certa para algumas ferramentas. O W2 proporciona uma camada dura sobre um núcleo tenaz em uma única têmpera, o que se adequa a um punção que precisa de uma face de desgaste e um corpo que não se estilhace. O P20 chega pré-endurecido a 28 a 32 HRC e nunca é endurecido pelo ferramenteiro, razão pela qual os grandes blocos de molde são feitos dele. Ambas as rotas são abordadas na Seleção por aplicação páginas.
A menos que se verifique o núcleo, uma leitura baixa na superfície não diz nada sobre a temperabilidade. A descarbonetação e o resfriamento lento amolecem a superfície de uma peça que endureceu corretamente no interior. Corte ou retifique alguns milésimos antes de testar, e use os métodos de teste de dureza quando uma lima não for suficiente. Os valores lidos em outras escalas são convertidos na Calculadora de conversão de dureza.
A temperabilidade vem do carbono e dos elementos de liga que o mantêm em solução: cromo, molibdênio, manganês e tungstênio. A composição de cada grau está na tabela de composição.
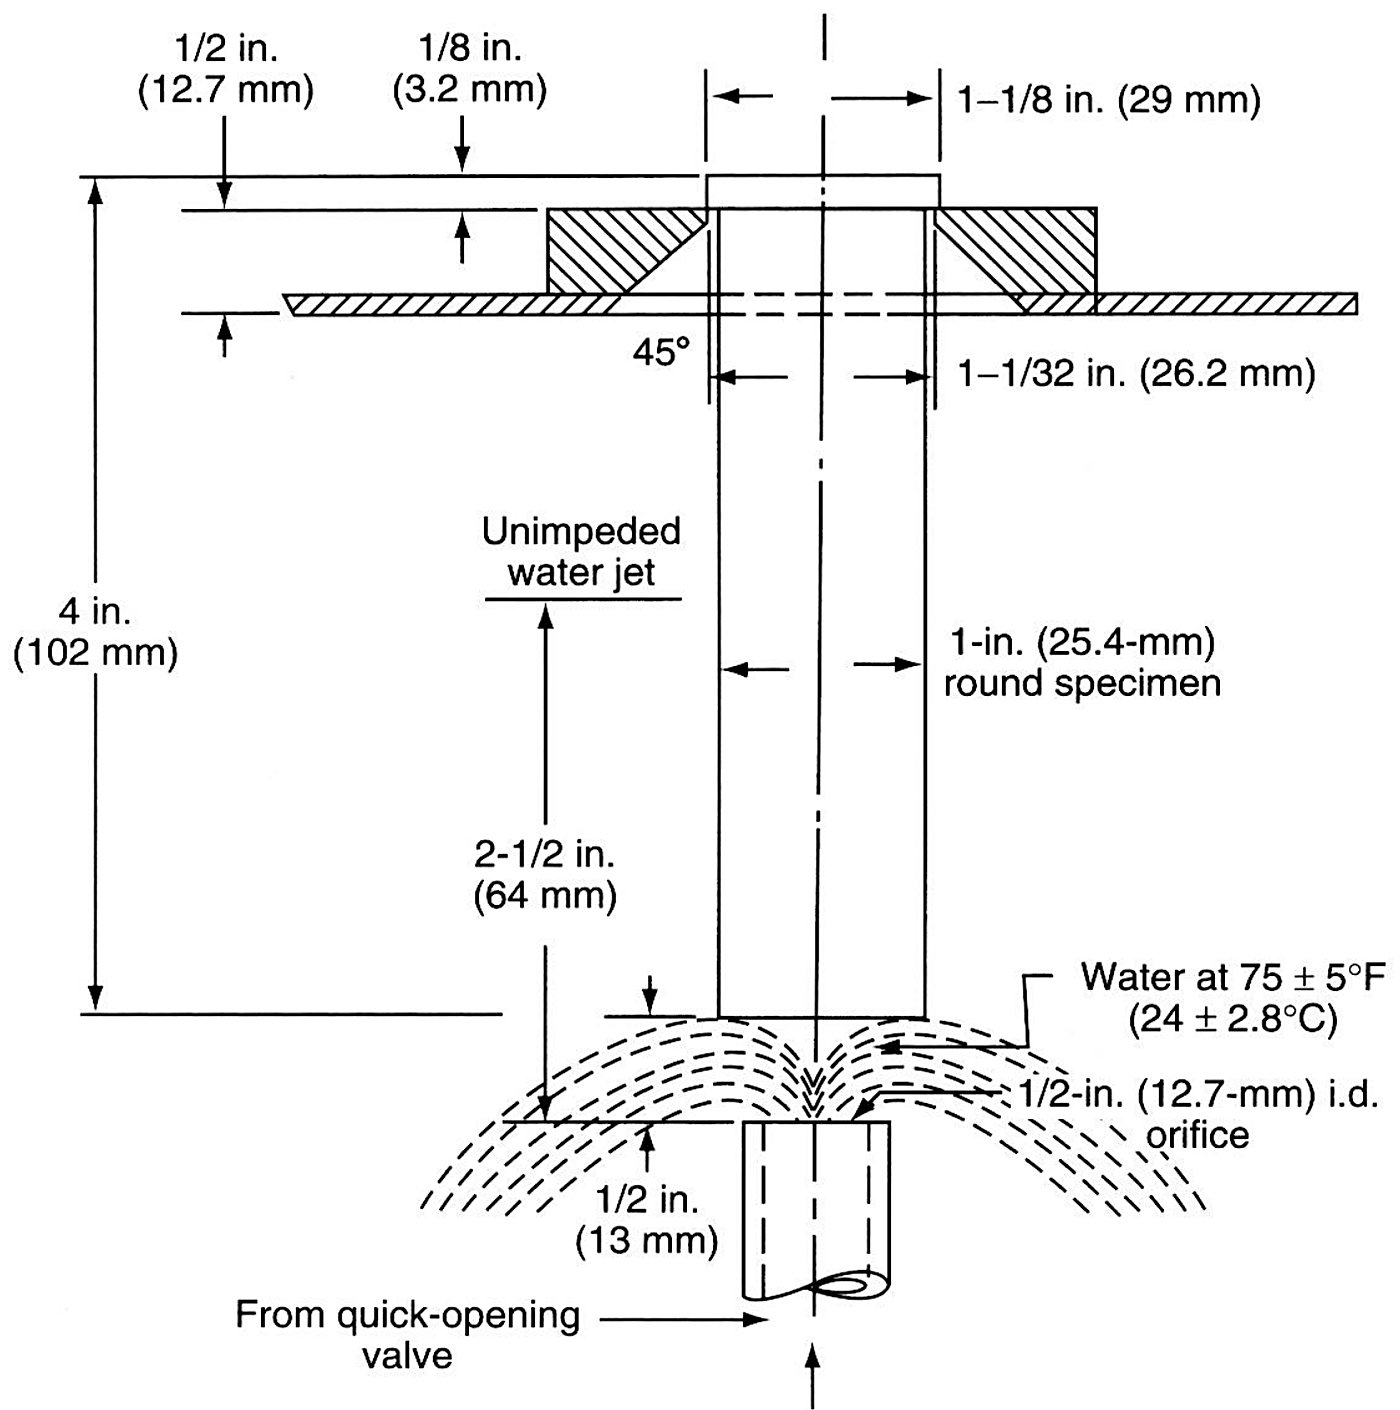
Os números da tabela vêm do ensaio de têmpera em uma extremidade, que mede a temperabilidade. Uma barra redonda de 25 mm é austenitizada, fixada em seu dispositivo e resfriada apenas por uma extremidade, de modo que um único corpo de prova cobre uma faixa completa de taxas de resfriamento ao longo de seu comprimento.
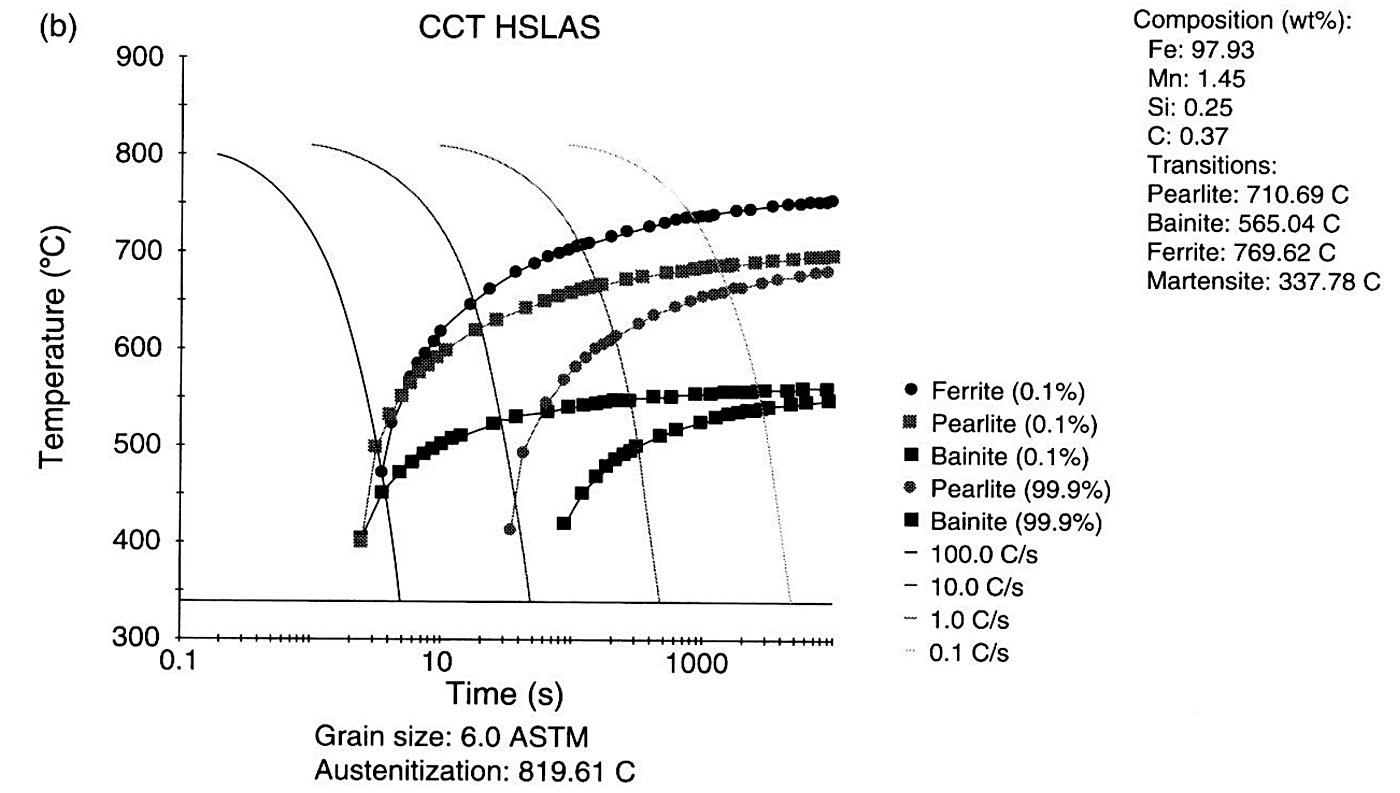
As tabelas acima fornecem os números. O diagrama abaixo mostra por que eles resultam dessa forma: um diagrama de transformação por resfriamento contínuo calculado, com as taxas de resfriamento que uma têmpera real produz traçadas sobre ele. Uma curva rápida evita as linhas de início de ferrita e perlita e chega à martensita; uma curva lenta as cruza primeiro e termina como ferrita e perlita, que é a origem das manchas moles e da dureza abaixo do especificado.
Combine a têmpera com a seção
Têmpera em água para seção fina em um grau de baixa temperabilidade, óleo para a faixa intermediária, ar para qualquer coisa pesada ou difícil. Uma têmpera mais rápida do que a seção necessita não traz benefício e custa tensão. A Aobo Steel lista os tamanhos de barra redonda e chapa que fornece na catálogo de aços para ferramentas.
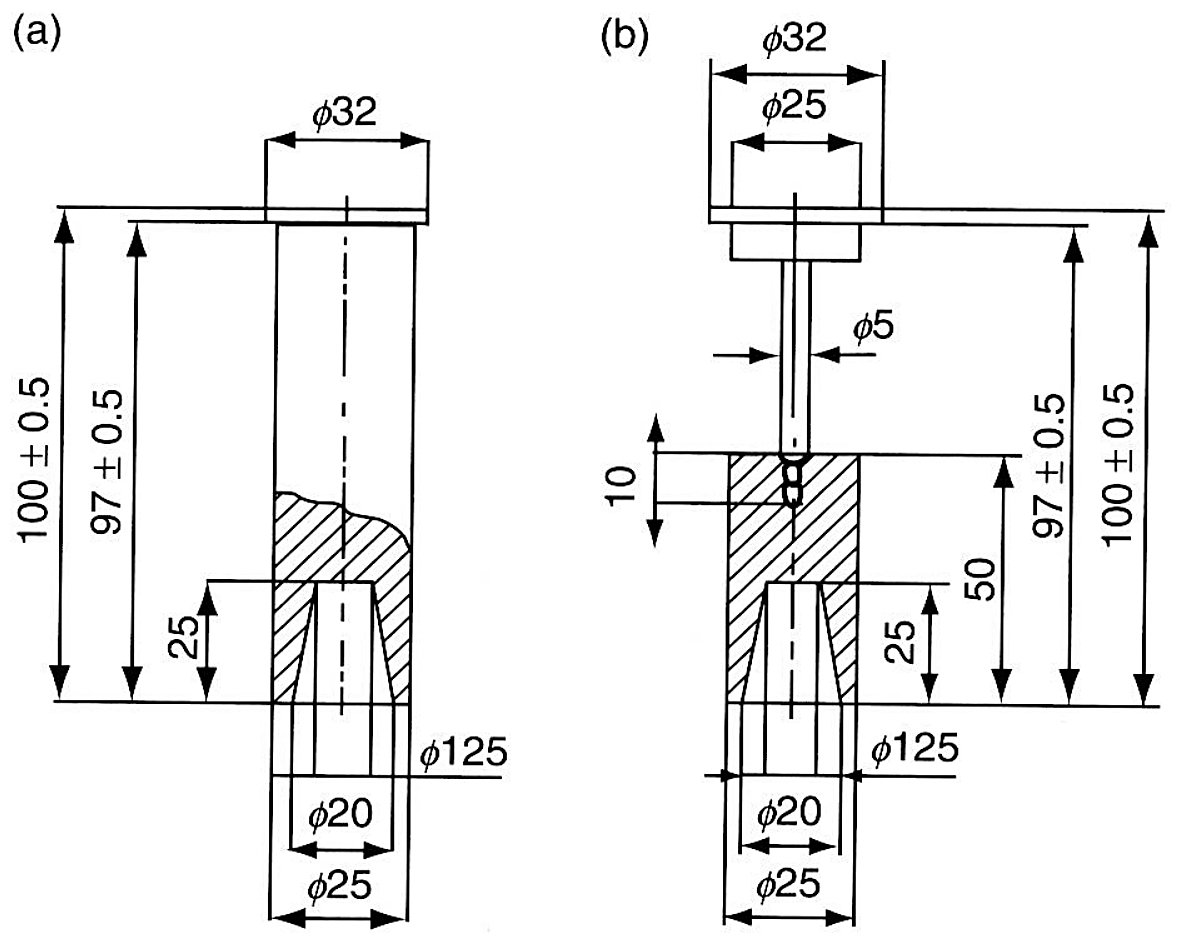
Os graus de endurecimento superficial são o caso difícil para esse ensaio, porque sua temperabilidade se esgota nos primeiros milímetros da barra. Dois corpos de prova especiais em L são usados para eles.
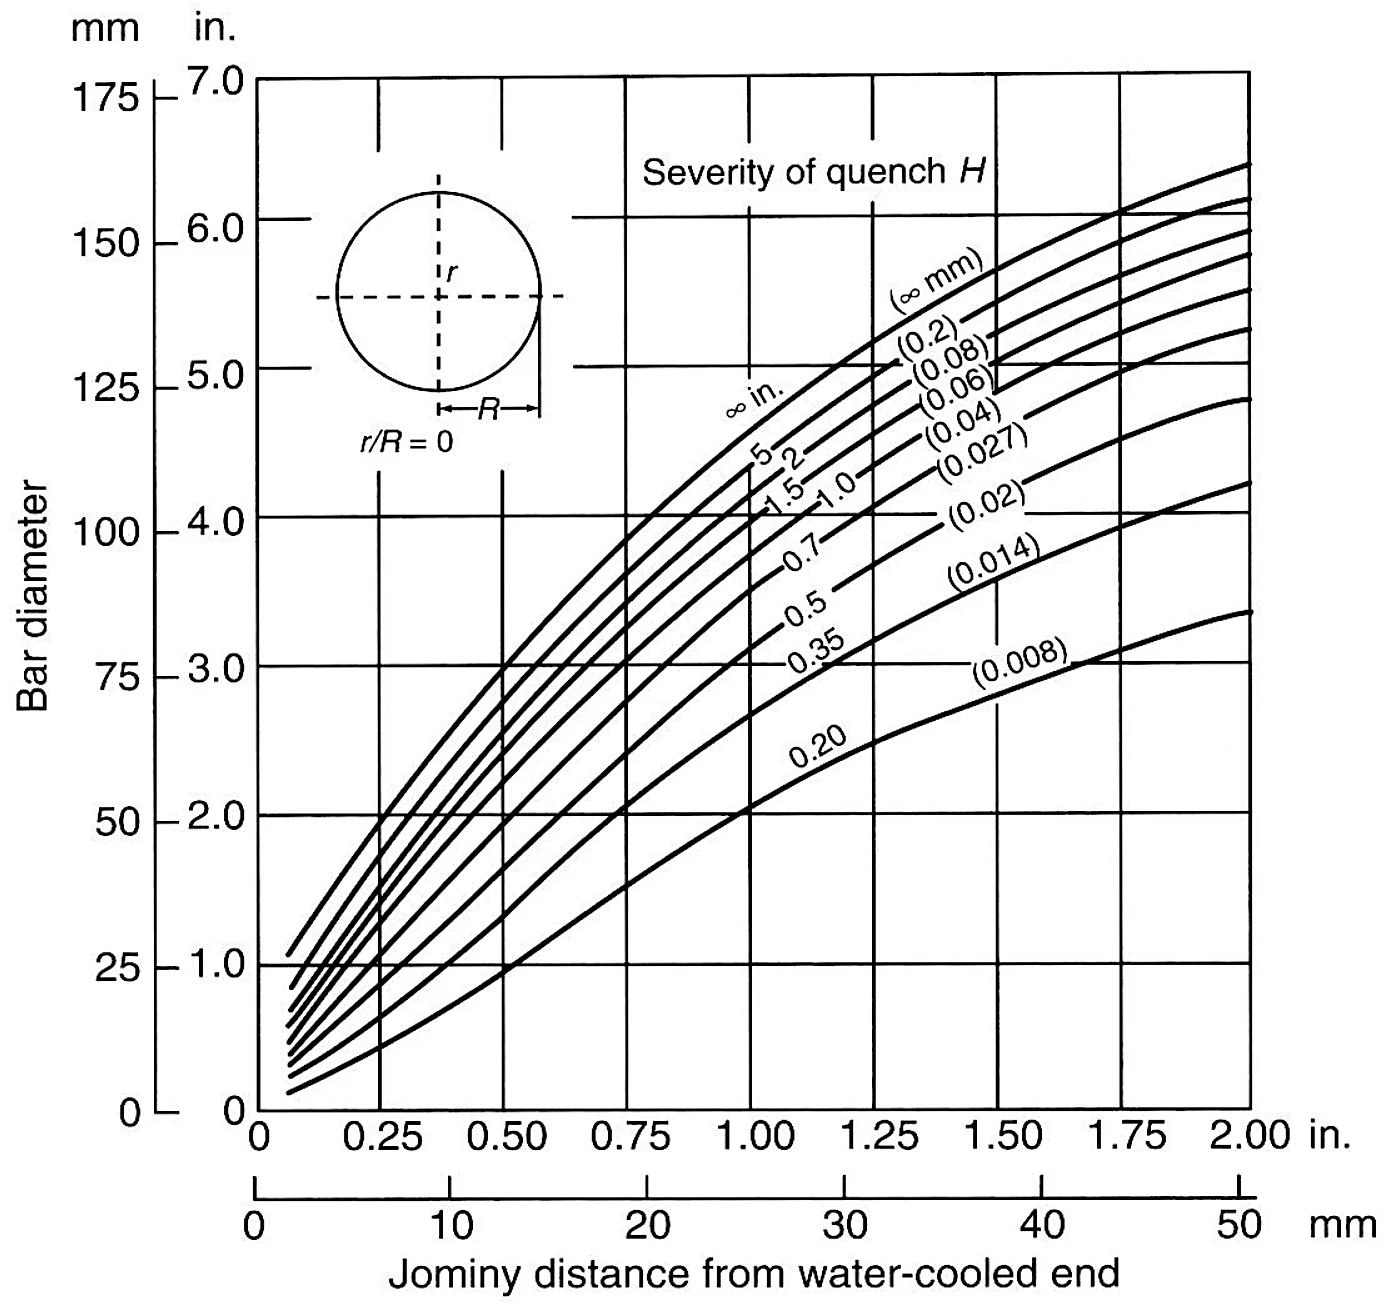
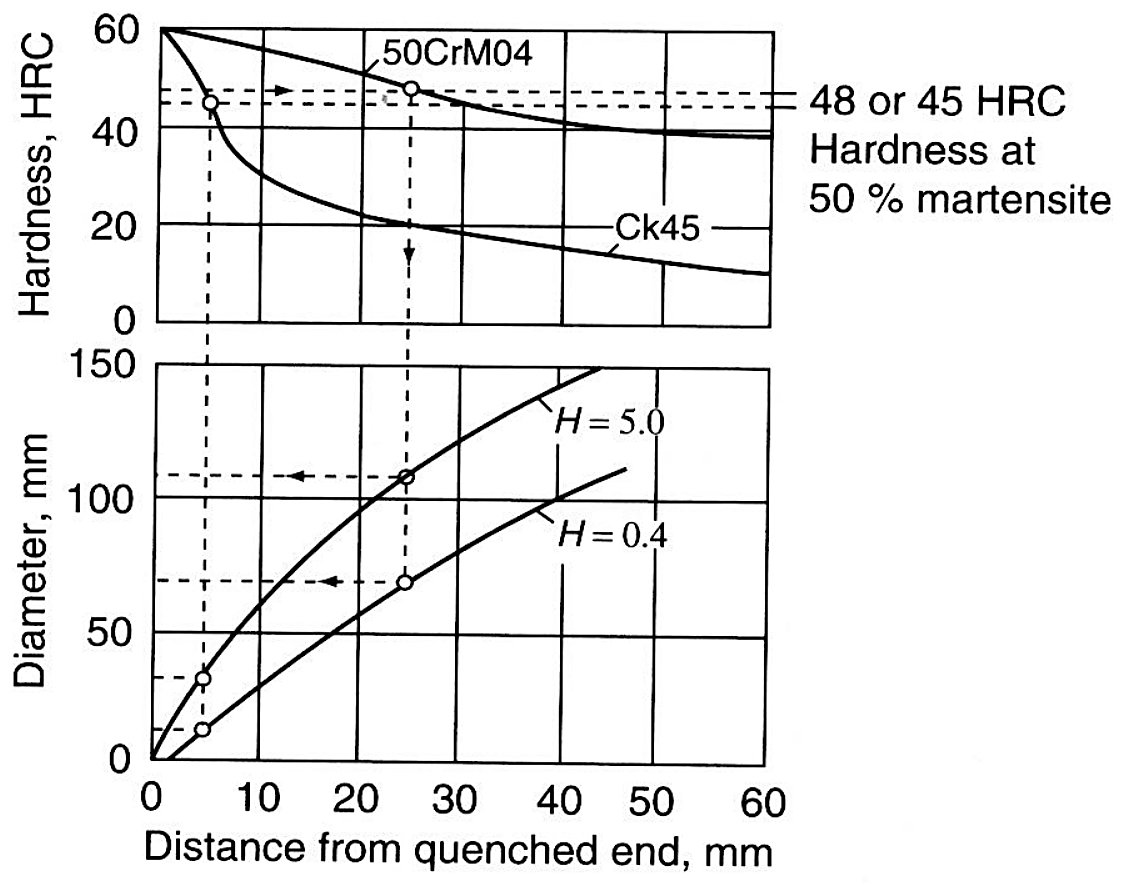
Para tudo que não é têmpera superficial, o diâmetro da barra que tempera através de um determinado meio é lido em um diagrama como este.
Pré-endurecido é uma compra diferente
O P20 e os graus de molde pré-endurecidos chegam na dureza de trabalho e são usinados diretamente no molde. As tabelas de temperabilidade não se aplicam, a menos que o bloco seja posteriormente endurecido, o que a maioria das oficinas de moldes evita. Os graus para moldes são agrupados em aços para moldes de plástico.
Mantenha o ciclo com o aço
A temperabilidade define o que é possível; o ciclo do forno decide o que você obtém. O guia de tratamento térmico lista as etapas que um ciclo de aço ferramenta deve incluir, e o certificado de fábrica comprova a análise usada para calcular a temperabilidade.
O tamanho da seção supera o nome do grau
Duas matrizes do mesmo grau se comportam de forma diferente quando uma pesa quatro vezes mais que a outra. Onde a seção é o problema, a resposta geralmente é um grau diferente em vez de um tempo de encharque maior, e o guia de seleção de grau aborda essa troca na ordem em que uma oficina de matrizes a enfrenta.
A mesma curva responde à pergunta da seção: qual é a maior barra que ainda manterá 50% de martensita no centro em um determinado meio de resfriamento. O gráfico abaixo mostra isso para dois graus ao mesmo tempo.
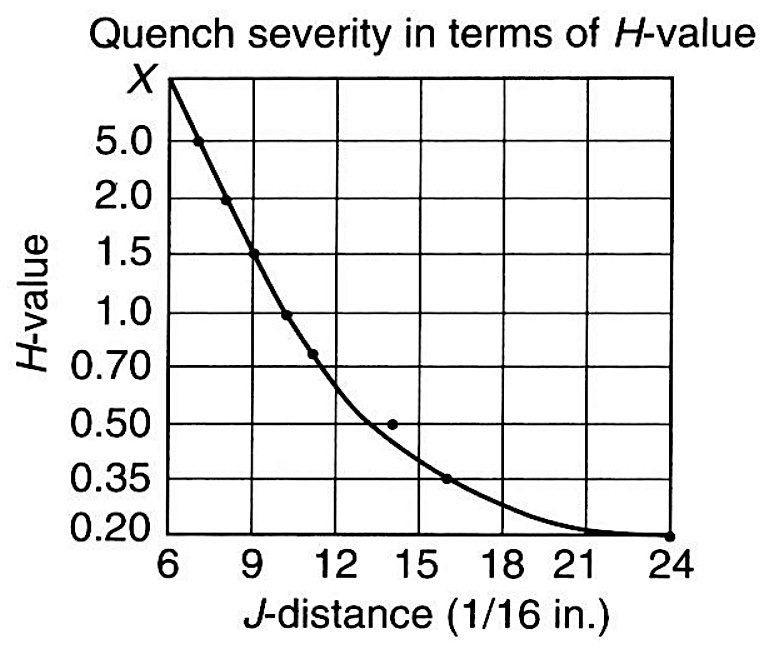
As duas maneiras de descrever a mesma têmpera, distância Jominy e valor H, são unidas por uma curva de calibração.
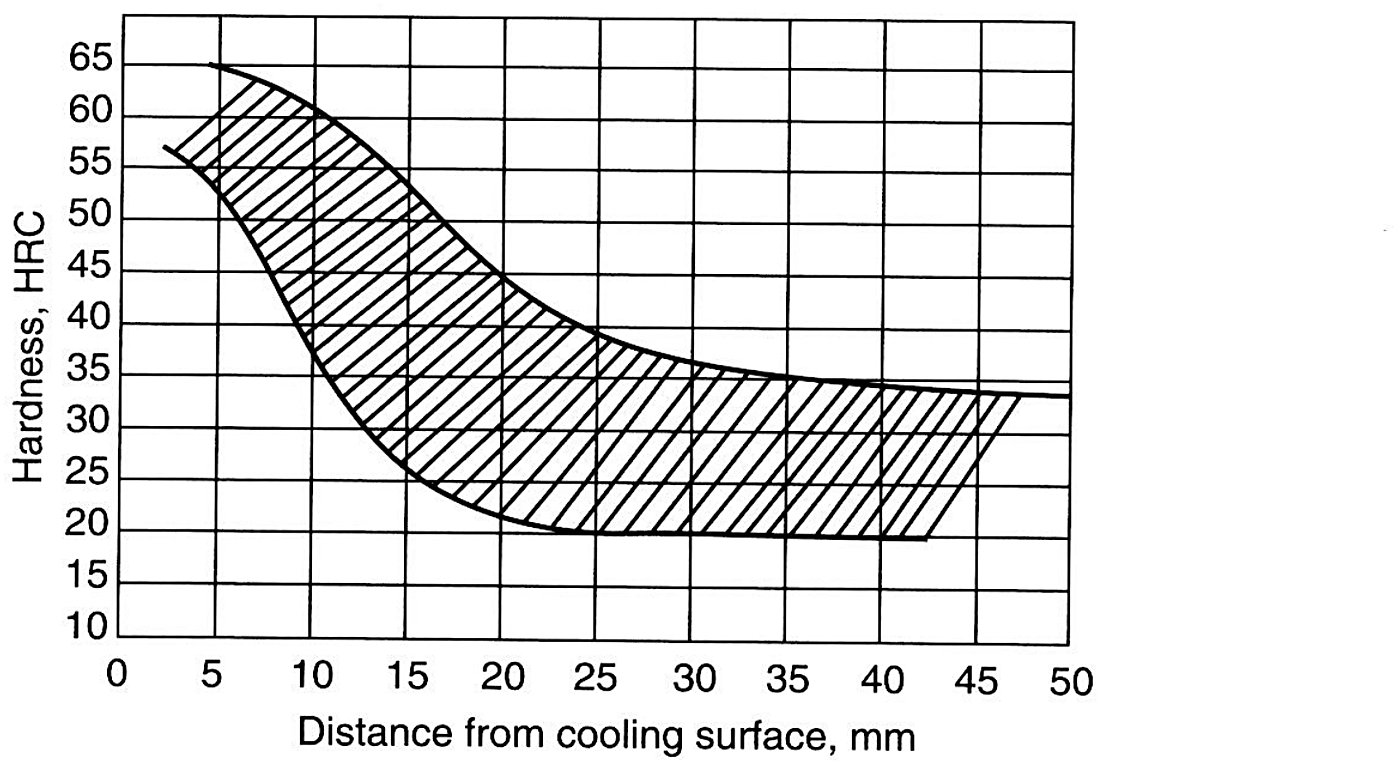
Uma faixa de temperabilidade coloca todo o argumento em um único gráfico. Ela fornece a faixa de dureza que um grau pode manter a uma determinada distância da extremidade resfriada, e a largura da faixa é a dispersão permitida ao fabricante de aço para esse grau.
Páginas de referência relacionadas
Tabela de solução de problemas de tratamento térmico de aço para ferramentas · Tabela de cores de aquecimento do aço · Tabela de revenimento de aço para ferramentas · tabela de recozimento e normalização de aço ferramenta · temperatura de austenitização do D2 · Guia de Temperatura de Forjamento de Aço Ferramenta · tabela de composição do aço H
Fontes: Tool and Die Making Troubleshooter (R. M. Leed, Hanser Gardner), Tabelas 5-6, 5-8, 5-10 e 5-11, provenientes de fichas de dados de graus da Bethlehem Steel Corporation (1976 a 1981) e estimativas de conversão de dureza Bry Coat. Dados de referência apenas para comparação. Confirme o meio de resfriamento e a profundidade em seu próprio forno com um corpo de prova antes da produção. A Aobo Steel fornece aço ferramenta no estado recozido, e o cliente realiza a têmpera.