

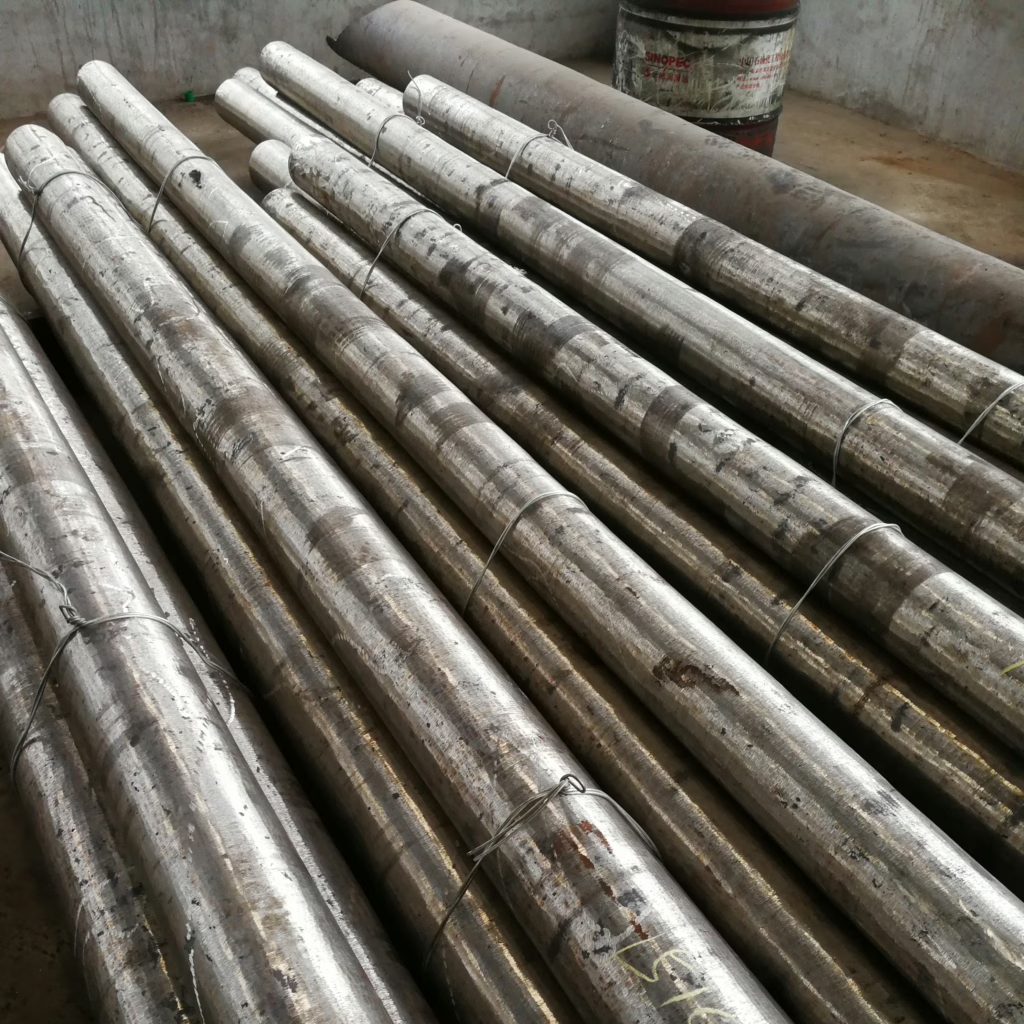
Proveedor de barras redondas y planas de acero para herramientas 9SiCr
El acero para herramientas 9SiCr es un acero para herramientas de baja aleación, y sus características clave provienen del silicio (Si) y el cromo (Cr) como principales elementos de aleación. La composición química típica, en porcentaje en peso (wt%), generalmente se encuentra dentro de estos rangos, aunque se observarán ligeras variaciones entre diferentes estándares. Los equivalentes para el acero 9SiCr son DIN 1.2109 / 90SiCr5 en la norma alemana y AISI L3 en la norma estadounidense.
1. Composición química (GB/T 1299—2000) del acero 9SiCr
| C | Si | Mn | Cr | P | S |
| 0,85 – 0,95 | 1,20 – 1,60 | 0,30 – 0,60 | 0,95 – 1,25 | ≤0,030 | ≤0,030 |
2. Propiedades físicas del acero 9SiCr
2.1 Temperaturas del punto crítico
| Punto crítico | Ac₁ | Acₑₘ | Ar₁ | EM |
| Temperatura (valor aproximado) / °C | 770 | 870 | 730 | 160 |
2.2 Otras propiedades físicas
| Densidad / (g/cm³) | Coercitividad / (A/m) | Inducción magnética de saturación / T |
| 7.80 | 795.8 | 1,78 – 1,82 |
3. Proceso de forjado del acero 9SiCr
Especificación del proceso de forjado
| Artículo | Temperatura de calentamiento / °C | Temperatura inicial de forjado / °C | Temperatura final de forjado / °C | Enfriamiento |
| Lingote de acero | 11:50 – 12:00 | 11:00 – 11:50 | 880 – 800 | Enfriamiento lento (en arena o foso) |
| Lingote de acero | 11:00 – 11:50 | 10:50 – 11:00 | 850 – 800 | Enfriamiento lento (en arena o foso) |
Por favor, complete el siguiente formulario para contactarnos para obtener acero 9SiCr.
4. Tratamiento térmico del acero 9SiCr
4.1 Precalentamiento
| Plan preliminar de tratamiento térmico | Parámetros del proceso |
| Recocido posterior al forjado | Temperatura de calentamiento: 790-810 °C, mantener durante 1-2 horas; enfriar en horno hasta por debajo de 550 °C y luego enfriar al aire. Dureza después del recocido: 197-241 HBW. |
| Recocido isotérmico posterior al forjado | Temperatura de calentamiento: 790-810 °C, mantener durante 1-2 h; temperatura isotérmica: 700-720 °C, enfriar en horno hasta por debajo de 550 °C y luego enfriar al aire. Dureza: 197-241 HBW. |
| Templado a alta temperatura | Temperatura de calentamiento: 600-700 °C, mantener durante 2-4 h; enfriar en horno o al aire. Dureza: 197-241 HBW. Se utiliza para eliminar el endurecimiento por deformación en frío. |
| Normalización | Temperatura de calentamiento: 900-920 °C, enfriamiento al aire. Dureza: 321-415 HBW. Se utiliza para refinar el grano del acero sobrecalentado y eliminar los carburos reticulados. |
| Temple y revenido | Temperatura de calentamiento: 880-900 °C; temperatura de revenido: 680-700 °C; mantener durante 2-4 horas; enfriar en horno o al aire. Dureza: 197-241 HBW. |
Dureza y microestructura antes y después del recocido
| Diámetro de indentación/mm | Composición de fases (fracción de masa, %) | Microestructura | ||||||
| Antes del recocido | Después del recocido | Ferrito | Carburo | Forma de carburo | Antes del recocido | Después del recocido | ||
| Diámetro de indentación/mm | HBW | Diámetro de indentación / mm | HBW | |||||
| 3.0 – 3.4 | 415 – 321 | 3,9 – 4,3 | 241 – 197 | 87,3 – 85,8 | 12,7 – 14,2 | Fe₃C | Troostita + Sorbita | Esferoidita |
4.2 Enfriamiento
| Plan | Temperatura de enfriamiento / °C | Enfriamiento | Dureza HRC | |||
| Refrigerante | Temperatura del refrigerante / °C | Duración | Dejar enfriar a temperatura ambiente. | |||
| I | 860 – 880 | Aceite | 20 – 40 | A la temperatura del aceite | Aire | 62 – 65 |
| II | 860 – 880 | Aceite | 80 – 140 | Hasta 150 – 200 °C | Aire | 62 – 65 |
| III | 860 – 880 | Sal de nitrato fundida o álcali | 150 – 200 | 3 – 5 min | Aire | 61 – 63 |
| IV | 860 – 880 | Sal de nitrato fundida o álcali | 150 – 200 | 30 – 60 minutos | Aire | 59 – 62 |
Nota: Para piezas con formas complejas y requisitos de deformación reducidos, utilice los planos III y IV.
4.3 Especificación del tratamiento en frío
| Plan de extinción | Temperatura de enfriamiento / °C | Objetivo | Aumento de la dureza HRC |
| I – III | -70 | Herramientas de alta precisión, estabilización dimensional de moldes. | 0 – 1 |
Nota: El tratamiento en frío debe realizarse dentro de la hora posterior al enfriamiento.
5. Templado
5.1 Especificaciones del proceso de templado
| Plan | Propósito del templado | Temperatura de calentamiento / °C | Medio de calentamiento | Dureza HRC |
| I | Alivio de la tensión, estabilización de la microestructura | 140 – 160 | Petróleo, salitre, álcali | 62 – 65 |
| 160 – 180 | 61 – 63 | |||
| 180 – 200 | 60 – 62 | |||
| 200 – 220 | 58 – 62 | |||
| II | Alivia el estrés, reduce la dureza. | Según el requisito de dureza | Salitre, álcali, horno de aire | Según el requisito de dureza |
Notas:
- Para piezas de trabajo de alta precisión (1-2 μm), el revenido (envejecimiento) debe realizarse después del desbaste.
- Para el revenido por encima de 250 °C, se puede garantizar la estabilidad dimensional de la pieza sin necesidad de tratamiento en frío.
5.2 Relación entre la temperatura de revenido y la dureza
| Temperatura de templado/°C | 100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 600 |
| Dureza HRC | 64 | 63 | 62 | 60 | 59 | 58 | 55 | 51 | 47 | 40 |
Nota: Enfriamiento en aceite a 870 °C, revenido durante 2 horas.
6. Propiedades mecánicas
El acero 9SiCr contiene silicio y cromo, lo que le confiere una alta templabilidad, dureza al temple y resistencia al revenido. Esto resulta beneficioso para mejorar la resistencia al desgaste y a la deformación plástica. Al templarse a 300-400 °C, la dureza se mantiene en torno a 60 HRC, lo que demuestra su buena resistencia al desgaste y tenacidad. Sin embargo, este acero es propenso a la descarburación, por lo que deben tomarse medidas para prevenirla durante el calentamiento por temple.
Propiedades mecánicas del acero 9SiCr a diferentes temperaturas
| Temperatura | Tensión | Compresión | Torsión | Resistencia al impacto | Dureza | |||||
| (°C) | ReL | Rm | A (%) | Z (%) | Resistencia a la compresión (MPa) | T (N·m) | φ (°) | l (%) | aKV / (J/cm) 2 ) | HBW |
| 20 | 456 | 805 | 26.2 | 54.2 | 3610 | 155 | 435 | 7.7 | 40 | 243 |
| 200 | 330 | 722 | 21.9 | 47.7 | 2660 | 141 | 396 | 6.9 | 90 | 218 |
| 400 | 335 | 635 | 32 | 63.4 | 1830 | 144 | 332 | 6.6 | 100 | 213 |
| 600 | 176 | 207 | 51.5 | 76.8 | 1900 | 64 | 1990 | 32.9 | 90 | 172 |
| 700 | 85 | 100 | 58 | 77.2 | 27 | 2270 | 39.5 | 150 | 53 | |
| 750 | 73 | 102 | 59.3 | 68.4 | 223 | 370 | 44.6 | |||
| 800 | 67 | 87 | 70.6 | 62.5 | 265 | 12 | 3300 | 57.4 | 360 | 29.3 |
| 850 | 46 | 67 | 51 | 48.3 | 230 | 320 | 33.6 | |||
| 900 | 42 | 52 | 39.7 | 30.2 | 265 | 11.5 | 2250 | 39.2 | 280 | 22.7 |
| 1000 | 24 | 30 | 22 | 26.7 | 7.5 | 935 | 16.3 | 222 | 19 | |
| 1100 | 15 | 20 | 41.5 | 53 | 4 | 1390 | 24.2 | 158 | 7.4 | |
| 1200 | 6 | 11 | 87 | 100 | 106 | 4.2 | ||||
| 1250 | 7 | 9.7 | 56.5 | 100 | 77 | |||||
| 1300 | 6 | 7 | 46.5 | 87 | ||||||
7. Aplicaciones
El acero 9SiCr es un acero para herramientas de baja aleación. Posee alta templabilidad y resistencia al revenido, y es apto para martemperado o austemperado. Se utiliza comúnmente para fabricar herramientas de corte de alta velocidad con altos requisitos de resistencia al desgaste y matrices para trabajo en frío con formas complejas, requisitos de baja deformación y alta resistencia al desgaste, tales como:
- troqueles de acuñación
- escariadores manuales
- cuchillas de corte
- placas de laminado de roscas
- rodillos de laminación en frío
- Enderezar los rodillos
- matrices de laminado de roscas
- troqueles de dibujo
- troqueles de estampado
- El enfriado muere