
Aobo Steel | Proveedor global de acero para herramientas en China
Proveedor de acero para herramientas DC53 para pedidos al por mayor
Acero para matrices de trabajo en frío de alta tenacidad | Suministro recocido | Para distribuidores globales
- 100% ensayado por UT – Clase D/d garantizada según SEP 1921-82
- Suministro en estado recocido · MTC (EN 10204 3.1)
- Superficie: cascarilla negra / torneada / laminada en caliente / pulida
- Stock disponible en Huangshi — 1.000 t de acero para herramientas
Consultar existencias y precio
Envíe las medidas, la cantidad y el puerto de destino y confirmamos el stock y el precio en un día hábil.
O contáctenos directamente
Escanee para chatear
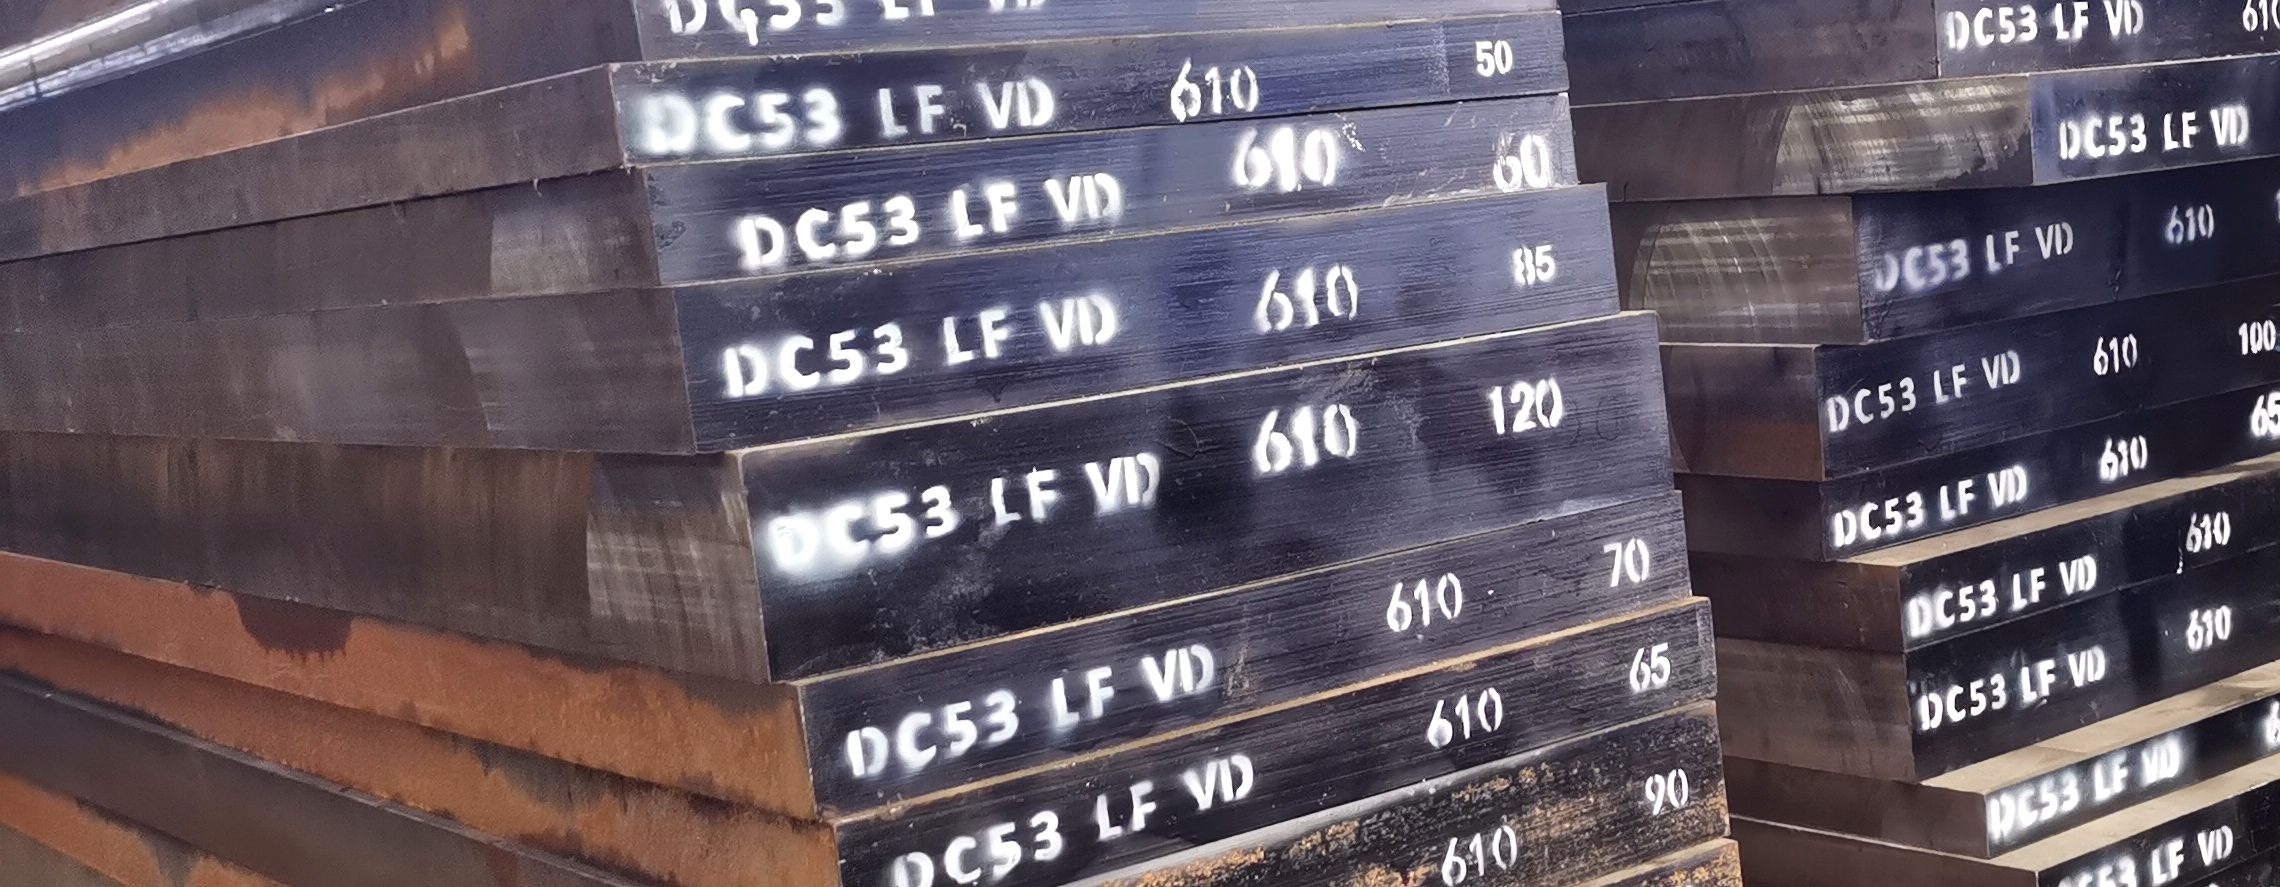
El acero DC53 es un acero de alto cromo y un acero para matrices de trabajo en frío de alta tenacidad de uso general. Tras el temple y el revenido a 520-530°C, su dureza puede alcanzar 62-63 HRC, superando la del acero SKD11. Aunque su dureza es 2-3 HRC superior, su resistencia al desgaste y su tenacidad al impacto mejoran significativamente, lo que lo convierte en una excelente grado de acero para sustituir al D2. La barra redonda y la placa de DC53 se mantienen en stock en Huangshi, procedentes de nuestras 1.000 t de stock de acero para herramientas; las medidas fuera del rango indicado a continuación se producen bajo pedido.
Descripción general del suministro de acero para herramientas DC53
| Grado | JIS DC53 |
| Condiciones de entrega | Totalmente recocido (estado blando para el mecanizado) |
| Formas disponibles | Barra redonda / Barra plana / Placa / Bloque forjado Placa también fresada a escuadra o rectificada plana a medida final — Placa de acero para herramientas rectificada de precisión |
| Stock | 1.000 t de acero para herramientas en stock en Huangshi — el DC53 se suministra de este stock dentro del rango de medidas indicado a continuación |
| Rango de tamaño | Barra plana 8–810 mm · Barra redonda Φ12–Φ500 mm — tabla de tamaños completa |
| Capacidad de producción mensual | Aprox. 1.200 toneladas métricas |
| Cantidad de exportación recomendada | Contenedor completo de 20GP (~26 toneladas) |
| MOQ | 5 toneladas |
| Plazo de entrega (con existencias de lingotes) | Aproximadamente 20 días |
| Plazo de entrega (fundición reciente) | 30–45 días |
| Plazo de entrega (Grado ESR) | Aproximadamente 60 días |
| Inspección | Equipo interno de pruebas ultrasónicas + Inspección por terceros disponible |
| Documentación | MTC (EN 10204 3.1) + Informe UT |
¿Por qué los distribuidores globales obtienen DC53 de Aobo Steel?
- Suministro mensual continuo de alrededor de 1.200 toneladas
- Cantidad mínima de pedido (MOQ) a partir de 5 toneladas para pedidos al por mayor.
- Longitudes de barras y placas optimizadas para contenedores
- Se admiten tamaños mixtos para la carga de exportación.
- Entrega recocida para mecanizado posterior
- Abastecimiento estable a través de socios de cadena de suministro integrados
- Inspección UT disponible para SEP 1921-82 D/d o E/e
- Trazabilidad del MTC y del lote con cada envío
- Seguimiento del número de lote para el control de pedidos
- Opciones de superficie negra, torneada y pulida
- Embalaje a granel para exportación marítima
- Ruta de conversión clara a la página dedicada al suministro a granel.
Producción estable para un suministro a granel a largo plazo
- Producción mensual continua de alrededor de 1.200 toneladas
- Ciclos de producción continuos para la reposición de inventario.
- El proceso ESR (refundición por electroescoria) está disponible bajo petición.
- Suministro estable de aleaciones para reducir el riesgo de interrupción del suministro.
- Trazabilidad completa del lote vinculada al número de colada original.
Formas y rango de medidas disponibles del acero para herramientas DC53
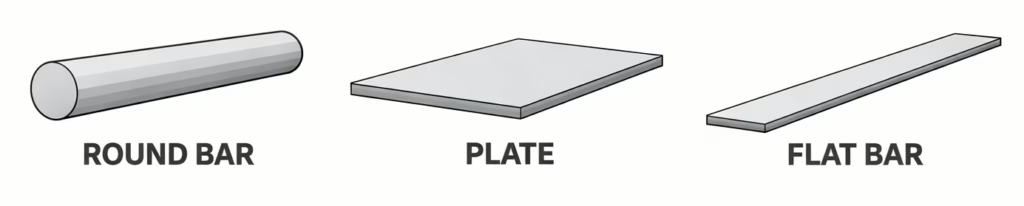
| Forma | Espesor / Diámetro (mm) | Ancho (mm) | Longitud |
|---|---|---|---|
| Planos (forjados, superficie en bruto) | 35–400 | 200–810 | 2–5 m |
| Planos (forjados, superficie mecanizada) | 30–400 | 200–810 | 2–5 m |
| Planos (laminados en caliente, superficie en bruto) | 8–60 | 210–610 | 3–5 m |
| Redondos (forjados, en bruto y torneados) | Φ60–Φ500 | — | 2–5 m |
| Redondos (laminados, en bruto y torneados) | Φ12–Φ60 | — | 3–5,8 m |
Rango de suministro para acero para herramientas forjado y laminado — no es una lista de stock. El stock cubre parte de este rango; todo lo que queda fuera se produce bajo pedido: unos 25 días con lingote en stock, 30–45 días para una colada nueva, 60 días para ESR.
Control de calidad para pedidos al por mayor
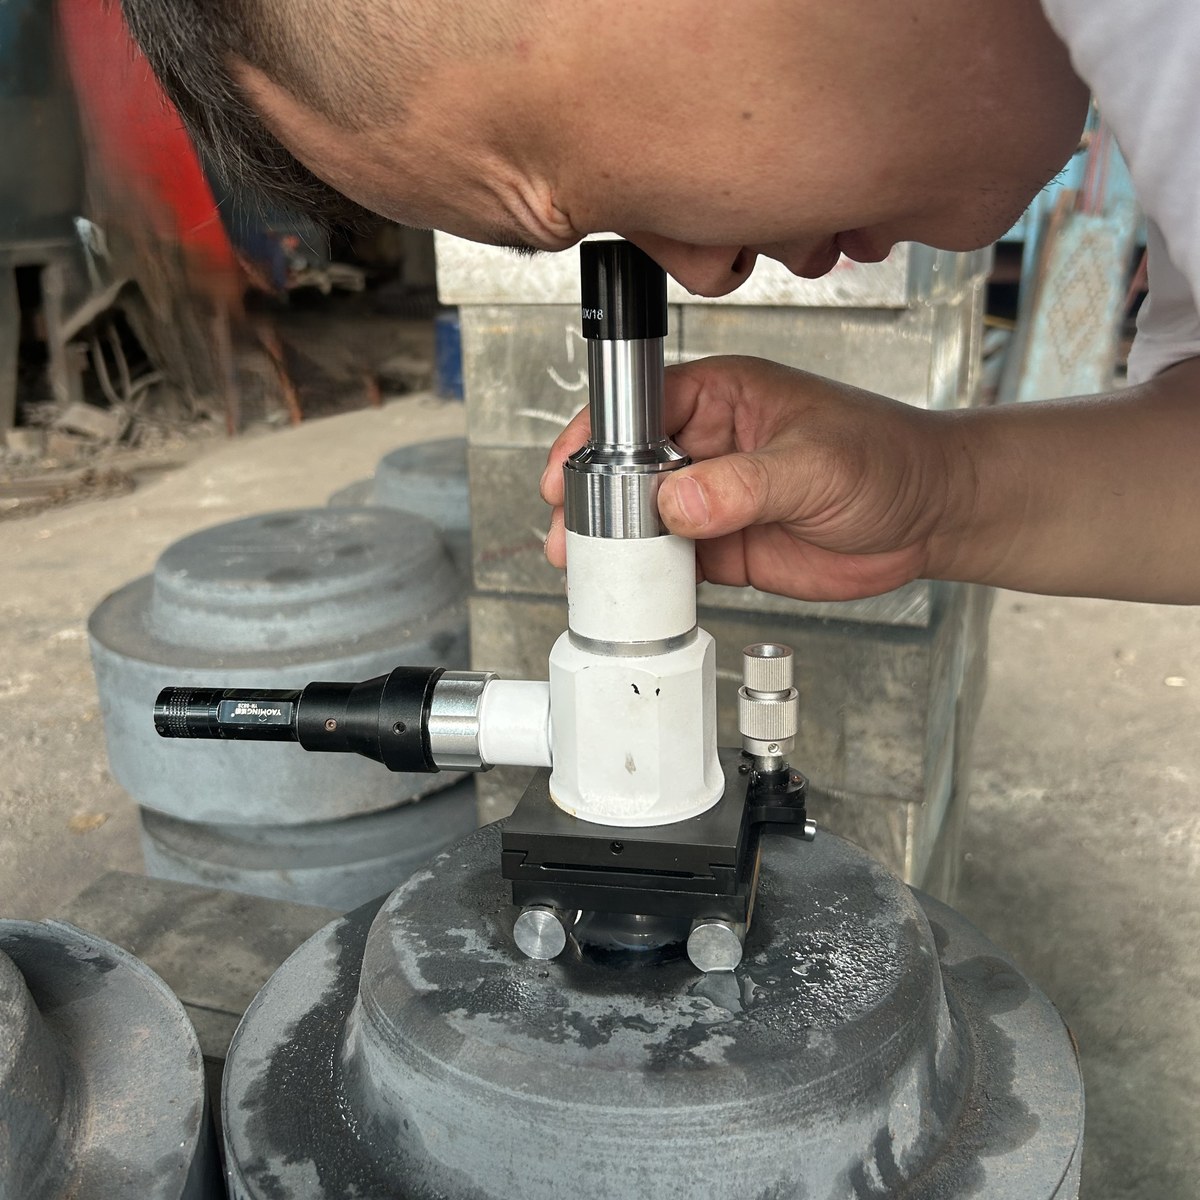
Cada lote de acero para herramientas suministrado por Aobo Steel se verifica antes del envío para garantizar la precisión del grado, la integridad interna y la trazabilidad de los pedidos a granel.
- Composición química verificada mediante un espectrómetro.
- Pruebas ultrasónicas disponibles (SEP 1921-82)
- Entregado en estado recocido esferoidizado
- Certificado de prueba de fábrica (EN 10204 3.1) con número de colada
- Inspección dimensional y superficial antes del envío.
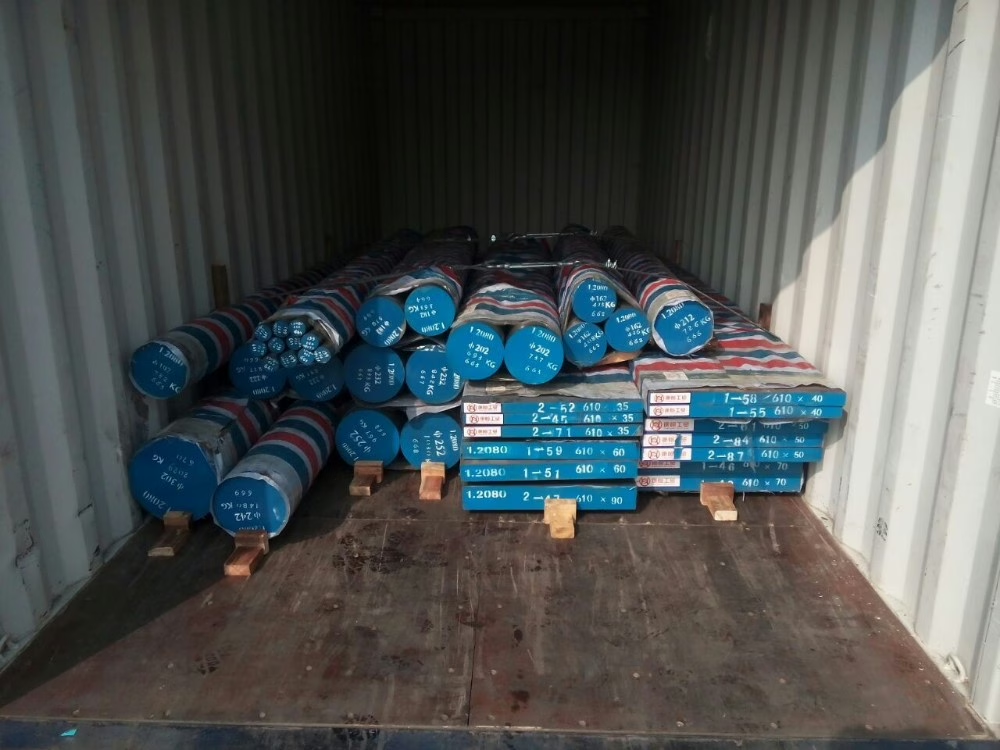
Embalaje para exportación y carga de contenedores
- Embalaje profesional apto para exportación marítima
- Carga de 20GP optimizada hasta ~26 toneladas
- Se admiten grados y tamaños mixtos.
- Protección anticorrosión para largos tránsitos marítimos
Para envíos internacionales, se recomienda encarecidamente la carga de contenedores completos para garantizar la rentabilidad y una tramitación aduanera más ágil.
Aplicación
Las matrices de troquelado, las matrices de conformado en frío, las matrices de estirado en frío, los punzones de rodillos de conformado y las matrices de extrusión en frío son esenciales para dar forma y cortar materiales en los procesos de trabajo en frío.
El troquelado de precisión y los distintos tipos de troqueles de estampado para el procesamiento de corte de alambre son ideales para tareas de corte complejas y precisas.
Matrices de deformación plástica para materiales difíciles de mecanizar: Esto incluye matrices de forja en frío, embutición profunda y laminado de roscas, así como punzones de troquelado de alta velocidad y punzones para chapa de acero inoxidable, adecuados para el procesamiento de materiales difíciles.
Los troqueles de estampado en frío que requieren alta resistencia al desgaste, dureza y tenacidad son ideales para operaciones de estampado exigentes que requieren durabilidad y resistencia.
Para matrices con requisitos de rendimiento superiores a los del acero D2 y moldes que necesitan una resistencia excepcional: el DC53 ofrece un rendimiento superior y una excelente relación coste-eficacia en estos casos.
Moldes grandes y moldes de precisión: Adecuados para aplicaciones donde el tamaño y la precisión son fundamentales.
Composición
| Elemento | Carbon (C) | Silicio (Si) | Manganeso (Mn) | Cromo (Cr) | Molibdeno (Mo) | Vanadio (V) |
| Porcentaje (%) | 0,90 – 1,10 | 1 | 0.4 | 8 | 2 | 0.3 |
el tratamiento térmico
Proceso de endurecimiento
El primer paso es el enfriamiento rápido. El proceso consiste en calentar el material a 940-960 °C y luego enfriarlo rápidamente, generalmente con aire o aceite.
Revenido
Tras el temple, se aplica un tratamiento de revenido. Existen dos tipos de revenido para el acero DC53:
- Revenido a baja temperatura (180-220 °C): Este método es adecuado para moldes que requieren una dureza muy alta. La dureza después del revenido puede alcanzar los 60-62 HRC, lo que proporciona una resistencia al desgaste particularmente elevada.
- Revenido a alta temperatura (520-530 °C): Este método mantiene una alta dureza (62-63 HRC) a la vez que aumenta la ductilidad, lo cual es ideal para moldes que necesitan ser resistentes y duraderos.
Precauciones con el tratamiento térmico
- El calentamiento debe realizarse de forma gradual para evitar un calentamiento demasiado rápido y que el material se abra.
- Tras el tratamiento térmico del material, el aire se enfría hasta alcanzar la temperatura ambiente.
- Si el material se utiliza para fabricar moldes de precisión, se recomienda templarlo a 520-530 °C para obtener resultados óptimos.