
Mejores aceros para herramientas para troqueles de embutición profunda
Los mejores aceros para herramientas para matrices de embutición profunda son D2/1.2379/SKD11, A2/1.2363/SKD12, O1/1.2510, O2/1.2842, O6, M2/1.3343/SKH51, y M4. La elección correcta depende del volumen de producción, el material de la chapa, la severidad de la embutición y el modo de falla de la matriz. Para matrices de producción larga con desgaste abrasivo, el D2 suele ser la primera opción. Para mejor tenacidad y estabilidad dimensional, el A2 es más adecuado. Para producciones cortas a medias, el O1 y el O2 pueden funcionar bien. Cuando el engrase, la acumulación de material o el desgaste severo por deslizamiento se convierten en el problema principal, el O6, el M2 o el M4 pueden rendir mejor.
Guía de selección rápida para acero de matrices de embutición profunda
La tabla a continuación proporciona una respuesta rápida a las condiciones comunes de las matrices de embutición profunda. Ayuda a comparar aceros para herramientas por resistencia al desgaste, tenacidad, riesgo de engrase, volumen de producción y severidad de la embutición.
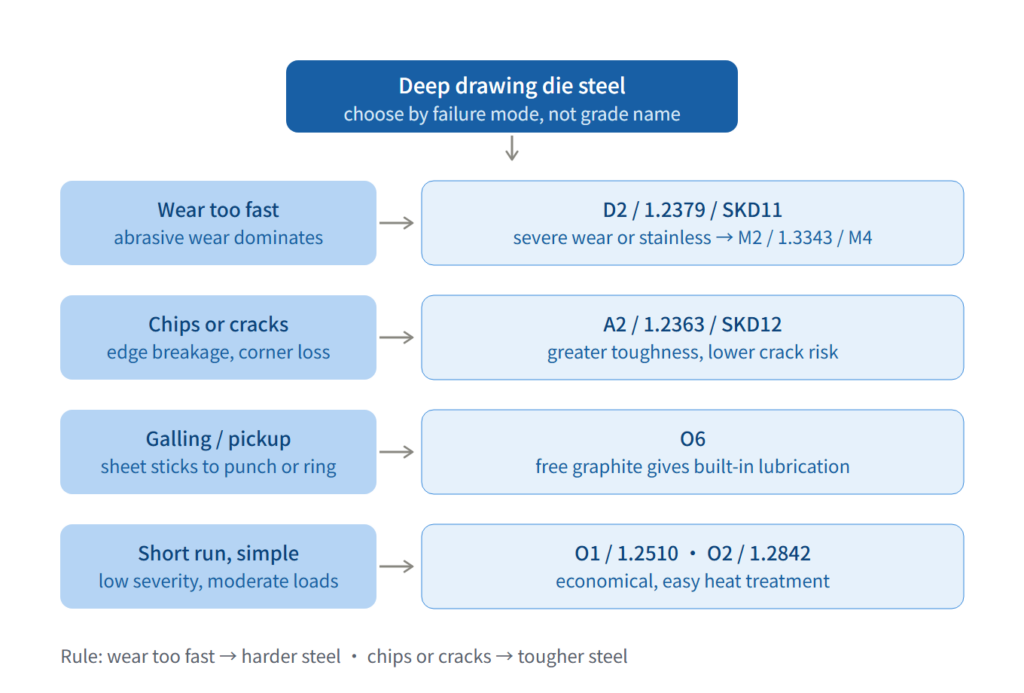
diagrama-de-flujo-para-la-seleccion-de-acero-para-troqueles-de-embuticion-profunda
| Condición de embutición profunda | Mejor elección de acero para herramientas | Por qué |
|---|---|---|
| Producción de larga duración con desgaste abrasivo | D2 / 1.2379 / SKD11 | Fuerte resistencia al desgaste y resistencia a la compresión |
| Punzones de embutición y anillos de embutición bajo alta fricción | D2 | Buena resistencia al contacto deslizante repetido |
| Necesidad de mejor tenacidad y estabilidad dimensional | A2 / 1.2363 / SKD12 | Mejor equilibrio que los aceros de alto carbono y alto cromo |
| Producción de corta a media duración | O1 / 1.2510 o O2 / 1.2842 | Costo-rendimiento práctico |
| Engrase o desgaste por deslizamiento | O6 | El carbono grafítico ayuda a reducir el agarrotamiento |
| Embutición severa o materiales de chapa abrasivos | M2 / 1.3343 / SKH51 o M4 | Mayor resistencia al desgaste y resistencia a la compresión |
| Embutición de acero inoxidable con acumulación de material | M2, O6 o acero para herramientas de bajo cromo | Mejor control del desgaste adhesivo |
| Matrices de embutición simples de producción corta | Aceros de la serie W | Opción de menor costo para trabajos menos exigentes |
| Matrices de embutición muy grandes | Cuerpo de acero fundido, hierro gris o hierro dúctil | Más práctico para la construcción de matrices grandes |
D2 no siempre es mejor que A2. M2 no siempre es necesario. O1 no siempre es demasiado débil. El acero correcto depende de cómo trabaja el troquel y cómo falla. Los troqueles de conformado, embutición y plegado se comparan grado por grado en el guía de selección de acero para matrices de conformado, estirado y doblado.
Grados equivalentes utilizados en matrices de embutición profunda
El acero para matrices de embutición profunda puede aparecer bajo diferentes nombres de norma. Los compradores pueden buscar por AISI, DIN/W.Nr., JIS o grados equivalentes locales. La tabla a continuación ayuda a conectar los nombres comunes utilizados al seleccionar materiales para matrices de embutición profunda.
| Grado común | DIN / W.Nr. | JIS | Función principal en matrices de embutición profunda |
|---|---|---|---|
| D2 | 1.2379 | SKD11 | Matrices de embutición de larga duración, punzones, anillos de embutición, alto desgaste abrasivo |
| D3 | 1.2080 | SKD1 | Alta resistencia al desgaste y resistencia a la compresión. |
| A2 | 1.2363 | SKD12 | Mejor tenacidad y estabilidad dimensional que los aceros de la serie D |
| O1 | 1.2510 | SKS3 | Producciones cortas a medias y matrices más simples |
| O2 | 1.2842 | — | Series cortas a medias y piezas auxiliares de utillaje |
| O6 | — | — | Aplicaciones con desgaste por deslizamiento y propensas al gripado |
| M2 | 1.3343 | SKH51 | Casos de embutición severa, alto desgaste y sensibles al gripado |
| M4 | — | — | Condiciones de desgaste severo y embutición con alta carga |
Esta tabla sirve de apoyo para el reconocimiento de grados. No debe sustituir la regla principal de selección. El modo de fallo del troquel sigue determinando la mejor dirección de material.
¿Qué hace que los troqueles de embutición profunda sean difíciles para el acero para herramientas?
Los troqueles de embutición profunda enfrentan alta fricción por deslizamiento, cargas de compresión y presión de contacto superficial. El punzón empuja la chapa hacia la cavidad del troquel, mientras que el anillo de embutición y el pisador controlan el flujo del material. Esto genera desgaste, gripado, riesgo de fisuración y problemas de estabilidad dimensional.
Un acero para troqueles de embutición profunda normalmente debe proporcionar:
| Requisito | Por qué es importante |
|---|---|
| Resistencia al desgaste | La chapa se desliza contra la superficie del troquel bajo presión |
| Resistencia a la compresión | Los punzones y anillos de embutición deben resistir la deformación |
| Toughness | Reduce el desportillado, la fisuración y el fallo frágil |
| estabilidad dimensional | Ayuda al troquel a mantener la forma después del tratamiento térmico |
| Resistencia al engripamiento | Importante al embutir acero inoxidable, aluminio o materiales pegajosos |
¿Cuándo es D2 la mejor opción para troqueles de embutición profunda?
D2 / 1.2379 / SKD11 suele ser la mejor opción general cuando el desgaste abrasivo controla la vida útil de la herramienta y la producción es larga. Es adecuado para aplicaciones como punzones de embutición, anillos de embutición y superficies de trabajo de alta fricción que requieren fuerte resistencia al desgaste y resistencia a la compresión.
D2 pertenece al grupo de aceros para trabajo en frío de alto carbono y alto cromo. Su estructura rica en carburos proporciona una fuerte resistencia a la abrasión y ayuda a prolongar el intervalo entre rectificados. Por eso D2 se selecciona a menudo para troqueles de embutición profunda de producción larga.
D2 no resuelve todos los problemas de embutición profunda. Si el troquel se desportilla, se fisura o se gripa durante la embutición de acero inoxidable, el problema puede no ser desgaste abrasivo. En ese caso, A2, M2, O6 o un acero para herramientas con menor contenido de cromo pueden ser una mejor dirección.
Use D2 cuando el troquel se desgasta gradualmente bajo fricción repetida.
Sustituya D2 cuando el troquel falla por fisuración, desportillado, gripado o adherencia de material.
¿Cuándo debería elegir A2 en lugar de D2?
Elija A2 / 1.2363 / SKD12 en lugar de D2 cuando el troquel de embutición profunda requiera mayor tenacidad, un tratamiento térmico más seguro y mejor estabilidad dimensional en lugar de la máxima resistencia al desgaste abrasivo.
A2 ofrece un compromiso equilibrado entre resistencia al desgaste y tenacidad. Es útil cuando no se requiere la extrema resistencia al desgaste del acero de la serie D, pero el troquel aún necesita resistencia a la deformación y un riesgo reducido de fisuración.
A2 no es simplemente un D2 más débil. Resuelve un problema diferente. D2 se centra en el desgaste. A2 se centra en el equilibrio.
Elija A2 cuando D2 sea demasiado sensible a la fisuración o cuando la estabilidad dimensional importe más.
Sustituya A2 por D2 cuando el desgaste abrasivo se convierta en el modo de fallo principal durante una producción prolongada.
¿Son O1 y O2 suficientes para troqueles de embutición profunda de series cortas?
O1 / 1.2510 y O2 / 1.2842 pueden funcionar para producciones de series cortas a medias cuando las condiciones de embutición son moderadas y no se requiere una resistencia extrema al desgaste.
Los aceros de la serie O proporcionan una dureza útil, tenacidad suficiente y una relación costo-efectividad práctica para muchas aplicaciones de utillaje menos severas. O1 y O2 pueden usarse para troqueles de embutición profunda, punzones y utillaje relacionado. O2 también puede usarse para piezas auxiliares como expulsores y pisadores en algunas operaciones con alta fricción.
O1 y O2 se convierten en opciones débiles cuando aumenta el volumen de producción, el desgaste es demasiado rápido o la distorsión por tratamiento térmico se convierte en un problema.
Use O1 u O2 cuando el trabajo sea de serie corta, simple o de severidad moderada.
Sustituya O1 u O2 por A2 o D2 cuando la vida útil de la herramienta, la estabilidad o la resistencia al desgaste resulten insuficientes.
¿Cuándo tiene sentido O6 para problemas de gripado?
O6 tiene sentido para troqueles de embutición profunda cuando la chapa embutida se adhiere al punzón, al anillo de embutición o a la superficie de contacto del pisador, provocando gripado, adherencia de material, rayaduras o mal acabado superficial. En esta situación, el problema principal es el desgaste adhesivo más que el desgaste abrasivo simple.
O6 puede ayudar porque su grafito libre proporciona un efecto lubricante incorporado, reduciendo la fricción por deslizamiento durante la embutición. Esto lo hace útil cuando el gripado se vuelve más grave que el desgaste normal del troquel.
O6 no debe sustituir a D2 en todos los troqueles de embutición profunda de producción larga. Si el punzón o el anillo de embutición fallan principalmente por desgaste abrasivo, D2 o el acero rápido pueden seguir siendo preferibles. O6 es más relevante cuando la adherencia, el material pegado y el daño superficial son los problemas principales.
Use O6 cuando haya gripado y adherencia de material en las superficies de contacto del troquel de embutición profunda.
No use O6 como respuesta predeterminada cuando el fallo principal sea desgaste abrasivo de producción larga.
¿Cuándo debería actualizar a M2 / 1.3343 / SKH51 o M4?
Actualice a M2 / 1.3343 / SKH51 o M4 cuando los aceros D2, A2 o de la serie O no puedan proporcionar suficiente resistencia al desgaste para condiciones severas de embutición profunda.
Los aceros rápidos como M2 y M4 pueden manejar embutición severa, materiales de chapa abrasivos, contacto deslizante a alta presión y aplicaciones exigentes de punzones. M2 también puede considerarse cuando la embutición de acero inoxidable causa gripado y acumulación de material, en cuyo caso D2 puede no rendir bien.
M2 y M4 no deben convertirse en opciones predeterminadas. Si la condición del dibujo no es severa, D2 o A2 pueden ofrecer una mejor relación costo-rendimiento.
Use M2 o M4 cuando el desgaste severo, la alta presión o el engripamiento del acero inoxidable hacen que los aceros para trabajo en frío ordinarios sean insuficientes.
Mantenga D2 o A2 cuando las condiciones de trabajo no justifiquen acero rápido.
¿Qué hay de los aceros de la serie W y los troqueles de embutición grandes?
Los aceros de la serie W como W1, W2 y W5 pueden usarse para troqueles de embutición simples y de series cortas. Pueden proporcionar una capa exterior dura y resistente al desgaste con un núcleo más tenaz. W5 puede ser adecuado para estampado y embutición más pesados porque el cromo mejora la templabilidad y la resistencia al desgaste hasta cierto punto.
Su principal debilidad es el riesgo en el tratamiento térmico. Los aceros de temple en agua pueden distorsionarse o agrietarse durante el enfriamiento, especialmente en formas de troquel complejas o secciones desiguales.
Para troqueles de embutición muy grandes, el acero para herramientas macizo puede no ser práctico. El acero fundido, el hierro fundido gris o el hierro dúctil pueden usarse para cuerpos de troquel grandes, mientras que las superficies de alto desgaste pueden requerir áreas endurecidas o insertos de acero para herramientas.
Este es un punto de apoyo, no el enfoque del artículo principal. Las principales opciones de acero para troqueles de embutición profunda siguen siendo D2, A2, O1, O2, O6, M2 y M4.
¿Cuándo debe reemplazar un acero para herramientas por otro en troqueles de embutición profunda?
Un troquel de embutición profunda debe usar un acero para herramientas diferente cuando el acero actual ya no coincide con el modo de falla. El desgaste rápido, el desportillamiento, el agrietamiento, el engripamiento, la distorsión por tratamiento térmico y el aumento del volumen de producción son las principales razones para cambiar de un acero a otro.
Cuando Aobo Steel revisa una consulta de material para troquel de embutición profunda, la información útil incluye el problema actual del troquel, el material de la chapa embutida, el volumen de producción, el tamaño requerido y si el troquel falla por desgaste, agrietamiento, engripamiento o distorsión.
| Problema | Aceros | Reemplazar con | Razón |
|---|---|---|---|
| El troquel se desgasta demasiado rápido en series cortas o medias | O1 / O2 | A2 o D2 | Mejor resistencia al desgaste y vida útil del troquel más estable |
| A2 pierde tolerancia en producción larga | A2 | D2 | Mayor resistencia al desgaste abrasivo y resistencia a la compresión |
| D2 aún se desgasta demasiado rápido en embutición severa | D2 | M2 o M4 | Mayor resistencia al desgaste para condiciones severas |
| D2 se desportilla o se agrieta | D2 | A2 | Mejor tenacidad y menor riesgo de falla frágil |
| D2 se engripa durante la embutición de acero inoxidable | D2 | M2, O6 o acero para herramientas de bajo cromo | Mejor resistencia al desgaste adhesivo y a la adherencia de material |
| El troquel de la serie O o serie W se distorsiona después del temple | O1 / O2 / W1 / W2 | A2 o D2 | Los aceros de temple al aire brindan mejor estabilidad dimensional |
| El troquel grande de acero para herramientas macizo cuesta demasiado | Acero para herramientas macizo | Cuerpo de acero fundido, hierro gris o hierro dúctil | Más práctico para la construcción de matrices grandes |
Esta lógica de reemplazo importa más que una simple clasificación de aceros. Si el troquel se desgasta demasiado rápido, avance hacia una opción de mayor resistencia al desgaste. Si el troquel se agrieta, avance hacia mayor tenacidad. Si el troquel se engripa, concéntrese en el desgaste adhesivo. Si el troquel se distorsiona, elija una ruta de temple más estable.
Grados de acero para troqueles de embutición profunda y dureza de trabajo
Una vista compacta de la misma elección, leída como grado, la dureza a la que trabaja en un troquel de embutición y la ventaja por la que se elige.
| Grado de acero para herramientas | Dureza típica | Ventaja principal para la embutición profunda |
|---|---|---|
| AISI D2 | 58–62 HRC | Alta resistencia al desgaste para largas series de producción |
| AISI O6 | 58–62 HRC | Fricción reducida y fuerte resistencia al galling |
| AISI A2 | 57–60 HRC | Mejor tenacidad y estabilidad dimensional |
| AISI M4 | 60–64 HRC | Máxima resistencia al desgaste en condiciones severas |
Errores comunes al elegir acero para herramientas para troqueles de embutición profunda
El error más común es elegir basándose en la reputación de un grado de acero en lugar del modo de falla. La holgura, los radios y la fuerza de embutición para los que está construido el troquel se recopilan en el tabla de holguras y radios de embutición profunda. Un acero más duro o más caro no resuelve el desgaste, el agrietamiento, el engrase ni la distorsión.
| Error | Mejor razonamiento |
|---|---|
| Elegir primero el acero más duro | Verifique si el problema real es desgaste, agrietamiento o engripamiento |
| Usar D2 para todo troquel de producción larga | D2 puede fallar cuando el engripamiento o el desportillamiento controlan la vida útil del troquel |
| Ignorar el material de la chapa | El acero inoxidable y el aluminio pueden crear problemas de desgaste adhesivo |
| Tratar la serie corta y la producción en masa por igual | O1/O2 puede funcionar para series cortas pero falla en producción larga |
| Resolver el agrietamiento con mayor resistencia al desgaste | Un troquel agrietado normalmente necesita más tenacidad |
Aobo Steel suele ver que las conversaciones sobre materiales comienzan con “¿Qué grado es mejor?”. Una mejor pregunta es: “¿Cómo está fallando el troquel?”. Esa pregunta conduce a una elección de acero más confiable.
Conclusión
Los mejores aceros para herramientas para troqueles de embutición profunda son D2 / 1.2379 / SKD11, A2 / 1.2363 / SKD12, O1 / 1.2510, O2 / 1.2842, O6, M2 / 1.3343 / SKH51 y M4. No resuelven el mismo problema. D2 funciona mejor para desgaste abrasivo en series largas. A2 rinde mejor cuando la tenacidad y la estabilidad dimensional son más importantes. O1 y O2 se adaptan a series cortas y medianas. O6 ayuda cuando dominan el engrase y el desgaste por deslizamiento. M2 y M4 son adecuados para condiciones severas de embutición.
El mejor método de selección comienza con el modo de falla. Si el troquel se desgasta demasiado rápido, aumente la resistencia al desgaste. Si se astilla o se agrieta, mejore la tenacidad. Si se engrasa, concéntrese en la resistencia al desgaste adhesivo. Si se distorsiona después del tratamiento térmico, elija un acero de temple al aire más estable.
A dónde ir después
Páginas de selección relacionadas en este sitio: Acero para herramientas O2 | 1.2842; Selección de aceros para herramientas para conformado y estirado; Guía de tratamiento térmico del acero para herramientas O2; Selección de aceros para herramientas para rodillos de laminación de tubos y tuberías | D2, A2, H13.
Antes de usar esto como especificación de acero para matrices
Esta página es un resumen de selección para compradores, no una especificación de Aobo Steel. La dureza de trabajo y la elección del grado también dependen del diseño de la herramienta, la prensa, el material que se conforma y el tratamiento térmico, y el grado final para un trabajo se confirma junto con el fabricante del acero y el fabricante de la herramienta.
¿Necesita acero para herramientas para troqueles de embutición profunda?
Envíe el grado, el tamaño, la cantidad, el material de colada o chapa y la herramienta en la que se usará este acero. Aobo Steel suministra acero para herramientas de trabajo en caliente y en frío en barra redonda y placa.