
Best Tool Steels for Deep Drawing Dies
Os melhores aços para ferramentas de estampagem profunda são: D2/1.2379/SKD11, A2/1.2363/SKD12, O1/1.2510, O2/1.2842, O6, M2/1.3343/SKH51, e M4. A escolha correta depende do volume de produção, do material da chapa, da severidade da estampagem e do modo de falha da matriz. Para matrizes de longa duração com desgaste abrasivo, D2 geralmente é a primeira opção. Para maior resistência e estabilidade dimensional, A2 é mais adequado. Para lotes de produção curtos a médios, O1 e O2 podem funcionar bem. Quando o engripamento, a aderência de material ou o desgaste por deslizamento severo se tornam o principal problema, O6, M2 ou M4 podem apresentar melhor desempenho.
Guia de seleção rápida de aço para matrizes de estampagem profunda
A tabela abaixo fornece uma resposta rápida às condições comuns de estampagem profunda. Ela ajuda a comparar aços para ferramentas em termos de resistência ao desgaste, tenacidade, risco de gripagem, volume de produção e severidade da estampagem.
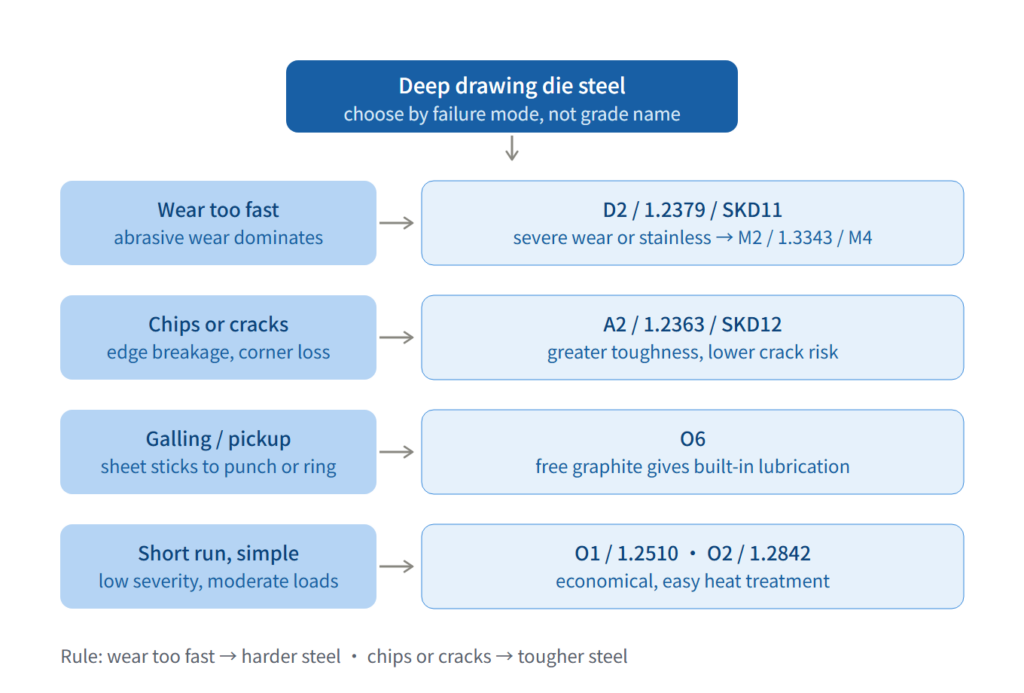
fluxograma de seleção de aço para matrizes de estampagem profunda
| Condição de desenho profundo | Escolha do aço ferramenta ideal | Por que |
|---|---|---|
| Produção em larga escala com desgaste abrasivo | D2 / 1.2379 / SKD11 | Alta resistência ao desgaste e à compressão. |
| Trincas de estiragem e anéis de estiragem sob alto atrito | D2 | Boa resistência ao contato deslizante repetido |
| Necessidade de maior resistência e estabilidade dimensional. | A2 / 1.2363 / SKD12 | Melhor equilíbrio do que os aços com alto teor de carbono e cromo. |
| Lotes de produção de curta a média duração | O1 / 1,2510 ou O2 / 1,2842 | Relação custo-benefício prática |
| desgaste por atrito ou deslizamento | O6 | O carbono grafítico ajuda a reduzir a aderência. |
| Materiais de folha abrasivos ou para desenho severo | M2 / 1.3343 / SKH51 ou M4 | Maior resistência ao desgaste e à compressão. |
| Desenho em aço inoxidável com coleta de material | Aço ferramenta M2, O6 ou de baixo teor de cromo | Melhor controle do desgaste adesivo |
| Matrizes de desenho simples para pequenas tiragens | Aços da série W | Opção mais econômica para trabalhos menos exigentes. |
| Matrizes de desenho muito grandes | Corpo em aço fundido, ferro fundido cinzento ou ferro fundido nodular. | Mais prático para a construção de matrizes grandes. |
D2 is not always better than A2. M2 is not always necessary. O1 is not always too weak. The correct steel depends on how the die works and how it fails. Forming, drawing and bending dies are compared grade by grade in the guia de seleção de aço para matrizes de conformação, estampagem profunda e dobramento.
Graus equivalentes usados em matrizes de estampagem profunda
O aço para matrizes de estampagem profunda pode ser encontrado sob diferentes nomes padrão. Os compradores podem pesquisar por AISI, DIN/W.Nr., JIS ou equivalentes locais. A tabela abaixo ajuda a relacionar os nomes comuns usados na seleção de materiais para matrizes de estampagem profunda.
| Grau comum | DIN / W.Nr. | JIS | Função principal em matrizes de estampagem profunda |
|---|---|---|---|
| D2 | 1.2379 | SKD11 | Matrizes de estampagem de longa duração, punções, anéis de estampagem, alto desgaste abrasivo |
| D3 | 1.2080 | SKD1 | Alta resistência ao desgaste e à compressão. |
| A2 | 1.2363 | SKD12 | Melhor tenacidade e estabilidade dimensional do que os aços da série D. |
| O1 | 1.2510 | SKS3 | Tiragens curtas a médias e matrizes mais simples. |
| O2 | 1.2842 | — | Produção de lotes de pequeno a médio porte e peças de ferramentas auxiliares |
| O6 | — | — | Aplicações sujeitas a desgaste por deslizamento e engripamento |
| M2 | 1.3343 | SKH51 | Estojos com forte tendência a estiramento, alto desgaste e alta sensibilidade à abrasão. |
| M4 | — | — | Condições de desgaste severo e trefilação sob alta carga |
Esta tabela auxilia no reconhecimento de qualidade. Ela não deve substituir a regra de seleção principal. O modo de falha da matriz ainda determina a melhor direção do material.
O que torna as matrizes de estampagem profunda difíceis para aço ferramenta?
As matrizes de estampagem profunda enfrentam alto atrito de deslizamento, cargas compressivas e pressão de contato superficial. O punção empurra a chapa metálica para dentro da cavidade da matriz, enquanto o anel de estampagem e o porta-matriz controlam o fluxo de material. Isso cria desgaste, engripamento, risco de trincas e problemas de estabilidade dimensional.
Um aço para matrizes de estampagem profunda geralmente deve proporcionar:
| Exigência | Por que isso importa |
|---|---|
| Resistência ao desgaste | A folha desliza contra a superfície da matriz sob pressão. |
| resistência à compressão | Punções e anéis de tração devem resistir à deformação. |
| Toughness | Reduz lascas, rachaduras e falhas frágeis. |
| Estabilidade dimensional | Ajuda a matriz a manter a forma após o tratamento térmico. |
| Resistência irritante | Importante ao desenhar aço inoxidável, alumínio ou materiais pegajosos. |
Quando o D2 é a melhor escolha para matrizes de estampagem profunda?
O aço D2 / 1.2379 / SKD11 geralmente é a melhor opção quando o desgaste abrasivo controla a vida útil da ferramenta e a produção é longa. É adequado para aplicações como punções de estampagem, anéis de estampagem e superfícies de trabalho de alto atrito que exigem alta resistência ao desgaste e à compressão.
O aço D2 pertence ao grupo dos aços para trabalho a frio com alto teor de carbono e cromo. Sua estrutura rica em carbonetos proporciona alta resistência à abrasão e ajuda a prolongar o intervalo entre as retificações. Por isso, o D2 é frequentemente escolhido para matrizes de estampagem profunda de longa duração.
O aço D2 não resolve todos os problemas de estampagem profunda. Se a matriz lascar, rachar ou sofrer desgaste abrasivo durante a estampagem de aço inoxidável, o problema pode não ser esse. Nesse caso, o aço A2, M2, O6 ou um aço ferramenta com menor teor de cromo podem ser opções mais adequadas.
Use D2 quando a matriz se desgastar gradualmente devido ao atrito repetido.
Substitua D2 quando a matriz falhar devido a rachaduras, lascas, desgaste por atrito ou acúmulo de material.
Quando você deve escolher A2 em vez de D2?
Escolha A2 / 1.2363 / SKD12 em vez de D2 quando a matriz de estampagem profunda exigir maior resistência, tratamento térmico mais seguro e melhor estabilidade dimensional em detrimento da máxima resistência ao desgaste abrasivo.
O aço A2 oferece um equilíbrio entre resistência ao desgaste e tenacidade. É útil quando a extrema resistência ao desgaste do aço da série D não é necessária, mas a matriz ainda precisa de resistência à deformação e um risco reduzido de fissuras.
A2 não é simplesmente uma versão mais fraca do D2. Ela resolve um problema diferente. O D2 foca no desgaste. O A2 foca no equilíbrio.
Escolha A2 quando D2 for muito sensível a fissuras ou quando a estabilidade dimensional for mais importante.
Substitua A2 por D2 quando o desgaste abrasivo se tornar o principal modo de falha durante a produção prolongada.
Será que O1 e O2 são suficientes para matrizes de estampagem profunda de tiragens curtas?
Os modelos O1 / 1.2510 e O2 / 1.2842 podem ser utilizados em lotes de produção de curta a média duração, quando as condições de trefilação são moderadas e não se exige extrema resistência ao desgaste.
Os aços da série O oferecem dureza útil, tenacidade suficiente e custo-benefício prático para muitas aplicações de ferramentas menos severas. O1 e O2 podem ser usados em matrizes de estampagem profunda, punções e ferramentas relacionadas. O2 também pode ser usado em peças auxiliares, como extratores e porta-matriz, em algumas operações com alto atrito.
As opções O1 e O2 tornam-se inadequadas quando o volume de produção aumenta, o desgaste se torna muito rápido ou a distorção causada pelo tratamento térmico se torna um problema.
Use O1 ou O2 quando o trabalho for de curta duração, simples ou de complexidade moderada.
Substitua O1 ou O2 por A2 ou D2 quando a vida útil, a estabilidade ou a resistência ao desgaste da ferramenta se tornarem insuficientes.
Quando o O6 é indicado para problemas de desgaste por atrito?
O revestimento O6 é indicado para matrizes de estampagem profunda quando a chapa estampada adere à punção, ao anel de estampagem ou à superfície de contato do porta-matriz, causando engripamento, acúmulo de material, arranhões ou acabamento superficial ruim. Nessa situação, o principal problema é o desgaste adesivo, e não o simples desgaste abrasivo.
O O6 pode ajudar porque seu grafite livre proporciona um efeito lubrificante intrínseco, reduzindo o atrito de deslizamento durante a trefilação. Isso o torna útil quando o engripamento se torna mais grave do que o desgaste normal da matriz.
O aço O6 não deve substituir o aço D2 em todas as matrizes de estampagem profunda de longa duração. Se o punção ou o anel de estampagem falharem principalmente devido ao desgaste abrasivo, o aço D2 ou o aço rápido ainda podem ser preferíveis. O aço O6 é mais relevante quando os principais problemas são aderência, arrancamento de material e danos superficiais.
Utilize O6 quando houver desgaste por atrito e acúmulo de material nas superfícies de contato da matriz de estampagem profunda.
Não utilize O6 como resposta padrão quando a principal falha for o desgaste abrasivo a longo prazo.
Quando devo atualizar para M2 / 1.3343 / SKH51 ou M4?
Atualize para M2 / 1.3343 / SKH51 ou M4 quando os aços D2, A2 ou da série O não fornecerem resistência ao desgaste suficiente para condições severas de estampagem profunda.
Os aços rápidos, como o M2 e o M4, suportam estampagem severa, materiais abrasivos em chapa, contato deslizante de alta pressão e aplicações de punção exigentes. O M2 também pode ser considerado quando a estampagem de aço inoxidável causa engripamento e acúmulo de material, caso em que o D2 pode não apresentar bom desempenho.
M2 e M4 não devem ser as opções padrão. Se as condições de desenho não forem severas, D2 ou A2 podem oferecer melhor custo-benefício.
Use M2 ou M4 quando o desgaste severo, a alta pressão ou o engripamento do aço inoxidável tornarem os aços comuns para trabalho a frio insuficientes.
Opte pelo aço D2 ou A2 quando as condições de trabalho não justificarem o uso de aço rápido.
E quanto aos aços da série W e às matrizes de estampagem de grande porte?
Os aços da série W, como W1, W2 e W5, podem ser usados para matrizes de estampagem simples e de curta duração. Eles proporcionam uma camada externa dura e resistente ao desgaste, com um núcleo mais tenaz. O W5 pode ser adequado para estampagem e trefilação mais pesadas, pois o cromo melhora a temperabilidade e a resistência ao desgaste até certo ponto.
Sua principal desvantagem é o risco de tratamento térmico. Os aços de têmpera em água podem sofrer deformações ou fissuras durante o resfriamento rápido, especialmente em matrizes com formatos complexos ou seções irregulares.
Para matrizes de estampagem muito grandes, o aço ferramenta maciço pode não ser prático. Aço fundido, ferro fundido cinzento ou ferro fundido nodular podem ser usados para corpos de matrizes grandes, enquanto superfícies sujeitas a alto desgaste podem exigir áreas temperadas ou insertos de aço ferramenta.
Este é um ponto complementar, não o foco principal do artigo. As principais opções de aço para matrizes de estampagem profunda continuam sendo D2, A2, O1, O2, O6, M2 e M4.
Quando devo substituir um aço ferramenta por outro em matrizes de estampagem profunda?
Uma matriz de estampagem profunda deve utilizar um aço ferramenta diferente quando o aço atual não for mais adequado ao modo de falha. Desgaste rápido, lascamento, fissuras, gripagem, distorção por tratamento térmico e aumento do volume de produção são os principais motivos para a troca de um aço por outro.
Ao analisar uma solicitação de orçamento para matrizes de estampagem profunda, a Aobo Steel considera úteis informações como o problema atual da matriz, o material da chapa estampada, o volume de produção, as dimensões necessárias e se a falha da matriz se deve a desgaste, rachaduras, gripagem ou distorção.
| Problemático | Aços | Substitua por | Razão |
|---|---|---|---|
| O desgaste da matriz é muito rápido em produções curtas ou médias. | O1 / O2 | A2 ou D2 | Melhor resistência ao desgaste e vida útil da matriz mais estável. |
| A2 perde a tolerância em produção prolongada. | A2 | D2 | Maior resistência ao desgaste abrasivo e à compressão. |
| O D2 ainda se desgasta muito rápido em condições extremas de desenho. | D2 | M2 ou M4 | Maior resistência ao desgaste em condições severas. |
| D2 lascas ou rachaduras | D2 | A2 | Maior resistência e menor risco de falha frágil |
| D2 sofre desgaste durante a trefilação do aço inoxidável | D2 | Aço ferramenta M2, O6 ou de baixo teor de cromo | Melhor resistência ao desgaste adesivo e à absorção de material. |
| Matrizes das séries O ou W sofrem deformação após o endurecimento. | O1 / O2 / W1 / W2 | A2 ou D2 | Os aços de endurecimento ao ar proporcionam melhor estabilidade dimensional. |
| Matrizes grandes de aço maciço para ferramentas custam muito caro. | Aço ferramenta maciço | Corpo em aço fundido, ferro fundido cinzento ou ferro fundido nodular. | Mais prático para a construção de matrizes grandes. |
Essa lógica de substituição é mais importante do que uma simples classificação do aço. Se a matriz se desgasta muito rapidamente, opte por uma opção com maior resistência ao desgaste. Se a matriz trincar, opte por uma com maior tenacidade. Se a matriz sofrer gripagem, concentre-se no desgaste adesivo. Se a matriz deformar, escolha um método de têmpera mais estável.
Deep drawing die steel grades and working hardness
A compact view of the same choice, read as grade, the hardness it runs at in a drawing die, and the one advantage it is chosen for.
| Classe de aço ferramenta | Dureza típica | Principal vantagem da estampagem profunda |
|---|---|---|
| AISI D2 | 58–62 HRC | Alta resistência ao desgaste para longas séries de produção. |
| AISI O6 | 58–62 HRC | Atrito reduzido e alta resistência ao desgaste por atrito. |
| AISI A2 | 57–60 HRC | Maior resistência e estabilidade dimensional. |
| AISI M4 | 60–64 HRC | Máxima resistência ao desgaste em condições severas. |
Erros comuns na escolha do aço ferramenta para matrizes de estampagem profunda
The most common mistake is choosing based on a steel grade’s reputation rather than on failure mode. The clearance, radii and drawing force the die is built to are collected in the tabela de folgas e raios para estampagem profunda. A harder or more expensive steel does not solve wear, cracking, galling, or distortion.
| Erro | Melhor Pensamento |
|---|---|
| Escolher primeiro o aço mais resistente | Verifique se o problema real é desgaste, rachaduras ou engripamento. |
| Usando D2 para cada dado de longo prazo | O D2 pode falhar quando o desgaste por atrito ou lascamento controla a vida útil da ferramenta. |
| Ignorando o material da folha | O aço inoxidável e o alumínio podem causar problemas de desgaste adesivo. |
| Tratar a produção em pequena escala e a produção em massa da mesma forma. | O O1/O2 pode funcionar em ciclos curtos, mas falha em produções de longo prazo. |
| Solução para fissuras com maior resistência ao desgaste. | Um molde rachado geralmente precisa de mais resistência. |
Na Aobo Steel, é comum que discussões sobre materiais comecem com a pergunta: "Qual tipo de aço é melhor?". Uma pergunta mais adequada seria: "Como a matriz está apresentando falhas?". Essa pergunta leva a uma escolha de aço mais confiável.
Conclusão
Os melhores aços-ferramenta para matrizes de estampagem profunda são D2 / 1.2379 / SKD11, A2 / 1.2363 / SKD12, O1 / 1.2510, O2 / 1.2842, O6, M2 / 1.3343 / SKH51 e M4. Eles não resolvem o mesmo problema. O D2 é mais indicado para desgaste abrasivo em longas tiragens. O A2 apresenta melhor desempenho quando a tenacidade e a estabilidade dimensional são mais importantes. O O1 e o O2 são adequados para tiragens curtas a médias. O O6 é útil quando o desgaste por engripamento e deslizamento predominam. O M2 e o M4 são adequados para condições severas de estampagem.
O melhor método de seleção começa com o modo de falha. Se a matriz se desgasta muito rapidamente, priorize a resistência ao desgaste. Se ela lasca ou trinca, melhore a tenacidade. Se ela sofre desgaste por aderência, concentre-se na resistência ao desgaste adesivo. Se ela deforma após o tratamento térmico, escolha um aço de têmpera ao ar mais estável.
Para onde ir em seguida
Páginas de seleção relacionadas neste site: Aço para ferramentas O2 | 1.2842; Seleção de aços-ferramenta para conformação e trefilação; Guia de Tratamento Térmico do Aço Ferramenta O2; Seleção de aço ferramenta para cilindros de laminação de tubos e canos | D2, A2, H13.
Antes de usar isto como especificação de aço para matriz
Esta página é um resumo de seleção para compradores, não uma especificação da Aobo Steel. A dureza de trabalho e a escolha do grau também dependem do projeto da ferramenta, da prensa, do material conformado e do tratamento térmico, e o grau final para um trabalho é confirmado junto com o fabricante do aço e o fabricante da ferramenta.
Need tool steel for deep drawing dies?
Envie o grau, tamanho, quantidade, material de fundição ou chapa e a ferramenta em que este aço será usado. A Aobo Steel fornece aço ferramenta para trabalho a quente e a frio em barra redonda e chapa.