
Recocido cíclico de los aceros para herramientas O1, A2, A6 y D2
El recocido cíclico reemplaza una sola permanencia prolongada por una serie de mantenimientos escalonados, de modo que la carga pasa menos tiempo total en el horno para obtener la misma estructura ablandada. A continuación figuran los programas publicados para cuatro grados de trabajo en frío, junto con el tratamiento de alivio de tensiones que los acompaña.
En qué se diferencia el ciclo de un recocido convencional
Un recocido convencional calienta la carga a través del intervalo crítico y luego la enfría con la suficiente lentitud, normalmente en el horno, para que la estructura descienda a perlita laminar y carburos esferoidizados. Esa es, por definición, una trayectoria de enfriamiento lenta, y el horno queda ocupado durante toda ella.
Un recocido cíclico divide el mismo trabajo en dos mantenimientos. La carga se calienta por encima de la temperatura crítica superior de su grado, se mantiene el tiempo suficiente para disolver los carburos, luego se baja a una temperatura justo por debajo de la crítica inferior y se mantiene allí para la transformación, y finalmente se enfría al aire. La transformación ocurre durante el segundo mantenimiento en lugar de durante un enfriamiento prolongado en el horno, y de ahí proviene el ahorro de tiempo.
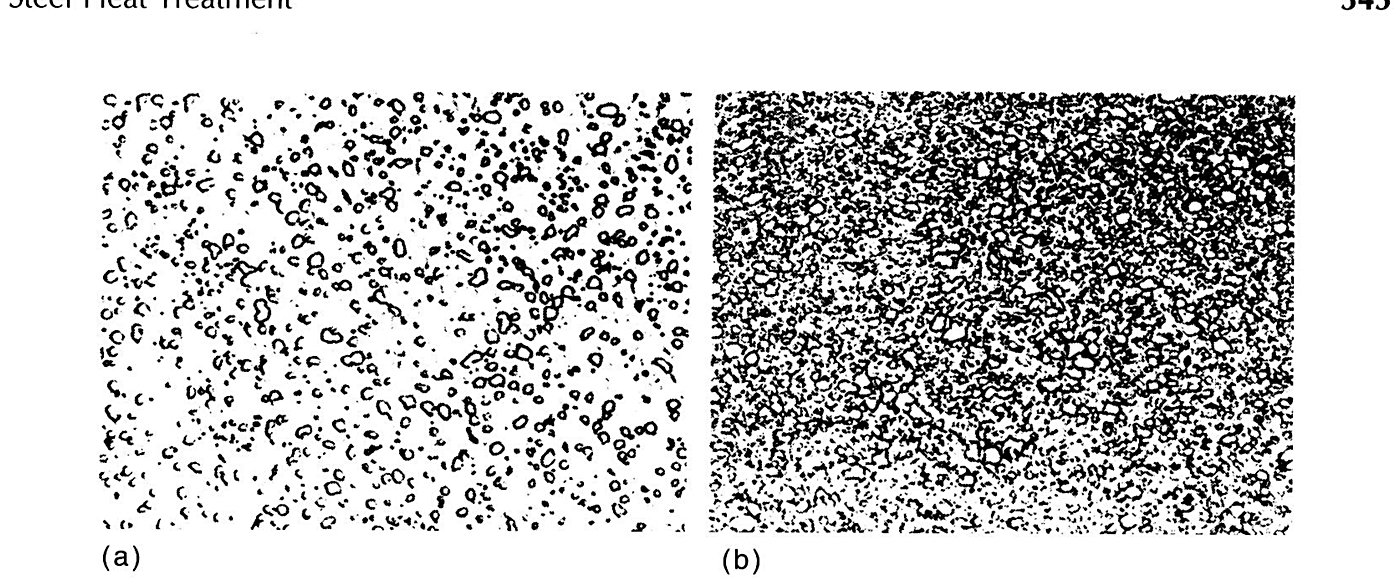
Lo que el ciclo busca es una estructura esferoidizada, y esa estructura vale la pena reconocerla en una micrografía. Las dos placas siguientes son carburos recocidos blandos en una matriz ferrítica.
Tratamientos de recocido cíclico para cuatro grados de acero para herramientas
La tabla presenta el tratamiento publicado para cada grado, con los tiempos de mantenimiento contados desde el momento en que la carga alcanza la temperatura. La misma fuente señala que el segundo mantenimiento es el que produce la estructura ablandada, y que el enfriamiento al aire que sigue es una parte normal del ciclo y no una interrupción.
| Grado | Tratamiento |
|---|---|
| O1 | Calentar a 730 °C (1350 °F), mantener 4 h; calentar a 780 °C (1440 °F), mantener 2 h; enfriar a 690 °C (1275 °F), mantener 6 h; enfriar al aire |
| A2 | Calentar a 900 °C (1650 °F), mantener 2 h; enfriar a 760 °C (1400 °F), mantener 6 h; enfriar al aire |
| A6 | Calentar a 815 °C (1500 °F), mantener 2 h; enfriar a 650 °C (1200 °F), mantener 6 h; enfriar al aire |
| D2 | Calentar a 900 °C (1650 °F), mantener 2 h; enfriar a 775 °C (1425 °F), mantener 6 h; enfriar al aire |
Tratamientos de recocido cíclico publicados para cuatro grados de acero para herramientas. Cada mantenimiento se cronometra desde el momento en que la carga alcanza la temperatura. Fuente: Tabla 5 de Heat Treating of Tool Steels, en ASM Handbook, Volumen 4, Heat Treating.
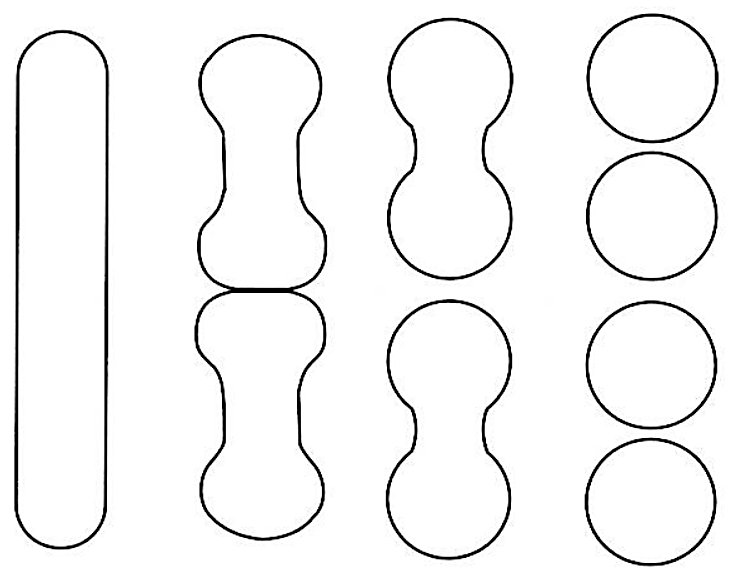
Ese cambio de un carburo laminar a uno globular es un cambio de forma, no de composición, y sigue una secuencia fija.
Cuándo vale la pena el tiempo del ciclo
Para una carga grande de horno, la guía publicada indica que el ciclo ofrece poca ventaja, porque la propia carga determina los tiempos de calentamiento y enfriamiento. Para herramientas individuales que pueden manipularse en un baño de sales o en un horno convencional, la misma fuente describe el ahorro de tiempo como sustancial.
El programa del O1 es el que muestra el patrón con mayor claridad. Se calienta a 730 °C (1350 °F) y se mantiene 4 h, se eleva a 780 °C (1440 °F) y se mantiene 2 h, se baja a 690 °C (1275 °F) y se mantiene 6 h, y luego se enfría al aire. Los otros tres grados de la tabla pasan directamente del mantenimiento alto al mantenimiento de transformación.
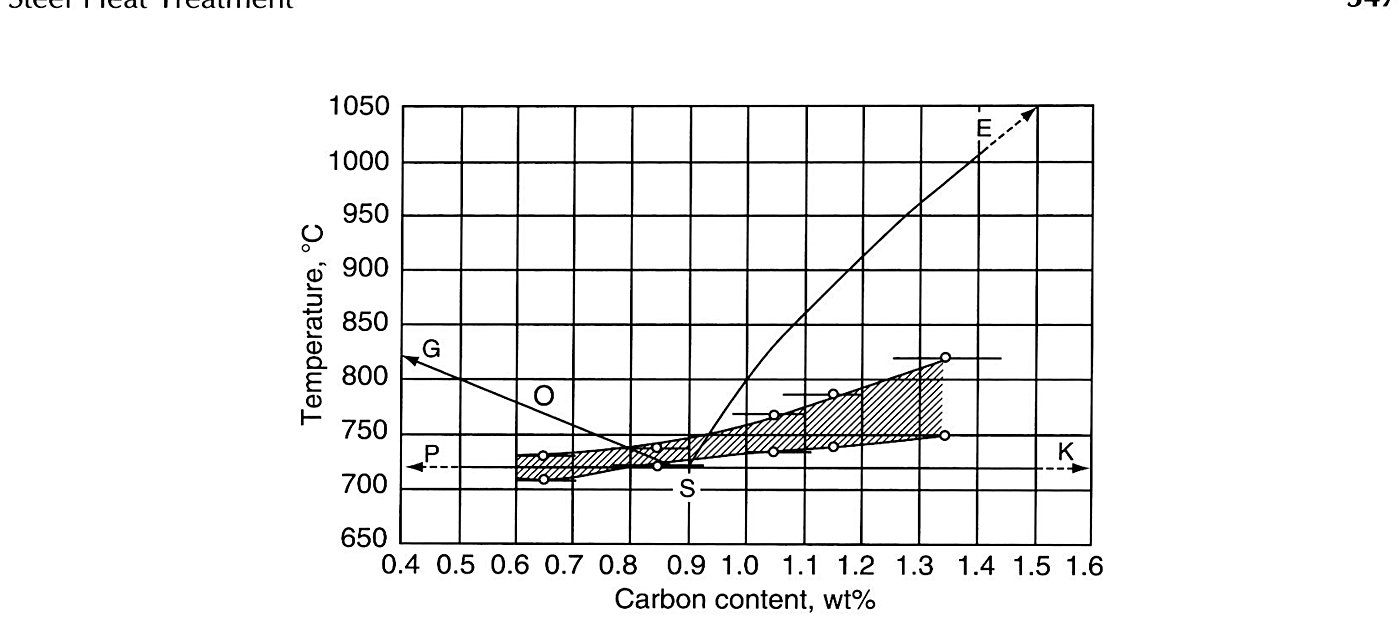
Dónde se colocan las permanencias lo determina el diagrama hierro-carbono, y la ventana se estrecha a medida que aumenta el carbono.
Alivio de tensiones antes del temple final
El alivio de tensiones de una herramienta terminada antes del temple final no reduce de forma apreciable la distorsión en la mayoría de los casos. Cuando la precisión dimensional después del temple es crítica, el orden publicado es mecanizar en desbaste, aliviar tensiones y luego dar el corte ligero final.
El tratamiento recomendado es un calentamiento a 650 a 675 °C (1200 a 1250 °F), un mantenimiento de 1 h por cada 25 mm (1 in.) de espesor y un enfriamiento al aire. El precalentamiento de los grados O antes de la austenización reduce la distorsión y casi siempre es necesario cuando la herramienta se va a austenizar en un baño líquido.
Material recocido y qué pedir
El acero para herramientas se compra en estado recocido, y la estructura recocida es lo que hace posible el mecanizado en bruto. Las temperaturas de recocido y normalizado para toda la gama de grados se enumeran en la tabla de temperaturas de recocido y normalizado, que abarca los grupos de acero al carbono, de trabajo en frío, de trabajo en caliente y de alta velocidad.
Para los grados de la tabla, la página del acero para herramientas O1 incluye la condición de suministro y el rango de entrega recocido, y la página del acero para herramientas A2 contiene los mismos detalles para ese grado. Los tamaños y condiciones de D2 siguen el mismo patrón.
El recocido cíclico es una decisión del tratador térmico más que una especificación de compra. No aparece en el pedido de acero, pero determina cuánto tiempo pasa la herramienta en el horno y cuánta distorsión vuelve con ella.
Antes de usar estos valores
Esta página es un resumen de referencia de la práctica publicada y no es una especificación de Aobo Steel. Los programas son los tratamientos publicados para los grados nombrados, y un horno diferente, un peso de carga diferente o un tamaño de sección diferente modificarán los tiempos de mantenimiento. Los parámetros finales del ciclo los establece el tratador térmico.
Fuente: ASM Handbook, Volume 4, Heat Treating, ASM International, 1991.