
Tabla de velocidades de enfriamiento y medios de temple del H13
Velocidades de enfriamiento medidas en bloques de H13 y en moldes de fundición a presión templados con nitrógeno, argón y helio en hornos de vacío a 2 a 20 bar, comparadas con el coeficiente promedio de transferencia de calor por convección de cada medio de temple. Un resumen de referencia de la práctica publicada y no una especificación de Aobo Steel.
Por qué la velocidad de temple determina el desempeño de un molde de H13
Los moldes para fundición a presión de aluminio generalmente se mecanizan cerca de las dimensiones finales en estado recocido y luego se tratan térmicamente en un horno de vacío. La austenización ocurre en el vacío, y el molde se enfría admitiendo un gas inerte en la cámara, con los chorros de gas dispuestos para incidir sobre la carga. La presión, la velocidad y el volumen de ese gas en conjunto determinan la rapidez con que el molde pasa por el rango de transformación del H13, y esas tres variables son las que un tratador térmico puede realmente ajustar.
El enfriamiento a través del rango de transformación es la parte del ciclo que determina el desempeño del molde. Trabajos publicados detrás de este informe encontraron que una velocidad relativamente rápida mejora la tenacidad medida por el ensayo de entalla Charpy V y mejora la resistencia a la fatiga térmica medida a partir del patrón de agrietamiento de un ensayo de fatiga térmica construido a propósito. Donde el enfriamiento es lento, la transformación del H13 produce perlita y precipita carburos en los límites de grano de la austenita previa, y el molde entra en servicio con menor tenacidad y menor tiempo hasta el agrietamiento térmico.
El objetivo de trabajo usado en el informe es una velocidad de enfriamiento en la cara del molde de al menos 50 °F por minuto en el intervalo de 1750 a 550 °F, mantenida en la primera media pulgada por debajo de la superficie de trabajo. El resumen del mismo informe establece la meta como un promedio de más de 30 °F por minuto a media pulgada por debajo de la superficie de trabajo en moldes de H13 de grado premium. Ambas cifras están impresas en el informe, siendo la más estricta la velocidad en la cara.
Medios de temple y su poder de enfriamiento
La rapidez con que un medio de temple puede extraer calor de una superficie se expresa como un coeficiente de transferencia de calor por convección, H. Un coeficiente más alto significa que el calor sale de la superficie más rápido para la misma diferencia de temperatura. La tabla a continuación es el conjunto de coeficientes que este informe usa en sus modelos de enfriamiento, desde un vacío sin movimiento de gas en un extremo de la escala hasta una solución de polímero diluida en el otro.
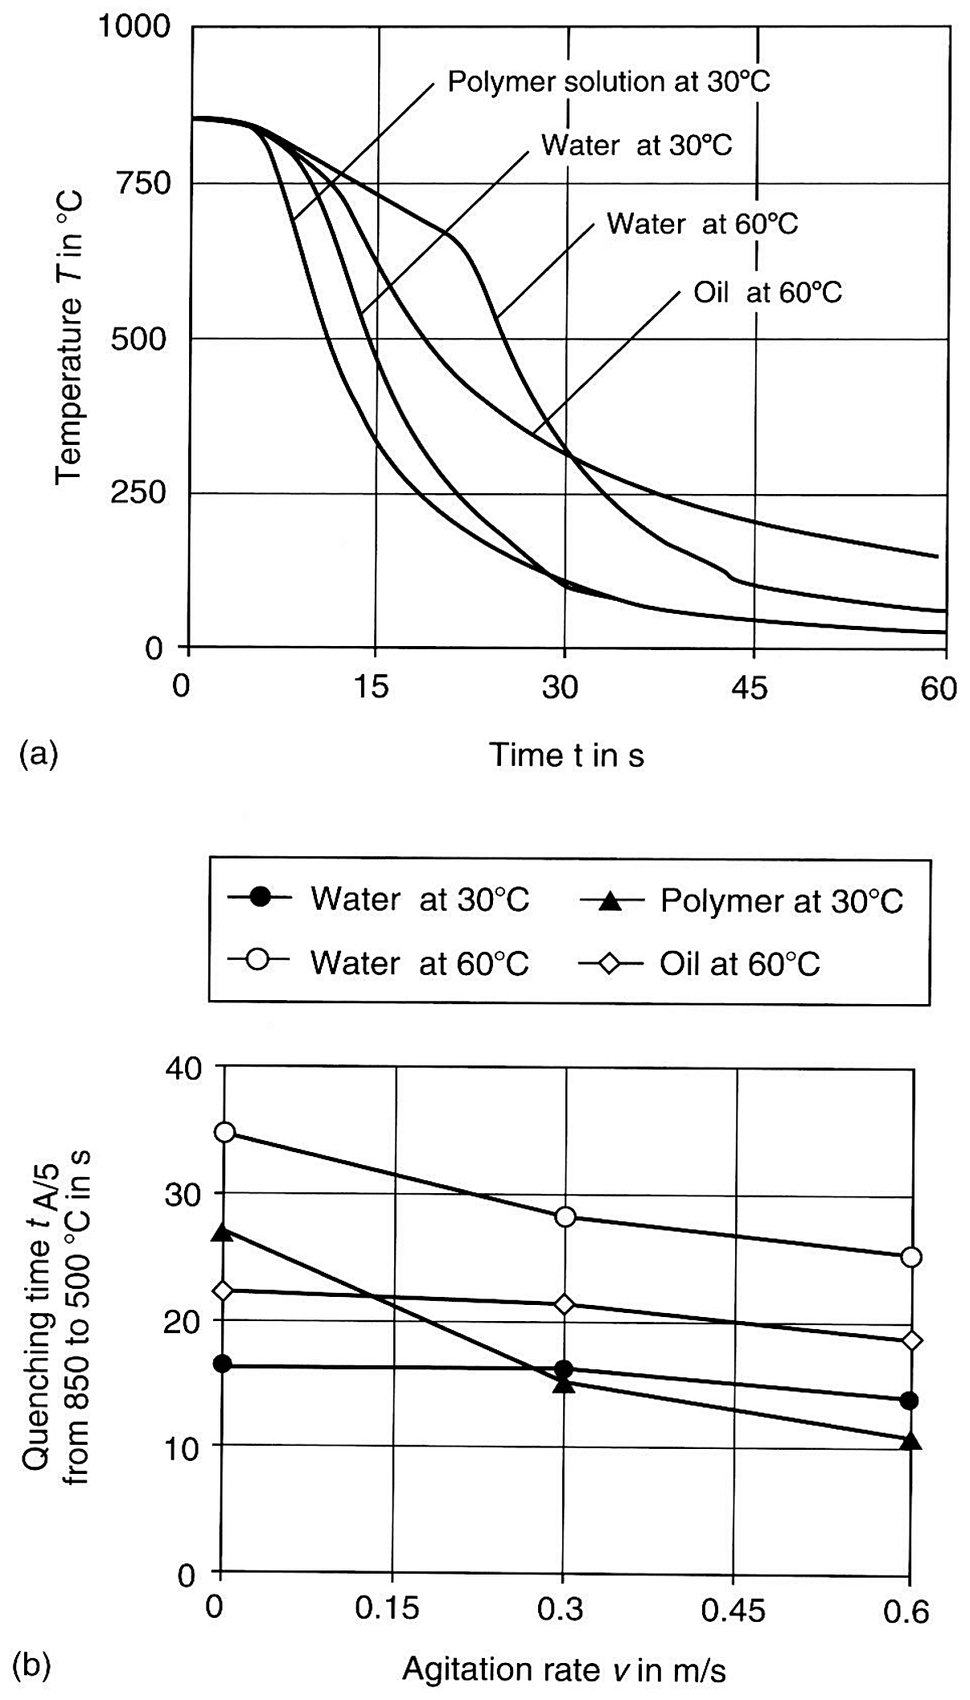
Cómo se ven esos coeficientes en una curva de enfriamiento real, y cuánto vale la agitación, se mide en una sonda estándar a continuación.
Coeficiente promedio de transferencia de calor por convección por procedimiento de temple
| Procedimiento de temple | Coeficiente promedio de transferencia de calor por convección, H (Btu/hr-ft²-°F) |
|---|---|
| Vacío a 100 °F | 3.6 |
| Nitrógeno a 100 °F, 2 atm. y 3,400 ft/min. | 13.9 |
| Helio a 100 °F, 2 atm. y 3,400 ft/min. | 19.2 |
| Aceite de baja velocidad a 100 °F | 47.1 |
| Alúmina fluidizada a 100 °F | 61.7 |
| Aceite de colza/parafina de alta velocidad a 100 °F | 104.5 |
| Sal a 750 °F | 105.9 |
| Sal a 575 °F | 122.2 |
| Solución de UCON A al 30% a 100 °F | 159.2 |
| Solución de UCON A al 10% a 100 °F | 293.3 |
Fuente, coeficiente promedio de transferencia de calor por convección determinado para diversos procedimientos de temple, Tabla I-4 del informe.
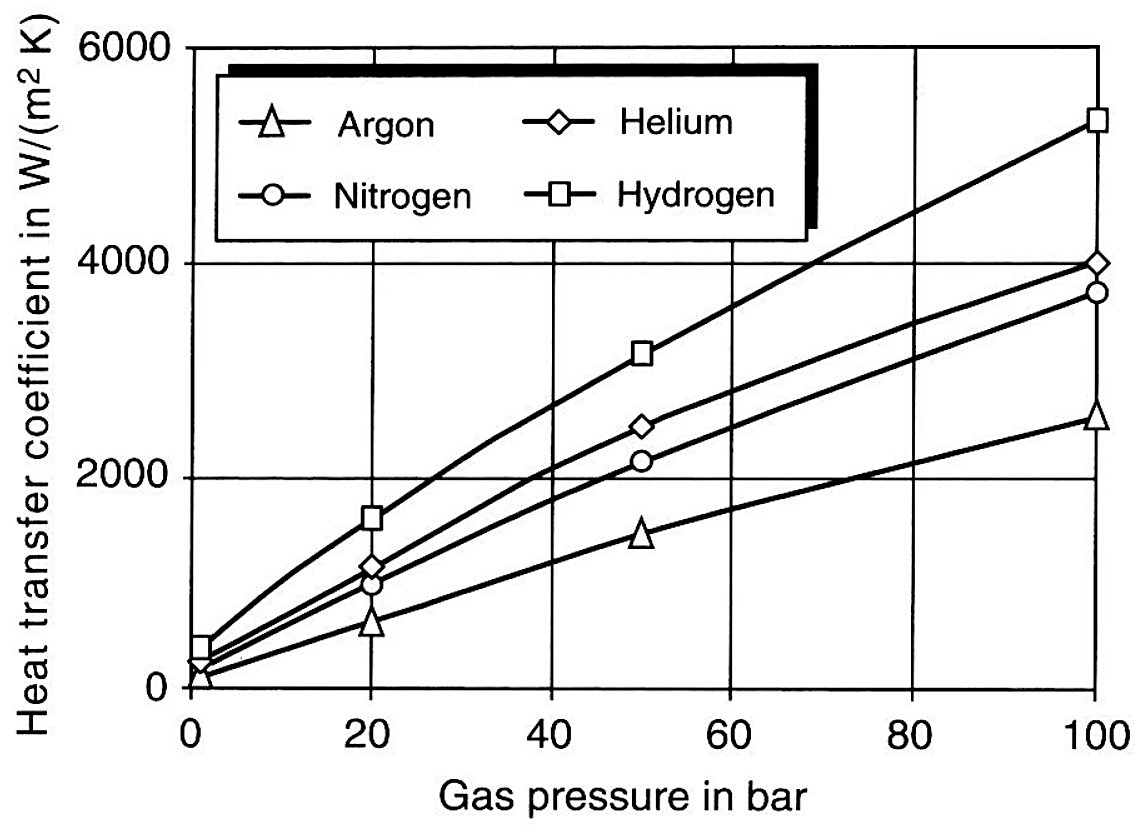
El temple por gas no tiene etapas de ebullición, por lo que su potencia de enfriamiento está determinada por el propio gas y la presión a la que se mantiene.
H está en Btu por hora por pie cuadrado por grado Fahrenheit. Las entradas de sal se citan a temperatura del baño y el resto a 100 °F. La cifra de vacío es solo radiación, que es la razón por la que un horno de vacío necesita presión de gas y velocidad de boquilla antes de poder acercarse a un baño de sal. Un coeficiente describe el medio y la superficie, no la pieza, por lo que no puede leerse como la velocidad de enfriamiento de un bloque de molde. Solo una tabla de referencia, no es una recomendación de Aobo Steel.
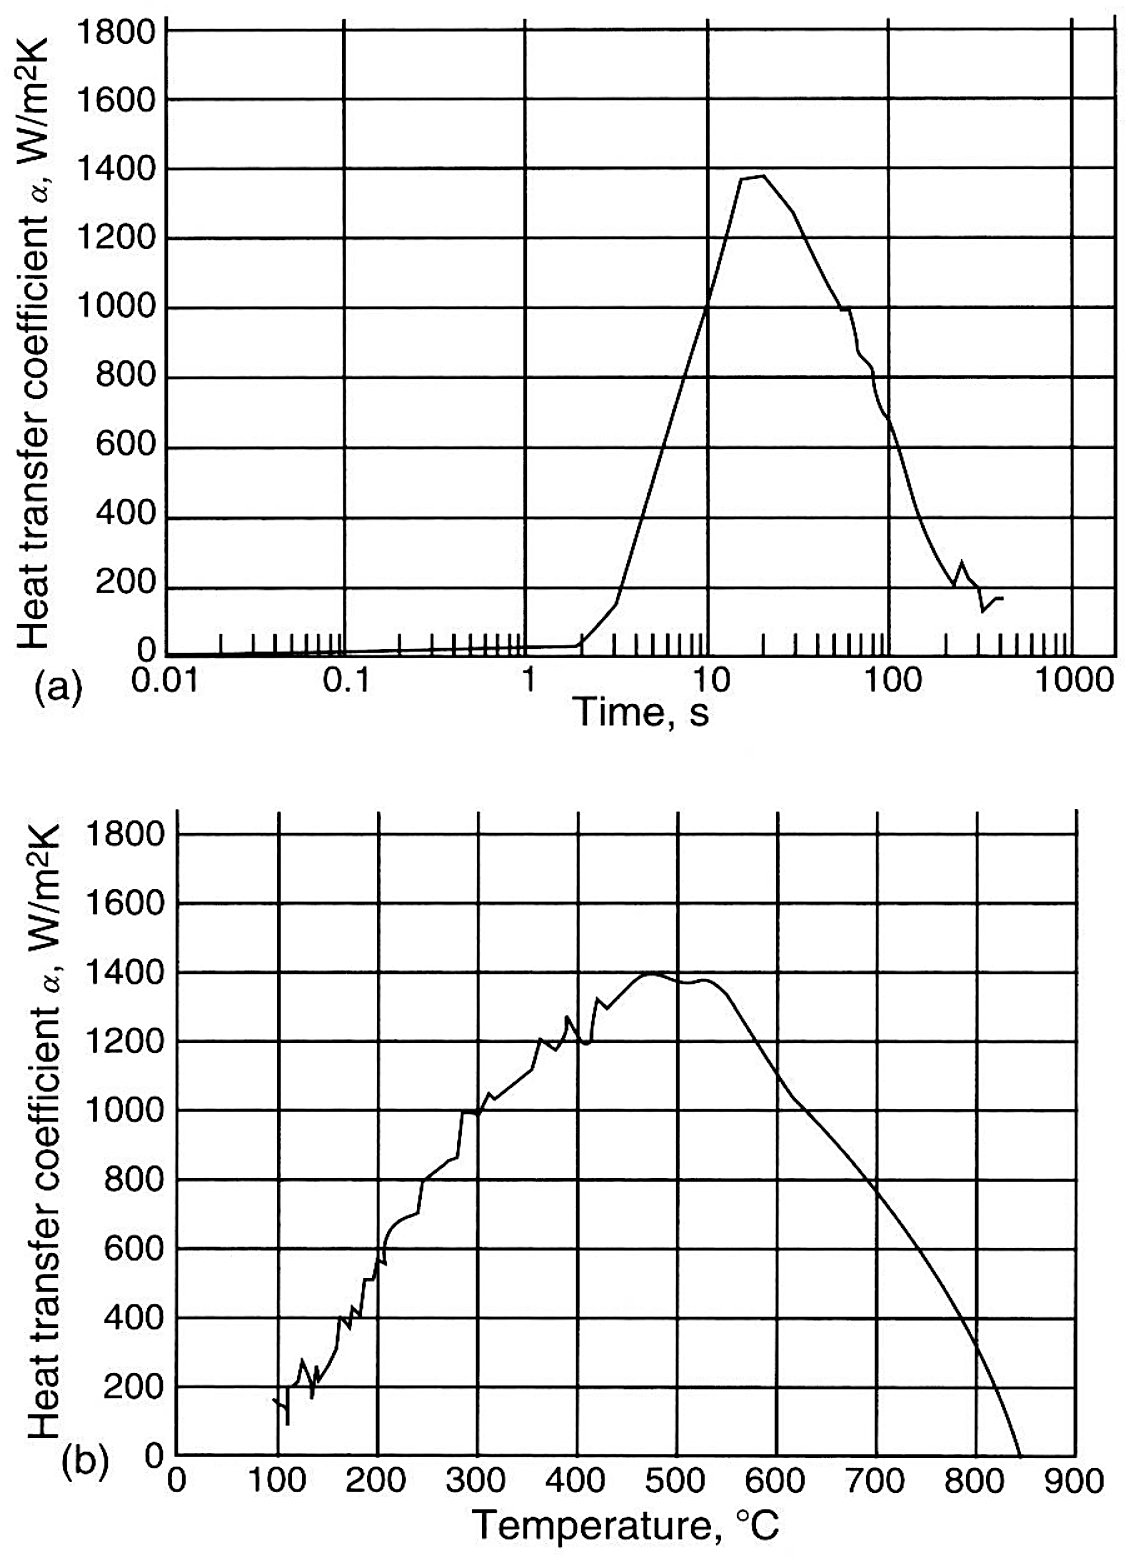
La tabla da un promedio para cada procedimiento. Medido en una probeta, el coeficiente no es constante en absoluto, y la forma de la curva es lo que decide si la sección evita la nariz perlítica.
Velocidades de enfriamiento medidas en bloques y moldes de H13
Las mediciones a continuación cubren bloques de H13 y moldes de producción templados en hornos de vacío comerciales, con un temple en aceite como línea base tanto para velocidad de enfriamiento como para distorsión. La presión nominal del gas es solo una de las variables en juego. El tamaño y la distribución de las boquillas de gas, la potencia del ventilador y el tamaño del horno influyen en el resultado, y la velocidad más rápida de este conjunto provino del horno más pequeño operado a la presión más alta en lugar de la presión por sí sola.
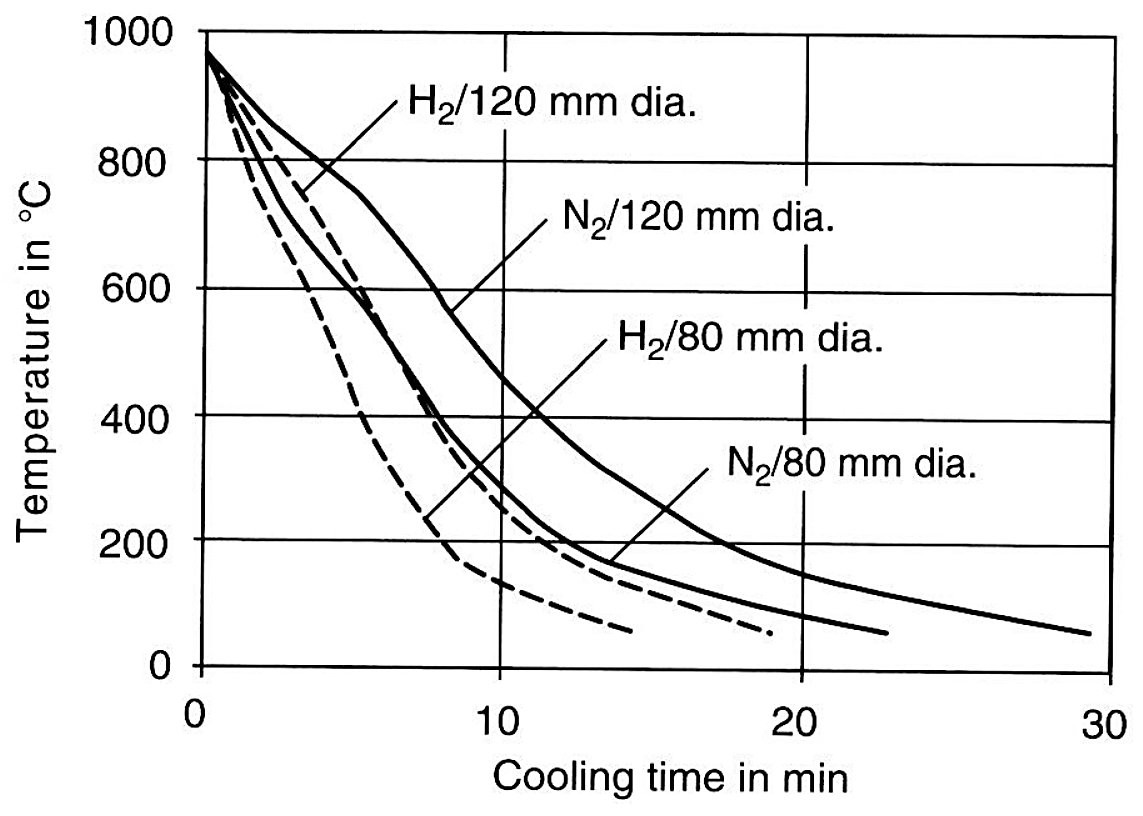
Las curvas de gas para una barra de acero para herramientas, en dos diámetros, muestran cuánto de ese rango teórico queda en los tamaños de sección que realmente tiene un bloque de matriz.
Velocidades de enfriamiento en superficie y núcleo por horno, presión y medio
| Parte | Tratador térmico | Horno | Presión de temple | Medio de temple | Velocidad de enfriamiento en superficie (°F/min) | Velocidad de enfriamiento en núcleo (°F/min) |
|---|---|---|---|---|---|---|
| Bloque #1 | Universal HT | Abar-Ipsen | 2 bar | Nitrógeno | 39 | 30 |
| Molde n.º 2 | Universal HT | Abar-Ipsen | 2 bar | Nitrógeno | 37 | 26.2 |
| Molde n.º 3 | IMP, Londres | Abar-Ipsen | 4 bar | Argón | 37.5 | 28.6 |
| Molde n.º 4 | FPM, Chicago | Abar-Ipsen | 5 bar | Nitrógeno | 48 | 36 |
| Molde n.º 5 | FPM, Chicago | VFS | 7,5 bar | Nitrógeno | 52 | 40 |
| Bloque n.º 2 | FPM, Chicago | VFS | 10 bar | Nitrógeno | 43 | 34 |
| Bloque n.º 3 | FPM, Chicago | VFS | 10 bar | Nitrógeno | 42 | 33 |
| Bloque n.º 5 | Kowalski HT | Seco-Warwick | 20 bar | Nitrógeno + helio | 126 | 62 |
| Bloque n.º 6 | Euclid HT | Aceite | oil | Aceite | 120 | n/a |
Fuente, resumen de los experimentos de temple, Tabla 7.1-36 del informe.
Las velocidades de enfriamiento se expresan en grados Fahrenheit por minuto, en la superficie de la pieza y en su núcleo. Los informes de este trabajo promedian la velocidad de enfriamiento en el intervalo de 1750 a 550 °F, el rango en el que el H13 se transforma, y la tabla anterior no repite ese intervalo. La fuente imprime N/A donde no se obtuvo valor de núcleo, y el temple en aceite se realizó como referencia tanto para la velocidad de enfriamiento como para la distorsión. La última fila está impresa en la fuente con Oil en la columna del horno, oil en la columna de presión y Oil en la columna del medio de temple, y esas tres entradas se reproducen aquí tal como están impresas. Solo es una tabla de referencia, no es una recomendación de Aobo Steel.
Lectura conjunta de las dos tablas
Un coeficiente y una velocidad de enfriamiento no son la misma medición. El coeficiente pertenece al medio y a la superficie. La velocidad de enfriamiento también depende de la sección, porque en una pieza pequeña la convección en la superficie es lo que limita el ciclo, mientras que en un bloque de matriz grueso la conductividad térmica del acero se convierte en el límite y la presión de gas adicional entonces aporta mucho menos en el núcleo de lo que aporta en la superficie. Esa asimetría es visible en la segunda tabla, donde las corridas a 2 bar y 20 bar registran 39 y 126 °F por minuto en la superficie y 30 y 62 °F por minuto en el núcleo.
Comparadas con la velocidad de 50 °F por minuto en la cara, las dos corridas a 2 bar y la corrida con argón a 4 bar quedan por debajo de ella en la superficie, y las corridas a 5 bar y superiores quedan por encima. Las velocidades de núcleo en todo el conjunto van de 26,2 a 62 °F por minuto. La lectura del propio informe es que la presión de gas por sí sola no resuelve la cuestión, y que dos hornos operados a la misma presión nominal no son una comparación equivalente, por lo que un temple que resulta más lento de lo previsto generalmente se atribuye al horno y a su circuito de gas más que al ajuste de presión por sí solo.
Aumentar la presión en un lote de cilindros sí recupera parte de la diferencia entre un gas y otro, pero no toda.
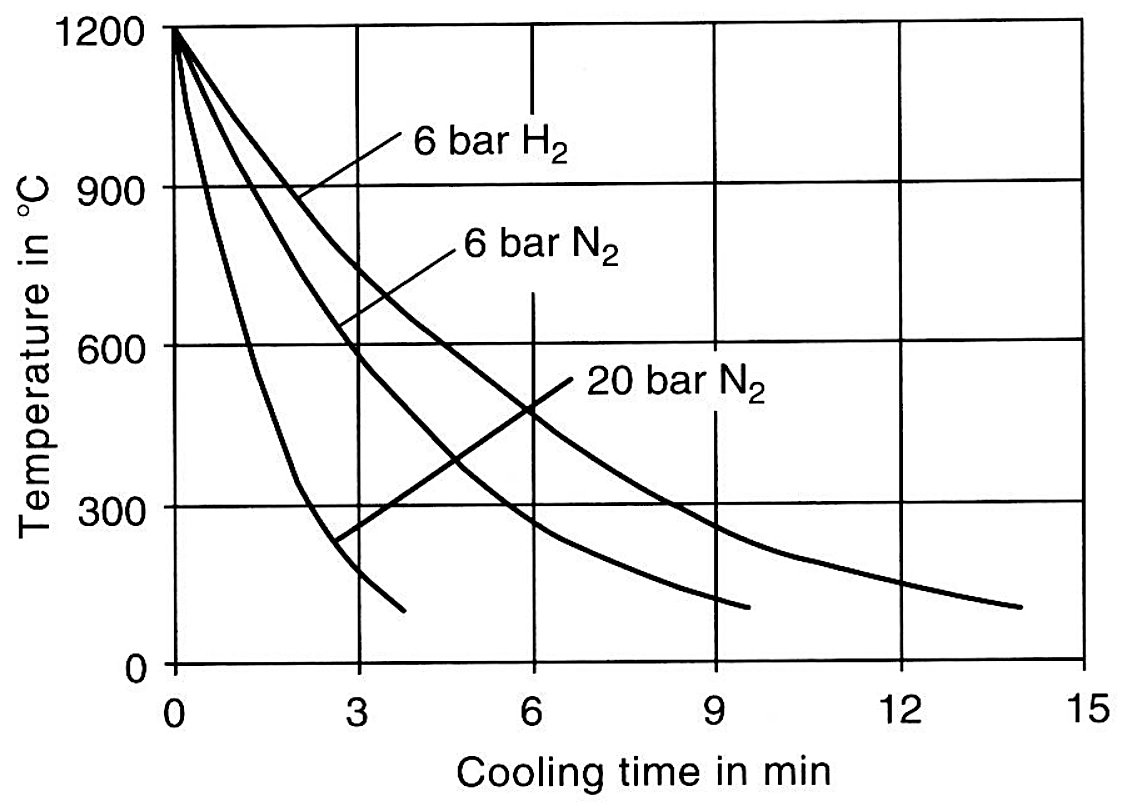
Tabla de velocidades de enfriamiento y medios de temple para H13, PDF imprimible
Ambas tablas de esta página, los coeficientes de los medios de temple y las velocidades de enfriamiento medidas en la superficie y el núcleo para bloques y moldes de H13, en un solo PDF con nuestros datos de contacto.
Datos de referencia relacionados
El grado al que pertenecen estos datos se describe en la página del acero para herramientas H13, con el resto del ciclo en torno al temple en la Guía de tratamiento térmico H13 y la dureza de servicio que debe alcanzar en la Tabla de dureza del H13. Lo que ocurre cuando un temple sale mal se trata en la página de agrietamiento durante el temple, y los grados que se endurecen al aire quieto se separan del resto en la página de acero para herramientas de templado al aire. La dureza mantenida a la temperatura de trabajo se representa en la tabla de dureza en caliente del acero para herramientas, y el aspecto de este mismo grado para fundición a presión está en la página de troqueles e insertos para fundición a presión.
Fuente: Improved Life of Die Casting Dies of H13 Steel by Attaining Improved Mechanical Properties and Distortion Control During Heat Treatment (J. F. Wallace and D. Schwam, US Department of Energy final report DOE/ID/13320-3, October 1998).