
H13 담금질 냉각 속도 및 담금질 매체 차트
H13 블록 및 다이캐스팅 금형에서 측정된 냉각 속도와 2~20 bar의 진공로에서 질소, 아르곤 및 헬륨으로 담금질한 경우를 각 담금질 매체의 평균 대류 열전달 계수와 함께 비교한 자료입니다. 공개된 실무 사례를 요약한 참고 자료이며 Aobo Steel의 규격이 아닙니다.
담금질 속도가 H13 금형의 성능을 결정하는 이유
알루미늄 다이캐스팅용 금형은 일반적으로 어닐링 상태에서 최종 치수에 가깝게 가공한 후 진공로에서 열처리합니다. 오스테나이트화는 진공에서 이루어지며, 챔버에 불활성 가스를 주입하여 금형을 냉각하는데, 가스 제트는 부하에 충돌하도록 배치됩니다. 해당 가스의 압력, 속도 및 부피가 함께 H13의 변태 구간을 통과하는 속도를 결정하며, 이 세 가지 변수가 열처리업체가 실제로 조정할 수 있는 변수입니다.
변태 구간을 통과하는 냉각은 금형의 성능을 결정하는 사이클의 부분입니다. 이 보고서의 근거가 된 공개 연구에 따르면 상대적으로 빠른 속도는 샤르피 V 노치 시험으로 측정한 인성을 향상시키고, 전용 열피로 시험의 균열 패턴으로 측정한 열피로 저항성을 향상시킵니다. 냉각이 느린 경우 H13의 변태는 펄라이트를 생성하고 이전 오스테나이트 결정립계에 탄화물을 석출시키며, 금형은 낮은 인성과 짧은 열균열 발생 시간을 가진 상태로 사용에 들어갑니다.
보고서에서 사용된 작업 목표는 1750~550 °F 구간에서 금형 표면의 냉각 속도가 최소 50 °F/분이며, 이는 작업 표면 아래 첫 0.5인치에서 유지되는 값입니다. 같은 보고서의 초록은 목표를 프리미엄 등급 H13 금형에서 작업 표면 아래 0.5인치에서 평균 30 °F/분 이상으로 명시하고 있습니다. 두 수치 모두 보고서에 기재되어 있으며, 더 엄격한 수치는 표면에서의 속도입니다.
담금질 매체 및 냉각 능력
담금질제가 표면에서 열을 얼마나 빠르게 빼낼 수 있는지는 대류 열전달 계수 H로 표현됩니다. 계수가 높을수록 동일한 온도 차이에서 표면에서 열이 더 빠르게 빠져나갑니다. 아래 표는 이 보고서가 냉각 모델에서 사용하는 계수 세트로, 한쪽 끝의 가스 이동이 없는 진공부터 다른 쪽 끝의 희석 폴리머 용액까지입니다.
실제 냉각 곡선에서 이러한 계수들이 어떻게 나타나는지, 그리고 교반이 얼마나 가치가 있는지는 아래의 표준 프로브에서 측정됩니다.
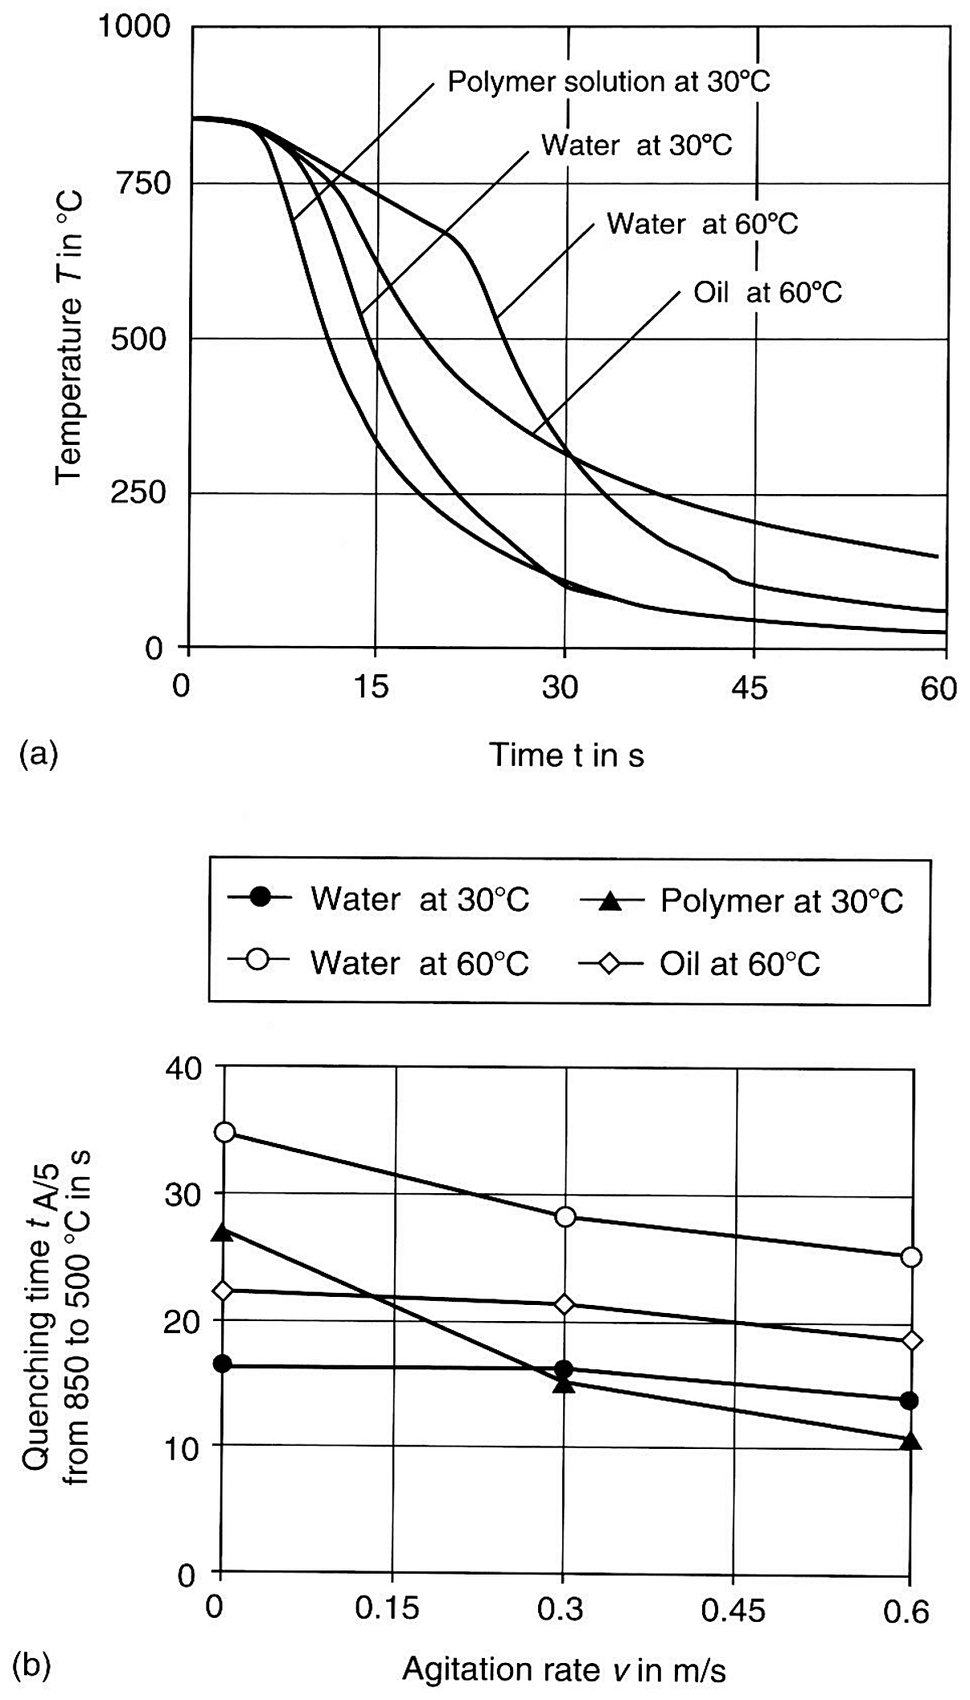
담금질 절차별 평균 대류 열전달 계수
| 담금질 절차 | 평균 대류 열전달 계수, H (Btu/hr-ft²-°F) |
|---|---|
| 100 °F 진공 | 3.6 |
| 100 °F, 2 atm 및 3,400 ft/min의 질소 | 13.9 |
| 100 °F, 2 atm 및 3,400 ft/min의 헬륨 | 19.2 |
| 100 °F 저속 오일 | 47.1 |
| 100 °F 유동층 알루미나 | 61.7 |
| 100 °F 고속 평지씨유/파라핀 오일 | 104.5 |
| 750 °F 염욕 | 105.9 |
| 575 °F 염욕 | 122.2 |
| 100 °F 30% UCON A 용액 | 159.2 |
| 100 °F 10% UCON A 용액 | 293.3 |
출처, 다양한 담금질 공정에 대해 결정된 평균 대류 열전달 계수, 보고서의 Table I-4.
가스 퀜칭은 비등 단계가 없으므로 냉각 능력은 가스 자체와 유지되는 압력에 의해 결정됩니다.
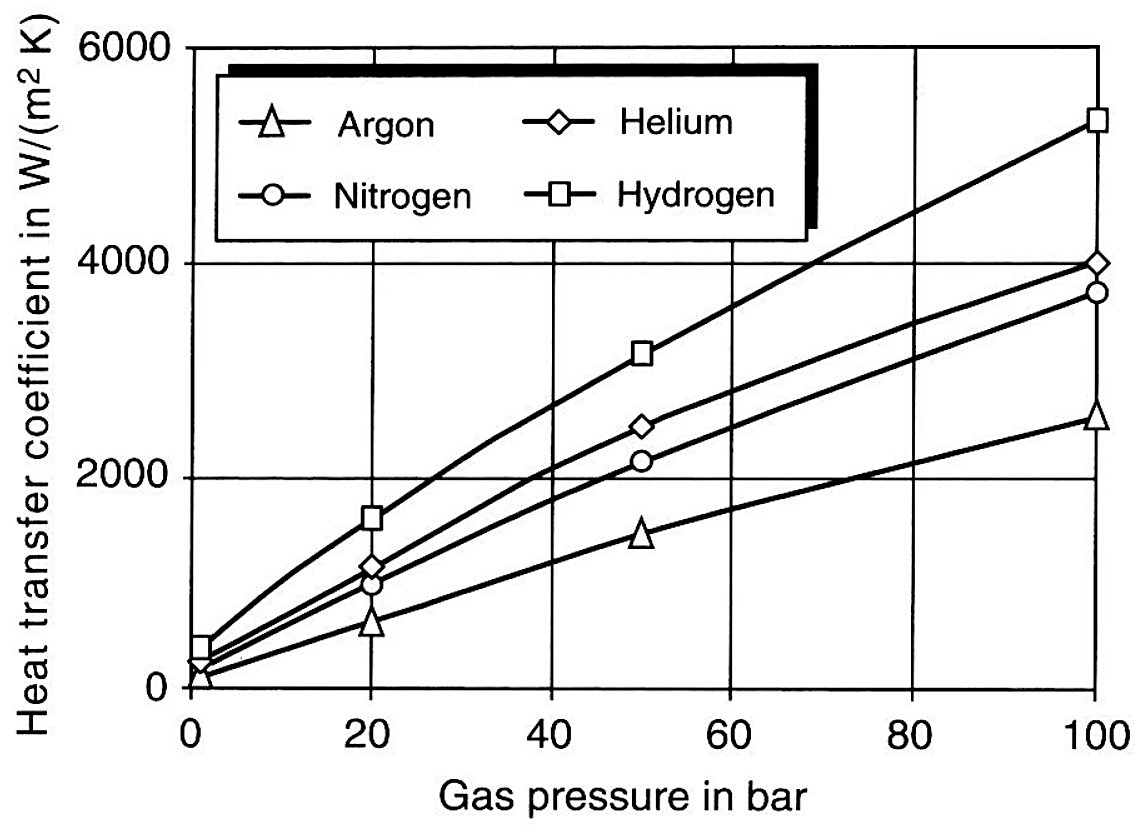
H는 시간당 제곱피트당 화씨도당 Btu입니다. 염욕 항목은 염욕 온도에서 인용되었고 나머지는 100 °F에서입니다. 진공 수치는 복사만을 나타내며, 이는 진공로가 염욕에 근접하려면 가스 압력과 노즐 속도가 필요한 이유입니다. 계수는 매체와 표면을 설명하는 것이지 부품을 설명하는 것이 아니므로, 금형 블록의 냉각 속도로 읽을 수 없습니다. 참고 표일 뿐이며 Aobo Steel의 권장 사항이 아닙니다.
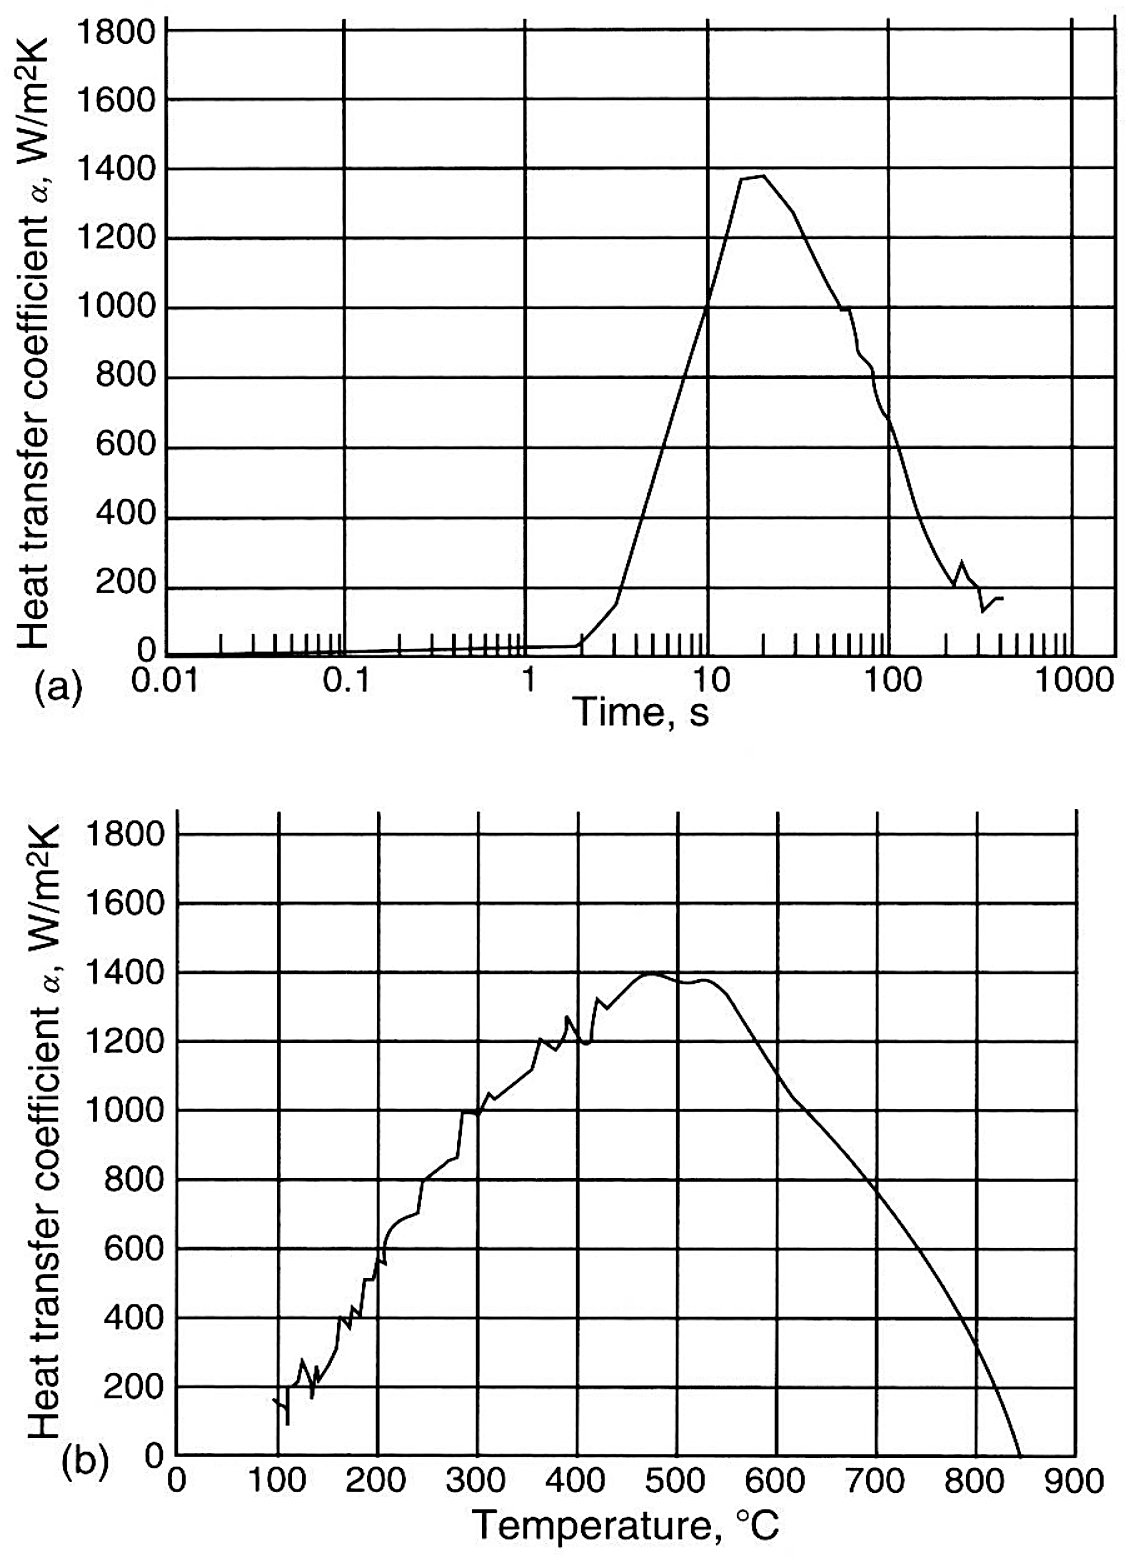
표는 각 공정에 대한 평균값을 제시합니다. 프로브에서 측정할 때 계수는 전혀 일정하지 않으며, 곡선의 형태가 해당 단면이 펄라이트 노즈를 벗어나는지 여부를 결정합니다.
H13 블록 및 금형에서 측정된 냉각 속도
아래 측정값은 상용 진공로에서 담금질한 H13 블록 및 생산 금형을 포함하며, 냉각 속도와 변형 모두에 대한 기준으로 오일 담금질 1회를 포함합니다. 공칭 가스 압력은 작용하는 변수 중 하나일 뿐입니다. 가스 노즐의 크기와 분포, 팬의 출력 및 로의 크기가 모두 결과를 변화시키며, 이 세트에서 가장 빠른 속도는 압력 자체가 아니라 최고 압력에서 운전된 가장 작은 로에서 나왔습니다.
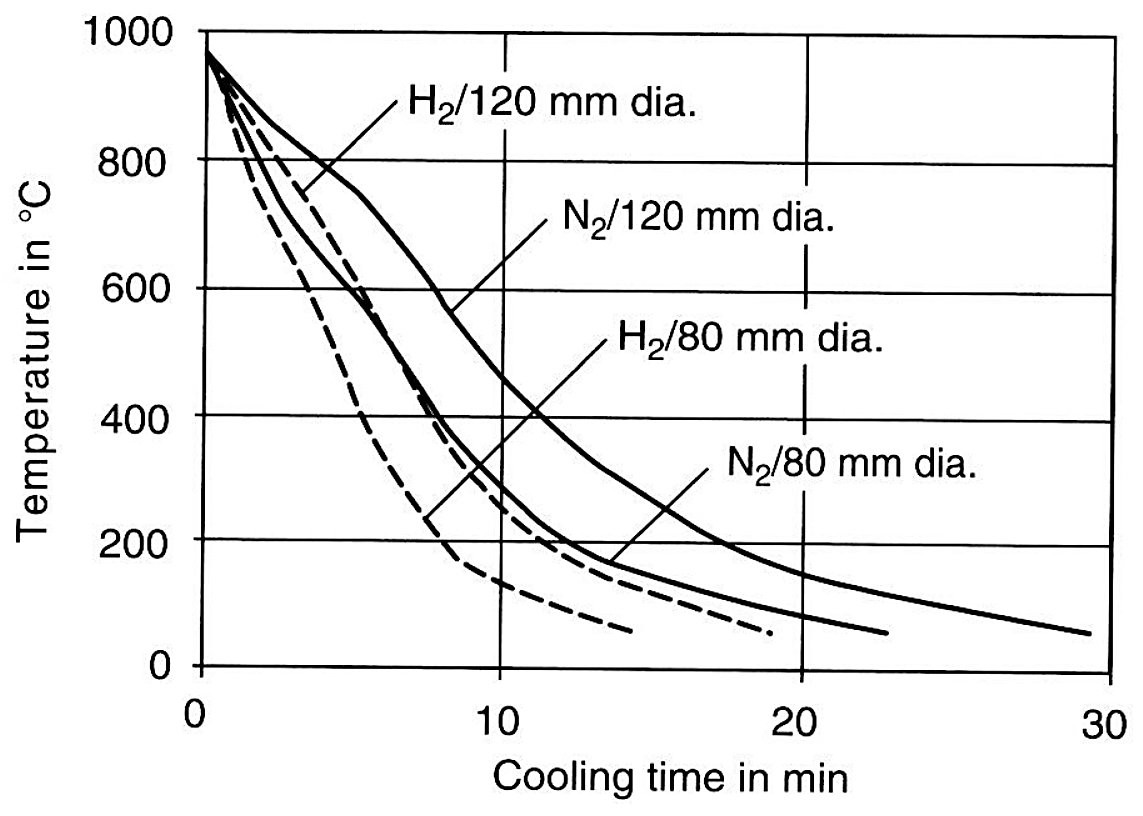
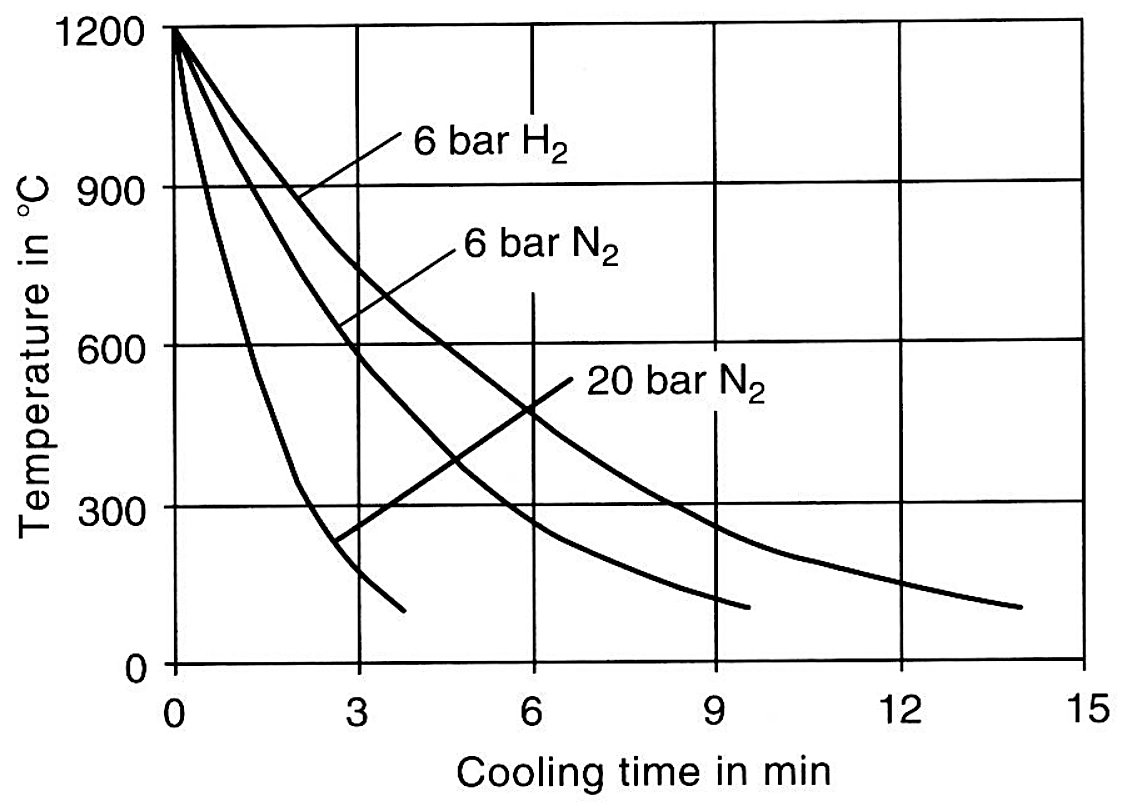
두 가지 직경의 공구강 봉에 대한 가스 곡선은 다이 블록이 실제로 가지는 단면 크기에서 이론적 범위가 얼마나 남아 있는지를 보여줍니다.
노, 압력 및 매체별 표면 및 심부 냉각 속도
| 부분 | 열처리업체 | 로 | 담금질 압력 | 담금질 매체 | 표면 냉각 속도 (°F/min) | 심부 냉각 속도 (°F/min) |
|---|---|---|---|---|---|---|
| 블록 #1 | Universal HT | Abar-Ipsen | 2 bar | 질소 | 39 | 30 |
| 금형 #2 | Universal HT | Abar-Ipsen | 2 bar | 질소 | 37 | 26.2 |
| 금형 #3 | IMP, 런던 | Abar-Ipsen | 4 bar | 아르곤 | 37.5 | 28.6 |
| 금형 #4 | FPM, 시카고 | Abar-Ipsen | 5 bar | 질소 | 48 | 36 |
| 금형 #5 | FPM, 시카고 | VFS | 7.5 bar | 질소 | 52 | 40 |
| 블록 #2 | FPM, 시카고 | VFS | 10 bar | 질소 | 43 | 34 |
| 블록 #3 | FPM, 시카고 | VFS | 10 bar | 질소 | 42 | 33 |
| 블록 #5 | Kowalski HT | Seco-Warwick | 20 bar | 질소 + 헬륨 | 126 | 62 |
| 블록 #6 | Euclid HT | 기름 | 기름 | 기름 | 120 | N/A |
출처, 담금질 실험 요약, 보고서의 Table 7.1-36.
냉각 속도는 부품 표면과 중심부에서 분당 화씨(°F)로 표시됩니다. 이 작업에 대한 보고서는 H13이 변태하는 구간인 1750~550°F 구간의 평균 냉각 속도를 제시하며, 위 표에는 해당 구간이 반복되지 않습니다. 출처에서는 중심부 값을 얻지 못한 경우 N/A로 표기하며, 오일 담금질은 냉각 속도와 변형 모두에 대한 기준선으로 수행되었습니다. 마지막 행은 출처에서 노 열에 Oil, 압력 열에 oil, 담금질 매체 열에 Oil로 인쇄되어 있으며, 이 세 항목은 인쇄된 그대로 여기에 재현되었습니다. 참고용 표일 뿐이며, Aobo Steel의 권장 사항이 아닙니다.
두 표를 함께 읽기
계수와 냉각 속도는 동일한 측정값이 아닙니다. 계수는 매체와 표면에 속합니다. 냉각 속도는 단면에도 의존하는데, 작은 부품에서는 표면의 대류가 사이클을 제한하는 반면, 두꺼운 다이 블록에서는 열전도율 강재의 열전도율이 한계가 되므로 추가 가스 압력은 표면에서보다 코어에서 훨씬 적은 효과를 얻습니다. 이러한 비대칭성은 두 번째 표에서 확인할 수 있으며, 2 bar 및 20 bar 조건에서 표면은 분당 39 및 126 °F, 코어는 분당 30 및 62 °F로 나타납니다.
50 °F/분의 표면 속도와 비교하면, 2 bar의 두 실행과 4 bar 아르곤 실행은 표면에서 그 아래에 위치하고, 5 bar 이상의 실행은 그 위에 위치합니다. 전체 세트의 심부 속도는 분당 26.2~62 °F입니다. 보고서 자체의 해석은 가스 압력만으로는 문제가 해결되지 않으며, 동일한 공칭 압력으로 운전되는 두 로는 동등한 비교가 아니라는 것입니다. 따라서 계획보다 느리게 나오는 담금질은 대개 압력 설정만이 아니라 로와 그 가스 회로에서 원인을 찾습니다.
실린더 배치의 압력을 높이면 한 가스와 다른 가스 사이의 격차 중 일부를 회복할 수 있지만, 전부는 아닙니다.
H13 담금질 냉각 속도 및 담금질 매체 차트, 인쇄용 PDF
이 페이지의 두 표, 즉 담금질 매체 계수와 H13 블록 및 다이의 측정된 표면 및 심부 냉각 속도를 당사 연락처 정보와 함께 하나의 PDF로 제공합니다.
관련 참조 데이터
이 데이터가 속하는 강종은 다음 페이지에 설명되어 있습니다: H13 공구강 페이지, 담금질 전후의 나머지 사이클은 다음 페이지에 있습니다: H13 열처리 가이드 , 그리고 도달해야 하는 사용 경도는 다음 페이지에 있습니다: H13 경도 차트. 담금질이 잘못되었을 때 발생하는 일은 다음 페이지에서 다룹니다: 담금질 균열 페이지, 그리고 정지 공기 중에서 경화되는 강종은 다음 페이지에서 나머지와 구분됩니다: 공기 경화 공구강 페이지. 작업 온도에서 유지되는 경도는 다음 페이지에 차트로 표시되어 있습니다: 공구강 고온 경도 차트, 동일 강종의 다이캐스팅 측면은 다음 페이지에 있습니다: 다이캐스팅 다이 및 인서트 페이지.
출처: Improved Life of Die Casting Dies of H13 Steel by Attaining Improved Mechanical Properties and Distortion Control During Heat Treatment (J. F. Wallace and D. Schwam, US Department of Energy final report DOE/ID/13320-3, October 1998).