
Guía de tratamiento térmico del acero para herramientas D2
acero para herramientas D2 normalmente se trata térmicamente mediante precalentamiento a 1200–1250°F / 649–677°C, austenización a 1795–1875°F / 980–1025°C, temple en aire, gas, aceite o baño de sales (según el tamaño de la sección) y doble revenido a 900–960°F / 480–515°C. En muchas aplicaciones de herramental para trabajo en frío aplicaciones, este proceso produce aproximadamente 58–60 HRC a la vez que mejora la estabilidad dimensional y reduce el riesgo de austenita retenida, agrietamiento y distorsión.
Debido a que el D2 es un acero para herramientas de alto contenido de carbono, alto contenido de cromo y endurecible al aire, el tratamiento térmico debe controlarse en cuanto a temperatura, tiempo de permanencia, tamaño de sección, método de temple y estrategia de revenido. Un punzón pequeño, un bloque de matriz grande y un calibre de precisión pueden no funcionar todos con el mismo proceso. Esta guía explica la secuencia práctica del tratamiento térmico del D2, incluidos el precalentamiento, la austenización, el temple, el tratamiento criogénico opcional, el revenido, la selección de dureza, el riesgo por tamaño de sección y las fallas comunes del tratamiento térmico.
Tabla de parámetros rápidos del tratamiento térmico D2
| Paso | Rango recomendado | Objetivo |
|---|---|---|
| Precalentamiento | 1200–1250 °F / 649–677 °C | Reduzca el riesgo de choque térmico y agrietamiento. |
| Austenización | 1795–1875 °F / 980–1025 °C | Formar austenita y disolver los carburos de aleación. |
| Temple | Baño de aire, gas, aceite o sal, según el tamaño de la sección. | Endurezca el acero con distorsión controlada. |
| Tratamiento criogénico opcional | Hasta -196 °C | Reducir la austenita retenida y mejorar la estabilidad dimensional. |
| Revenido | 900–960 °F / 480–515 °C, doble templado | Mejora la estabilidad y alcanza aproximadamente 58–60 HRC. |
Ficha de tratamiento térmico del D2, PDF para imprimir
Dos páginas A4 con los parámetros del proceso, la tabla de dureza del revenido, la dureza de trabajo por aplicación y nuestros datos de contacto. El PDF está en inglés.
Cómo realizar el tratamiento térmico del D2 – Paso a paso
El tratamiento térmico del D2 incluye cinco etapas principales: precalentamiento, austenización, temple, tratamiento criogénico opcional y revenido. Cada etapa afecta la dureza final, el cambio dimensional, la austenita retenida y el riesgo de agrietamiento.
Los parámetros a continuación son rangos de referencia prácticos. Ajuste la configuración final del tratamiento térmico según la capacidad del horno, el espesor de la sección, la geometría de la pieza y la dureza de trabajo requerida.
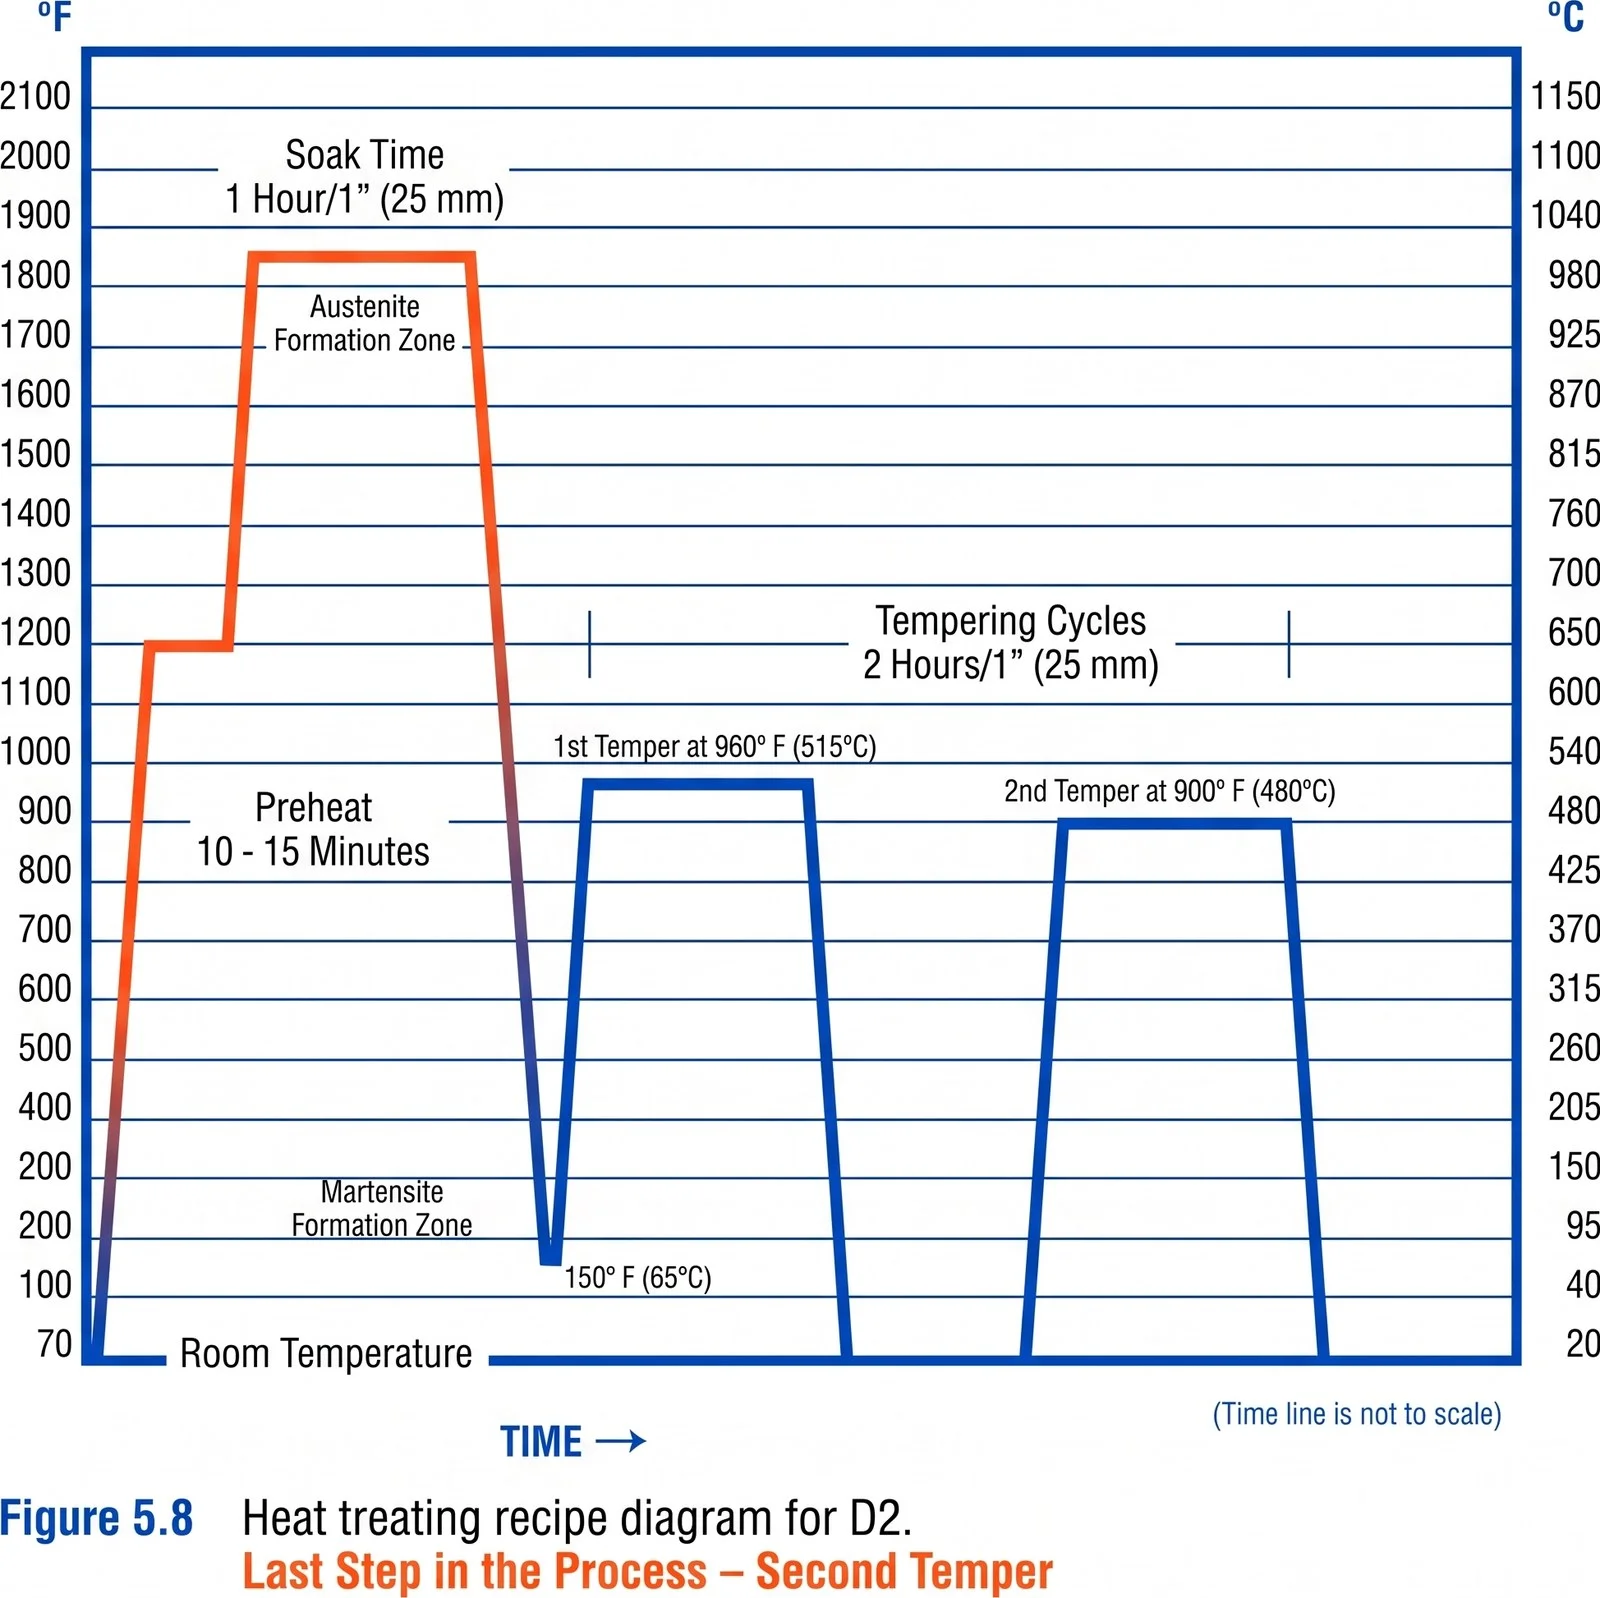
Fuente: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 44, Fig. 5.8.
Paso 1: Precalentamiento del acero para herramientas D2
El precalentamiento reduce el choque térmico al calentar el D2 hasta la temperatura de endurecimiento. Esto es importante porque el D2 tiene una conductividad térmica relativamente baja. Si la superficie se calienta mucho más rápido que el núcleo, la tensión interna puede causar distorsión o agrietamiento.
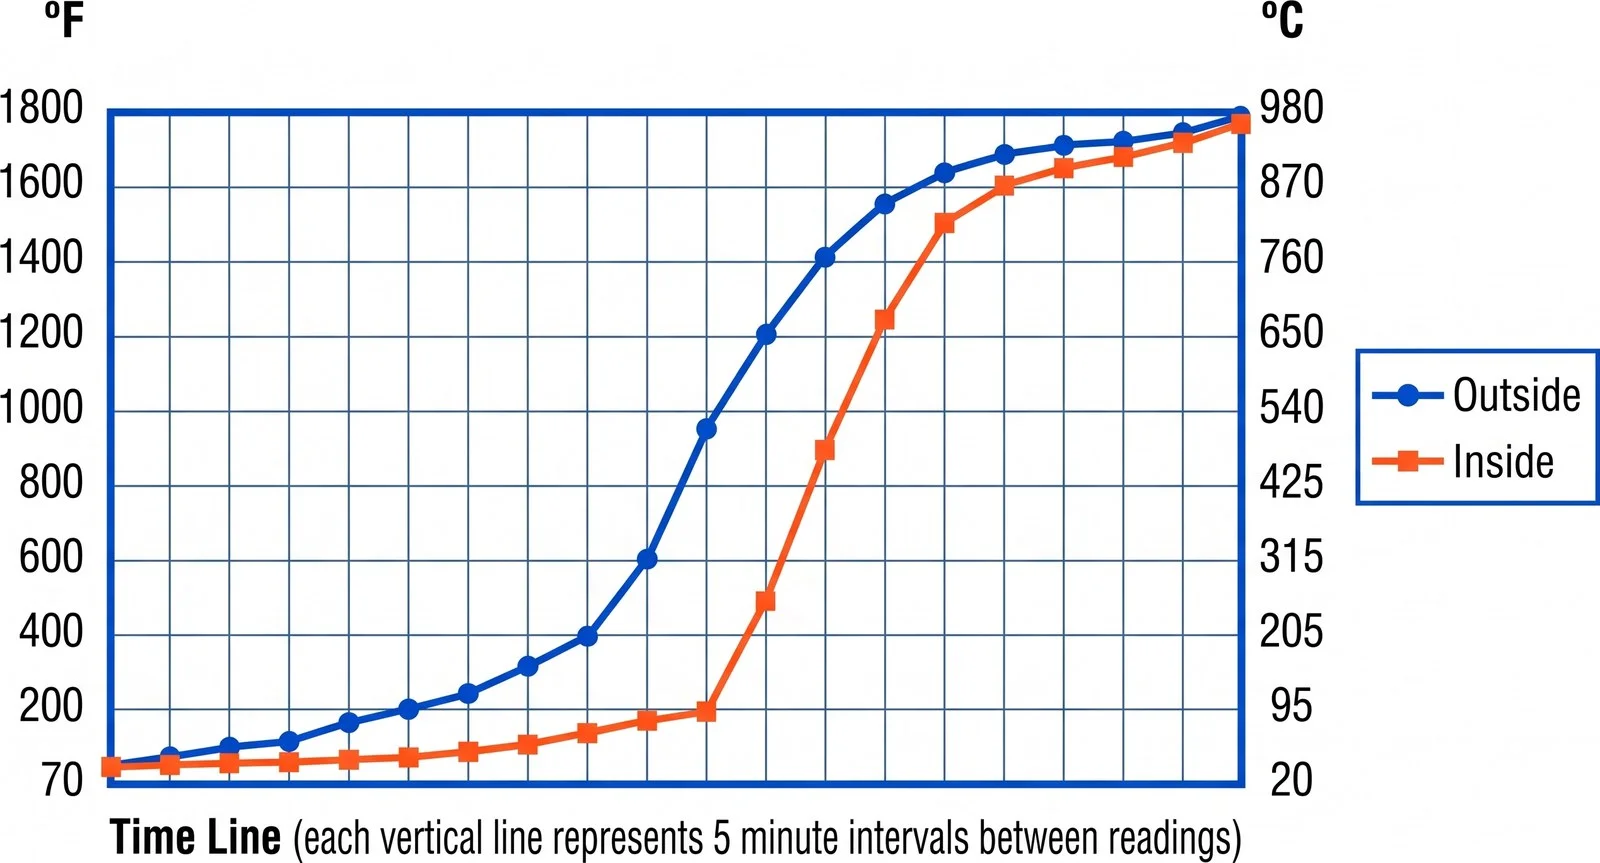
Fuente: William E. Bryson, Heat Treatment, Selection, and Application of Tool Steels, 2nd ed., Hanser, 2009, p. 33, Fig. 5.2.
La temperatura típica de precalentamiento es 1200–1250°F (649–677 °C). Mantenga la pieza hasta que la sección transversal esté calentada uniformemente. Las secciones gruesas requieren más tiempo para igualar la temperatura que las piezas delgadas.
Caliente el D2 en un horno de vacío, un horno de atmósfera controlada, un baño de sales neutras o bajo lámina de acero inoxidable. Sin protección superficial, la oxidación y la descarburación pueden reducir la dureza superficial y la resistencia al desgaste después del endurecimiento.
Paso 2: Austenización y endurecimiento del acero D2
Después del precalentamiento, eleve el D2 a la temperatura de austenización. El rango típico es 1795–1875°F / 980–1025°C, y a menudo se usa 1850°F / 1010°C como referencia práctica.
Comience la permanencia solo después de que toda la sección alcance la temperatura objetivo. Una referencia común es 45–60 minutos por pulgada de espesor, ajustada según la carga del horno, la sección transversal y la geometría de la herramienta.
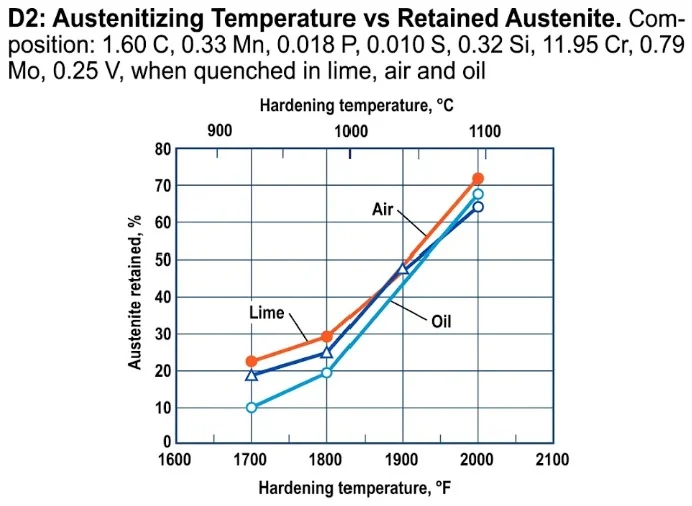
Una temperatura demasiado baja o una permanencia demasiado corta pueden dejar los carburos insuficientemente disueltos, reduciendo la dureza y la resistencia al desgaste. Una temperatura demasiado alta o una permanencia demasiado larga pueden aumentar austenita retenida, el engrosamiento del grano, la fragilidad y el riesgo de agrietamiento.
Para una selección detallada de la temperatura, incluido cómo 980°C, 1010°C y 1025°C afectan la disolución de carburos, la austenita retenida y la dureza, consulte la guía sobre la temperatura de austenización del D2 .
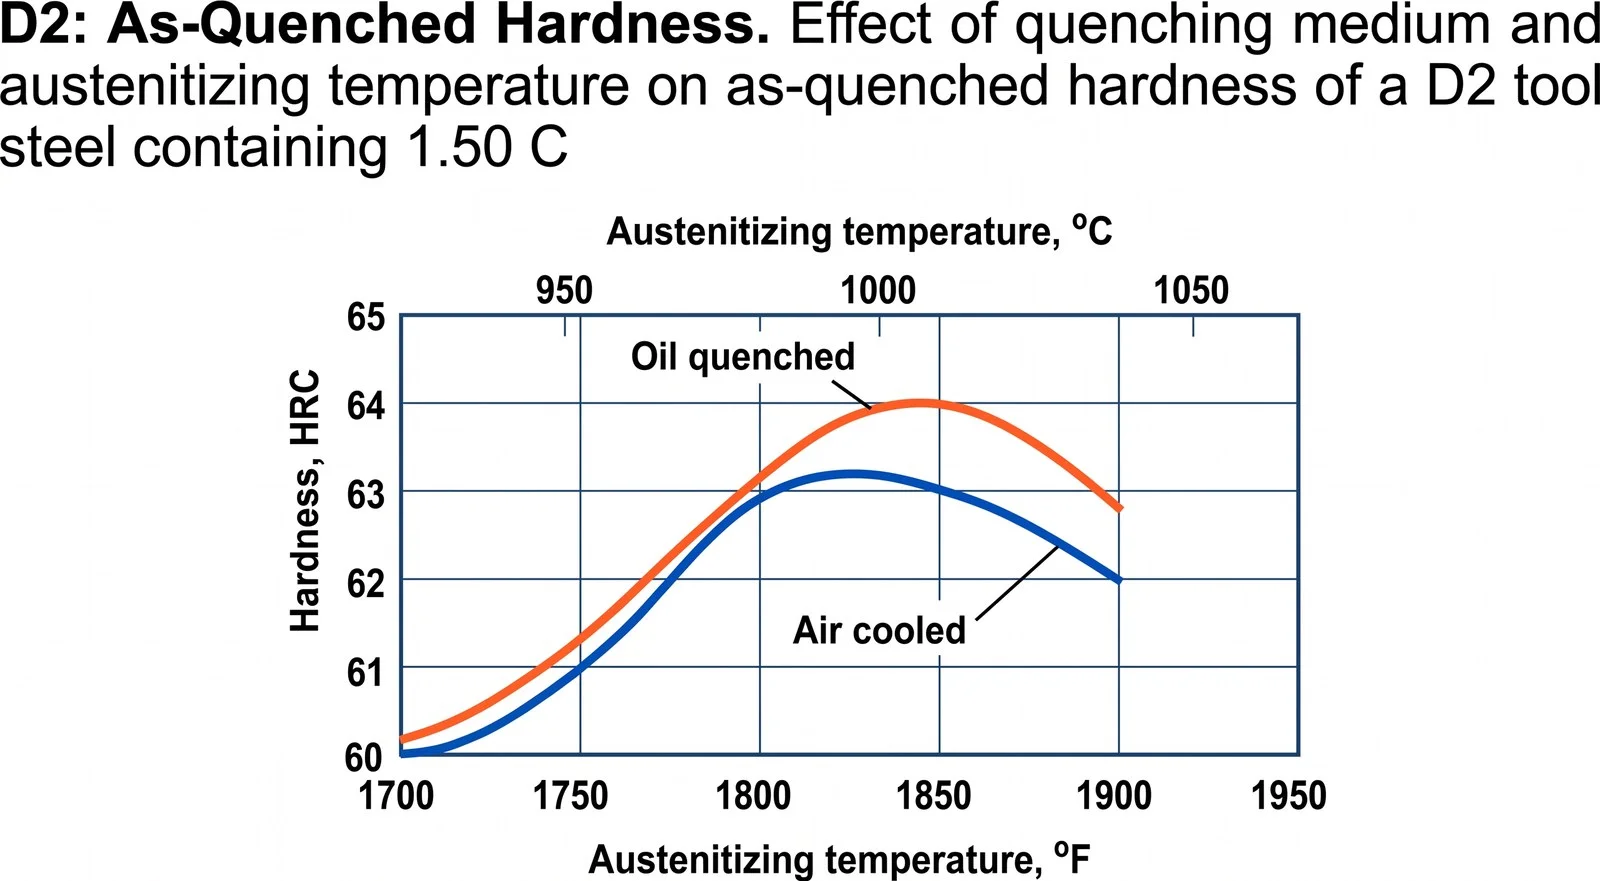
Fuente: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 562.
Paso 3: Templado del acero para herramientas D2
D2 es un acero para herramientas de endurecimiento al aire. El enfriamiento controlado por aire o el temple con gas suelen ser preferibles porque reducen la distorsión en comparación con el temple severo con líquido.
Para secciones más grandes o geometrías especiales, puede usar temple en baño de sales o en aceite. Estos métodos pueden aumentar la velocidad de enfriamiento, pero también aumentan la tensión térmica y el riesgo de agrietamiento. Seleccione el método de temple según el tamaño de la sección y la dureza requerida, no por costumbre rutinaria.
Tras el temple, la herramienta debe enfriarse normalmente hasta alcanzar una temperatura de entre 50 y 66 °C (120-150 °F) antes del revenido. En esta etapa, el acero es duro pero está sometido a una alta tensión. El revenido debe comenzar inmediatamente.
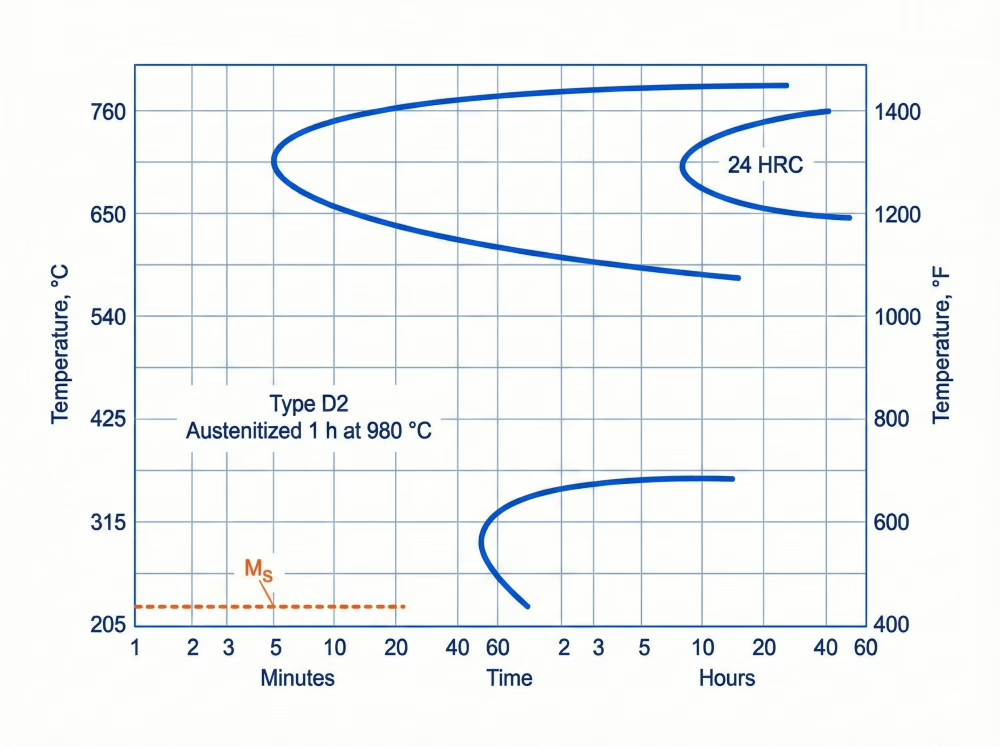
Fuente: Tool Steels, George Adam Roberts, George Krauss, Richard Kennedy, pág. 206, fig. 12-3.
Paso 4: Tratamiento criogénico opcional para el acero para herramientas D2
El tratamiento criogénico es opcional. Úselo cuando la estabilidad dimensional, el control de la austenita retenida y la consistencia del desgaste sean críticos. Es más relevante para matrices de precisión, punzones, calibres, herramientas de corte longitudinal y herramientas de alto desgaste que para piezas de uso general.
El tratamiento criogénico profundo puede enfriar el D2 a aproximadamente -196°C. No someta el D2 a un temple por choque con enfriamiento repentino y no controlado, ya que los cambios rápidos de temperatura pueden aumentar el riesgo de agrietamiento.
El tratamiento criogénico puede realizarse después del temple y antes del revenido, o entre ciclos de revenido, según la práctica de tratamiento térmico. Si se realiza después del temple, debe seguir el revenido una vez que la pieza vuelva a temperatura ambiente. La martensita recién transformada tiene altas tensiones y debe revenirse.
Fuente: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 561.
Paso 5: Templado del acero para herramientas D2
Tras el endurecimiento D2, es necesario realizar un revenido. El acero D2 templado es duro pero frágil. El revenido reduce las tensiones internas, mejora la tenacidad, estabiliza la microestructura y ayuda a controlar la austenita retenida.
El doble revenido se recomienda normalmente para el acero D2. El triple revenido puede utilizarse para herramientas críticas o cuando el control de la austenita retenida es especialmente importante. La pieza debe enfriarse a temperatura ambiente entre cada ciclo de revenido.
| Estrategia de templado | Temperatura típica | Resultado esperado | Mejor utilizado cuando |
|---|---|---|---|
| Templado a baja temperatura | Alrededor de 400 °F / 205 °C | Aproximadamente 60–62 HRC | La dureza máxima es más importante que la estabilidad dimensional. |
| Doble templado a alta temperatura | 900–960 °F / 480–515 °C | aproximadamente 58–60 HRC | La estabilidad dimensional, el alivio de tensiones y el control de la austenita retenida son importantes. |
Para la mayoría de las herramientas industriales de acero D2, el doble templado a alta temperatura (900–960 °F / 480–515 °C) proporciona un equilibrio más seguro entre dureza, resistencia al desgaste, estabilidad y resistencia al agrietamiento.
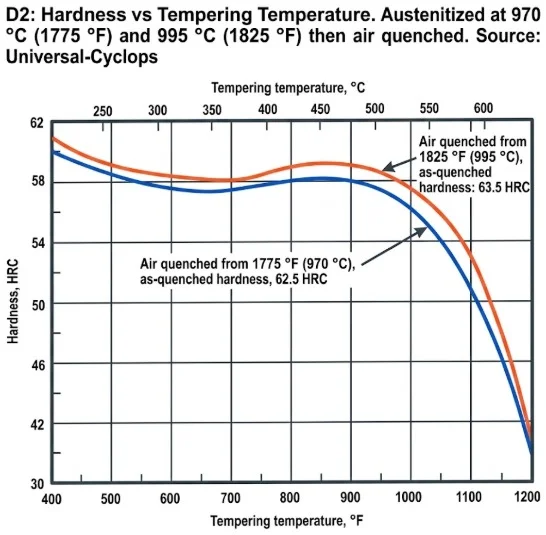
Tabla de temperatura y dureza de revenido D2
La dureza final depende de la temperatura de austenización y del método de temple., Temperatura de revenido, número de ciclos de templado, tamaño de la sección y si se utiliza tratamiento criogénico.
| Temperatura de revenido | Condición típica | Dureza esperada |
|---|---|---|
| Recién templado | Endurecimiento estándar | Aproximadamente 64 HRC |
| 300 °F / 150 °C | Temperatura baja | Aproximadamente 62 HRC |
| 400 °F / 205 °C | Temperatura baja | Aproximadamente 61 HRC |
| 500 °F / 260 °C | Templado | Aproximadamente 60 HRC |
| 600 °F / 315 °C | Templado | Aproximadamente 59 HRC |
| 700 °F / 370 °C | Templado | Aproximadamente 58 HRC |
| 800 °F / 425 °C | Templado | Aproximadamente 58 HRC |
| 900 °F / 480 °C | Temperatura elevada | Aproximadamente 58 HRC |
| 960 °F / 515 °C | Temperatura elevada | Aproximadamente 58–60 HRC dependiendo de la práctica |
| 1000 °F / 540 °C | Temperatura elevada | Aproximadamente 55 HRC |
Fuente: Heat Treater’s Guide: Practices and Procedures for Irons and Steels, ASM International, 1995, p. 561.
Este gráfico es una referencia, no un resultado garantizado. La dureza real depende del control del horno, la velocidad de enfriamiento, el espesor de la sección y la condición original del material.
Estrategias clave de templado para el acero para herramientas D2
Seleccione la temperatura de revenido según el riesgo de falla de la herramienta. Si el riesgo principal es el desgaste abrasivo y la herramienta tiene carga de impacto limitada, puede usar revenido a baja temperatura para mantener una mayor dureza. Si los riesgos principales son el agrietamiento, cambio de tamaño, retención de austenita o rendimiento de producción inconsistente, el doble revenido a alta temperatura suele ser más seguro.
El revenido a baja temperatura alrededor de 400°F (205°C) puede producir aproximadamente 60–62 HRC. Esto es útil cuando se necesita la máxima dureza y resistencia a la abrasión. La limitación es que el control de la austenita retenida y la estabilidad dimensional pueden ser más débiles que con el doble revenido a alta temperatura.
El doble revenido a alta temperatura a 900–960°F (480–515°C) normalmente produce 58–60 HRC. Aunque la dureza puede ser menor, la herramienta suele obtener un mejor alivio de tensiones, estabilidad y confiabilidad en servicio. Para muchas matrices, punzones, cortadores y herramientas de trabajo en frío de precisión, este rango de dureza de trabajo es más práctico que buscar el HRC más alto posible.
Si la herramienta de D2 recibirá posteriormente nitruración, Recubrimiento PVD, u otro tratamiento superficial de alta temperatura, elija una temperatura de revenido que considere la temperatura del recubrimiento. Normalmente, revenga el acero base por encima de la temperatura posterior del recubrimiento para evitar una pérdida de dureza inesperada.
Dureza objetivo para diferentes aplicaciones de herramientas D2
La Dureza de trabajo del acero para herramientas D2 se selecciona comúnmente entre 56 HRC y 62 HRC. Una mayor dureza mejora la resistencia al desgaste pero aumenta el riesgo de astillamiento y agrietamiento.
| Aplicación | Dureza típica del objetivo | Lógica de selección |
|---|---|---|
| troqueles de corte para producción prolongada | 58–62 HRC | Equilibrio entre el desgaste de los bordes y el riesgo de agrietamiento |
| Punzones de borrado | 58–62 HRC | Mantener la resistencia al desgaste a la vez que se reduce el riesgo de rotura. |
| Troqueles de conformado y doblado | 58–60 HRC | Mejora la resistencia y reduce el astillado. |
| Cortadoras longitudinales y cuchillas de corte | 58–61 HRC | Mantener la retención del filo bajo corte abrasivo |
| Herramientas de extrusión en frío | 58–62 HRC | Equilibrio entre resistencia a la compresión, tenacidad y desgaste. |
| Calibradores y herramientas de medición | 58–60 HRC | Priorizar la estabilidad dimensional y la resistencia al desgaste. |
| matrices de laminado de roscas | 58–60 HRC | Mantener la resistencia al desgaste de la superficie y la resistencia a la compresión. |
| Insertos de molde de plástico abrasivo pequeño | 58–60 HRC | Utilizar cuando se requiera resistencia a la abrasión. |
Para herramientas sensibles al impacto, la máxima dureza no siempre es la mejor opción. Una dureza ligeramente menor, con mejor tenacidad y estabilidad, puede ofrecer una vida útil más larga que una dureza mayor, que conlleva riesgo de agrietamiento.
Tamaño de la sección y riesgo del tratamiento térmico
El tamaño de sección afecta fuertemente el tratamiento térmico del D2. Las secciones gruesas se calientan y enfrían más lentamente que las delgadas. Las esquinas agudas, los agujeros ciegos y los cambios bruscos de espesor aumentan el riesgo de distorsión y agrietamiento.
Caliente las herramientas grandes de D2 de forma lenta y uniforme. Si la superficie alcanza la temperatura de endurecimiento mientras el núcleo permanece mucho más frío, la tensión interna puede volverse severa. Por esto el precalentamiento es especialmente importante para bloques grandes y herramientas complejas.
Durante el temple, las secciones delgadas se enfrían y transforman más rápido que las gruesas. Esta transformación desigual puede crear tensión interna cerca de esquinas afiladas y cambios bruscos de sección. Un buen diseño de herramienta debe minimizar las esquinas internas afiladas y evitar variaciones de espesor innecesarias.
Para secciones muy grandes, el enfriamiento por aire puede no enfriar el núcleo lo suficientemente rápido como para alcanzar la dureza requerida. Puede ser necesario un enfriamiento más intenso, pero un temple más fuerte también aumenta el riesgo de agrietamiento. Por lo tanto, las herramientas grandes de acero D2 requieren ajustes en el proceso en lugar de un único programa de tratamiento térmico fijo.
El tiempo de revenido también depende del tamaño de la sección. Como referencia habitual, se recomienda un mínimo de 2 horas por pulgada (25 mm) de espesor, con enfriamiento a temperatura ambiente entre cada ciclo de revenido.
Problemas comunes del tratamiento térmico del D2
1. Sobrecalentamiento
El sobrecalentamiento ocurre cuando se austeniza el D2 por encima del rango recomendado o se mantiene demasiado tiempo. Puede causar engrosamiento del grano, austenita retenida excesiva, fragilidad, baja dureza y un mayor riesgo de agrietamiento.
La solución consiste en controlar la temperatura de austenización y el tiempo de remojo en función del tamaño de la sección.
2. Calentamiento insuficiente
El calentamiento insuficiente se produce cuando la temperatura de austenización es demasiado baja o el tiempo de mantenimiento es demasiado corto. Es posible que los carburos de la aleación no se disuelvan por completo y que el acero no alcance la dureza esperada tras el temple.
Esto normalmente da como resultado baja dureza, mala resistencia al desgaste y rendimiento en servicio reducido.
3. Descarburación superficial
Si D2 es calentado sin protección, La superficie puede perder carbono durante la austenización. Una superficie descarburizada puede permanecer blanda después del endurecimiento, lo que reduce la resistencia al desgaste y aumenta el riesgo de deformación.
El tratamiento térmico al vacío, el tratamiento térmico en atmósfera controlada, el baño de sales neutras o el recubrimiento con papel de aluminio inoxidable pueden reducir este problema.
4. Templado retardado
El D2 debe revenirse inmediatamente después del temple, cuando se haya enfriado a aproximadamente 120–150°F (50–66°C). El D2 recién templado contiene martensita con altas tensiones y puede agrietarse si se retrasa el revenido.
Dejar el acero D2 endurecido sin templar durante la noche es arriesgado, especialmente para herramientas complejas y secciones gruesas.
5. Temperatura de templado inadecuada
Puede revenir el D2 a bajas temperaturas para alta dureza o a temperaturas más altas para mejor estabilidad. La temperatura de revenido debe coincidir con la aplicación.
Para muchas herramientas industriales, el doble templado a 900–960 °F (480–515 °C) es más fiable que un único templado a baja temperatura.
6. Agrietamiento por temple inducido por el diseño
Algunas herramientas de D2 se agrietan por la geometría más que por la calidad del acero. Las esquinas internas afiladas, las marcas profundas, los agujeros ciegos, las paredes delgadas junto a secciones gruesas y los cambios bruscos de sección transversal aumentan el riesgo de agrietamiento.
Cuando sea posible, redondee las esquinas afiladas, reduzca los cambios de sección y diseñe herramientas complejas teniendo en cuenta el tratamiento térmico.
7. Daños por rectificado después del tratamiento térmico
El D2 tiene una alta resistencia al desgaste, por lo que molienda agresiva Puede generar calor localizado. Esto puede ablandar la superficie, provocar quemaduras por lijado o crear grietas superficiales poco profundas.
Después del endurecimiento, rectifique el D2 con pasadas ligeras, refrigerante adecuado y remoción de material controlada. Para herramientas críticas, considere un revenido de alivio de tensiones a baja temperatura después de un rectificado intenso.
Aobo Steel suministra acero para herramientas D2 / 1.2379 / SKD11 en estado recocido y no ofrece servicios de tratamiento térmico final como endurecimiento, temple, tratamiento criogénico o revenido. El rango de tamaños, las tolerancias, el pedido mínimo y los plazos de entrega se establecen en nuestra página de capacidad de suministro de acero para herramientas. Esta guía proporciona parámetros de tratamiento térmico, datos de dureza y recomendaciones de proceso como referencias generales de soporte técnico para nuestros clientes. Los resultados reales del tratamiento térmico pueden variar según la capacidad del horno, el tamaño de la sección, la geometría de la herramienta, la condición del material, la práctica de temple y el control del proceso. La instalación de tratamiento térmico del cliente debe realizar los procedimientos finales de tratamiento térmico y la validación de acuerdo con la aplicación específica de la herramienta y los requisitos de producción.